



Automatisierung in der Stahlindustrie: Effizienz, Qualität und Nachhaltigkeit
Automatisierung in der Stahlindustrie
Stahl (Fe + < 1 % C) ist aufgrund vielseitiger Eigenschaften und Recyclingfähigkeit der Grundwerkstoff moderner industrieller Gesellschaft. Anwendungen: Maschinenbau, Brücken/Hochbau, Energie/Umwelttechnik, Automobil/Transport.
Die Stahlindustrie ist dynamischer Wirtschaftsmotor, erfordert hohe Investitionen und muss wirtschaftlich, ressourceneffizient, emissionsarm und sicher betrieben werden. Automatisierte Fertigung ist Voraussetzung für Qualität, Zuverlässigkeit und Wirtschaftlichkeit.
Prozesse sind energieintensiv, komplex, mit vielen Verfahrensschritten: Erz/Kohle-Vorbehandlung, Reaktorführung, Flüssigmetallhandling, Erstarren, Walzen. Jeder Schritt beeinflusst Produktqualität und erfordert Überwachung. Steuerung reicht von manuell bis vollautomatisch.
Basistechnologien vs. Fortschrittstechnologien
Basistechnologien: chemisch, mechanisch, metallurgisch, produktionstechnisch – notwendig für geforderte Produktivität/Effizienz bei niedrigem spezifischem Verbrauch.
Fortschrittstechnologien nutzen fünf Werkzeuge mit maximalem Einfluss auf Qualität, Produktivität, Prozesseffizienz:
- Automation: Neue Generation vernetzt Fertigung mit Fernsteuerung via IT. Remote-Sensoren, standardisierte Schnittstellen, teils vollständiger Ausschluss menschlicher Eingriffe → Beseitigung menschlicher Qualitätsfehler, höhere Präzision/Toleranzen, kosteneffizient.
- Integrierte rechnerische Werkstofftechnik (ICME): Computermodelle simulieren Produkteigenschaften. Erfüllung von Spezifikationen, geringere Ausschussraten, schnelle Prozessstabilisierung beim Anfahren, weniger Prüfaufwand, „better, faster, cheaper“.
- Digital Manufacturing: Digitalisierung der Steuerung → Erkennung & automatische Korrektur von Fehlern in jedem Fertigungsschritt → höhere Akzeptanzraten.
- Industrial Internet & Flexible Automation: Hardware-Vernetzung → Maschinen kommunizieren, passen Qualität automatisch an Sensordaten an.
- Additive Fertigung: 3D-Objekte aus digitalen Modellen durch schichtweises Aufbringen. Eliminiert dimensionsabweichende Teile.
In diesem Artikel werden „Automatisierung“ und „Fortschrittstechnologien“ weitgehend synonym verwendet.
Nutzen fortgeschrittener Fertigungstechnologien
- Produktivitäts- & Reaktionssteigerung: Schnelle Anpassung an Kundenwünsche
- Größere Produktvielfalt aus gleichen Prozessen
- Kombination: Effizienz der Massenfertigung + Maßanfertigung
- Konventionell: schwierig/teuer
Anwendung auf Basistechnologien = aktueller Trend. IT, Sensoren, Nanomaterialien senken Kosten drastisch und heben Qualität. Digitalisierung durchdringt Engineering, Supply Chain, Shopfloor → intelligente, vernetzte, qualitätsorientierte Systeme. Ergebnis: höhere Produktivität, bessere Kundenreaktionsfähigkeit.
Automatisierung: Definition & Ziele
Automatisierung (griech. „Auto“ = selbst, „Matos“ = bewegend) = Systeme, die „sich selbst bewegen“. Aber: automatisierte Systeme übertreffen manuelle in Leistung, Präzision, Geschwindigkeit. Definition: Technologien, die Maschinen/Anlagen ohne signifikanten menschlichen Eingriff betreiben und überlegene Leistung erzielen.
Automatisierung = elektromechanische Technologien (Computer) für Prozesssteuerung zur Entlastung/Ersetzung des Bedieners. Computer = aktuelle Steuerungsgeneration, künftig: automatische Datenverarbeitung, entscheidungsrelevante Informationen.
System: Feldelemente/Sensoren → Datenerfassung → Verarbeitungseinheit → Analyse → Steuersignale → Prozeßparameter im Sollbereich.
Ziele der Automatisierung
- Erhöhte Zuverlässigkeit & Betriebsverfügbarkeit
- Verbesserte Performance (Computer übernimmt Funktionen, die Mensch physisch/mental nicht leisten kann – z. B. komplexe Dynamik)
- Erhöhte Betriebssicherheit
- Wirtschaftlichere Personaleinsatz
Rolle in der Stahlindustrie
Glatte, präzise, stabile Prozessführung: Roheisen → Fertigstahl unter Einsatz von Energie, Personal, Ausrüstung, Infrastruktur. Als „systematische wirtschaftliche Tätigkeit“ ist Gewinnmaximierung (Qualität, Volumen, Kosten, Zeit) das Ziel → Automatisierung unverzichtbar.
Vorteile
- Prozesskontrolle
- Stabilere Fertigung, einfachere Bedienung
- Höhere Produktivität
- Kürzere Durchlaufzeiten (Rohstoff → Produkt)
- Geringerer spezifischer Material-/Energieverbrauch
- Bessere Produktqualität
- Niedrigere Produktionskosten
- Bessere Anlagenzustände (Health Monitoring)
- Umweltmanagement
- Sicherheit (Personal & Anlagen) – Ausschluss menschlicher Fehler durch virtuell fehlerfreie Maschinen
Automatisierung → erhöhte menschliche Kapazität/Produktivität, geringere Belastung/Ermüdung.
Nachteile & Risiken
- Geringere Arbeitszufriedenheit (Operator = „Knöpfchendrücker“)
- Vigilanzverlust: Kritische Ereignisse werden übersehen
- Komplazenz: Übervertrauen in Automation
- Skill Decay: Manuelle Übernahme im Notfall nicht mehr beherrscht
- Situational Awareness Verlust
Trotz Fortschritten: Mensch nicht vollständig ersetzt. „Unbemannte“ Systeme haben Menschen in Überwachungsrollen.
Überwachungsrollen (Supervisory Control)
Fünf generische, vernetzte Funktionen:
- Planen: Was muss wann geschehen (vor Automation-Start)
- Lehren: System instruieren/programmieren für den Zeitraum
- Überwachen: Automation starten, Abweichungen/Fehler detektieren
- Eingreifen: Bei Bedarf justieren, Entscheidungen treffen
- Evaluieren: Leistung bewerten, aus Erfahrung lernen
Operator = Systemmonitor. Scannt Displays, greift nur bei Bedarf ein. Entscheidungsfaktoren: Wahrnehmungsgenauigkeit, Ablenkungsrisiko, Belohnung/Strafe, Strategie, Ereigniskorrelation, Interventionsschwelle. Bei Automation-Ausfall: Manueller Takeover – Skills & Systemunterstützung nötig.
Fazit: Stahlindustrie braucht robuste, flexible Prozesse. Komplexität & Individualisierung erfordern höheren Automatisierungsgrad – aber Mensch + Maschine zusammen für unvorhergesehene Situationen.
Automatisierung vs. Steuerung (Control)
- Automationssysteme können Steuersysteme enthalten, umgekehrt nicht.
- Steuerung: Outputs folgen Sollwerten. Automation: mehr Funktionen – Sollwertberechnung, Leistungsüberwachung, An-/Abfahrt, Job-/Anlagenterminierung.
Anforderungen an Stahlwerksautomatisierung
- Hohe Regelgenauigkeit
- 24/7-Zuverlässigkeit (kein Stillstand)
- Massive Informationsverarbeitung (Großanlage)
- Hohe Echtzeit-Anforderungen (Reaktionsgeschwindigkeit)
- Stabiler Betrieb & „Building-in“ trotz Prozesskomplexität
Automatisierungsstufen (Level 0–4)
| Level | Bezeichnung | Merkmale |
|---|---|---|
| 0 | Manuell | Keine Automatisierung, reine Handsteuerung |
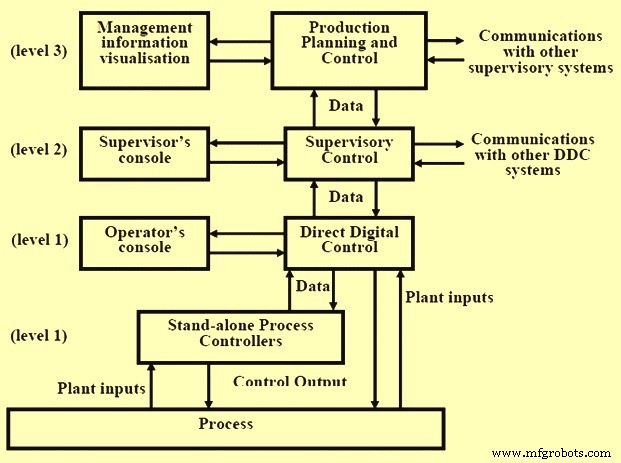
| 1 | Prozesssteuerung (Basic) | Dedizierte Digitalregler (DDC), Feldbusse, graf. Interfaces, moderne AC-Antriebe, Servohydraulik (Stranggießen bis Manipulatoren). MIMO/Kaskaden-Regelung. Kein Networking. Keine Bedienerinteraktion online. |
| 2 | Überwachende Steuerung (Supervisory) | Produktionsplanung/Management-Info + Prozesssteuerung = hierarchisches System. Physikalische Prozessmodelle → Sollwerte an Level 1. Prozessüberwachung/Diagnostik. Notfallreaktion im eigenen Bereich. Fehlererkennung, -toleranz, Redundanz. Separate Rechner pro Level oder zusammengefasst. |
| 3 | Produktionsplanung & Steuerung (PPC/MES) | Terminierung, Lieferstatus, Instandhaltungsplanung, Datenanalyse. Vollintegriertes System. Remote-Zugriff auf alle Daten. ERP (Enterprise Resource Planning) als Softwarebasis. |
| 4 | Unternehmensweit / Remote (Satellit) | Wie Level 3 + Satellitenfernsteuerung. Kundenaufträge ↔ Material ↔ Kapazitätsallokation. Komplexes ERP für Order-Supply-Chain, Dokumentation. |
Leitsysteme (DCS – Distributed Control System)
Technologieplattform für Level 1 & 2. Umsetzung via SPS (PLC), Mikroprozessorsysteme, PC/Workstations. Jede Werkstatt-Automatisierung funktional unterteilt: Offen-/Geschlossener-Kreis-Regelung für Produktionsabschnitte.
Entwicklung des DCS
- Mitte 1970er: Mikroprozessor-DCS als Panelboard-Ersatz, diskrete Anzeigen
- Frühe 1980er: Video-Workstations, Shared Controller, komplexe Strategien (PID, Totzeit, Logik, Rechner)
- Mitte 1980er: PC-Reife (IBM PC/DOS) → Softwareindustrie → günstige SCADA-Pakete + Shrink-Wrap (Tabellenkalkulation, DB, DTP) → Kosteneffiziente Alternative (aber limitiert: nicht-kritisch, niedriges Risiko). Vision: Offene Architekturen.
- Weiterentwicklung: DCS integriert Low-Cost-Pakete: Relationale DB, Tabellenkalkulation, SPC, Expertensysteme, Prozesssimulation, CAD, OO-Display, Windows-Display, Datenaustausch mit anderen Systemen.
- Ende 1980er/frühe 1990er: Vernetzung → Cohesive Whole. Standards: UNIX/POSIX, OSI, Client-Server, X-Window, verteile DB, SQL, OOP/plattformunabhängige Sprachen, CASE.
Moderne DCS-Architektur
Verteilte Rechenplattform mit Echtzeitleistung für Großanlagen. Fünf Hauptsubsysteme:
- Bedienarbeitsplätze (MMI) – Visualisierung
- Regler-Subsysteme – Direkte Digitalregelung
- Datenerfassungs-Subsysteme
- Prozessrechen-Subsysteme – Optimierung/Überwachung
- Kommunikationsnetze
Offene Kommunikationsstandards ermöglichen Integration: Business, Labor, Instandhaltung, andere Anlagen.
Anwendungsbeispiele
- Automatisiertes Lager/Verpackung: Rohstoffannahme bis Versand koordiniert
- LIMS (Labor-Informations-Management): In-Prozess-Analytik, QS-Prüfung
- Automatische Produktionsplanung: Business-System → MRP, Feinterminierung
DCS in großen integrierten Hüttenwerken in verschiedenen Betriebsbereichen im Einsatz.
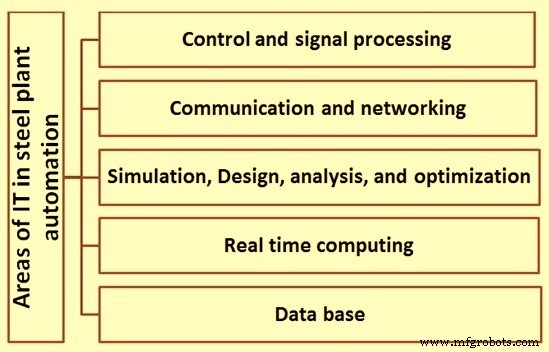
Abgrenzung Stahlwerksautomatisierung vs. IT
- Automatisierung beinhaltet signifikante Hardware: Sensorik, Aktorik, Antriebe, Signalaufbereitung, Kommunikation, Display, eingebettete/stand-alone Rechner.
- Wachsende Komplexität (Wissen, Algorithmen) → größere Betriebsbereiche (mehrere Einheiten/ganzes Werk), Integration: Materialwirtschaft, CRM, Finanzwesen, Qualitätsmanagement, Kostencontrolling, Vertrieb → IT-Nutzung dramatisch gestiegen.
Besonderheiten der Stahlwerksautomatisierung
- Reaktiv: Reize aus Umwelt → Reaktionen, die Umwelt stimulieren. Schnittstelle zur Umwelt = kritisch.
- Echtzeit: Ergebnis nicht nur richtig, sondern rechtzeitig. Genau, aber zu spät < weniger genau, aber rechtzeitig. Explizite Berücksichtigung von Rechenzeit-Deadlines.
- Mission-critical: Komponentenausfall → katastrophale Folgen (Anlagenverlust, Menschenleben). Fehlertoleranz (HW/SW) eingebaut, elaborate Notfallmechanismen.
Mensch-Maschine-Interaktion & Automatisierungsgrad
Bedienerfähigkeit hängt ab von Planungsinteraktion mit Computercontroller. Entscheidungsfähigkeit basierend auf Systeminformationen wird durch Automatisierungsgrad beeinflusst. Stufen:
- Manuell: Mensch steuert, keine Computerhilfe
- Decision Support: Mensch steuert, Computer empfiehlt
- Konsensual: Computer steuert, Mensch muss zustimmen
- Überwacht: Computer führt aus, außer Mensch vetotiert
- Vollautomatisch: Computer volle Kontrolle, keine Interaktion
Klassifikation von Automatisierungssystemen
| Typ | Merkmale | Typische Anwendung |
|---|---|---|
| Feste Automatisierung (Fixed) | Spezialausrüstung, festgelegter Ablauf. Hohe Stückzahlen, dedizierte Anlagen, effizient für festen Satz. Kontinuierlicher Fluss & diskrete Massenfertigung. Hohe Raten, unflexibles Produktdesign. | Massenproduktion |
| Programmierbare Automatisierung | Änderbarer Ablauf/Konfiguration via elektron. Steuerung. Nicht-triviale Umprogrammierung. Geringere Investition (selten ändern). Geräte für spezifische Produktklasse. Batch (geringe Vielfalt, mittelhohe Stückzahlen), teils Massenfertigung. | Batch, mittlere Stückzahlen |
| Flexible Automatisierung | Vielfaltfertigung. Operator gibt High-Level-Codes (Produkt, Position), Low-Level automatisch. Maschinen laden Werkzeuge, verarbeiten, übergeben automatisch. Job-Shop/Batch (hohe Vielfalt, niedrig-mittlere Stückzahlen). Geringere Raten, häufige Produktwechsel. | Job-Shop, hohe Variantenvielfalt |
| Integriertes Automatisierungssystem | Vollautomatisierung eines Werkstattbereichs. Alle Prozesse unter Rechnersteuerung, Koordination via digitaler Informationsverarbeitung. CAD/CAM, CAPP, CNC, FMS, AS/RS, Roboter/Krane/Förderer, computergestützte Terminierung/Produktionssteuerung. Business-Integration via gemeinsame DB. Symbolisiert volle Integration Prozess + Management via IKT. | Gesamtes Werk / CIM |
Stahlwerksautomatisierung nutzt IT extensiv (Abb. 1). Im Gegensatz zu arbeitsintensiven Branchen: Stahl = kapitalintensiv → Automatisierung nicht für durchgängig besetzte Linien, sondern für Prozessbeherrschbarkeit, Produktqualität, automatisierte Hilfsprozesse (Materialfluss).
Herstellungsprozess
- Wie Molybdän Stahl verstärkt: Schlüsselanwendungen in der Industrie
- Niobs entscheidende Rolle in der modernen Stahlproduktion
- Prozessautomatisierung I/O-Systeme: Markttrends, Dezentralisierung & Ethernet-basierte Feldkonnektivität
- Warum Nickel entscheidend für die Leistung von rostfreiem Stahl ist
- Kann Prozessautomatisierung Ihr Instagram-Wachstum ankurbeln?
- Automatisierungen transformative Rolle in der modernen Fertigung
- 5-Achs-Bearbeitung: 10 Schlüsselelemente der Automatisierung für Präzision
- Ihr Business transformieren mit Smart Manufacturing Automation
- Industrielle Automatisierung 4.0: Produktionseffizienz revolutionieren
- Stahl-Wärmebehandlung: Härten, Anlassen, Glühen & Einsatzhärten für langlebige Messer