



Walzenwerk-Walzen & Rollenwerkstatt: Werkstoffe, Typen und Instandhaltung
Walzenwerk-Walzen und Rollenwerkstatt
Walzen sind die Hauptverschleißteile im Walzwerk – kostenintensiv und leistungsentscheidend. Ihre Performance hängt ab von Werkstoff, Belastung, Walzendurchbiegen, Wölbung und Verschleißverhalten. Das Design muss Last, Drehmoment, Biegezulage und Werkstofffestigkeit für den schwersten Pass berücksichtigen.
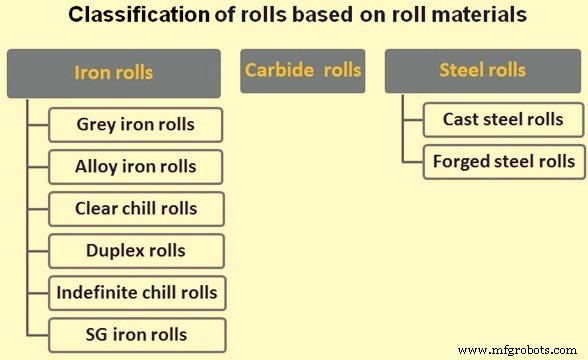
Grundlegende Einteilung: Eisen- vs. Stahlwalzen
Trennlinie bei ~2,4 % C. Darunter: Stahlbasis (kein freies Graphit). Darüber: Eisenbasis. Stahlwalzen: Guss oder Schmiede. Duplex-Walzen (Doppeltguss): harte Außenschale, zäher Kern.
Eisenwalzen
| Typ | Eigenschaften & Einsatz | Härte (Shore) |
|---|---|---|
| Graugusswalzen | Sandguss, lamellares Graphit, gleichmäßige Struktur, feuerrissbeständig, selbstschmierend (Graphit) – gut für Schubkragen. C 2,5–3 %, Si 0,5–1 %, Mn 0,4–0,8 %, P ≤0,5 %, S ≤0,1 %. | 30–40 |
| Legierte Graugusswalzen | Ni, Cr, Mo in kleinen Mengen → höhere Härte, Verschleißfestigkeit. Ni feinverteilt → Zähigkeit. Cr → Verbundkohlenstoff, härter/spröder. Mo, W → Hochtemperaturfestigkeit. Marke „Adamite“. Weichere Sorten für Vorbänder, härtere für Fertigbänder. | 38–50 |
| Kaltabschreckwalzen (Clear/Definite Chill) | Weißeisen-Oberflächenschicht durch schnelles Abkühlen (Chill im Kokillen). Kern Grauguss, Übergangszone gemischt. Hälse/Stirnen nicht abgeschreckt → zäh. Schicht ~25 mm. Niedrigerer C → weniger Härte, aber höhere Festigkeit (Plattenwalzen). Legierte Ausführungen: 65–90 Shore. Ni-legiert: Kaltwalzen, aber feuerrissempfindlich. | 55–65 (bis 90 legiert) |
| Teilabschreckwalzen (Part Chill) | Ausgewählte Bereiche (z. B. Fertigpässe) abgeschreckt, Rest Grauguss. | – |
| Duplex-/Verbundwalzen | Doppeltguss: 1. Guss legierter Weißguss-Schale (Chillkokille), 2. Guss zäher Kern (oft Grauguss). Schalenhärte 75–95 Shore. | 75–95 |
| Unbestimmte Abschreckung (Indefinite Chill) | Sehr dünne, klar definierte Weißguss-Schicht, keine Übergangsstruktur. Härteabfall ~1 Shore/10 mm Tiefe → gute nutzbare Tiefe. Bessere Feuerriss-/Abplatzfestigkeit, besserer Biss. Legiert (Ni, Cr, Mo): 55–75 Shore. Wärmebehandelbar. Beispiel: Adamite Indefinite Chill. | 55–75 |
| Kugelgraphitwalzen (SG Iron) | Mg-Zugabe → nodularer Graphit. Festigkeit ~2×, Zähigkeit ~12× lamellares Graphit. Perlitisch oder azikulär (bessere Verschleißfestigkeit). Gleichmäßiger Verschleiß. Einsatz: Wo Eisen zu schwach, Stahl zu verschleißanfällig. Teurer – sorgfältige Auswahl nötig. Bis 80+ Shore. | bis 80+ |
Stahlwalzen
Stärker, zäher als Eisenwalzen – dort, wo Eisen nicht ausreicht. Erlauben höhere Einzüge (tiefe Pässe). Weniger Bruchempfindlich bei Stoßbelastung. Eigenschaften durch Wärmebehandlung variabel. Nachteil: Geringere Härte → schnellerer Verschleiß.
| Typ | Analyse & Eigenschaften | Härte (Shore) |
|---|---|---|
| Gussstahlwalzen | C-Stahl: 0,40–0,90 % C. Schwere Werke (Blöcke, Brammen, Grobwalzwerk) ≤0,60 % C; Knüppelvorwalzen höhere Gehalte. +0,5 % Mo + Ni, Cr (oder höher Mn) → Festigkeit, weniger Feuerrisse. Hochlegiert: C 0,8–1,0 %, Mn 0,6–0,9 %, Ni 1,0–2,5 %, Cr 0,5–1,1 %, Mo 0,2–0,4 %. C-Cr (1 % C, 1,5–1,75 % Cr). Meist gewärmt. Rücklagen in 4-High-Straßen. W-legiert (40–50 Shore) → feuerrissbeständig, Grobwalzen Warmband. | 28–55 |
| Schmiedestahlwalzen | Aus Gussblock geschmiedet → zähere Struktur. C-Stahl (0,35–0,75 % C): Blöcke/Brammen (untere C), mittlere Werke (obere C). Normalgeglüht: 24–30 Shore. Legiert + Wärmebehandlung: 50–55 Shore (große Rücklagen), ~80 Shore (kleine Rücklagen Kaltwalzen), 90–100 Shore (Arbeitswalzen Kaltwalzen). Typisch: 1 % C, 1,5–1,75 % Cr, 0,5 % Ni. Heißwalzbereich: höchst stoßfest. | 24–100 |
Hartmetallwalzen (WC)
Wolframcarbid (WC/W₂C) – extreme Härte für lange Kampagnen. Pulvermetallurgisch: Mischen, Mahlen, Granulieren, Pressen, Vakuumsintern, optional HIP. Bearbeitung: Diamantschleifen/Hartdrehen. Einsatz: Drahtendblocke, Profilwalzen. Kühlwasser: enger pH-Bereich, begrenzte Härte – falsches Wasser löst Binder aus → vorzeitiger Ausfall. Sorten nach Korngröße/Binder. Neu: Hartmetallhülsen auf Stahlwellen (mechanisch oder gesintert).
Legierungselemente – Wirkung (Tab. 1)
| Element | Legierte Gusswalzen | Legierte Stahlwalzen |
|---|---|---|
| C | ↑ Härte, Sprödigkeit, Verschleißfestigkeit; ↓ Duktilität, Abschrecktiefe | ↑ Härte, Sprödigkeit, Verschleißfestigkeit; ↓ Zähigkeit |
| Si | ↑ Graphit, Reinheit; ↓ Abschrecktiefe | Entschwefelung (0,2–0,35 %), ↑ Härte, Entoxidation, gesunder Guss |
| P | ↑ Härte, Sprödigkeit | ↑ Härte, Sprödigkeit; ↓ Duktilität, Seigerungstendenz |
| S | ↑ Härte, Sprödigkeit, Abschrecktiefe | ↑ Härte, Sprödigkeit; ↓ Duktilität, mit Vorsicht |
| Mn | ↓ Abschreckung (niedrig), ↑ (hoch), ↑ Härte mit Ni/Cr, ↑ Sprödigkeit | ↑ Härte, Sprödigkeit; Reinigung für Zugfestigkeit/Verschleiß |
| Ni | ↑ Festigkeit, Härte, Verschleißfestigkeit; ↓ Abschrecktiefe | ↑ Festigkeit, Härte, Feuerrissbeständigkeit (mit Cr) |
| Mo | ↑ Festigkeit, Härte, Feuerrissbeständigkeit, Feinkorn | ↑ Festigkeit, Härte |
| V | ↑ Abschrecktiefe, Festigkeit, Feuerrissbeständigkeit; ↓ Duktilität | ↑ Zähigkeit, Härte, Wärmebehandelbarkeit |
| Cr | Härter immer; mit Ni/Mo, ↑ Abschrecktiefe | Härter – best mit Ni/Mo |
| Cu | Klein: ähnlich Ni | Ähnlich Ni |
| B | Härter, mit Vorsicht | ↑ Härte |
Walzensortimente nach Walzwerktyp (Auszug)
Detaillierte Tabellen (Tab. 2–6) listen Walzentypen und Härten für:
- Blöck-/Brammenwalzwerk (Tab. 2): Geschmiedet 0,4 % C (24–30), Gussstahl 0,4–0,9 % C (28–36), Legierter Gussstahl +Mo/Ni/Cr (30–42), Adamite Gussstahl (30–48)
- Knüppel-/Handelsstahlwalzwerk (Tab. 3): Vielfalt von geschmiedetem C-Stahl (35) über Perlitkorn/Adamite (30–50) bis Vollhart-Legiert (65–90) und SG-Eisen (55–65)
- Profilwalzwerk (Tab. 4): Geschmiedet (24–30), Gussstahl/Perlitkorn (28–48), Hyper-eutektoid +Ni/Cr/Mo (35–45), Adamite Indefinite Chill (55–70), SG-Eisen (45–65)
- Plattenwalzwerk (Tab. 5): Perlitkorn (30–38), Legierter Guss (40–42), Kaltabschreck (55–65), Legiert Indefinite Chill (65–85), Verbundwalzen (75–95)
- Warmbreitbandwalzwerk (Tab. 6): Geschmiedet (24–30), Adamite Gussstahl (30–38), Hyper-eutektoid (35–45), Adamite Korn (35–50), Cr-W-Guss (40–50), Kaltabschreck (55–65), Adamite Indefinite Chill (55–70), Legiert Indefinite Chill (65–85), Manganit Indefinite Chill (75–85), SG-Eisen (50–70)
Auswahl hängt ab von Produktionsanforderungen, Anschaffungskosten, spezifischen Qualitäten. Enge Abstimmung mit Walzenhersteller essenziell.
Rollenwerkstatt (Roll Shop)
Kernfunktionen:
- Entgegennahme Walzensatz nach Kampagne
- Waschen, Demontage
- Prüfung: Feuerrisse, Durchmesser, Einzelteile, Lager drehen
- Schleifen/Neunuten nach Plan
- Lagerung in Walzenregalen bis Montageplan
- Chocks → Montagebereich
- Paarmontage Walze-Chock
- Fertiger Satz → Walzwerk
Zusätzlich: Chock-/Lagerprüfung (periodisch), Schermesserschleifen.
Moderne Rollenwerkstatt – Ausstattung
- Schwer-/Mittel-/Leicht-CNC-Schleifmaschinen & Belader (Flachwalzen)
- CNC-Nutenschneidmaschinen & Belader (Profil/Stab)
- Hartmetall-Schleifmaschinen (Draht/Leichtprofile)
- Chockier-/Entchockiermaschinen (alle Typen)
- Texturieranlagen
- Walzdrehbänke, Fräs-/Bohrmaschinen
- Induktionshärte-/Glühanlagen
- Chock-Waschanlagen, Kippvorrichtungen
- Schermesserschleifmaschinen
- Walzenkühlung/-waschanlagen
- Walzenregale, Transportwagen
- Weitere Betriebsmittel
Datenmanagement & Software
- Einzelleistungsdaten erfassen & analysieren → Lebensdaueroptimierung
- Zusammenarbeit mit Lieferanten: chem./phys. Spezifikationen für nächsten Beschaffungszyklus verbessern
- Bruchanalyse: Historien-Daten bereitstellen
- Termingerechte Beschaffung unter Bestandscontrolling
- Aussortierte/Bruchwalzen → Schrottplatz (nach Untersuchungsabschluss)
Software: RSMS (Roll Shop Management System) – Prozessüberwachung, Produktions-/Verbrauchs-/Bedarfsdaten. RDMS (Roll Defect Management System) – Fehlermanagement, automatische Korrekturmaßnahmen. Vollintegration mit Walzwerk (Datenaustausch) erforderlich.
Layout & Sicherheit
- Logistikoptimiertes Layout, Gabelstaplerwege
- Automatisierung: Sicherheitsbarrieren für unbeaufsichtigte Bereiche, Zutritt nur Wartung/Notfall
Herstellungsprozess
- Dünnbrammen-Gießen und -Walzen: Effizienzsteigerung in der Flachstahlproduktion
- Walzzunder: Entstehung, Transport und praktische Verwendung in der Stahlherstellung
- Universelle Träger (I/H-Profile): Design, Walzen und Anwendungen
- Warmbreitbandwalzwerk: Vom Wiedererhitzen bis zum Wickeln
- Beherrschung des Walzprozesses in Langprodukt-Walzwerken
- Grundlagen des Stahlwalzens: Vom Gießen bis zum Fertigprodukt
- Hülsenstiften-Stempel: Hauptanwendungen & industrielle Einsatzbereiche
- Mill-Turn und Turn-Mill verstehen: Ein detaillierter Leitfaden
- Fräsmaschinen verstehen: Typen, Funktionen und Anwendungen
- Warm- vs. Kaltwalzen: Metallumformprozesse verstehen