



Schmiedetechniken für Metalle: Verfahren, Werkzeuge und Anwendungen
Schmiedeverfahren für Metalle
Schmieden ist ein Umformverfahren: Metall wird unter hohem Druck (Pressen, Hämmern, Quetschen) im festen Zustand zu hochfesten Schmiedeteilen geformt. Im Gegensatz zum Gießen wird das Metall nicht geschmolzen oder gegossen.
Definition: Metallbearbeitung, bei der die konkrete Form eines Werkstücks im festen Zustand durch Druckkräfte mittels Werkzeugen und Formen erzielt wird. Kontrollierte Verformung. Modern: Pressen oder Hämmer (Druckluft, Elektro, Hydraulik, Dampf).
Alle Metalle/Legierungen sind schmiedbar, aber Schmiedbarkeit (Forgeability) variiert (hoch bis gering) nach Zusammensetzung, Kristallstruktur, mechanischen Eigenschaften im Temperaturbereich. Breiterer Temperaturbereich = höhere Schmiedbarkeit. Meist Warmumformung, Kaltumformung bei Raumtemperatur möglich.
Eines der ältesten Metallbearbeitungsverfahren (~8000 v. Chr.), entwickelt aus Schmiedehandwerk (Hammer & Amboß = Urform). Heute: maschinenggetriebene Hämmer/Pressen mit kontrolliertem Druck.
Vorteile gegenüber Gießen
- Dichtere Mikrostruktur
- Ausgeprägtere Kornstruktur (Gefüge)
- Geringere Porosität
- → Deutlich höhere Festigkeit
Schmieden verfeinert das Gefüge und verbessert mechanische Eigenschaften. Bei propertem Design kann der Faserfluss (Grain Flow) in Richtung der Hauptspannungen ausgerichtet werden. Faserfluss = Richtung des Kristallmusters bei Plastischer Verformung. Mechanische Eigenschaften (Festigkeit, Duktilität, Zähigkeit) sind im Schmiedeteil weit besser als im Grundwerkstoff (zufällige Kristallorientierung). Richtungsgebundener Faserfluss → hohe Festigkeit, überlegene Ermüdungsfestigkeit, metallurgische Integrität. Beseitigt innere Hohlräume/Porosität.
Schmieden produziert überlegene mechanische Eigenschaften bei minimalem Materialverlust. Ausgangsmaterial: einfache Geometrie → in einem/mehreren Schritten zu komplexer Form. Aufwendiges Werkzeug → wirtschaftlich bei Großserien und/oder wenn Eigenschaften nur durch Schmieden erreichbar.
Klassifikation der Schmiedeverfahren
1. Nach Werkstücktemperatur
| Verfahren | Temperaturbereich | Merkmale |
|---|---|---|
| Warm Schmieden (Hot Forging) | Über Rekristallisationstemperatur (Neukornbildung) | Meistverbreitet. Vermeidet Verfestigung. Vorteile: Hohe Umformgeschwindigkeiten, leichter Fluss, Rekristallisation/Recovery möglich, geringere Kräfte. Nachteile: Schmierung schwierig, Oxidation/Zunder, schlechtere Oberflächen, geringere Maßhaltigkeit, Verzug beim Abkühlen. Barreling (Tonnenform) durch Reibung & Wärmeübergang (kühlere Werkzeugoberfläche → höherer Widerstand) – steuerbar durch Schmierung. |
| Halbwarm Schmieden (Warm Forging) | Über Raumtemperatur, unter Rekristallisationstemperatur (Stahl: bis 700–800 °C) | Ziel: Fließspannung & Schmiededruck senken. Radialfließende Teile (Rund mit Mittelbund), Rechteck, nicht-achssymmetrisch (3-/6-fach Symmetrie) via Warmextrusion. Wahl bei höherlegierten Stählen oder zur Einsparung Zwischenlüten. Vorteile: Geringere Werkzeug-/Pressenlast, höhere Duktilität, kein Vorlüten, günstige As-forged-Eigenschaften (Wärmebehandlung entfällt), hohe Produktionsraten, gute Toleranzen/Oberflächen, Material-/Bearbeitungseinsparung, günstiger Faserfluss, höhere Zähigkeit. |
| Kalt Schmieden (Cold Forging) | Raumtemperatur | Umfasst: Biegen, Ziehen, Kalibrieren, Lochen, Extrudieren, Gewinderollen. Formen: Wellen, Tassen, Hohlkörper mit Stielen, Upsetting (Köpfen), Biegungen, Kombinationen. Stahl: 3-Ebenen-Biegungen + Kopfformungen üblich. Kostenoptimal ≤ 5 kg, symmetrisch ≤ 3 kg → automatisierbar. Werkstoffe: niedrig/ mittellegierte Stähle, 300/400er rostfrei, Al-Legierungen, Messing, Bronze. Prozess: chemisch geschmierter Bolzen in geschlossene Form unter Extremdruck. Vorwärts-Extrusion (↓Durchmesser, ↑Länge), Rückwärts-Extrusion (Hohlkörper), Upsetting (↑Durchmesser, ↓Länge). Vorteile: Sehr hohe Raten, lange Werkzeugstandzeiten, Eigenschaftsverbesserung, weniger Reibung, einfache Schmierung, kein Zunder. Nachteile: Eigenspannungen, stärkere Pressen/Werkzeuge nötig, kritisches Werkzeugdesign. |
Kaltgeschmiedete Teile: integrierte Flansche/Bosse → Lenkung/Federung (Auto), ABS, Beschläge, Rüstung – dort, wo hohe Festigkeit, enge Toleranzen, Großserie wirtschaftlich sind.
2. Nach Schmiedeausrüstung
- Hammerschmieden: Aufeinanderfolgende Formennester, wiederholte Schläge. Qualität, Wirtschaftlichkeit, Produktivität hängen von Werkzeug & Bedienerkönnen ab.
- Pressenschmieden: Einzelner, kontinuierlicher Preßhub pro Formennest. Formdesign kritischer, Bedienerkönnen weniger kritisch.
Hammerschmieden
Hammer & Amboß = häufigste, günstigste, vielseitigste Ausrüstung. Mehrfache Impaktstöße zwischen konturierten Formen. Hauptsächlich Warmumformung.
- Fallhämmer (Gravity Drop): Älteste Bauart. Bewegbarer Oberhammer wird gehoben, fällt auf festen Unterhammer/Amboß. Verformungsenergie = potenzielle Energie (Höhe). Hubmechanismen: Reibung (Bretter, Bandbremsen, Riemen) oder Hebezylinder (Dampf, Druckluft, Hydraulik). 0,6–400 kNm Schlagenergie.
- Gegenhämmer / Doppelwirkende Hämmer (Power Hammers): Hebezylinder hebt, Kraft auch auf Abwärtshub → höhere Energie bei gleichem Hammergewicht, höhere Schließgeschwindigkeiten. Antrieb: doppeltwirkend Dampf/Druckluft/Hydraulik. 3–830 kNm.
- Vertikale Gegenhämmer (Counterblow): Zwei fast gleich schwere Hämmer werden zueinander getrieben, Impact in Maschinenmitte. Mehr Energie ins Werkstück, weniger in Fundament. 30–2.000 kNm.
- Horizontale Gegenhämmer (Impacters): Zwei Riemen, doppeltwirkende Zylinder. Beheiztes Material vertikal zwischen Formen positioniert (Automat). 4–55 kNm.
Schraubenpressen
Oberhammer & Form an großer vertikaler Spindel, angetrieben durch Schwungrad. Hubenergie begrenzt → mehrfache Schläge wie Hammer. 63–6.300 to.
Hydraulische Pressen
Bewegliche Form an Hydraulikzylinder. Breites Größenspektrum bis 50.000+ to. Variable Hübe, Kräfte, Schließgeschwindigkeiten. Optional: horizontale Hilfszylinder für Seitenniederungen.
3. Nach Formanordnung (Matrizen)
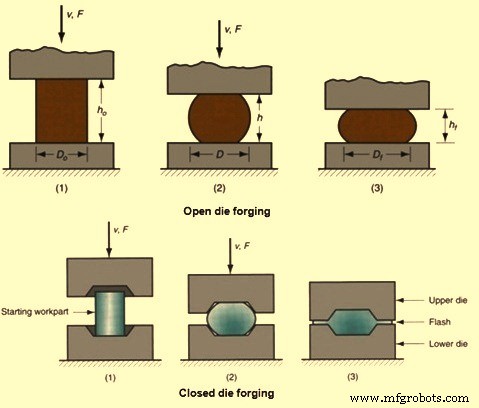
Freiformschmieden (Open Die Forging)
Flache Formen ohne vorgeprägtes Profil. Einfache Formen, Material kann lateral frei fließen. Werkstückbewegung ist Schlüssel. >100 to, ~25 m Länge möglich. Geeignet für einfache Formen (geringere Maßhaltigkeit). Hohes Bedienerkönnen nötig. Formen einfach/günstig. Einfachster Prozess.
Progressive Formgebung vom Ausgangsmaterial (meist zwischen planen Formen). Praktisch: viele Varianten → extrem breites Form-/Größenspektrum. Wenn Designkriterien optimale strukturelle Integrität für riesige Bauteile fordern → Freiformschmieden oft einzige Alternative zu Nicht-Schmiede-Verfahren. Obergrenze = größter gießbarer Block.
Praktisch alle schmiedbaren ferro-/nichteisernen Werkstoffe möglich, inkl. exotische (aushärtbare Superlegierungen, korrosionsbeständige Refraktärmetalle).
Formvielfalt: Stufenwellen (Durchmesseränderungen entlang Achse), Hohlzylinder (Länge ≫ Durchmesser, variable Wanddicke/ID/OD), Ringformen (Scheibe bis Hohlzylinder), konturierte Schalen (Druckbehälter mit aufgeschweißten Düsen). Mehrere Freiformoperationen kombinierbar → gezielte Gesamtverformung & optimaler Faserfluss → Eigenschaftsmaximierung. Beispiel: Zahnradrohling mit Nabe → Ziehen + Upsetting. Ringrohling → Upsetting + Ausbohren + Ringschmieden.
Gesenkschmieden (Closed Die / Impression Die Forging)
Zwei Formen (Werkzeug) mit Negativprofil des Teils. Material vollständig in Kavität (Ober-/Unterform)Constrained. Wenige Gramm bis >25 to. Auch Kaltgesenkschmieden für Kleinteile. Stahl, Al, Ti & Legierungen → fast unbegrenzte 3D-Formen. Routine auf Hydraulik-/Mechanikpressen & Hämmern.
Formen schließen, Werkstoff plastisch verformt. Da Fluss durch Formkonturen begrenzt → komplexere Formen, engere Toleranzen als Freiform. Erfordert: höhere Grenzflächendrücke, exakte Volumenkontrolle, propertes Formdesign.
Echtes Gesenkschmieden (Flashless): Kein Grat (Flash) für Formfüllung nötig. Kavität lässt wenig/keinen Überlauf → höhere Anforderungen an Formdesign.
Zusätzliche Flexibilität durch Vorformoperationen (manchmal Biegen) vor Endform. Geometrien: einfache Kugeln/Blöcke/Scheiben bis hin zu komplexen Dünnwand-/Hochwandstrukturen (Rippen, Bossen). Symmetrisch & asymmetrisch (Flansche, Vorsprünge, Löcher, Taschen). Gebogene/Krümmung in einer/mehreren Ebenen.
Ablauf: Vorbearbeitung in Vorform (Blocking) → Endform (Finishing). Beide in gleichen Formblock. Anzahl Formen steigt mit Komplexität. Halbschalen schließen, Verformung unter Hochdruck. Hohe Maßgenauigkeit, enge Toleranzen, komplexe Formen. Formen komplex/teuer → hohe Stückzahlen zur Rechtfertigung nötig.
Formdesign abhängt von: Festigkeit/Duktilität Werkstoff, Empfindlichkeit gg. Verformungsrate/Temperatur, Reibung, Formkomplexität, Formverformung unter Last. Formwerkstoff: Hochtemperaturfestigkeit/Zähigkeit, Durchhärtbarkeit, Gleichmäßigkeit, Thermo-/Mechanoschockfestigkeit, Verschleißfestigkeit (Zunderabrieb). Auswahlkriterien: Formgröße, Werkstoff, Komplexität, Arbeitsschritte, Temperatur, Operationstyp, Kosten, Stückzahl, Wärmeübergang. Standard: Werkzeugstähle.
Mehrere Ingenieurwerkstoffe via konventionelles Gesenkschmieden: C-/Legierungsstähle, Werkzeugstähle, rostfrei, Al-/Cu-Legierungen, bestimmte Ti-Legierungen. Dehnraten-/Temperatursensitive Werkstoffe (Mg, hochlegierte Ni-Basis-Superlegierungen, Refraktärmetalle, manche Ti) → anspruchsvollere Prozesse/Spezialausrüstung.
Weitere Schmiedeverfahren
Nahtloses Ringwalzen (Seamless Rolled Ring Forging)
Loch in dickem Rundmaterial stanzen (Donut) → Walzen/Quetschen (oder Hämmern) zu dünnem Ring. Durchmesser: cm bis ~10 m. Gewicht: <1 kg bis 150 to. Uneingeschränkte Leistung für kreisrunde Querschnittsringe in Energie, Bergbau, Luftfahrt, Off-Highway.
- Flach (Unterlegscheibe) oder hohe Wandungen (hohlzylindrisch)
- Höhen: cm bis >3 m
- Wanddicke/Höhe: 1:16 bis 16:1 (Sonderverfahren mehr)
- Nahtlose Rohre bis 1.200 mm Ø, >6 m auf Schmiedepressen extrudiert
- Konturierte Ringe (Innen-/Außenkontur) → Tausende Formen, deutliche Bearbeitungsreduzierung, Kostensenkung durch Teilekonsolidierung. Max. Abmessungen etwas geringer als Flachringe, aber immer noch beeindruckend.
Hohe tangentiale Festigkeit & Duktilität → Drehmoment-/Druckbeanspruchte Bauteile: Zahnräder, Flugzeug-Triebwerkslager, Radlager, Kupplungen, Rotordistanzringe, Dichtscheiben/Gehäuse, Flansche, Druckbehälter, Ventilkörper. Werkstoffe: C-/Legierungsstähle, NE-Legierungen (Al, Cu, Ti), Ni-Basis.
Schmiedeoperationen (Grundoperationen)
- Ziehen (Drawing): Verlängern, Querschnitt verringern. Kräfte ⟂ Längsachse.
- Stauchen (Swaging): Kalt. Abmessungsänderung via Formkraft.
- Upsetting: Querschnitt vergrößern. Kräfte ∥ Längsachse. Typisch: Muttern/Schrauben.
- Walzen/Verteilen (Fullering): Freiform, konvexe Formen → Material aus einem Bereich zu beiden Seiten fließen lassen. Vorbereitung für Folgeoperationen.
- Schweißschmieden (Forge Welding): Zwei Teile bei Schmiedetemperatur durch Schlag/Druck verbinden → Längenverlängerung.
- Ebenen/Absetzen (Flatting/Setting Down): Hammer-/Wellenspuren beseitigen → glatte Oberfläche.
- Kanten (Edging): Material an Kante schlagen → Formgebung. Oft erste Operation.
- Biegen: Stab/Blech umformen. Für gebogene Teile.
- Lochen (Punching): Hohlzylinder-Form → Loch in Platte.
Schmiedeausrüstung – Grundlagen
Kontinuierliche Weiterentwicklung erfordert Verständnis von Maschinenkapazitäten/-eigenschaften. Ausrüstung beeinflusst Prozess: Verformungsrate, Temperatur, Produktionsrate. Prozessanforderungen müssen mit Last, Energie, Zeit, Genauigkeit der Maschine kompatibel sein.
Einteilung in zwei Grundtypen:
- Arbeitsbegrenzte Maschinen (Work-restricted): Verformung pro Hub/Schlag begrenzt durch verfügbare Energie/Kraft. Wenn nicht genug → mehrere Hübe/Schläge. Hämmer, Reibungsschraubenpressen, Hydraulikpressen.
- Hubbegrenzte Maschinen (Stroke-restricted): Verformung fix durch Hub. Wenn Kraft/Energie nicht reicht → Maschine blockiert, größere nötig. Mechanische Pressen (Kurbel/Exzenter fixiert Hub).
Arbeitsbegrenzte Maschinen
Hämmer
Häufigste Maschinen. Bevorzugt für kleine/mittlere Losgrößen (schnelles Umrüsten, niedrige Overheads). Auch für langgestreckte/verzweigte Schmiedeteile (mehr Vorformennester). Typen siehe oben (Fall-, Gegen-, Vertikal/Horizontal-Gegenhämmer).
Schraubenpressen
Oberhammer an Spindel mit Schwungrad. Begrenzte Hubenergie → Mehrfachschläge. 63–6.300 to.
Hydraulische Pressen
Bis 50.000+ to. Variable Hübe/Kräfte/Geschwindigkeiten. Optional horizontale Hilfszylinder.
Hubbegrenzte Maschinen
Mechanische Pressen
Breite Klasse. Motorrotation → Translationskraft (Pressen). Energie vom Motor. Schneller als Hydraulik/Schraube (Schraube auch mechanisch einordenbar). Kraft variiert in Geschwindigkeit & Betrag über Hub. Korrekter Hubbereich essenziell. Mechanismen: Kurbel, Kniehebel, Schottkyoke, Keil. Vertikale Preßbewegung zwischen Ober-/Unterform.
Schmiedefehler
Warm: Heißbrüchigkeit (Hot Shortness), Scherbänder, Korngrenzenkavitation.
Kalt: Oberflächenrisse, Scherbänder, Mittelbersten (Centre Burst).
Allgemeine Betriebsfehler:
- Unvollständiges Formfüllen
- Formversatz (Die Misalignment)
- Schmiedegrate (Forging Laps)
- Unvollständige Durchschmiedung
- Mikrostrukturelle Unterschiede → Eigenschaftsstreuung
- Heißbrüchigkeit (hoher S in Stahl/Ni)
- Grübchenoberfläche (Zunder haftet an Form)
- Knicken beim Upsetting (hohe Druckspannung)
- Oberflächenrisse (Temperaturdifferenz Oberfläche/Kern, Überbearbeitung bei zu niedriger Temp.)
- Mikrorisse (Eigenspannungen)
Weitere Fehler: Kaltschweißung (Cold Shut), Formversatz (Die Shift), falscher Faserfluss, Flakes, Zundergruben (Scale Pits), Gratrisse.
Ursachen & Vermeidung (Auswahl)
| Fehler | Ursache | Vermeidung |
|---|---|---|
| Cold Shut | Unvollständiges Schweißen, übermäßiges Abkühlen, scharfe Ecken, hohe Reibung | Größere Radius an Formkanten |
| Die Shift | Formhälftenversatz | Exakte Ausrichtung, Passkerben oben/unten |
| Ungefüllte Bereiche | Schlechtes Formdesign, unzureichende Erwärmung, zu wenig Material | Design, Temperatur, Materialmenge prüfen |
| Scale Pits | Unregelmäßige Außenreinigung, Zunder/Oxid in Oberfläche | Reinigung verbessern |
| Falscher Faserfluss | Formdesign lässt Material nicht richtig fließen | Propertes Formdesign |
| Flakes | Interner Riss, falsches Abkühlen | Richtige Abkühlverfahren |
| Eigenspannungen | Falsches Abkühlen, ungleichmäßige Verformung | Langsames Abkühlen (Ofen/Asche) |
| Oberflächenrisse | Zu niedrige Temp., Überbearbeitung | Geignete Schmiedetemperaturen |
| Unvollständiges Schmieden | Nur Oberflächenbearbeitung, Inneres unberührt | Leichtere Hämmer |
| Gratrisse | Unzureichende Gratdicke | Gratdicke erhöhen |
Herstellungsprozess
- Refraktäre Metalle & Legierungen: Unverzichtbare Hochtemperaturwerkstoffe für die Luft- und Raumfahrt
- Prozess-Workflows designen: Menschliches Talent und Roboter-Automatisierung in Einklang bringen
- FINEX-Prozess: Fortschrittliche Roheisenherstellung aus Eisenerzfeinst & Nichtkokskohle
- HIsarna-Verfahren: Ultra-niedrig-karbonische Stahlproduktion
- Fortschrittliche Technologien zur Steigerung der Effizienz beim Eisenerzsintern
- FASTMET & FASTMELT: Fortschrittliche Roheisenerzeugungstechnologien für effiziente Metallproduktion
- CONARC: Verschmelzung von Konverter und Lichtbogenofen für Überlegene Stahlproduktion
- Stahlwalzen: Präzisionsfertigungsprozess Erklärt
- Umfassender Leitfaden zur Herstellung von Formfeuerfestprodukten
- CLU-Verfahren für Edelstahl: Effiziente Kohlenstoffentfernung und Legierung