



Wesentliche metallurgische Prinzipien zur Optimierung der Stahl-Wärmebehandlung
Metallurgische Prinzipien bei der Wärmebehandlung von Stählen
Die Wärmebehandlung von Stählen dient der gezielten Veränderung der metallurgischen Struktur und Eigenschaften. Dabei durchläuft der Stahl intensive Eigenschaftsänderungen. Sehr stabile Stahlstrukturen entstehen, wenn Stahl in den hochtemperaturigen austenitischen Zustand erhitzt und anschließend unter nahezu Gleichgewichtsbedingungen langsam abgekühlt wird. Diese Art der Wärmebehandlung, bekannt als Anlassen oder Normalisieren, erzeugt eine Struktur mit geringen Eigenspannungen, deren Gefüge aus dem Fe-C-Gleichgewichtsdiagramm vorhergesagt werden kann. Die in der Praxis meist geforderten Eigenschaften wie hohe Festigkeit und Härte gehen jedoch mit hohen Eigenspannungen einher. Diese resultieren aus metastabilen Strukturen, die durch nicht-gleichgewichtsmäßiges Abkühlen oder Abschrecken aus dem austenitischen Zustand entstehen.
Kristallstruktur und Phasen
Reines Eisen (Fe) im festen Zustand existiert in zwei allotropen Modifikationen. Von Raumtemperatur bis 910 °C besitzt Fe ein raumzentriertes kubisches (bcc) Gitter und wird als α-Fe bezeichnet. Bei 910 °C wandelt sich α-Fe in γ-Fe mit einem flächenzentriert kubischen (fcc) Gitter um, das bis 1400 °C stabil bleibt. Darüber nimmt es erneut eine bcc-Struktur an (δ-Fe), die sich von α-Fe nur durch den Temperaturbereich unterscheidet. Die Gitterkonstanten betragen 0,286 nm für bcc-Gitter (α-Fe, δ-Fe) und 0,364 nm für fcc-Gitter (γ-Fe). Bei tiefen Temperaturen zeigt α-Fe starke ferromagnetische Eigenschaften, die beim Erhitzen auf ca. 770 °C (Curie-Temperatur) durch Verlust der Spinordnung verschwinden. Der paramagnetische Zustand über 770 °C wird als β-Fe bezeichnet; sein Gitter ist identisch mit dem von α-Fe.
Bei Phasenumwandlungen kann Fe unterkühlen, wodurch sich die Transformationspunkte beim Erhitzen und Abkühlen unterscheiden (Hysterese). Die Indizes 'c' (chauffage) und 'r' (refroidissement) kennzeichnen die Richtung. Der Dichteunterschied zwischen α-Fe und γ-Fe (γ-Fe ist ca. 4 % dichter) führt zu Volumenänderungen, die Spannungen über der Elastizitätsgrenze und damit zum Versagen verursachen können.
Eisen-Kohlenstoff-Gleichgewichtsdiagramm
Stähle als Fe-C-Legierungen enthalten entweder reinen Kohlenstoff (Graphit) oder das chemische Verbindung Zementit (Fe₃C) als kohlenstoffreiche Phase. Da Zementit auch bei relativ langsamer Abkühlung vorliegt (für die Zersetzung zu Fe und C sind lange Haltezeiten bei hohen Temperaturen nötig), wird häufig das metastabile Fe-Fe₃C-Diagramm anstelle des stabilen Fe-C-Diagramms verwendet. In Abb. 1 sind beide Diagramme dargestellt: gestrichelte Linien für das stabile Fe-C-System, durchgezogene für das metastabile Fe-Fe₃C-System.
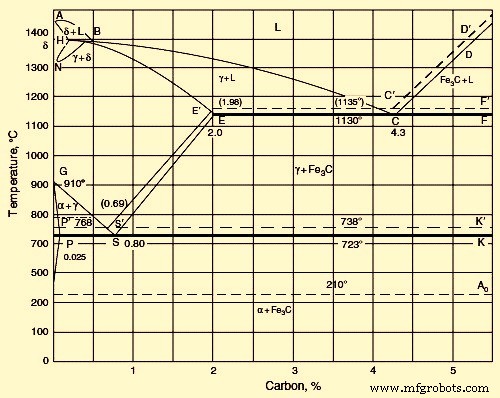
Abb. 1 Eisen-Kohlenstoff-Diagramm
Im metastabilen Fe-Fe₃C-Diagramm dienen die Gitter der allotropen Fe-Modifikationen (δ, γ, α) als Bildungsorte für die entsprechenden Mischkristalle. Bei der Erstarrung kohlenstoffarmer Stähle fällt der δ-Mischkristall (bcc) an der Liquiduslinie AB und Soliduslinie AH aus. Bei 1490 °C enthält die δ-Lösung max. 0,1 % C (Punkt H). An diesem Punkt erfolgt eine peritekische Reaktion zwischen der gesättigten δ-Lösung und der Schmelze mit 0,5 % C (Punkt B), wobei der γ-Mischkristall mit 0,18 % C (Punkt I) entsteht.
Bei über 0,5 % C kristallisiert der γ-Mischkristall direkt aus der Schmelze (Liquidus BC, Solidus IE). Bei 1130 °C beträgt die maximale Löslichkeit von C in γ-Fe ca. 2,0 % (Punkt E). Mit sinkender Temperatur nimmt die Löslichkeit entlang der Linie ES ab; bei 723 °C sind es noch 0,8 % C (Punkt S). Die Linie ES entspricht der Ausscheidung von Fe₃C aus der γ-Lösung.
Mit steigendem C-Gehalt verschiebt sich die γ-α-Umwandlung in tiefere Temperaturen und erfolgt über den Intervall GS und GP. Die α-Ausscheidungskurve GS schneidet die Fe₃C-Kurve ES im eutektoiden Punkt S (723 °C, 0,80 % C). Hier scheiden gleichzeitig gesättigte α-Lösung und Fe₃C aus der γ-Lösung aus. Der α-Mischkristall hat das gleiche bcc-Gitter wie der δ-Mischkristall. Bei 723 °C enthält er 0,02 % C (Punkt P). Weitere Abkühlung senkt die C-Löslichkeit in α-Fe auf Bruchteile von Prozent bei Raumtemperatur (Punkt D).
Bei 2–4,3 % C beginnt die Erstarrung mit γ-Ausscheidung an der Linie BC; über 4,3 % C fällt primärer Fe₃C an der Linie CD aus. Alle Legierungen mit über 2,0 % C durchlaufen nach der primären Ausscheidung eine eutektische Erstarrung von γ-Lösung und Fe₃C im Punkt C (1130 °C, 4,3 % C). Die Linie Ao markiert die magnetische Umwandlung (ferro- zu paramagnetisch).
Im stabilen Fe-C-Diagramm kann Graphit direkt aus der Schmelze kristallisieren (sehr langsame Abkühlung), wobei ein eutektisches Gemisch aus Austenit und Graphit statt Zementit entsteht. Die gestrichelten Linien (Fe-Graphit-System) liegen bei höheren Temperaturen, was die größere Stabilität und Annäherung an das volle Gleichgewicht belegt. Dies bestätigt die Zersetzung von Fe₃C in hochkohlenstoffhaltigen Stählen beim Erhitzen: Fe₃C = 3Fe + C.
Bei mittleren Abkühlgeschwindigkeiten können beide Systeme parallel wirken; die Phasengleichgewichtslinien verschieben sich je nach Abkühlgeschwindigkeit. Besonders stark betroffen sind die Ausscheidungslinien des C-Mischkristalls in γ-Fe (Austenit). Daher gilt das Diagramm streng genommen nur für relativ langsame Abkühlung.
Einfluss des Kohlenstoffs
Die maximale Löslichkeit von C in α-Fe beträgt bei 721 °C 0,018 %. Beim Abschrecken kann C in der α-Festkörperlösung verbleiben, scheidet aber bald durch Alterung aus. In der Festkörperlösung kann C entweder homogen (statistisch gleichmäßige interstitielle Verteilung, selten) oder inhomogen (Clusterbildung an Gitterstörungen wie Korngrenzen, Versetzungen) vorliegen. Letzteres ist der häufigere Zustand. Diese Cluster behindern die Versetzungsbewegung bei plastischer Verformung und verursachen eine inhomogene Verformungsentwicklung.
Zur Analyse des C-Einflusses auf Fe-C-Legierungen sind alle Strukturkomponenten zu betrachten. Langsam abgekühlte Stähle bestehen aus Ferrit und Zementit bzw. Ferrit und Graphit.
- Ferrit ist plastisch, im geglühten Zustand stark dehnbar (ca. 40 %), weich (Brinell-Härte 65–130, abhängig von der Korngröße) und bis 770 °C stark ferromagnetisch. Bei 723 °C löst sich 0,22 % C in Ferrit, bei Raumtemperatur nur noch Tausendstelprozente.
- Zementit ist spröde und hart (Brinell ca. 800), schwach magnetisch bis 210 °C, schlechter Wärme- und Stromleiter mit komplexem rhombischem Gitter. Man unterscheidet primären Fe₃C (aus der Schmelze, Linie CD), sekundären Fe₃C (aus γ-Lösung, Linie ES) und tertiären Fe₃C (aus α-Lösung, Linie PQ).
- Graphit ist weich, schlechter Strom- aber guter Wärmeleiter, schmilzt nicht einmal bei 3000–3500 °C, hexagonales Gitter mit c/a > 2.
- Austenit ist weich (aber härter als Ferrit), duktil (Bruchdehnung 40–50 %), hat geringere Wärme- und Leitfähigkeit als Ferrit, ist paramagnetisch und besitzt fcc-Gitter.
Stähle mit 0–0,02 % C bestehen aus Ferrit und tertiärem Fe₃C. Mit steigendem C-Gehalt tritt Perlit (eutektoides Gemisch aus Ferrit und Fe₃C) auf, zunächst als Einschlüsse zwischen Ferritkörnern, bei 0,8 % C den gesamten Querschnitt füllend. Perlit hat typischerweise lamellare Struktur. Über 0,8 % C bildet sich neben Perlit sekundärer Fe₃C (nadelartig), dessen Anteil mit dem C-Gehalt zunimmt (bei 2 % C ca. 18 % des Sichtfeldes). Bei über 2 % C erscheint ein eutektisches Gemisch. Bei schneller Abkühlung hat die Überschussphase (Ferrit oder Fe₃C) keine Zeit zur Ausscheidung vor der eutektoiden Umwandlung.
Legierungen mit 3,6 % C enthalten Ledeburit (eutektisches Gemisch aus C-Mischkristall in γ-Fe und Fe₃C) und zählen zu den hypereutektischen Weißgusseisen.
Kritische (Transformations-)Temperaturen
Kohlenstoff beeinflusst die Festkörperumwandlungen von Fe deutlich. Die Positionen der Linien GS und NL im Fe-C-Diagramm zeigen: Steigender C-Gehalt senkt den Punkt A₃ und hebt A₄ an, wodurch der Temperaturbereich der δ-Phase erweitert wird.
Bei der Perlitbildung zeigen Erhitzungs- und Abkühlungskurven einen Stillstand (Punkt A₁: Ac₁ beim Erhitzen, Ar₁ beim Abkühlen) bei 0,9 % C (Punkt S). Ferritausscheidung in hypereutektoiden Stählen (Übergang der Linie GOS) erscheint als Knick (Punkt A₃), der der γ-α-Umwandlung in reinem Fe entspricht. Fe₃C-Ausscheidung (Übergang ES) zeigt sich als schwacher Knick (Punkt Acm: Ac,cm beim Erhitzen, Ar,cm beim Abkühlen). Die magnetische Umwandlung (Punkt A₂) wird durch C kaum beeinflusst; bei geringem C-Gehalt verläuft sie entlang der Linie MO, bei höherem C-Gehalt entlang GOS (Ferritbeginn), und oberhalb des Punktes S fällt sie mit A₁ zusammen.
Zementit durchläuft eine magnetische Umwandlung bei 210–220 °C, unabhängig vom C-Gehalt, ohne nennenswerte Hysterese (wie reines Fe bei A₂).
Strukturumwandlungen in Stählen
Zum Härten wird Stahl auf hohe Temperaturen erhitzt, um die gesamte Struktur in die Austenitphase (einphasiges, hochtemperaturstabiles Fe-C-Gemisch) zu überführen. Bei langsamer Abkühlung wandelt sich Austenit in Perlit (Gleichgewichtsphase bei Raumtemperatur) um – eine weiche, annealte Struktur mit geringen physikalischen Eigenschaften. Bei sehr schneller Abkühlung entsteht Martensit, eine harte, starke, metastabile Phase mit in Eisen gelöstem C, die durch Anlassen auf geringere Härte und Sprödigkeit gebracht werden kann. Mittlere Abkühlgeschwindigkeiten erzeugen andere Strukturen wie Bainit, der jedoch nennenswert nur in legierten Stählen auftritt. Eutektoider C-Stahl bildet je nach Abkühlgeschwindigkeit hauptsächlich Martensit oder Perlit.
Austenit-Perlit-Umwandlung
Die Umwandlung des fcc-Gitters von Austenit in das bcc-Gitter von Ferrit wird durch gelösten C behindert. Das Austenitgitter bietet im Zellenzentrum Platz für C-Atome, das bcc-Gitter von Ferrit nicht. Daher sinkt die C-Löslichkeit beim γ-α-Übergang drastisch. Fast der gesamte C scheidet aus dem Austenitgitter aus; laut metastabilem Fe-Fe₃C-Diagramm als Zementit. Die Umwandlung verläuft über drei gekoppelte Prozesse: (i) Gitterumwandlung γ-Fe → α-Fe, (ii) Ausscheidung von C als Fe₃C, (iii) Koagulation der Karbide.
Bei A₁-Temperatur verlaufen (i) und (ii) fast simultan mit Bildung einer lamellaren Ferrit-Zementit-Mischung. Gelöste C-Atome sind zufällig verteilt; Fe₃C keimt in C-reichen, Ferrit in C-armen Bereichen. Diese Umverteilung erfolgt durch Diffusion und ist temperatur- und zeitabhängig.
Bei langsamer Abkühlung hypereutektoider Stähle (< 0,8 % C) beginnt die Umwandlung mit Ferritbildung an der Korngrenze (Kristallisationszentrum). C wird ins Korngesamtinnere gedrängt. Bei hypereutektoiden Stählen (> 0,8 % C) scheidet Fe₃C an der Korngrenze aus (ebenfalls Kristallisationszentrum). Die C-Diffusionsgeschwindigkeit in γ-Fe und α-Fe nimmt mit sinkender Temperatur stark ab. Durch geeignete Abkühlgeschwindigkeiten kann die Unterkühlung so weit erhöht werden, dass Perlitbildung unmöglich wird.
Im Niedrigtemperaturbereich hängen Umwandlungsmechanismus und Strukturmerkmale allein von der Umwandlungstemperatur ab. Je nach Unterkühlungsgrad unterscheidet man drei Temperaturbereiche: (i) Perlitbereich, (ii) Intermediärbereich, (iii) Martensitbereich. Übergänge zwischen den Mechanismen können kontinuierlich erfolgen. Die Prozesse hängen stark vom C- und Legierungselementgehalt ab; sie können mit einem schnelleren Mechanismus beginnen und mit einem langsameren enden.
Im Perlitbereich erfolgt die gleichzeitige Bildung von Ferrit und Karbid. Freier Ferrit oder Karbid kann an der Austenitkorngrenze ausscheiden. Bildung und Wachstum beider Phasen werden durch Diffusionsprozesse gesteuert (Diffusion von Fe und anderen Elementen spielt eine große Rolle). Die Strukturfeinheit nimmt mit sinkender Temperatur zu, bis die Diffusionszeit für die Kristallisation zu lang wird.
Perlit ist ein mechanisches Gemisch aus Ferrit- und Karbidplättchen. Die Keimbildungsrate von Perlit hängt von der Übersättigung des Austenits mit Karbid ab (steigt bei sinkender Temperatur) und von der Diffusionsrate (fällt mit Temperatur). Das Wachstum von Perlitinseln hängtmainly von der Diffusionsrate von C- und Fe-Atomen ab, weiterhin vom Übersättigungsgrad und dem Freien-Energie-Vorteil bei Ferritbildung. Perlitinseln wachsen durch Neubildung von Plättchen und Weiterwachstum alter Plättchen in alle Richtungen; Karbidplättchen wachsen schneller als Ferritplättchen.
Die Perlitbildung beginnt mit Ferritkeimbildung. Mehrfaches abwechselndes Keimen und Verzweigen von Ferrit- und Zementitplättchen führt zu ebenenparallelen und fächerförmigen Perlitplatten. Perlitkeime treten bevorzugt an Gitterstörungen (Korngrenzen, unlösliche Karbide, Nichtmetalleinschlüsse) auf. Ein entscheidendes Merkmal ist der Plattenabstand: Festigkeitseigenschaften verbessern sich bei abnehmendem Abstand.
Die Keimbildungsrate von Fe₃C und Ferrit im Perlitbereich steigt mit sinkender Temperatur; der Plattenabstand nimmt bei feinerer Struktur ab.
Wichtig für die Stahleigenschaften ist die Dimension der Perlitkolonie. Kleinere Kolonien erhöhen die Kerbschlagzähigkeit und verringern die Sprödigkeit. Die kritische Sprödbruchtemperatur hängt von der Perlitmorphologie ab. Hohe Festigkeit entsteht beim Bruch von Ferrit- und Zementitplättchen mit hoher Versetzungsdichte im Ferrit.
Bessere Bruchfestigkeit wird durch Sphäroidisierung der Fe₃C-Teilchen erreicht. Diese kann durch Verformung des Perlits, anschließendes Erhitzen und Halten nahe Ac₁ gefördert werden. Eine andere Methode für hohe Festigkeit und Duktilität ist Verformung während der Perlitumwandlung, was zu polygonaler Struktur und Zementitsphäroidisierung führt. Die Streckgrenze (YS) des Ferrit-Perlit-Gemisches hängt additiv von den Eigenschaften von Ferrit und Perlit ab.
Umwandlung von Austenit in hypo- und hypereutektoiden Stählen
Die Perlitumwandlung wird von der Ausscheidung der Überschussphasen (Ferrit in hypo-, sekundärer Zementit in hypereutektoiden Stählen) vorangegangen. Der relative Anteil der strukturell freien Überschussphase hängt vom Unterkühlungsgrad des Austenits ab. Mit steigender Abkühlgeschwindigkeit nimmt der Anteil an freiem Ferrit oder Fe₃C ab. Bei ausreichender Unterkühlung kann die Bildung einer eigenständigen Überschussphasenkomponente ganz unterdrückt werden.
Bei langsamer Abkühlung hypo-eutektoider Stähle mit wenig eutektoidem Austenit wächst eutektoider Ferrit auf den Körnern des Überschussferrits, während eutektoider Fe₃C als strukturell freie Zwischenschichten an der Korngrenze verbleibt. In hypereutektoiden Stählen kann der Eutektoid ebenfalls entarten: Bei sehr geringer Unterkühlung unter A₁ (> 700 °C) lagert sich eutektoider Zementit auf sekundärem Zementit ab, daneben erscheinen Bereiche strukturell freien Ferrits. Diese „anomale“ eutektoide Umwandlung liefert ein grobes Gemisch ohne typische Koloniestruktur. Bei schneller Abkühlung und starker Unterkühlung wird die anomale Umwandlung unterdrückt.
Überschussferrit in hypo-eutektoiden Stählen tritt in zwei Formen auf: (i) kompakte, äquiaxiale Körner, (ii) orientierte Widmanstätten-Platten. Kompakte Ausscheidungen dominieren an Austenitkorngrenzen, Widmanstätten-Platten bilden sich im Korngesamtinneren. Widmanstätten-Ferrit tritt nur in Stählen mit < 0,4 % C und groben Austenitkörnern auf. Mit abnehmender Austenitkorngröße wächst der Anteil äquiaxialer Ferritkörner. Widmanstätten-Ferrit bildet sich im Intervall A₃ (–50 °C) bis 600–550 °C. Mit steigendem C-Gehalt nimmt sein Anteil ab.
Widmanstätten-Ferrit entsteht durch einen Scher-γ-α-Gitterumbau mit geordneter, korrelierter Atombewegung. Äquiaxiale Ferritkörner wachsen durch normalen diffusiven Gitterumbau mit ungeordnetem Atomübergang an der γ/α-Grenzfläche.
Eine Verstärkungsmethode besteht in einer Struktur mit hypo-eutektoidem Ferrit, der fein verteilte Karbide enthält. Dazu wird Stahl so erhitzt, dass spezielle Karbide in Austenit lösen, und dann schnell abgekühlt, um die übliche Karbidausscheidung direkt aus Austenit vor Beginn der hypo-eutektoiden Ferritbildung zu verhindern.
Martensit-Umwandlung
Die Martensitumwandlung erfolgt durch Abschrecken (schnelles Abkühlen) der Hochtemperaturphase. Hauptmerkmale in C-Stählen:
- Martensitbildung durch schnelles Abkühlen (z. B. in Wasser) aus Temperaturen > A₁. Diffusive Ausscheidung von Austenit zu Ferrit + Karbid wird unterdrückt. C-Konzentration im Martensit entspricht der im Austenit. Die Umwandlung erfolgt diffusionslos.
- Beginn bei der Martensit-Starttemperatur (Ms). Ms hängt meist nicht von der Abkühlgeschwindigkeit ab. Martensit bildet sich über ein Temperaturintervall, das vom C-Gehalt bestimmt wird.
- Abbruch der Abkühlung im Intervall Ms–Mf (Martensit-Ende) stoppt die Martensitbildung. Im Gegensatz zur Perlitumwandlung (vollständig bei konstanter Temperatur unter A₁ bei ausreichender isothermer Haltezeit) verbleibt immer ein Rest an Austenit (Retained Austenite).
- Keine Inkubationszeit: Sobald Ms unterschritten wird, bildet sich instantan Martensit.
- Unter Ms nimmt die Martensitmenge durch schnelle Neubildung von Plättchen zu; die ersten Plättchen wachsen nicht weiter mit der Zeit.
- Martensitgitter ist regelmäßig zum Austenitgitter orientiert (spezifische Orientierungsbeziehung).
Die Ms-Temperatur charakterisiert einen Stahl gegebener Zusammensetzung und Vorbehandlung. In einem gegebenen Stahl beginnt die Martensitumwandlung immer bei gleicher Temperatur, unabhängig von der Abkühlgeschwindigkeit. Ms sinkt stark mit zunehmendem C-Gehalt. Teil des C geht in Karbide über, die mit Austenit koexistieren. Erhöht man die Abschrecktemperatur, lösen sich Karbide in Austenit auf, die C-Konzentration im Austenit steigt, und Ms sinkt weiter.
Martensitbildung wird als Schermechanismus der Austenitgitterumlagerung angesehen. Beim martensitischen (Scher-)Mechanismus bewegen sich Atome geordnet und korreliert über Strecken kürzer als der Atomabstand, ohne Plätze zu tauschen. Ein Atom im Ausgangsgitter behält seine Nachbarn im Martensitgitter – das Hauptmerkmal der Scherumlagerung.
Diese Gitterumlagerung gewährleistet Kohärenz (elastische Konjugation) der Phasengrenze zwischen Martensit und Matrix, was eine extrem schnelle Grenzflächenbewegung auch bei tiefen Temperaturen ermöglicht. Die kooperative Atombewegung über kürzere Strecken als den Atomabstand lässt den Martensiskristall wachsen.
Beim Kristallwachstum akkumuliert elastische Verformung an der Kohärenzgrenze. Beim Erreichen der Streckgrenze wird die Kohärenz gestört; Atome werden an der Grenze ungeordnet. Gleitbewegung der Grenze wird unmöglich, das Kristallwachstum durch den martensitischen Mechanismus endet. Anschließend könnte der Kristall nur noch durch Diffusion wachsen, aber bei den niedrigen Temperaturen der Martensitumwandlung ist die Diffusionsrate vernachlässigbar.
Die polymorphe Umwandlung von Mischkristallen durch den martensitischen Mechanismus zeichnet sich durch Fehlen diffusiver Umverteilung der Komponenten aus. Bedingungen für den martensitischen Mechanismus: Keine Martensitumwandlung bei geringer Unterkühlung, da bei diskontinuierlichem Gitterumbau die elastische Verformung nur vom Volumenänderung abhängt, während sie beim Martensit zusätzlich von der Gitterkohärenz abhängt. Mit steigender Unterkühlung steigt die Rate des diskontinuierlichen Umbaus, erreicht ein Maximum und fällt dann ab. Um den martensitischen Mechanismus in Fe zu erhalten, muss Stahl im γ-Bereich stark überhitzt und dann sehr schnell abgekühlt werden, um die normale Umwandlung zu unterdrücken.
Bei der Martensitbildung wandelt sich das fcc-Gitter des Austenits in das tetragonale bcc-Gitter des Martensits um (ähnlich α-Fe). Die Austenitzelle transformiert durch die Bain-Verformung: Stauchung entlang der c-Achse und gleichzeitige Ausdehnung entlang der a-Achse. Der tetragonale Verzerrungsgrad c/a wächst proportional zur C-Konzentration im Martensit. Das tetragonale Gitter bleibt bei Raumtemperatur erhalten. Die Orientierungsbeziehung zwischen Ausgangs- und Martensitphase ist bekannt.
Zur Martensitkeimbildung gibt es viele Hypothesen, die meisten favorisieren heterogene Keimbildung an speziellen Defektstellen der Matrix.
Martensit wird morphologisch in zwei Grundtypen unterteilt: Plattenmartensit und Massivmartensit. Sie unterscheiden sich in Form, gegenseitiger Anordnung der Kristalle, Unterstruktur und Habitusebene. Plattenmartensit (Nadelmartensit) tritt häufiger in hochkohlenstoffhaltigen Stählen auf. Kristalle sind dünne, linsenförmige Platten. Die ersten Platten durchziehen das gesamte Korn, teilen es in separate Bereiche, können aber die Matrixkornbegrenzung nicht überschreiten. Daher ist die Plattengröße durch die Austenitkorngröße begrenzt. Neue Platten bilden sich in den Austenitabschnitten; ihre Größe ist auf die Abschnittsgröße begrenzt. Bei feinem Austenitkorn sind Martensitplatten so fein, dass die Nadelstruktur im Mikroschliff nicht sichtbar ist – „strukturloser Martensit“, der am erwünschtesten ist.
Massiver (Lamellen-)Martensit tritt in niedrig- und mittelkohlenstoffhaltigen Stählen auf. Kristalle bilden miteinander verbundene Platten mit annähernd gleicher Orientierung, getrennt durch Niedrigwinkelgrenzen.
Bainit-Umwandlung
Die Bainitumwandlung liegt zwischen Perlit- und Martensitumwandlung. Kinetik und entstehende Struktur zeigen Merkmale beider: diffusive Perlit- und diffusionslose Martensitumwandlung. Es entsteht ein Ferrit-Karbid-Gemisch (Bainit). Der Mechanismus umfasst γ-α-Gitterumwandlung, C-Umverteilung und Karbidausscheidung.
Die Nähe zur Perlit- und Martensitumwandlung erklärt sich so: Die diffuse Bewegung von Fe-Atomen ist im Bainit-Temperaturbereich fast vollständig unterdrückt, weshalb γ-α-Ferritbildung (Perlitausscheidung) erschwert ist. C-Diffusion ist jedoch noch aktiv und bewirkt Karbidausscheidung. Im Intermediärbereich wachsen γ-Phasenkristalle durch kohärentes Wachstum wie Martensitplatten, aber α-Phasenplatten bilden sich langsam, nicht instantan. Dies liegt daran, dass α-Phase nur aus C-armer γ-Phase ausscheiden kann; das Wachstum der α-Kristalle hängt von der C-Diffusionsrate ab. Dadurch steigt der Ms-Punkt im Austenit an, und die γ-α-Martensitumwandlung erfolgt bei höheren Temperaturen als dem für die Stahlzusammensetzung typischen Ms.
Bei der Martensitumwandlung bleibt die C-Konzentration unverändert; nur das Kristallgitter ändert sich, es entsteht eine übersättigte α-Lösung. Karbide scheiden nach der γ-α-Umwandlung aus.
Man unterscheidet Oberbainit (oberer Teil des Intermediärbereichs) und Unterbainit (unterer Teil). Die konventionelle Grenze liegt bei ca. 350 °C. Oberbainit zeigt gefiederte Struktur, Unterbainit nadelförmige Morphologie (ähnlich Martensit). Der Strukturunterschied beruht auf der unterschiedlichen C-Mobilität im oberen und unteren Bainit-Temperaturbereich.
Die α-Phasen-Unterstruktur von Oberbainit ähnelt der von Massivmartensit in niedrig-C-Stählen, die von Unterbainit nähert sich der Martensitstruktur in hoch-C-Stählen. In Oberbainit können Karbide sowohl an Lamellengrenzen als auch innerhalb der Lamellen ausscheiden (direkt aus Austenit). In Unterbainit liegt Karbid innerhalb der α-Phase (Ausscheidung aus der übersättigten α-Festkörperlösung). Beide zeigen hohe Versetzungsdichte in der α-Phase. Karbidphase ist Fe₃C im Oberbainit und ε-Karbid (Fe₂C) im Unterbainit. Mit zunehmender Haltezeit wandelt sich Fe₂C in Zementit um. Die Austenitkorngröße hat keinen Einfluss auf die Kinetik der Martensitumwandlung.
Anlassen
Beim Anlassen finden Ausscheidung und Rekristallisation des Martensits statt. Abgeschreckter Stahl hat eine metastabile Struktur; bei Erhitzung nähert er sich dem Gleichgewicht. Die Prozesse werden durch drei Merkmale des abgeschreckten Stahls bestimmt: (i) starke Übersättigung der martensitischen Festkörperlösung, (ii) hohe Dichte von Gitterdefekten (Versetzungen, Niedrig- und Hochwinkelgrenzen, Zwischenschichten), (iii) Vorhandensein von Restaustenit.
Hauptprozess ist die Ausscheidung des Martensits mit Karbidbildung. Je nach Anlasstemperatur und -dauer durchläuft die Ausscheidung drei Stufen: (i) Vorausscheidung, (ii) Ausscheidung intermediärer metastabiler Karbide, (iii) Ausscheidung und Koagulation von Zementit. Restaustenit kann gleichzeitig ausscheiden. Wegen der hohen Versetzungsdichte im Martensit (ähnlich kaltverfestigtem Stahl) können Polygonisierung und Rekristallisation während des Anlassens ablaufen.
Bei C-Stählen steigt die Übersättigung der γ-Lösung im Austenit mit dem C-Gehalt, was Ms senkt und den Übergang von Massiv- zu Plattenmartensit bewirkt. Die Menge an Restaustenit nimmt zu.
Die Segregation von C ist die erste Strukturänderung beim Anlassen von C-Stahl. Segregiertes C kann heterogen an Gitterdefekten oder homogen in der Matrix keimen. Heterogene Keimbildung erfolgt bereits während oder unmittelbar nach dem Abschrecken.
Bei Anlasstemperaturen < 100 °C bilden sich ebene, homogene C-Cluster ohne Bezug zu Gitterdefekten (durch erhebliche Fe-Atomverschiebungen und elastische Verzerrungen). Mit steigender Temperatur werden die Cluster größer, Zusammensetzung nähert sich Fe₄C (C-Diffusion abhängig). Über 100 °C bildet sich metastabiles Fe₂C (hexagonales Gitter) direkt aus C-Clustern bei erhöhter C-Konzentration oder direkt aus der α-Lösung. Fe₂C fällt als sehr feine Plättchen/Stäbchen (10–100 nm) bei niedrigen Temperaturen aus. Mit steigender Temperatur oder Zeit werden Fe₂C-Teilchen gröber und scheiden in Stählen mit min. 0,2 % C aus. In Stählen mit hoher Ms-Temperatur erfolgt partielle Martensitausscheidung mit Überschusskarbidabscheidung bereits beim Abschrecken im Martensitbereich – Selbstanlassen während des Abschreckens.
Zementit bildet sich über 250 °C. Zwei Keimbildungsmechanismen: (i) direkte Ausscheidung aus übersättigter α-Festkörperlösung und Wachstum auf Kosten weniger stabiler Karbide, (ii) Umwandlung des intermediären Karbidgitters in das Fe₃C-Gitter.
Im Endstadium der Karbidbildung beim Anlassen erfolgen Koagulation und Sphäroidisierung der Karbide, intensiv ab 350–400 °C. Über 600 °C haben alle Fe₃C-Teilchen Kugelform und koagulieren nur noch.
Ein wesentlicher Teil des Anlassprozesses ist die Ausscheidung von Restaustenit mit Karbidabscheidung (200–300 °C). Dabei wandelt sich Restaustenit in Unterbainit um.
Die Abnahme der C-Konzentration in der α-Phase während der Karbidbildung verändert die Phasenstruktur. Die Martensitausscheidung wird konventionell in zwei Stufen unterteilt: Erste Stufe unter 150 °C – C-Mobilität ausreichend für Karbidplättchenbildung, aber unzureichend für diffusionsgestütztes Wachstum aus nicht-ausgefallenen, C-reichen Martensitbereichen. Ergebnis: inhomogener C-Gehalt, Koexistenz zweier Festkörperlösungen mit unterschiedlicher C-Konzentration („zweiphasige Ausscheidung“). Zweite Stufe (150–300 °C) – α-Lösung wird durch diffusionsgestütztes Wachstum der Karbidteilchen C-arm, Prozess verläuft langsam. Bei 300 °C verbleiben ca. 0,1 % C in der α-Lösung. Über dieser Temperatur ist kein Gitterunterschied zu α-Fe mehr nachweisbar; unter 300 °C ist Tetragonalität noch messbar. Über 400 °C ist die α-Lösung vollständig C-frei, die Martensit-zu-Ferrit-Umwandlung abgeschlossen.
Platten (Nadeln) von Abschreckmartensit haben hohe Versetzungsdichte (vergleichbar verformtem Stahl), aber keine Rekristallisationskeime und -wachstum, da Karbidteilchen Versetzungen und Hochwinkelgrenzen pinnen. Erst über 600 °C, wenn die Teilchendichte durch Koagulation abnimmt, findet Rekristallisationswachstum durch Migration von Hochwinkelgrenzen statt. Morphologische Strukturen von Lamellenmartensit verschwinden. In hoch-C-Stählen sind diese Prozesse behindert (höhere Karbiddichte); die nadelförmige Struktur bleibt bis ca. 650 °C Anlasstemperatur erhalten.
Die Strukturänderungen beim Anlassen verändern die Stahleigenschaften (abhängig von Temperatur und Zeit). Die Härte nimmt mit steigender Anlasstemperatur ab.
Kinetik der Austenitumwandlung
Isotherme Umwandlungsdiagramme (IT-Diagramme)
Für das Verständnis der Umwandlungskinetik ist die Verfolgung bei konstanter Temperatur wichtig. Isotherme Umwandlungsdiagramme (IT-Diagramme, Abb. 2) stellen den isothermen Ausscheidungsprozess des Austenits dar. X-Achse: Umwandlungszeit (logarithmisch), Y-Achse: Temperatur. Aus dem Diagramm lassen sich Inkubationszeit (linke Kurve) und Zeit für Abschluss der Umwandlung (rechte Kurve) ablesen. Als Nullzeitreferenz dient der Zeitpunkt, an dem der Stahl beim Abschrecken die Punkte A₃ und A₁ passiert. Die Zeit zum Erreichen der Abschreckmediumtemperatur wird meist vernachlässigt. Start und Ende der Umwandlung sind aus dem Kurvenverlauf an den Anfangs- und Endabschnitten schwer zu bestimmen; daher entsprechen die IT-Diagrammkurven meist bestimmten transformierten Volumenanteilen (z. B. 2 % und 98 %).
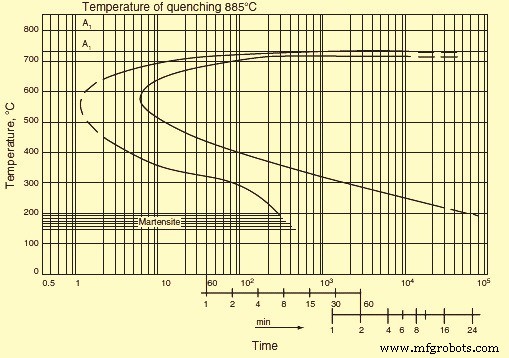
Abb. 2 Isothermes Umwandlungsdiagramm
Zusätzlich enthalten IT-Diagramme oft Zwischenkurven für bestimmte transformierte Volumenanteile (20 %, 50 %, 80 %). Abnahme der Umwandlungsrate verschiebt Start- und Endkurven nach rechts (längere Dauer). Dies tritt auf, wenn die Abschrecktemperatur steigt (weniger Einschlüsse, gröbere Austenitkörner). Erhöhte Umwandlungsrate verschiebt Kurven nach links. Ursachen: (i) niedrigere Abschrecktemperatur, (ii) Vorhandensein von Karbiden/Einschlüssen, (iii) Feinung des Austenitkorns. Für einen gegebenen Stahl ändert sich die Temperatur maximaler Umwandlungsrate (Nase der Sigmoidalkurve) im Allgemeinen nicht signifikant.
Kontinuierliche Abkühlungs-Umwandlungsdiagramme (CCT-Diagramme)
CCT-Diagramme betrachten die Umwandlungskinetik eutektoider Stähle bei kontinuierlicher Abkühlung. Hauptumwandlung beim Anlassen ist die eutektoide Ausscheidung von Austenit zu Ferrit + Karbid. Die Kinetik wird durch IT-Diagramme bei 727 °C beschrieben. Struktur nach Anlassen unter 300 °C = angelassener Martensit; 300–450 °C = nadelförmige Struktur; 450–600 °C = punktförmige Struktur. Austenit steht im thermodynamisch stabilen Gleichgewicht mit Ferrit-Fe₃C-Gemisch. Stabilität unterkühlten Austenits wird durch die Zeit definiert, in der keine Ausscheidungsprodukte nachweisbar sind. Der Unterkühlungsgrad ist der Hauptfaktor für das Stahlgefüge; er wird durch kontinuierliche Abkühlung oder isotherme Behandlung erreicht.
In hypo-eutektoiden Stählen geht Perlitbildung der Ferritausscheidung voraus. Mit sinkender Umwandlungstemperatur und steigender Unterkühlung wird hypo-eutektoide Ferritausscheidung unterdrückt; Perlitanteil und C-Gehalt im Perlit nehmen zu (unterhalb des eutektoiden Stahles). Im Bereich maximaler Umwandlungsrate verschmelzen die beiden Kurven → rein perlittische Struktur bei 0,4 % C. In höher-C-Stählen kann Ferritausscheidung auch bei maximaler Rate nicht vollständig unterdrückt werden, aber der Ferritanteil ist geringer als bei geringerer Unterkühlung.
Analog gilt dies für Zementitausscheidung in hypereutektoiden Stählen, die bereits bei relativ geringer Unterkühlung unterdrückt werden kann; der C-Gehalt des Perlits wird dann höher als im eutektoiden Stahl. Durch Unterdrückung der hypo-eutektoiden Ferritausscheidung bei kontinuierlicher Abkühlung aus dem γ-Bereich sinkt Ar₃ viel schneller als Ar₁ mit steigender Abkühlrate. Bei einer bestimmten Rate verschmelzen beide Punkte → feinplattige Perlitstruktur ohne Ferrit.
Unter kontinuierlicher Abkühlung kann der Umwandlungsprozess ebenfalls in Temperatur-Zeit-Koordinaten dargestellt werden. Das Verhalten der Abkühlkurven muss analysiert werden. In diesem Diagramm sind Ferrit- und Perlit-Startlinien gegenüber dem IT-Diagramm zu längeren Zeiten verschoben (größeres Temperaturintervall für Vorbereitungsprozesse im Austenitgitter). Nur ein Teil der für IT-Start nötigen Inkubationszeit ist wirksam; die effektive Inkubationszeit ist das Mittel der wirksamen Zeiten im gegebenen Bereich. Damit lässt sich die Transformationsstartlinie im Perlitbereich aus dem IT-Diagramm berechnen (und umgekehrt).
Auch im Bainit-Temperaturbereich beginnt die Ausscheidung unterkühlten Austenits nach einer Inkubationszeit. Die Ähnlichkeit zur Perlitumwandlung besteht nicht nur in der Inkubationszeit, sondern auch im Volumenzuwachscharakter bei isothermem Halten (beschleunigt, dann verzögert). Wie bei der Martensitumwandlung verschwindet Restaustenit beim Bainit nicht vollständig; jeder Punkt der Bainit-Endkurve entspricht einem bestimmten Restaustenitanteil. Wie bei Perlit kann Bainitumwandlung isotherm und bei kontinuierlicher Abkühlung ablaufen. Nicht im Bainitbereich umgewandelter Austenit wandelt sich bei weiterer Abkühlung teilweise in Martensit um. Da Austenit nach Bainitumwandlung inhomogen bezüglich C-Gehalt ist, bildet sich Martensit vorwiegend in C-angereicherten Bereichen.
Bei hochlegierten Stählen können IT-Kurven durch einen Temperaturintervall getrennt sein, in dem unterkühlter Austenit über viele Stunden hochstabil ist (keine Perlitausscheidung, aber unzureichende Unterkühlung für Bainit). In C-Stählen verlaufen Bainit- und Perlitumwandlung parallel; Perlitprodukte dominieren bei höheren, Bainitprodukte bei niedrigeren Temperaturen.
Bei Abkühlung im Martensitbereich tritt Martensit im Gefüge auf, sobald die Abkühlrate einen bestimmten Wert erreicht. Die minimale Abkühlrate für Martensitbildung heißt untere kritische Abkühlrate; die Rate, bei der Perlit- und Bainitumwandlung vollständig unterdrückt werden, obere kritische Abkühlrate (Abschreckrate). Sind Austenitisierungsbedingungen (Temperatur, Haltezeit) und Abkühlbedingungen (Rate > obere kritische Rate) konstant, hängt Ms nur vom C- und Legierungselementgehalt ab.
Bei hoher Abkühlrate ist auch die Bildungsrate einzelner Martensitnadeln hoch; die Umwandlung beginnt bei Erreichen von Ms und setzt sich bei weiterer Abkühlung fort. Mit sinkender Abschreckmediumtemperatur nimmt die Martensitmenge erst schnell, dann langsam zu. Mit steigender Austenitisierungstemperatur verschiebt sich die Umwandlung zu tieferen Temperaturen (mehr Legierungselemente in Lösung). Ein gewisser Martensitanteil kann auch bei isothermem Halten entstehen, ist in C-Stählen aber gering. Restaustenit wird bei isothermem Halten stabilisiert; bei nachfolgender Abkühlung bildet sich mehr Martensit. Die Martensitbildung endet bei Mf. Es besteht ein Zusammenhang zwischen Faktoren, die die Martensitstabilisierung beeinflussen: Der Stabilisierungseffekt nimmt mit der Martensitmenge im Gefüge zu oder, bei gleicher Martensitmenge, mit der Temperatur.
Zwischen CCT- und IT-Diagrammen besteht enger Zusammenhang. Für praktische Wärmebehandlungsfragen ist es manchmal nötig zu wissen, wie die kontinuierliche Abkühlrate die entstehende Struktur beeinflusst. Dazu wurden Beziehungen zwischen isothermer und kontinuierlicher Umwandlungskinetik gesucht, ausgehend vom Additivitätskonzept der Umwandlungsprozesse bei verschiedenen Temperaturen. Isothermes Halten unterkühlten Austenits wurde als Teil der Inkubationszeit angesehen. Zufriedenstellende Übereinstimmung zwischen berechneten und experimentellen Daten ergab sich jedoch nur bei kontinuierlicher Perlitumwandlung.
Wenn der Perlitumwandlung die Ausscheidung von pro-eutektoidem Ferrit oder gleichzeitige Perlit- und Bainitumwandlung vorangeht, weichen berechnete Daten von experimentellen ab. Gründe: (i) Halten des Austenits während Bruchteile der Inkubationszeit beschleunigt die nachfolgende intermediäre Umwandlung durch vorbereitende Prozesse, (ii) Pro-eutektoide Ferritausscheidung ändert die Austenitzusammensetzung und verzögert die intermediäre Umwandlung, (iii) Partielle Umwandlung im Intermediärbereich verringert die Umwandlungsrate bei niedrigeren Temperaturen und erhöht Restaustenit durch C-Umverteilung und Anreicherung des nicht umgewandelten Austenits, (iv) Änderung der Abkühlrate im Martensitbereich beeinflusst die Austenitstabilisierung unterschiedlich.
Deshalb wurden spezielle Methoden zur Konstruktion thermo-kinetischer Umwandlungsdiagramme für nicht-eutektoide Stähle bei kontinuierlicher Abkühlung entwickelt. Daraus lassen sich kritische Abschreck- bzw. Abkühlraten bestimmen, die für einen bestimmten Ausscheidungsstadium nötig sind.
CCT-Diagramme hängen vom Stabdurchmesser ab. Bei martensitischem Härten muss Stahl vom Abschrecktemperatur so abgekühlt werden, dass Austenit bei Unterkühlung unter Ms keine Zeit hat, Ferrit-Karbid-Gemisch zu bilden. Die Abkühlrate muss die kritische Rate übersteigen. Die kritische Abkühlrate ist die minimale Rate, bei der Austenit nicht zu Ferrit-Karbid-Gemisch ausscheidet. Die Abkühlrate ist über den Querschnitt ungleichmäßig: an der Oberfläche höher, im Kern niedriger als die kritische Rate.
Die kritische Abkühlrate an verschiedenen Punkten eines Werkstücks kann direkt aus einem IT-Diagramm bestimmt werden. In erster Näherung durch die Steigung der Tangente an die C-Kurve (Austenitausscheidungsbeginn) – ergibt ca. 1,5-fache der wahren kritischen Rate. Genauer mit thermo-kinetischen Diagrammen: Schnittpunkte der Abkühlkurven mit den Diagrammkurven zeigen Start- und Endtemperaturen der entsprechenden Umwandlung.
Aus dem Umwandlungsdiagramm lassen sich z. B. Raten für 40 % Martensit im Gefüge oder Raten für vollständige Umwandlung im Perlitbereich (kein Härten) bestimmen. Da kritische Härteraten von Abkühlzeit und spezifischer Temperatur abhängen (direkte Messung praktisch unmöglich), ist es zweckmäßig, die Abkühlzeit für ein bestimmtes Temperaturintervall anzugeben, z. B. von A₃ bis 500 °C. A₃ im Diagramm als Zeitnull. Dann lassen sich kritische Abkühlzeiten K direkt bestimmen (Km für vollmartensitisches Härten, Kf für Ferrit-Erscheinen, Kp für vollständige Perlitumwandlung).
Da Abkühlzeit und nachfolgender Abkühlverlauf bei Stirnseitenhärten bekannt sind, kann das Härteergebnis aus dem Umwandlungsdiagramm bestimmt werden. Ein Umwandlungsdiagramm gilt nur für spezifische Schmelz- und Homogenisierungsbedingungen. Abweichungen in Zusammensetzung oder Korngröße ändern den thermodynamischen Kurvenverlauf. Höhere Homogenisierungstemperatur und -zeit (gröbere Körner) erhöhen die Austenitstabilität. Umgekehrt senkt Feinung der Körner die kritische Abkühlrate, da Austenitstabilität mit zunehmender Korngrenzenfläche abnimmt.
Durchhärtbarkeit
Die Tiefe der gehärteten Zone heißt Durchhärtbarkeit – eine der wichtigsten Stahleigenschaften. Da die Abkühlrate über den Querschnitt ungleichmäßig ist, kann Austenit in den Oberflächenschichten in Martensit übergehen, im Kern jedoch Perlitumwandlung durchlaufen. Primär hängt Durchhärtbarkeit von der kritischen Abkühlrate ab. Temperaturverläufe an verschiedenen Stellen eines Probekörpers zeigen: Die Abkühlrate im Kern eines großen Durchmessers liegt unter dem kritischen Wert → Kern nicht martensitisch gehärtet; Martensit nur in der Oberflächenschicht.
Nach dem Härten kann ein massiver Querschnitt den gesamten Strukturbereich zeigen: glatter Übergang von Martensit an der Oberfläche über Troostit-Martensit und Troostit zu Perlit im Kern. Die Probengeometrie beeinflusst die Abkühlkurven; bei gleichem Oberflächen-Volumen-Verhältnis stimmen sie im Allgemeinen überein. Den größten Einfluss auf die Abkühlrate hat der Probendurchmesser.
Für Durchhärtung massiver Werkstücke oder vollmartensitisches Härten bis zum Kern muss die kritische Härterate über den gesamten Querschnitt gewährleistet sein. IT- und CCT-Diagramme dienen dazu, diese Rate zu bestimmen. Diagramme werden für verschiedene Stahlsorten erstellt, unter Berücksichtigung des Abkühlverlaufs in verschiedenen Querschnitten und Härtemedien.
Die Durchhärtbarkeit hängt von der Stahlzusammensetzung, speziell vom C-Gehalt ab. In Durchhärtbarkeitsdiagrammen wird sie als Durchhärtbarkeitsband dargestellt (für fast alle Stähle verfügbar). Sie zeigen, wie ein Werkstück aus einem bestimmten Stahl durchgehärtet werden kann.
Durchhärtbarkeit wird auch durch IT-Kurven charakterisiert: Je weiter die Kurve nach rechts (X-Achse) verschoben ist, desto größer die Durchhärtbarkeit. Dies spiegelt die bessere Stabilität des unterkühlten Austenits wider.
Verbesserte Stabilität des unterkühlten Austenits → höhere kritische Härterate → größere Härtetiefe. Durchhärtbarkeit hängt von allen Faktoren ab, die die Austenitstabilität verbessern. Beispiel: Legierung mit Chrom und Wolfram senkt die Austenitausscheidungsrate und kann Stahl luftvergütend machen. Stahl mit normalem Verunreinigungsgehalt wird zehnmal höher gehärtet als reine Fe-C-Legierung.
Erhöhung der Härtetemperatur begünstigt größere Härtetiefe durch Homogenisierung des Austenits und Kornwachstum. Kornfeinung verschlechtert die Durchhärtbarkeit (Korngrenzen destabilisieren Austenit). Die Härtetiefe hängt auch vom Härtemedium ab: Je intensiver die Abkühlung, desto größer die Härtetiefe. Außerdem hängt sie vom Querschnittsdurchmesser ab. Der kritische Durchmesser ist der größte Querschnitt, der in einem gegebenen Medium durchgehärtet werden kann; er ist mediumabhängig und charakterisiert nur die Durchhärtbarkeit dieser spezifischen Methode.
Durchhärtbarkeit beeinflusst die mechanischen Eigenschaften. Bei Durchhärtung sind die Eigenschaften über den Querschnitt gleichmäßig; sonst nehmen sie von der Oberfläche zum Kern ab. Analyse der Auswirkung auf vergütete Stähle zeigt: Hohe Anlasstemperatur begünstigt Härteausgleich über den Querschnitt. Schwach durchhärtbare Stähle bleiben jedoch strukturell inhomogen (Kornstruktur an der Oberfläche durch Martensit, lamellare Struktur im Kern). Durchhärtbare Stähle zeigen Kornstruktur über den gesamten Querschnitt – das bestimmt das Eigenschaftsverhalten. Eigenschaften, die unabhängig von der Fe₃C-Form sind (YS, Bruchdehnung, Kerbschlagzähigkeit), unterscheiden sich.
Die Eigenschaften angelassener Stähle (Bruchspannung, YS, Kerbschlagzähigkeit, Ziehvermögen) verschlechtern sich, wenn Ferrit beim Abschrecken ausscheidet. Die mechanischen Eigenschaften hängen vom Querschnittsbereich ab. Für beste Eigenschaften im angelassenen Zustand ist Kornstruktur über den gesamten Querschnitt erforderlich → Durchhärtbarkeit im abgeschreckten Zustand sicherstellen.
Korngröße
Bei der Analyse von Prozessen oder Eigenschaften an Korngrenzen ist die Kenntnis der Materialstruktur essenziell. Die meisten Stähle haben polykristalline Struktur aus Korngrenzen-getrennten Körnern. Die Korngrenze ist ein grundlegendes Strukturelement: Grenzfläche zwischen zwei unterschiedlich orientierten Kristallen, Bereich von Gitterunvollkommenheiten, beweglich, adsorbierend für Verunreinigungen, hohe diffusive Permeabilität.
In polykristallinen Stählen bestimmen Korngrenzen die Kinetik vieler Prozesse: Korngrenzbewegung steuert Rekristallisation; hohe diffuse Permeabilität bestimmt Diffusionskinetik bei moderaten Temperaturen; Versprödung korreliert mit Verunreinigungsanreicherung an Korngrenzen.
Korngrenzen werden in zwei Hauptgruppen unterteilt: (i) Niedrigwinkelgrenzen (< 10°), Versetzungsnetze/-wände; (ii) Hochwinkelgrenzen, komplexere Struktur. Fortschritte im Verständnis hängen mit Modellen zur Beschreibung mikroskopischer Grenzflächeneigenschaften zusammen.
Korngrößenbestimmung
Die Korngröße nach einer gegebenen Behandlung wird an geätzten Mikroschliffen bestimmt. Für C- und legierte Stähle: 1–5 ml HNO₃ + 100 ml Ethanol/Methanol. Austenitische Stähle: Kupfersulfat-Chlorid-Lösung (10 g CuSO₄, 50 ml HCl, 50 ml Wasser). Beim Ätzen von C- und niedriglegierten Stählen werden Perlit dunkle und Ferritkorngrenzen, Martensitstruktur und Anlassprodukte sichtbar. Ätzrate steigt mit HNO₃-Menge; Ätzzeit: Sekunden bis Minute. Austenitisches Ätzen zeigt Austenitstruktur und -korngrenzen.
Aufkohlen dient ebenfalls zur Sichtbarmachung von Austenitkorngrenzen: Erhitzen auf 930 °C in Aufkohlmittel (z. B. 40 % BaCO₃ + 60 % Holzkohle), Abkühlen, Ätzen.
Oxidationsmethode: Mikroschliffe im Vakuum auf 20–30 °C über Abschrecktemperatur erhitzen, 3 h halten. Dann 30–60 s Luft zuführen, in Wasser abschrecken. Vorher gewünscht: Erhitzen in Borsaxschmelze bei 930–950 °C für 30–40 s, Wasserabschrecken. Nach Politur und Ätzen in 15 % HCl in Ethanol erscheinen Korngrenzen als Oxidnetzwerk.
Weitere Methoden: Ätzen der Austenitkorngrenzen, Ferritnetzwerk (bis 0,6 % C) oder Fe₃C-Netzwerk (hypereutektoid), Perlitnetzwerk (nahe eutektoider Zusammensetzung).
Korngrößenbestimmung durch Vergleich der Mikrostruktur bei 100-facher Vergrößerung mit Standardscalen (Formel: n = 8 × 2ⁿ, n = Korner pro mm²) oder Zählen der Körner pro Flächeneinheit, Berechnung des mittleren Nenn-Durchmessers oder der Korner pro mm³.
Die Austenitkorngrenzenstruktur, die beim Erhitzen über die kritischen Punkte entsteht, ist wichtig, da Austenitumwandlungsprodukte (Martensit, Perlit etc.) während der Abkühlung innerhalb der Austenitkristalle entstehen. Grobes Austenitkorn → grobe Plattenstruktur von Martensit beim Abschrecken oder grobes Zellnetzwerk von Ferrit (Zementit)-Ausscheidungen an den ursprünglichen Austenitkorngrenzen beim Glühen/Normalisieren. Perlitstruktur wird gröber mit größerer Perlitkorngröße.
Grobe Kornstruktur (Ferrit-Perlit, Martensit etc.) zeigt niedrigere mechanische Eigenschaften. Daher ist feinkörnige Stahlstruktur in der Praxis erstrebenswert.
Kornfeinung
Grobe Kornstruktur kann verfeinert werden und wird in der Stahlwärmebehandlung breit angewendet. Die Kornfeinung beim Erhitzen über Ac₃ hängt mit dem Übergang in den austenitischen Zustand durch Keimbildung zahlreicher Austenitphasenzentren zusammen. Deren Wachstum führt zu feinkörniger Struktur. Über Ac₃ beträgt der Querschnittsdurchmesser des Korns 10–30 µm. Anfangs ist die Korngröße unabhängig vom Ausgangsgefüge; sie kann sehr fein sein, egal ob Ausgangsstruktur fein oder grob. Feine Austenitkörner liefern feinkörnige Abkühlstruktur unabhängig von den gebildeten Komponenten (Perlit, Bainit, Martensit), da alle Umwandlungsprodukte in jedem einzelnen Austenitkorn keimen.
Überschussphasen (Ferrit in hypo-, Fe₃C in hypereutektoiden Stählen) scheiden an Grenzen kleiner Austenitkörner aus; Perlitumwandlung bildet kleinere Perlitkolonien. Feine Austenitkörner bestimmen feinnadeligen Martensit. Darauf basiert der Kornfeinungseffekt beim Erhitzen über Ac₃. Erhitzen über Ac₃ beim Vollglühen, Normalisieren oder Härten wird von Rekristallisation gefolgt. Bei ursprünglich grober Struktur führt Rekristallisation bei Erhitztemperatur entsprechend Ac₃ zur Kornverfeinerung.
Wird die Erhitztemperatur weit über Ac₃ erhöht, wächst das Korn wieder, und die erwartete Strukturkorrektur bei der γ-α-Umwandlung unterbleibt. Kristallverfeinerung ist besonders ausgeprägt, wenn der Übergang in den austenitischen Zustand in vielen Zentren im Ausgangsgefüge beginnt. Die gebildeten Zentren sollen zufällige Orientierung haben (nicht mit der α-Phasenorientierung im Ausgangsgefüge korreliert). Normalerweise sind solche Zentren zahlreich genug, dass die Korngröße 15–30 µm nicht überschreitet. Bei Perlitausscheidung von Austenit stellt die Zerlegung eines Austenitkorns in Perlitkolonien (jede als unabhängiges Korn betrachtbar) ebenfalls eine Stahlverfeinerung dar.
Verfestigungsmechanismen in Stahl
Vier Verfestigungsmechanismen in Stahl: (i) Mischkristallverfestigung, (ii) Korngrößenverfeinerung, (iii) Ausscheidungsverfestigung (Dispersionsverfestigung), (iv) Kaltverfestigung (Umformverfestigung).
Mischkristallverfestigung
Tritt auf, wenn Verunreinigungsatome im Gitter des Basiselements so gering konzentriert sind, dass sie unter keiner Wärmebehandlung stabile oder metastabile Ausscheidungsphasen bilden können, aber die mechanischen Eigenschaften verbessern. Verunreinigungsatome im Matrixgitter verursachen Gitterverzerrung durch unterschiedlichen Atomradien → elastische Verformungsfelder, die Versetzungsbewegung in Gleitebenen unter angewendeten Spannungen behindern. Zusätzlich können Verunreinigungsatome Versetzungen durch Bildung von Verunreinigungsatmosphären um sie herum blockieren. Beide Faktoren dominieren die Mischkristallverfestigung.
Statistisch gleichmäßig im α-Eisen-Gitter verteilter C beeinflusst Struktur und Eigenschaften von α-Eisen. C-Löslichkeit in α-Eisen ist viel geringer als in γ-Eisen. C bildet interstitielle Mischkristalle mit beiden. Während γ-Eisen ausreichend große Poren für C-Atome hat, leidet das kubische α-Eisen-Gitter: Einbau von C-Atomen verursacht tetragonale Verzerung (ähnlich Martensitgitter, aber viel kleiner). Zusätzlich dehnt sich das gesamte α-Eisen-Gitter etwas aus. C beeinflusst somit α-Phasen-Eigenschaften. Es besteht Abhängigkeit der Streckgrenze (YS) von der C-Konzentration in der α-Festkörperlösung. Der Einfluss von C auf den plastischen Verformungswiderstand der α-Phase beruht auf starker Wechselwirkung mit Versetzungen, Pinnen der Versetzungen und elastischen Verformungen durch tetragonale Gitterverzerrung nach C-Einbau.
C in Gittern verschiedener Strukturkomponenten, die bei thermischer Behandlung entstehen, ändert deren mechanische Eigenschaften. Beispiel: Bei Martensitbildung bewirkt die bevorzugte Lage von C-Atomen in einem der Untergitter interstitieller Plätze zusätzliche tetragonale Verzerrungen des Martensitgitters → erhöhter plastischer Verformungswiderstand durch Wechselwirkung der Spannungsfelder um C-Atome und Versetzungen. Der Einfluss von in α-Phase gelöstem C auf Stahleigenschaften zeigt sich auch bei Ferrit-Perlit-Umwandlung: Lösung von Teil des C in α-Phase bedeutet, dass Mischkristallverfestigung der Phase ein Faktor für hohe Festigkeit intermediärer Umwandlungsprodukte ist.
Korngrößenverfeinerung
Korngrößenverfeinerung hat verstärkende Wirkung auf Stahl. Kerbschlagzähigkeit reagiert besonders empfindlich auf Austenitkorngröße und sinkt mit Kornwachstum. Abnahme der Perlitkolonien-Dimensionen im ursprünglichen Austenitkorn begünstigt ebenfalls Zähigkeitssteigerung.
Obwohl Korngröße großen Einfluss auf Kerbschlagzähigkeit hat, ist ihr Einfluss auf einzelne mechanische Eigenschaften (Härte, Bruchspannung, YS, Bruchdehnung) gering oder nicht vorhanden. Nur die tatsächliche Korngröße beeinflusst die Stahleigenschaften; die „vererbte“ Korngröße hat keine Wirkung. Der technologische Wärmebehandlungsprozess wird jedoch von der vererbten Korngröße bestimmt.
Dispersionsverfestigung (Ausscheidungsverfestigung)
In Stählen scheiden aus übersättigten Festkörperlösungen (beim Abschrecken gebildet) disperste, an Legierungselementen angereicherte Teilchen aus. Festigkeit/Härte steigt mit Ausscheidung dieser Teilchen. Der Zuwachs dieser Eigenschaften nimmt mit Dispersion und Volumenanteil der Teilchen zu.
Ausscheidung aus übersättigten Festkörperlösungen erfolgt beim Erhitzen (Altern) abgeschreckter Stähle. Die Verfestigung beruht auf erhöhtem Widerstand gegen Versetzungsbewegung in einem Kristall, wenn Hindernisse (Barrieren) jeglicher Art entstehen. Bei alternierenden Stählen treffen Versetzungen auf Bereiche, die ihre Bewegung verzögern. Die Wechselwirkung zwischen beweglichen Versetzungen und Ausscheidungen der zweiten Phase kann je nach Phasenmorphologie und -struktur variieren. Der Gesamteffekt des Alterns auf die Festigkeitseigenschaften wird bestimmt durch: (i) Festigkeit der gebildeten Ausscheidungen, (ii) Volumenanteil der Ausscheidungen, (iii) Dispersionsgrad, (iv) Morphologie, Struktur und Bindungsart zur Matrix, (v) Temperatur.
Beim Abkühlen einer C-in-α-Fe-Festkörperlösung unter A₁ scheidet C als Fe₃C aus (sinkende C-Löslichkeit bei fallender Temperatur). Dies geschieht bei ausreichend langsamer Abkühlung mit Diffusionsprozessen → Zementitbildung. Bei schlagartiger Abkühlung (Wasserabschrecken) hat C keine Zeit auszuscheiden → übersättigte α-Festkörperlösung. Bei anschließender Lagerung bei Raumtemperatur (natürliches Altern) neigt C zur Ausscheidung aus der Festkörperlösung. C-anreichernde Bereiche entstehen primär in defekten Matrixbereichen. Ausscheidung beim natürlichen Altern verbessert Festigkeit und Härte, verschlechtert aber plastische Eigenschaften (Ziehvermögen, Bruchdehnung, Kerbschlagzähigkeit) – Dispersionsverfestigung.
Mit steigender Erwärmungstemperatur (künstliches Altern) beschleunigt sich Dispersionsverfestigung (intensivere Diffusion). Der Gesamtprozess der C-Ausscheidung aus der übersättigten α-Fe-Lösung umfasst mehrere aufeinanderfolgende Prozesse. Mechanische Eigenschaften und Härte reagieren nicht empfindlich auf Strukturänderungen beim Altern; scharfe Eigenschaftsänderungen deuten auf Änderungen des strukturellen Zustands hin.
Maximale Eigenschaftsänderung bei Ausscheidung wird nur erreicht, wenn Überschusskristalle in hochdispergem Zustand ausscheiden. Nachfolgende Koagulation verschlechtert die Eigenschaften.
Der Einfluss unterschiedlicher C-Löslichkeiten in α-Fe auf Stahleigenschaften (Dispersionsverfestigung) bei Tieftemperaturaltern ist in niedrig-C-Stählen ausgeprägt. In Stählen mit > 0,4 % C treten diese Effekte nicht auf, wegen Fe₃C-Teilchen aus Perlitumwandlung. Zudem kann Keimbildung der ausscheidenden Phase durch C-Migration zu Fe₃C-Ferrit-Grenzflächen gehemmt werden → Abnahme der C-Konzentration an Gitterdefekten.
Kalte plastische Verformung beschleunigt Ausscheidung übersättigter Festkörperlösungen stark (erhöhte Versetzungsdichte = bevorzugte heterogene Keimbildungsstellen; erhöhte Leerstellenkonzentration = erleichterte C-Diffusion zu Clustern). Mechanische Eigenschaften ändern sich beim Altern nach Kaltverformung ähnlich wie nach Abschrecken: YS, Bruchspannung, Härte ändern sich. Mit steigender Alternzeit nehmen Bruchdehnung und Ziehvermögen ab, Neigung zu sprödem Bruch nimmt zu. Änderungsrate höher als bei abgeschrecktem Stahl; Art der Änderungen anders: Nach Abschrecken erreicht Härte Maximum und fällt dann; nach Kaltverformung sinkt Härte nicht mit Alternzeit. Mit steigender Alterntemperatur sinkt Maximalhärte abgeschreckten Stahls; nach Kaltverformung ist Härte unabhängig von Alterntemperatur. Erklärung: Erheblicher C-Anteil konzentriert sich an Versetzungen; wenige/homogene Cluster in Matrix → keine Koagulation möglich.
Umformverfestigung (Kaltverfestigung)
Wichtige Methode zur Stahlverfestigung. Beurteilbar an Form der Spannungs-Dehnungs-Kurven. Deren Form hängt stark von Kristallgittertyp, Reinheit und Wärmebehandlung ab.
Bei kubisch-gitterigen Stählen sind Verfestigungskurven parabolisch; bei hexagonalen Metallen fast linearer Zusammenhang zwischen Spannung und Dehnung. Das deutet darauf hin, dass Umformverfestigung hauptsächlich durch Versetzungswechselwirkung bestimmt ist und mit strukturellen Änderungen verbunden ist, die Versetzungsbewegung behindern. Hexagonale Metalle sind weniger anfällig für Umformverfestigung (weniger leichte Gleitsysteme). In kubischen Stählen gleitet man in mehreren sich schneidenden Ebenen und Richtungen.
Drei Stadien der Kaltverfestigung:
- Stufe I (Leichtgleiten): Abhängig von Kristallorientierung zu äußeren Kräften und Verunreinigungen. Lineare Abhängigkeit von Spannung und Dehnung bei geringer Verfestigungsrate. Versetzungen gleiten in primären Systemen.
- Stufe II: Deutlich höhere Verfestigungsrate. Versetzungen bewegen sich in sich schneidenden Gleitebenen; bei Kollision bilden sie zusätzliche Hindernisse. Ausgedehntester Bereich in der Spannungs-Dehnungs-Kurve. Verhältnis Verfestigungsschubmodul (oder andere elastische Konstante) fast unabhängig von Spannung und Temperatur; wenig abhängig von Kristallorientierung und Verunreinigungen.
- Stufe III: Änderungen in Versetzungsverteilung möglich. Versetzungen umgehen Hindernisse der Stufe II oder interagieren mit anderen Versetzungen → niedrigere Verfestigungsrate als Stufe II. Teilweise Spannungsrelaxation durch Auftreten sekundärer Gleitsysteme. Verzerrungsabbau kann dazu führen, dass Verformung im primären System fortgesetzt wird, das sich von Versetzungen befreit. Charakteristisch: Entwicklung von Kreuzgleiten als Hauptmechanismus, um Hindernisse der Stufe II zu umgehen.
Wärmebehandlungsprozesse für Stähle
Drei Grundprozesse: (i) Glühen, (ii) Härten (Abschrecken), (iii) Anlassen.
Glühen
Verschiedene Glühverfahren: (i) Diffusionsglühen, (ii) Weichglühen, (iii) Phasenrekristallisationsglühen / Vollglühen (Normalisieren, Hochtemperatur-/Großkornglühen, Perlitieren), (iv) Spannungsarmglühen und Rekristallisationsglühen.
Diffusionsglühen: Beseitigung chemischer Inhomogenitäten, insbesondere Lunkerinsegreungen aus der Erstarrung. Durchführung im γ-Mischkristallbereich bei 1100–1300 °C. Glättet Unterschiede im Legierungselementgehalt (Interkristalline Segregation) durch Auswaschen von Dendriten mit steigender Temperatur und Zeit. Gleichzeitige Beseitigung von Mikrohärteunterschieden. Gesamthärte sinkt durch Beseitigung harter Segregationsbereiche; mittlere Härte wird erreicht. Erfolg hängt stark von Stahlreinheit und Segregation ab. Hauptsächlich für mittlere Reinheitsgrade.
Weichglühen: Erzeugung von Kugelperlit (sehr weich, gut umformbar beim Ziehen/Kaltwalzen). Niedrig-C-Stähle werden zu weich. Kugelperlit günstig bei > 0,5 % C. Zweites Ziel: gleichmäßige Feinstruktur mit feindispergiertem C nach Härten. Einfachste Methode: Langzeithalten knapp über Ac₁. Dabei wird eventueller Martensit aus Vorbehandlung beseitigt und Kaltverformungsverfestigung abgebaut. Abkühlung ab 600 °C an Luft. Struktureinigung nur über A₁-Temperatur möglich.
Phasenrekristallisationsglühen: Zweifacher γ-α-Umbau führt zu feinkörniger, gleichmäßiger, vom Ausgangsgefüge völlig verschiedener Struktur. Normalisieren beseitigt Widmanstätten- und Grobkorn-Gussgefüge (schlechte mechanische Eigenschaften). Inhomogenität im kaltverfestigten Zustand wird beseitigt. Je näher Glühtemperatur an Ac₃ und je kürzer Haltezeit, desto feiner das Korn. Erhöhte Aufheiz- und Abkühlrate fördern Kornfeinung.
Normalisieren: Abkühlung an Luft. Bei großen Werkstücken unterschiedliche Abkühlraten über Querschnitt beachten. Entstehende thermische Spannungen durch Spannungsarmglühen oder Hochtemperaturanlassen beseitigen. Für feinkörnige Struktur nur über Umwandlungstemperaturintervall schnell abkühlen. Normalisiertemperatur nicht weit über Transformationspunkt (sonst Überhitzung → grobes Korn). Zu lange Haltezeit gleicher Effekt. Optimale Erhitztemperatur hängt vom C-Gehalt ab.
Spannungsarmglühen und Rekristallisationsglühen: Beseitigung makroskopischer Spannungen in kaltverformten Stählen (Versetzungshäufungen, Gitterverzerrungen). Normalerweise sehr hohe Spannungen. Eigenschaftsänderungen durch Kaltverformung können bei nachträglichem Erhitzen korrigiert. Je höher Kaltverformungsgrad, desto niedrigere Erhitztemperatur. Je nach Temperatur und Zeit treten verschiedene Strukturänderungen auf: Erholung und Rekristallisation.
Erholung: Gesamtheit spontaner Prozesse zur Änderung von Dichte und Verteilung von Defekten vor Rekristallisationsbeginn. Ohne Subkornrandbildung/Migration in rekristallisierten Körnern = Restauration. Mit Subkornrandbildung/Migration = Polygonisierung.
Restauration hat keine Inkubationszeit; Eigenschaftsänderungen beginnen sofort. Umverteilung von Punktdefekten (Konzentration sinkt von Überschuss auf Gleichgewicht). Simultane Versetzungsneuverteilung, Vernichtung entgegengesetzter Versetzungen.
Ab einer bestimmten Glühtemperatur drastische Strukturänderung: Neue, eher gleichgewichtsnahe Körner neben gestreckten kaltverformten Körnern. Sie unterscheiden sich von deformierten Matrixkörnern durch vollkommeneren inneren Aufbau. Im Gegensatz zu polygonisierter Struktur sind rekristallisierte Körner durch Hochwinkelgrenzen von der Matrix getrennt.
Bildung und Wachstum vollkommenerer Körner (umgeben von Hochwinkelgrenzen) auf Kosten kaltverformter Körner gleicher Phase = primäre Rekristallisation. Rekristallisation beginnt mit Inkubationszeit. Rate steigt von Null auf Maximum, dann fällt sie (steigende Zahl neuer Körner im Kontakt).
Unlösliche Verunreinigungen (Karbide, Nitride) senken Wachstumstendenz rekristallisierter Körner. Wichtig bei ferritischen Stählen (neigen zu Kornwachstum). In legierten Stählen bei starker Kaltverformung kann während Rekristallisation eine weitere Phase ausscheiden.
Nach starker Verformung und langem Halten (Tage) nahe Schmelzpunkt kann intensives Einzelkornwachstum auftreten (sekundäre/kollektive Rekristallisation).
Härten (Abschrecken)
Verfestigende Behandlung: Abkühlung aus dem Temperaturbereich der Festkörperlösung mit einer Rate, die Umwandlungen in Perlit- und Bainitbereich unterdrückt und Martensit bildet. In diesem Zustand höchste Härte. Unterscheidung: (i) Normales Härten (mittel- und hoch-C-Stähle), (ii) Härten nach thermochemischer Behandlung (Aufkohlen, Hochtemperatur-Cyanieren etc.) für niedrig-C-Stähle.
Für erforderliche Abkühlrate beim normalen Härten: verschiedene Kühlmedien und -methoden. Wasser, Öl, Luft. Viele legierte Stähle (hohe Austenitstabilität) werden stufenweise abgeschreckt (Stufenhärten) – geringerer Temperaturhub als direktes Abkühlen auf Raumtemperatur → geringere Abschreckspannungen.
Auch bei geringem C-Gehalt verbleibt Restausustenit beim Abschrecken → maximale Härte nicht erreichbar. Da Austenit bei Raumtemperatur stabil ist und bei tieferen Temperaturen in Martensit übergeht, wird Tieftemperaturbehandlung (Sub-zero) angewendet: Weiteres Abschrecken in flüssigem Stickstoff (N₂) oder Kühlmischungen < 0 °C.
Für Oberflächenhärten (nur Oberflächenschicht auf vorgegebene Tiefe): spezielle Aufheizprogramme. Oberfläche vollständig erhitzt, Kern kalt → bleibt bei schnellem Abkühlen ungehärtet. Stahlauswahl für Oberflächenhärten richtet sich nach Empfindlichkeit gegenüber schnellem Aufheizen/Abkühlen; C-Gehalt auf 0,7 % begrenzt (Rissverhütung).
Hauptfehler beim Abschrecken: Überhalten und Überhitzen → Vergröberung der Martensitnadeln und Grobkornbruch → hohe Sprödigkeit und Rissbildung. Risse oft an ursprünglichen Austenitkorngrenzen. Zu niedrige Abschrecktemperatur oder zu kurze Haltezeit → unvollständiges Härten, unzureichende Härte.
Aufkohlen: Thermochemische Behandlung zur Oberflächenanreicherung mit C und N. Diese Elemente lösen sich interstitiell schnell in Fe und diffundieren tief. Niedrig-C-Stähle werden aufgekohlt. Üblich: 900–950 °C. Meist Gasaufkohlen (Atmosphäre aus CH₄-haltigem Gas oder flüssigen Kohlenwasserstoffen). Ziel: C-Anreicherung der Oberflächenschicht. Erforderliche Verstärkung durch nachträgliches Härten. Spezifisches Volumen der abgeschreckten aufgekohlten Schicht > Kern → Druckeigenspannungen in der Schicht → verbesserte Ermüdungsfestigkeit.
Cyanieren: Oberflächenanreicherung mit C und N in cyanidhaltigem Salzschmelzbad. C/N-Verhältnis in Diffusionsschicht steuerbar über Badzusammensetzung und Temperatur. Vorteile ggü. Aufkohlen: kürzere Prozesszeit, bessere Verschleiß- und Korrosionsbeständigkeit (N in Oberflächenschicht).
Anlassen
Hauptzweck: Erzeugung einer dispergierten Struktur bei vorgegebener Abkühlung. Bei niedrig-C-Stählen dient Härten bereits als Anlassen (hohe Zähigkeit, relativ hohe Festigkeit auch ohne Hochtemperaturanlassen).
Beim Abschrecken in Öl kann sich bereits im Bainitbereich eine feinere Struktur bilden als bei Luftabkühlung. Feinste Karbidverteilung und günstigste Eigenschaften jedoch nach Martensitanlassen. Strukturdispersion wirkt am stärksten auf YS. Verbesserung von Bruchspannung und YS sowie Erhöhung des Verhältnisses Bruchspannung/YS als Maß für Anlasseffizienz. Anlasseffizienz hängt von Querschnittsfläche und C-/Legierungselementgehalt ab.
Obwohl für Durchhärtung die kritische Abschreckrate über den gesamten Querschnitt überschritten werden muss, erfordert vollwertiges Anlassen dies nicht. Beispiel: Abgeschreckter Stahl mit Martensit in Oberflächenzone und Perlit im Kern → nach Anlassen kann Kernhärte manchmal höher sein als Oberflächenhärte (besonders bei kurzem Anlassen: Karbidausscheidung aus Martensit schneller als Perlitplättchenkoagulation).
Anlassen hypo-eutektoider Stähle ohne freien Ferrit → gleichmäßige, verbesserte Struktur. Bei Ferritausscheidungen sinkt Bruchspannung/YS-Verhältnis und Kerbschlagzähigkeit unter Oberflächenwert. Daher müssen bei Auswahl von C-/Legierungselementgehalt und Austenitisierungs-/Abkühlbedingungen die Werkstückabmessungen berücksichtigt werden. Für ausreichende Anlassergebnisse genügt oft Unterdrückung der Ferritbildung bei kontinuierlicher Abkühlung. Nur bei geforderter sehr hoher Bruchspannung wird schlagartige Abkühlung zum Anlassen genutzt; Durchhärtbarkeit kann durch Erhöhung der Austenitisierungstemperatur (Austenitkornwachstum) verbessert werden.
Herstellungsprozess
- Präzisions-Wärmebehandlung: Härte, Festigkeit und Verschleißfestigkeit steigern
- Haltbarkeit entschlüsseln: Vakuum-Wärmebehandlung für Stempel und Matrizen
- Haltbarkeit maximieren: Die Rolle präziser Wärmebehandlung für Stempel, Matrizen, Messer und Werkzeugstähle
- Stanzen meistern: Schlüsselprinzipien für Präzision & Erfolg
- Oberflächenschleifen meistern: Schlüsselprinzipien für überlegene Oberflächen
- Optimale Wärmepumpen-Warmwasserbereiter: Energieeffiziente Warmwasserversorgung
- Wärmebehandlung von Nichteisenmetallen: Lösungsglühen, Nitrieren, Auslagern & mehr
- Stahl-Wärmebehandlung: Härten, Anlassen, Glühen & Einsatzhärten für langlebige Messer
- Die drei Phasen der Wärmebehandlung: Erhitzen, Halten, Abkühlen
- Aluminium-Wärmebehandlung: Verfahren, Temperaturen & Praxistipps