



Stahldraht- und Stabbearbeitung: Das Ziehverfahren präzise erklärt
Draht- und Stabbearbeitung: Ziehverfahren für Stahl
Drahtziehen aus Stahlstab ist ein Kaltumformverfahren zur Querschnittsreduzierung. Stäbe werden entsprechend aus größeren Stahlrunden gezogen. Volumen bleibt konstant → Länge nimmt zu. Durchzug durch einzelne oder mehrere Ziehsteine (Dies). Bei Mehrfachzug: nachfolgender Stein hat kleineren Bohrungsdurchmesser. Meist Rundquerschnitt, Raumtemperatur → Kaltumformung. Für große Drähte auch bei höheren Temperaturen (Kraftreduzierung).
Häufigste Querschnitte: rund, aber auch quadratisch/andere Formen möglich. Wichtiger Industrieprozess für Handelsprodukte. Anwendungen: Wellen (Kraftübertragung), Maschinen-/Bauteile, Rohlinge für Schrauben/Nieten, Elektrokabel, Seile, Zaunmaschen, Nagel-/Schrauben-/Nieten-/Federdraht, u.v.m. Stabziehen aus Runden → Rohlinge für Zerspanen, Schmieden, etc.
Vorteile des Ziehens
- Enge Maßkontrolle
- Gute Oberflächenqualität
- Verbesserte mechanische Eigenschaften (Festigkeit, Härte)
- Wirtschaftliche Los- & Großserienfertigung
Prinzip
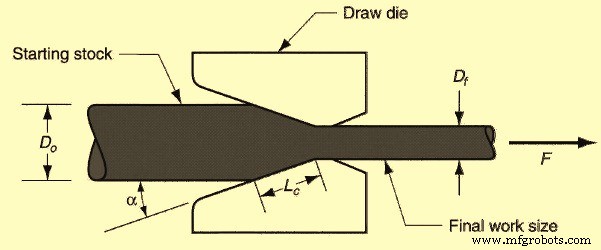
Querschnitt eines langen Stabs/Drahts wird durch Ziehen (Pulling) durch eine Ziehmatrix (Draw Die) reduziert/verändert. Zugkraft wird auf Austrittsseite der Matrize appliziert. Plastischer Fluß durch Druckspannung (Reaktion Metall/Matrize).
Unterschied Ziehen vs. Strangpressen (Extrusion): Strangpressen = Material durch Matrize gedrückt; Ziehen = gezogen. Zwar offenkundig Zugspannungen, aber Druck spielt signifikante Rolle (Material wird beim Durchgang gequetscht) → Verformung = indirekte Kompression.
Hauptprozessvariablen
- Querschnittsreduzierung
- Matrizenwinkel (Die Angle)
- Reibung Matrize/Werkstück
- Ziehgeschwindigkeit
Matrizenwinkel beeinflusst Ziehkraft & Produktqualität.
Stabziehen vs. Drahtziehen
Grundunterschied: Ausgangsmaterialgröße. Stabziehen (Bar Drawing) = Stäbe aus Stahlrunden. Drahtziehen (Wire Drawing) = Drähte aus Stahldraht (Wire Rod). Drahtgrößen bis 0,03 mm möglich.
Prozesskenndaten
- Ziehgeschwindigkeiten Stahl: bis 10 m/s (feinste Drähte)
- Reduktion pro Pass: bis ~45 % Querschnitt. Je kleiner Anfangsquerschnitt, desto geringer Reduktion/Pass. Feindrähte: 15–25 %/Pass; größere: 20–45 %/Pass. Leichte Reduktion (Sizing Pass) für Oberflächen/Maßverbesserung.
- Stabziehen: meist Einzelzug (Single Draft) – großer Durchmesser → gerader Zylinder, kein Coil → begrenzte Länge.
- Drahtziehen: aus Coils (mehrere 100 m) → Mehrfachzug (Tandem) durch 4–12 Matrizen.
Prozesscharakteristika
- Ziehen durch Matrize → Durchmesserreduzierung
- Längenzunahme bei Durchmesserverringerung
- Mehrere Matrizen in Reihe (Tandem) für kleine Drähte
- Eigenschaften durch Kaltverformung verbessert
- Drahthärte (Temper) steuerbar via Stauchen, Ziehen, Glühen
Ziehen = Strecken + Querschnittsreduzierung. Zugkraft begrenzt durch Streckgrenze des Stahls. Zu starkes Ziehen → Bruch. Kraftbedarf ∝ Querschnittsreduzierung. Max. erreichbare Reduktion begrenzt durch Streckgrenze.
Streckgrenze hängt von Stahlzusammensetzung ab. Typische Reduktion/Matrize: 15–45 %. Größere Reduktion → Mehrfachzug (jeweils kleinere Matrize). Aber: Kaltverformung ↑ Härte, ↓ Duktilität (Leichtigkeit der Verformung). Mehrfachzug erschwert weitere Reduktion → Zwischenlüten (Annealing) nötig. Erhöhte Zugfestigkeit oft erwünschte Eigenschaft.
Sehr kleine Durchmesser durch sukzessive Züge (progressiv kleinere Matrizen). Vorlüten vor Reduktionsblöcken ermöglicht höhere Reduktionsprozente. Beim Stahl: Lüten = Patentieren (Patenting).
Drahtziehen meist kalt, manchmal warm (bessere Duktilität). Matrizenschmierung essenziell (Kaltziehen) für Oberfläche & Matrizenstandzeit.
Ziehen = Dehnen auf Form → Umformung, kein Abtrag. Vorteil: minimaler Materialverlust. Gegenüber: hohe Matrizenkosten, evtl. Lüten gegen Verfestigung.
Querschnittsreduzierung in %: % r = 100 × (A₀ – A_f) / A₀ (A₀ = Anfangsfläche, A_f = Endfläche).
Ziehprozess – Vorbereitung
Vor dem eigentlichen Ziehen: Materialvorbereitung in 3 Schritten:
- Glühen (Annealing): Duktilität erhöhen für Verformung. Auch zwischen kontinuierlichen Zügen nötig.
- Reinigen (Cleaning): Oberflächenschäden an Werkstück & Matrize vermeiden. Entfernen von Zunder/Rost (Beizen chemisch / Strahlen). Optional: Vorbeschichtung (Pre-lubrication).
- Anspitzen (Pointing): Anfangsendes Durchmesser reduzieren → Einführen in Matrize. Meist via Stauchen (Swaging), Walzen, Drehen. Angespitztes Ende → Klemmbacken (Carriage Jaws) greifen → Ziehstart.
Edelstahldraht/-stab: Oberfläche prüfen (Zugfestigkeit, Härte, Durchmesser). Beizen: Säure (ferritisch/martensitisch) oder basisch (austenitisch). Beschichten mit Schmierstoff. Kaltziehen durch Diamant- oder Hartmetallmatrizen bis Zieldurchmesser. Öl/Schmierstoff abwaschen → Wärmebehandlung (Glühen ~1.100 °C oder Skin Pass).
Ziehanlagen
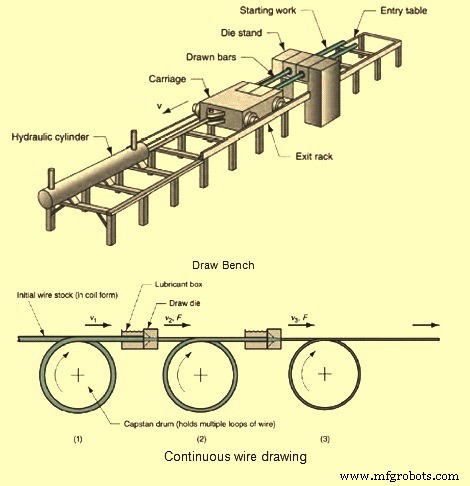
Ziehbank (Draw Bench) – Stabziehen
Einlauf-Tisch, Matrizenständer (hält Ziehmatrize), Schlitten (Carriage), Auslaufgestell. Schlitten zieht Material durch Matrize. Antrieb: Hydraulikzylinder oder Motorketten. Matrizenständer oft für mehrere Matrizen → simultanes Ziehen mehrerer Stäbe.
Kontinuierliche Ziehmaschine – Drahtziehen
Mehrere Ziehmatrizen, getrennt durch Auffangtrommeln (Accumulating Drums). Jede Trommel (Capstan/Block) motorisch angetrieben → zieht Draht durch vorgelagerte Matrize, hält Spannung für nächste Matrize. Jede Matrize gibt Teilreduktion → gewünschte Gesamtreduktion. Je nach Stahl/Gesamtreduktion: Zwischenlüten zwischen Matrizengruppen.
Ziehmatrizen (Draw Dies)
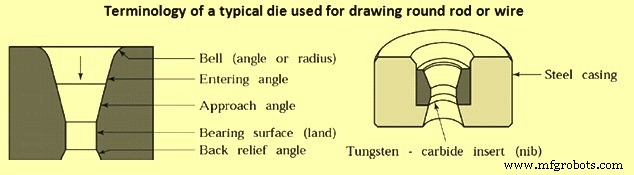
Vier Zonen:
- Einlauf (Entry): Glockenförmig, kein Werkstückkontakt. Hydrostatischer Druckaufbau, Schmierstoffförderung, Vermeidung von Riefenbildung.
- Einlaufkegel (Approach Angle): Eigentlicher Ziehvorgang. Kegelförmig, Halbwinkel typ. 6°–20°. Optimaler Winkel werkstoffabhängig.
- Führungsfläche / Kalibrierzone (Bearing Land): Bestimmt Enddurchmesser. Erzeugt Reibungsschlepp, beseitigt Oberflächenschäden durch Matrizenverschleiß ohne Dimensionsänderung.
- Auslaufkegel (Back Relief): Austrittszone. Halbwinkel ~30°. Erlaubt leichtes Ausweiten beim Austritt, minimiert Abrieb bei Stillstand/Fehlausrichtung.
Matrizenwerkstoffe
- Werkzeugstähle / Hartmetalle (Cemented Carbides): Standard.
- Heißziehen: Gussstahlmatrizen (hohe Verschleißfestigkeit bei Temperatur).
- Hochgeschwindigkeits-Drahtziehen: Diamanteinsätze (synthetisch/natürlich) für Verschleißflächen.
- Hartmetall: Karbide von Ti, W, Ni, Mo, Ta. Meistverbreitet – überlegene Festigkeit, Zähigkeit, Verschleißfestigkeit.
- Diamantmatrizen: Feindraht 2 µm – 1,5 mm. Einkristall oder polykristallin (Diamantpartikel in Metallmatrix). Polykristallin: längere Standzeit, höhere Verschleiß-/Riss-/Anlaufbeständigkeit. Beide meist als Einlegeplättchen (Inserts/Nibs) in Stahlhülse.
Mechanik des Drahtziehens
Verformung beeinflusst von: Stahlchemie, Einlaufwinkel, Schmierung, Ziehgeschwindigkeit, Reduktion (wichtigster Faktor).
Volumenkonstanz = Basis für Analyse. Volumetrischer Durchsatz (Querschnitt × Geschwindigkeit) muss an Ein- & Austritt gleich sein. Querschnitt sinkt → Geschwindigkeit muss steigen.
Mehrfachzug (Multi-Pass)
Drahtgeschwindigkeit nach jeder Matrize muss steigen → konstanter volumetrischer Fluss an allen Matrizen. Capstans mit Winkelgeschwindigkeit = Austrittsgeschwindigkeit ziehen Draht nach jeder Reduktion. Ohne Capstans → ungleiche Spannung → Drahtbruch.
Matrizenverschleiß & Geschwindigkeitsanpassung
Drahtdurchmesser ↑ bei Matrizenverschleiß. Bei konstanter Volumenstrom: Drahtgeschwindigkeit ↓. Wenn Capstan auf Neumatrizendurchmesser abgestimmt → Capstan wird schneller als Draht → hohe Zugspannung → Bruch. Lösung: Capstans so ausgelegt, dass Draht bei Verschleiß durchrutscht (Slip). Wenige Wicklungen, Benetzung mit Schmierstoff erleichtert Slip.
Ziehkraft & Spannung
Ziehkraft = Gesamtkraft am Matrizenblock zur Überwindung: Reibung Matrizenoberfläche + Widerstand verformenden Materials. Da Kraft durch ungestütztes Material übertragen → begrenzt durch Streckgrenze des gezogenen Drahts. Praxis: Ziehspannung ≤ 60 % Streckgrenze. Ziehspannung = Ziehkraft / Querschnitt gezogenen Drahts.
Arbeitsaufteilung an einem Ziehstand
Gesamtarbeit = (i) Nützliche homogene Arbeit (Querschnittsreduzierung) – unabhängig vom Einlaufwinkel + (ii) Reibungsarbeit + (iii) Redundante (inhomogene) Arbeit (Richtungsänderung des Flusses).
Typische Verluste: ~20 % Reibung, ~12 % redundant.
Reibungs- & redundante Arbeit: negative Auswirkungen auf Drahteigenschaften + höherer Energiebedarf. Mechanische Eigenschaften nicht homogen über Querschnitt: redundante/reibungsbedingte Verformung konzentriert an Oberfläche → höhere Strain-Hardening an Oberfläche/Nahoberfläche (analog Temperwalzen) > Dehnung durch Querschnittsreduzierung. Redundante Verformung ↓ Duktilität.
Duktilität ∝ 1/Dehnung → redundante Verformung begrenzt Passanzahl/Maximalreduktion vor Lüten. Auch wenn Ziehen klappt: Duktilitätsverlust → Bruchgefahr bei nachgelagertem Umformen (Biegen, Kaltköpfen).
Einfluss des Einlaufwinkels
- Reibungsarbeit: Dominiert bei kleinen Winkeln (längere Kontaktlänge in Einlaufzone bei gegebener Reduktion). Verringerbar durch größeren Winkel, bessere Schmierung/Oberfläche. Kraftbegrenzung via Reduktion unüblich (mehr Stände nötig) → Praxis: Winkel & Schmierung optimieren.
- Redundante Verformung: Bei Eintritt in Einlaufzone biegen sich oberflächennahe Schichten (Richtungsänderung Einlauf → Führungszone). Maximal an Oberfläche → Härteanstieg. Größere Winkel → schärfere Richtungsänderung für außermittige Schichten → mehr redundante Verformung. Beeinflusst Eigenspannungen: größere Winkel → steilerer Dehnungsgradient Oberfläche/Kern → höhere Zugspannungen an Oberfläche, Druckspannungen im Kern. Umgekehrter Effekt beim Ziehen → Mittelbersten (Centre Burst) durch hohe Zugspannungen im Kern.
Optimale Matrizenwinkelwahl minimiert Reibungs- + redundante Arbeit → minimiert Ziehkraft, verbessert Oberfläche/Finish.
Delta-Faktor (Δ-Factor)
Geometrie der Arbeitszone (Einlauf) = Schlüsselfaktor. Δ = Verhältnis: Kreisbogen zwischen Mittelpunkten der Matrizenflächen / Kontaktlänge Draht/Matrize.
- Niedrige Δ (kleiner Halbwinkel / hohe Reduktion) → starke Reibung & Oberflächenhitzung (langer Kontakt)
- Hohe Δ (großer Halbwinkel / geringe Reduktion) → erhöhte redundante Verformung & Oberflächenhärtung (übermäßige Richtungsänderung)
- Sehr hohe Δ → Hohlraumbildung & Centre Bursting
- Δ ≈ 1,50 bewährt in kommerziellen Ziehoperationen. Δ > 3,0 generell vermeiden.
Wärmehaushalt & Kühlung
Matrize entzieht wenig Wärme (5–20 % der im Draht erzeugten Wärme). Kontaktzeit: Tausendstelsekunden. Matrizenkühlung zur Drahtkühlung weitgehend unwirksam. Aber: Matrizentemperatur nicht vernachlässigen – Kühlung des Matrizengehäuses nötig (besonders Hartmetalleinsätze in Stahlgehäuse: großer CTE-Unterschied).
Faustregel Temperaturanstieg/Pass (trocken, ab 2. Matrize):
- Baustähle: 60–80 °C
- Hochkohlenstoffstähle: 100–160 °C
- Nassziehen: Werte halbiert
Drei Kühlmodi:
- Direkt: Wasser/Kühlmittel auf Draht nach Matrize oder Abzugstrommel
- Indirekt: Wasser/Kühlmittel auf Matrizengehäuse oder innen im Gehäuse/Abzugsblock
- Luftblas: Druckluft auf Draht am Block/Capstan
Zwischenkühlung (Inter-pass): Oft Direktwasserkühlung am Drahtaustritt + Restwärme verdampft letztes Wasser. Direkt + intern Blockkühlung → Draht < 120 °C (guter Start für nächste Reduktion). Oxidation/Fouling interner Blockoberflächen vermeiden → guter Wärmeübergang. Effektive Kühlung: (i) Draht so kalt wie möglich in Matrize, (ii) schwere Reduktionen vermeiden, (iii) beste Schmierung, (iv) Back-Pull erwägen, (v) Zeitabstände zwischen Reduktionen vergrößern, (vi) Wicklungszahl am Block erhöhen, (vii) Blockdurchmesser vergrößern.
Matrizenstandzeit – Einflussfaktoren
Hauptvariablen: Druck & Temperatur. Druck beim Drahtziehen weit niedriger als andere Kaltumformung → Temperatur oft kritischer. Verschleiß nicht gleichmäßig entlang Einlaufkegels. Max. Verschleiß (Volumenverlust) an erstem Berührungspunkt → tiefer Ringkrater (Verschleißring / Wear Ring). Ursache: Ebene des Aufpralls oszilliert um Mittelposition (Größenschwankungen, Vibration) → zyklische Belastung → Ermüdungsbruch unter Oberfläche.
Nach Verschleißringbildung: Verformung vor Kontaktpunkt → Aufwölbung (Bulging) (Aufstauung oberflächennaher Bereiche bei Kontakt am Verschleißring). Bulging behindert Schmierstoffeintrag → beschleunigt Verschleiß. Geringerer Verschleiß entlang Kontaktlänge, oft oval nicht kreisrund.
Draht gleitet an Arbeitsfläche → Verschleiß ∝ Drahtoberfläche ∝ Drahtlänge. Standzeit oft in Gewicht/Zeit gemessen → Umrechnung auf gezogene Länge für fundamentalen Verschleißindikator. Praktisches Maß: mittlere gezogene Drahtlänge pro Einheitserhöhung Matrizendurchmesser. Allgemein: Stähle mit hoher Streckgrenze → verschleißfester. Neuere Studien: Matrizenhärte steuert Verschleiß nicht (höhere Härte ≠ substanziell längere Standzeit).
Ziehfehler
Fehler im gezogenen Draht/Stab: (i) aus Ausgangsmaterial (Naht, Splitter, Lunker) oder (ii) prozessinduziert.
Typische Fehler
- Mittelrisse (Centre Cracking / Centre Burst / Cupping): Bei kleinen Matrizenwinkeln & geringen Reduktionen. Auch: größere Winkel, geringere Reduktion/Pass, Reibung.
- Nähte (Seams): Längsrisse/Falten. Öffnen sich bei Folgeumformung (Upsetting, Köpfen, Gewinderollen, Biegen) → ernste Qualitätsprobleme.
- Oberflächenfehler (Kratzer, Matrizenspuren): Falsche Prozessparameter, schlechte Schmierung, Matrienzustand.
Eigenspannungen (Residual Stresses)
Nicht-gleichmäßige Verformung → Eigenspannungen. Geringe Reduktion (wenige %): Druckeigenspannungen an Längsoberfläche (Kern in Zug) → verbesserte Ermüdungsfestigkeit. Hohe Reduktion: Zugeigenspannungen an Oberfläche (Kern in Druck). Eigenspannungen → Spannungsrisskorrosion über Zeit. Verzug bei nachträglicher Materialabtragung (Schlitzen, Zerspanen, Schleifen).
Richtigung
Nicht ausreichend gerade Stäbe (oder als Coil) → Richten durch Rollenanordnung an unterschiedlichen Achsen.
Herstellungsprozess
- Fortschrittliche Automatisierung & Modellierung im Stranggießen von Stahl
- Standortwahl für ein Greenfield-Stahlwerk: Ein umfassender Leitfaden
- CONARC: Verschmelzung von Konverter und Lichtbogenofen für Überlegene Stahlproduktion
- Stahlwalzen: Präzisionsfertigungsprozess Erklärt
- Hartlöten mit Silber erklärt: Prozess, Materialien und Anwendungen
- Stahlwerkstoffe & Stanzwerkzeuge: Festigkeit, Haltbarkeit und Performance
- Stempel- & Matrizenperformance optimieren mit Premium-Werkzeugstahlgüten
- Senker-EDM vs. Draht-EDM: Unterschiede & Anwendungen
- Stahl-Wärmebehandlung: Härten, Anlassen, Glühen & Einsatzhärten für langlebige Messer
- Schritt-für-Schritt-Anleitung: Kabel- & Kabelbaum-Montage