



Dolomit: Verarbeitungstechniken und kritische Rolle in der Eisen- und Stahlindustrie
Dolomit – Verarbeitung und Anwendung in der Eisen- und Stahlindustrie
Dolomit ist ein wasserfreies Karbonatmineral. Es ist ein Doppelkarbonat von Calcium und Magnesium (CaCO₃·MgCO₃). Es ist einer der wichtigen Rohstoffe in der Eisen- und Stahlproduktion.
Dolomit enthält theoretisch 54,35 % CaCO₃ und 45,65 % MgCO₃ bzw. 30,41 % CaO, 21,86 % MgO und 47,73 % CO₂. In der Natur ist Dolomit jedoch nicht in diesem exakten Verhältnis verfügbar. Daher wird Gestein mit 40–45 % MgCO₃-Gehalt allgemein als Dolomit bezeichnet.
Hauptverwendungszwecke in der Eisen- und Stahlindustrie
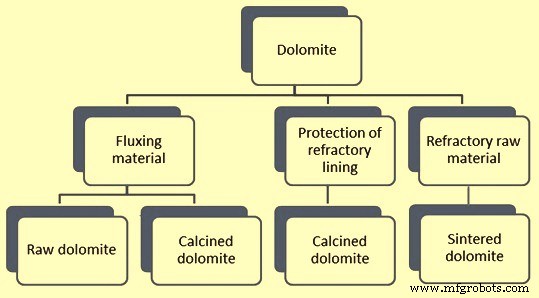
Die Hauptverwendungszwecke von Dolomit in der Eisen- und Stahlindustrie sind: (i) als Flussmittel, (ii) zum Schutz der Feuerfestauskleidung, und (iii) als Feuerfestrohstoff. Dolomit wird in der Eisen- und Stahlindustrie normalerweise in drei Formen verwendet: (i) Rohdolomit (natürliche Form), (ii) gebrannter Dolomit, (iii) gesinterter Dolomit. Als Flussmittel wird entweder Rohdolomit oder gebrannter Dolomit verwendet. Zum Schutz der Feuerfestauskleidung wird gebrannter Dolomit verwendet. Als Feuerfestrohstoff wird gesinterter Dolomit verwendet. Die Verwendungen und Formen von Dolomit in der Eisen- und Stahlindustrie sind in Abb. 1 dargestellt.
Verarbeitung von Dolomit
Nach dem Abbau muss Dolomit mehrere Verarbeitungsschritte durchlaufen, bevor er in verschiedenen Prozessen eingesetzt werden kann. Die grundlegenden Prozesse in der Dolomitproduktion sind: (i) Abbau von Rohdolomit, (ii) Aufbereitung durch Brechen und Sieben, (iii) Brennen (Kalken) von Rohdolomit, (iv) Weiterverarbeitung des gebrannten Dolomits durch Löschen zur Herstellung von gelöschtem Dolomit falls erforderlich, (v) Sintern von Dolomit für den Einsatz als Feuerfestmaterial, (vi) diverse Umlagerungs-, Lagerungs- und Handhabungsvorgänge. Nicht alle Prozesse müssen in jedem Werk vorhanden sein.
Grundlegend werden drei Arten von Dolomitprodukten in der Roheisen- und Stahlerzeugung verwendet: (i) Rohdolomitprodukte, (ii) gebrannter Dolomitprodukte, (iii) gesinterter Dolomitprodukte. Die Verarbeitung für diese Produkte wird unten beschrieben.
Brechen und Sieben
Der erste Prozess findet im Dolomitbruch statt, wo das abgebauten Erz Brechen und Sieben zur Trennung der verschiedenen Größenfraktionen durchläuft. Im Eisen- und Stahlwerk wird Rohdolomit an manchen Stellen weiterverarbeitet. Beispiel: Sinteranlage, wo Rohdolomit in Hammermühlen auf –3 mm zerkleinert wird (generell 85–90 %).
Kalken (Brennen) von Dolomit
Das Kalken von Dolomit ist ein thermischer Behandlungsprozess zur thermischen Zersetzung des Rohdolomits und Entfernung des LOI (Loss on Ignition) bzw. des Kohlendioxid (CO₂)-Anteils seiner Zusammensetzung. Der Kalkprozess ist eine endotherme Reaktion und läuft im festen Zustand ab. Hochwertiger Dolomit enthält allgemein 40–43 % MgCO₃ und 57–60 % CaCO₃. Es werden ca. 2 t Rohdolomit benötigt, um 1 t gebrannten Dolomit zu produzieren. Da beim Kalken CO₂ aus dem Rohdolomit entfernt wird, ist der gebrannte Dolomit (i) porös, (ii) hat größere Oberfläche, (iii) hat hohe Reaktivität, und (iv) ist hygroskopisch.
Beim Erhitzen von Rohdolomit zersetzen sich die im Dolomit vorhandenen Karbonate nach folgender Gleichung:
CaCO₃·MgCO₃ + ca. 725 kcal Wärme = CaO·MgO + 2 CO₂
Das Kalken von Rohdolomit ist ein einfacher, einstufiger Brennprozess, der in einem Schacht- oder Drehrohrofen durchgeführt wird. Der Rohdolomit wird in den Ofen geladen und wird, während er den Ofen durchläuft, in zwei Stufen zersetzt oder gekalkt. In der ersten Stufe beginnt CO₂ aus der MgCO₃-Komponente des Dolomits freigesetzt zu werden, in der zweiten Stufe aus der CaCO₃-Komponente. Die Zersetzungstemperatur hängt vom CO₂-Teilchen in der Prozessatmosphäre ab.
Die Dolomitzersetzung erfolgt in zwei Stufen. Die erste Stufe beginnt bei ca. 550 °C, wenn die Zersetzung von MgCO₃ beginnt, die zweite Stufe bei ca. 810 °C, wenn die Zersetzung von CaCO₃ beginnt. Die zwei Stufen des Kalkprozesses werden durch folgende Gleichungen dargestellt:
Stufe 1: CaCO₃·MgCO₃ = CaCO₃·MgO + CO₂ (im Temperaturbereich 550–700 °C)
Stufe 2: CaCO₃·MgO = CaO·MgO + CO₂ (im Temperaturbereich 810–900 °C)
Kalkmechanismus
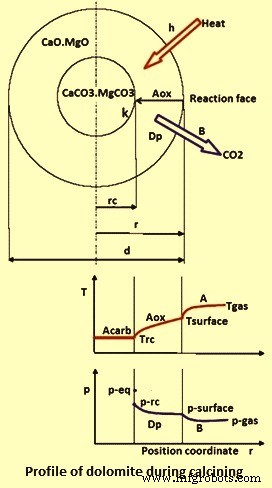
Der Kalkprozess lässt sich anhand eines teilweise zersetzten Dolomitstücks erklären, dessen CO₂-Teilchen- und Temperaturprofile in Abb. 2 gezeigt sind. Das Probenstück besteht aus einem dichten Karbonatkern, umgeben von einer porösen Schicht. Im Kalkofen bei Temperatur Tgas wird Wärme durch Strahlung und Konvektion (symbolisiert durch „h“) auf die feste Oberfläche bei Temperatur Tsurface übertragen. Durch Wärmeleitung (A) dringt Wärme durch die Oxidschicht zur Reaktionsfront vor, wo die Temperatur Trc herrscht. Da die Reaktionsenthalpie vielfach größer als die innere Energie ist, ist der Wärmestrom weiter in den Kern während der Reaktion vernachlässigbar. Daher ist die Kerntemperatur nur geringfügig niedriger als die Fronttemperatur. Einmal zugeführte Wärme bewirkt die chemische Reaktion (Konstante k), deren Treibkraft die Abweichung des CO₂-Teilchendrucks vom Gleichgewicht (peq – pf) ist. Das freigesetzte CO₂ diffundiert (Dp) durch die poröse Oxidschicht zur Oberfläche und gelangt schließlich durch Konvektion (B) in die Umgebung, wo der CO₂-Teilchendruck psurface herrscht. Die chemischen und physikalischen Eigenschaften des gebrannten Dolomits werden durch das Kalken beeinflusst, das wiederum von Leitfähigkeit, Stoffübergangskoeffizient und Diffusivität der gebrannten Dolomitschicht abhängt.
Für vollständiges Kalken ohne residualen ungekalkten Kern muss die dem Rohdolomit-Oberfläche zugeführte Wärme über Wärmeleitung zum Kern vordringen. Im Kern muss mindestens für kurze Zeit eine Temperatur von 900 °C erreicht werden, da die Atmosphäre im Material rein CO₂ ist. Die Rohdolomit-Oberfläche muss auf über 900 °C erhitzt werden, um den erforderlichen Temperaturgradienten aufrechtzuerhalten und den isolierenden Effekt des gekalkten Materials an der Oberfläche zu überwinden. Bei der Herstellung von gebranntem Dolomit darf die Oberflächentemperatur jedoch 1.100–1.150 °C nicht überschreiten, da sonst Rekristallisation von CaO eintritt, was die Reaktivität senkt und die Löscheigenschaften des gebrannten Produkts verschlechtert.
Eine gewisse Verweilzeit ist erforderlich, um die Wärme von den Brenngasen auf die Rohdolomit-Oberfläche und von dort in den Kern zu übertragen. Größere Rohdolomitstücke benötigen längere Kalkzeit als kleinere. Prinzipiell verkürzt höhere Kalktemperatur die benötigte Verweilzeit. Zu hohe Temperaturen beeinträchtigen jedoch die Reaktivität des Produkts negativ. Die Relation zwischen Kalktemperatur und Verweilzeit für verschiedene Rohdolomitgrößen ist in Tabelle 1 dargestellt.
| Tabelle 1: Relation zwischen Kalktemperatur und Verweilzeit | |||
|---|---|---|---|
| Nr. | Rohdolomit-Größe | Kalktemperatur | Verweilzeit (ca.) |
| Einheit | mm | °C | Stunden |
| 1 | 50 | 1000 | 2,2 |
| 1200 | 0,75 | ||
| 2 | 100 | 1000 | 8,5 |
| 1200 | 3 | ||
Ofentypen für das Kalken
Verschiedene Ofentypen werden für den Kalkprozess eingesetzt: Drehrohröfen oder Schachtöfen. Die Ofenwahl hängt stark ab von: Rohdoliteigenschaften, erwarteter Produktionsrate, Brennstoffkosten, Investitionskosten, verfügbarem Brennstoff, lokalen Bedingungen, Infrastruktur etc. Generell sind alle Daten einschließlich Laborversuche vor Ofenauswahl zu evaluieren.
Drehrohröfen, mit oder ohne Vorwärmer, verarbeiten meist Rohdolomit mit Materialgröße 10–50 mm. Die Wärmebilanz dieser Öfen zeichnet sich durch etwas hohe Verluste mit Abgasen und durch die Ofenwand aus. Typische Abgasverluste: ca. 25 %, Ofenwandverluste: ca. 20 % des Gesamtwärmebedarfs. Nur ca. 60 % der in den Ofen mit Vorwärmer eingebrachten Brennstoffenergie werden für das Kalken genutzt.
Bei vertikalen Einzelschachtöfen besteht ein Ungleichgewicht zwischen der im Kalkbereich verfügbaren Wärme und der im Vorwärmbereich benötigten Wärme. Selbst bei idealem Kalkprozess kann die Abgastemperatur >100 °C betragen. Bei Parallelstrom-Regenerativöfen (PFR) gibt es bessere Wärmenutzung des Kalkbereichs und Minimierung der Wärmeverluste im Abgas, was zu niedrigerem spezifischem Wärmeverbrauch pro Tonne gebrannten Dolomits führt.
Vergleich verschiedener Kalktypen für Dolomit
| Tabelle 2: Vergleich verschiedener Kalktypen | ||||
|---|---|---|---|---|
| Ofentyp | Ofenkapazität | Kalksteingröße | Spez. Brennstoffverbrauch | Spez. Stromverbrauch |
| t/Tag | mm | kcal/kg | kWh/t | |
| Rechteckiger PFR-Ofen | 100–400 | 30–120 | 810–870 | ca. 20 |
| Runder PFR-Ofen | 300–800 | 30–160 | 810–870 | ca. 20 |
| Ringraum-Schachtofen | 200–600 | 15–200 | 910–980 | ca. 30 |
| Einzelschachtofen | 50–300 | 10–100 | 980–1100 | ca. 35 |
| Drehrohrofen mit Vorwärmer | 300–1200 | 10–50 | 1150–1350 | ca. 30 |
| Langer Drehrohrofen ohne Vorwärmer | 300–1000 | 10–50 | 1600–1700 | ca. 20 |
Sintern von Dolomit
Der dritte Verarbeitungstyp ist das Sintern von Dolomit. Der Prozess wird manchmal auch als Rösten von Rohdolomit bezeichnet. Gesinterter Dolomit wird für die Herstellung von Feuerfestprodukten verwendet. Sinterdolomit ist auch als totergebrannter Dolomit bekannt, der durch Erhitzen von Rohdolomit auf eine Temperatur >1.650 °C, vorzugsweise >1.800 °C, hergestellt wird. Das Sintern von Rohdolomit zielt auf Erreichung maximaler Schüttdichte und hoher Hydratationsbeständigkeit ab.
Der gängigste Prozess zur Herstellung von gesintertem Dolomit ist ein einstufiger Brennprozess in einem Schacht- oder Drehrohrofen. Der Rohdolomit wird in den Ofen geladen und wird, während er den Ofen durchläuft, in zwei Stufen zersetzt. In der ersten Stufe wird CO₂ aus der MgCO₃-Komponente ab ca. 550 °C freigesetzt, in der zweiten Stufe wird die CaCO₃-Komponente bei ca. 810 °C zersetzt. Nach vollständiger Kalkung wird der gebrannte Dolomit weiter auf Sinertemperatur erhitzt. Bei dieser Temperatur reduziert sich die Porosität des bereits gekalkten Materials, was zu einer Erhöhung der Schüttdichte des Produkts führt, was für Feuerfeistanwendungen vital ist. Typische Verbrauchskennwerte und grundlegende Ofenzulauf-Rohdolomitgrößen sind in Tabelle 3 angegeben.
| Tabelle 3: Typische Parameter für das Sintern von Dolomit | ||||
|---|---|---|---|---|
| Nr. | Parameter | Einheit | Hochtemperatur-Schachtofen | Drehrohrofen |
| 1 | Thermische Energie | kcal/kg | ca. 1200 | ca. 2400 |
| 2 | Elektrische Energie | kWh/t | ca. 65 | ca. 65 |
| 3 | Rohmaterial-Zulaufgröße | mm | 10–50 | 5–50 |
Die Leistung des Sinterprozesses hängt stark von der Sinternbarkeit des Rohdolomits ab, die wiederum von den spezifischen texturalen Charakteristika wie chemischer Zusammensetzung, Reinheit, Homogenität, Herkunft, Genese, Porosität und Kristallstruktur beeinflusst wird. Zusätzlich kann der Brennstoff (z. B. Asche fester Brennstoffe) für den Brennprozess signifikanten Einfluss auf die Endproduktqualität haben. Bei hochreinem Rohdolomit kann häufig eine zufriedenstellende Produktqualität nur in Kombination mit festen Brennstoffen erreicht werden, wobei die Brennstoffverunreinigungen als „Sinterhilfsmittel“ wirken. Die Rohdolomit-Charakteristika können die Produktqualität negativ beeinflussen, was zu niedriger und inhomogener Schüttdichte oder schlechter Hydratationsbeständigkeit führt. Einer dieser Parameter kann die Anwendung in der Feuerfestindustrie einschränken, besonders wenn hochwertige Feuerfeststeine produziert werden sollen. Diese Effekte lassen sich durch modifizierten Ofenbetrieb kaum korrigieren.
Hochtemperatur-Schachtofen für Dolomitsintern
Der vertikale Schachtofen für das Dolomitsintern verwendet gebrannte Dolomitbriketts als Zuschlagstoff. Er arbeitet nach dem Gegenstromprinzip und besteht aus einem zylindrischen Stahlmantel mit ca. 10 m Höhe, ausgekleidet mit basischen Feuerfeststeinen. Die gebrannten Dolomitbriketts gelangen über einen Beschickungstrichter am Ofenkopf in den Ofen. Beim Passieren der Vorwärmzone im oberen Ofenabschnitt werden die Dolomitbriketts von Umgebungstemperatur nahe an die Sinertemperatur durch intensiven Kontakt mit heißen gegenstromigen Ofengasen erhitzt.
Der Einzelschachtofen kann so ausgelegt werden, dass Ofentemperaturen weit über 2.000 °C bei niedrigstem spezifischem Wärmeverbrauch für das Dolomitsintern zur Herstellung basischer Feuerfeststeine erreicht werden. Dies wird erreicht durch: (i) Gegenstromprinzip, (ii) spezifisches radiales Mehrbrennersystem, (iii) kontinuierlich arbeitender Austragstisch, (iv) integriertes Produktkühlsystem im Austragsbereich des Ofens.
Der Hochtemperatur-Schachtofen kann die Qualitätskriterien vollständig erfüllen, während er die harten Anforderungen an niedrige Produktionskosten einhält. Das Ofenkonzept ermöglicht stabilen Betrieb auch bei reduzierter Kapazität. Der Ofen ist meist kompakt ausgelegt, was die gewünschte zuverlässige Leistung sicherstellt und kontinuierlichen, reibungslosen Ofenbetrieb gewährleistet. Die eher kurze Verweilzeit des Produkts in Kombination mit optimaler Exposition gegenüber der Ofenatmosphäre erklärt die kleinen Ofenabmessungen im Vergleich zu den hohen spezifischen Produktionsraten. Verschiedene Betriebsparameter und ein definiertes Temperaturprofil lassen sich leicht einstellen, was hohe Flexibilität im Ofenbetrieb bietet. Diese Eigenschaften kombinieren sich mit niedrigem spezifischem Wärmeverbrauch sowie niedrigen Betriebs- und Investitionskosten.
Anwendung von Dolomit in der Roheisen- und Stahlerzeugung
Bei der Roheisenerzeugung über den Hochofen (BF) wird Dolomit entweder im Sinterprozess oder als direkte Beschickung in den Hochofen zugegeben. Rohdolomit wird normalerweise für diese Zugabe verwendet. Die Dolomitzugabe erfolgt während der Roheisenerzeugung zur Einstellung des gewünschten MgO-Gehalts in der BF-Schlacke. Die Zugabe über den Sinter ist der bevorzugte Weg, da CO₂ des Dolomits während des Sinterns ausgetrieben wird. Beim Sintern wird Dolomit auf –3 mm (85–90 %) in Hammermühlen zerkleinert vor der Einmischung in die Sintermischung. Bei direkter Hochofenbeschickung wird Dolomit-Lump (10–30 mm) verwendet.
Bei Dolomitzugabe über das Sintern wird heutzutage auch gebrannter Dolomit direkt verwendet. Die Verwendung von gebranntem Dolomit im Sinterprozess hat Vorteile: (i) Verbesserung der Bindungseigenschaften der Sintermischung, (ii) Verbesserung der Sinteranlagenproduktivität, (iii) Verbesserung der Sinterfestigkeit, (iv) Reduzierung des Abgasvolumens mit zugehörigen Vorteilen.
Hoher Siliciumdioxid-Gehalt (SiO₂) im für das Sintern verwendeten Dolomit wird bevorzugt, da SiO₂ die Wirkung von Aluminiumoxid (Al₂O₃) im Hochofen ausgleicht.
Einsatz in der DRI-Herstellung (Drehrohrofenprozess)
Bei der Herstellung von direktreduziertem Eisen (DRI) im Drehrohrofenprozess wird Dolomit als Entschwefelungsmittel verwendet. Rohdolomit wird in der Größenklasse 4–8 mm eingesetzt.
Einsatz in der Stahlerzeugung
Der zweite Hauptverwendungszweck von Dolomit ist die Stahlerzeugung. In der Stahlerzeugung wird Dolomit sowohl als Flussmittel als auch als Feuerfestmaterial verwendet. Für den Stahlerzeugungseinsatz muss der SiO₂-Gehalt (wegen seiner sauren Natur) im Dolomit sehr niedrig sein, vorzugsweise <1 %. Als Flussmittel wird er in gebrannter Form verwendet. Als Flussmittel hat er eine Doppelrolle. In seiner ersten Rolle ist er eine Quelle für etwas Kalk (CaO) und reduziert damit den Verbrauch von gebranntem Kalk. Die zweite Rolle des gebrannten Dolomits ist die wichtigere. In dieser Rolle wird er zum Schutz der Magnesia-Kohlenstoff-Auskleidung des Stahlerzeugungsgefäßes eingesetzt. Dies geschieht durch Erzeugung einer Stahlerzeugungsschlacke, die bei der Stahlerzeugungstemperatur in MgO übersättigt ist.
Heutzutage wird Schlackenspritzen (Slag Splashing) umfangreich zur Verlängerung der Auskleidungslebensdauer des LD-Konverters (BOF) eingesetzt. Dabei wird gebrannter Dolomit zur zurückbehaltenen flüssigen Schlacke gegeben, die auf das BOF-Gefäß gespritzt werden soll. Dies dient zur Erhöhung der Schlackenviskosität für bessere Haftungseigenschaften und zur Erhöhung der Feuerfestigkeit der Schlacke.
Gebrannter Dolomit wird zunehmend auch als Bestandteil synthetischer Schlacken verwendet, die während der Pfannenmetallurgie zugesetzt werden. Dies dient zum Schutz der Pfannenauskleidung, besonders an der Schlackelinie.
Dolomit als Feuerfestmaterial
Wenn Dolomit als Feuerfestmaterial verwendet wird, dann in Form von gesintertem Dolomit. Gesinterter Dolomit wird in der Stahlerzeugung zur Herstellung von Teerdolomitsteinen, pechgetränkten Dolomitsteinen oder harzgebundenen Dolomitsteinen für die Auskleidung von BOF-Gefäßen, AOD-Gefäßen (Argon-Sauerstoff-Entkohlung) und in geringerem Maße Lichtbogenöfen verwendet. Diese Steine werden auch für die Auskleidung von Stahlpfannen eingesetzt.
Dolomitbasierte monolithische Feuerfestmassen wie Spritzmassen (Gunning-Massen) werden auch für die Instandhaltung der Feuerfestauskleidungen der Stahlerzeugungsöfen verwendet. Spritzungen erfolgen normalerweise in Bereichen der Feuerfestauskleidung mit hohem Verschleiß. Diese Feuerfestmassen werden auch zur Bildung von Herd und Wänden im Lichtbogenofen verwendet und regelmäßig instand gehalten. Die Instandhaltung dieser Bereiche erfolgt oft mit hochereinhaltigem, gesintertem Dolomit, der häufig zwischen den Heats mit einer Schleudermaschine aufgebracht wird. Die Maschine wird in den Ofen abgesenkt und bringt in wenigen Minuten zwischen den Heats mehrere Tonnen Ausbesserungsmaterial ein. Diese schnelle, kostengünstige Lösung wird besonders in den Ofenbereichen eingesetzt, in denen schneller Feuerfestverschleiß auftritt.
Herstellungsprozess
- Niobs entscheidende Rolle in der modernen Stahlproduktion
- Molybdän-Metall und Legierungen: Schlüsselanwendungen über Branchen hinweg
- Direktreduziertes Eisen (DRI): Produktionstechniken und industrielle Prozesse
- Der Tiegel: Schlüssel zur Qualität im kontinuierlichen Stahlstranggießen
- Effiziente Entnahmesysteme für direktreduziertes Eisen und Warmtransport
- Schlüsseltrends, die die Eisen- & Stahlindustrie heute prägen
- CNC-Maschinen: Effizienz und Präzision im Industrieanlagenbau
- Werkzeugstahl erklärt: Eigenschaften & Anwendungen in Bau & Fertigung
- Werkzeugstahl: Typen, Eigenschaften & industrielle Schlüsselanwendungen
- Wesentliche Rohstoffe der Eisen- & Stahlproduktion