



Kohlenteer: Entstehung, Eigenschaften und Destillationstechniken
Kohlenteer und seine Destillationsprozesse
Kohlenteer, auch Rohteer genannt, ist das Nebenprodukt, das bei der Hochtemperaturverkohlung von Koks Kohle zur Herstellung von Metallurgenkoks in den Nebenprodukt-Koksöfen anfällt. Es ist eine schwarze, viskose, manchmal halbfeste Flüssigkeit mit eigenartigem Geruch, die zusammen mit wässriger „Gaswässern“ (Ammoniakwasser) kondensiert, wenn die flüchtigen Produkte der Kokskohlenverkohlung abgekühlt werden. Er ist sauer und wasserunlöslich. Er besteht primär aus einer komplexen Mischung kondensierter aromatischer Kohlenwasserstoffe. Er kann phenolische Verbindungen, aromatische Stickstoffbasen (N₂) und deren Alkyl-Derivate sowie paraffinische und olefinische Kohlenwasserstoffe enthalten.
Im Prozess der Kohleverkokung entweichen die Teerbestandteile in Dampfform aus den Koksöfen, mit wenig festem freiem Kohlenstoff (C) in extrem fein verteilter Form. Der Teer fällt im hydraulischen Haupt, in den Kondensatoren und Wäschern etc. in flüssigem Zustand aus, gleichzeitig mit der Bildung des Ammoniakwassers. Der im hydraulischen Haupt gebildete Teer ist natürlich ärmer an den flüchtigeren Produkten als der in Kondensatoren und Wäschern gebildete und ist folglich viel dicker als letztere.
Die normale Ausbeute an Kohlenteer während des Koksvorgangs beträgt ca. 4 %. Kohlenteer hat ein spezifisches Gewicht normalerweise im Bereich 1,12–1,20, ausnahmsweise bis 1,25. Es hängt von der Verkokungstemperatur ab. Niedrigere spezifische Gewichte werden generell bei niedrigen Verkokungstemperaturen erzeugt. Die Viskosität verhält sich entsprechend. Schwerere Teere enthalten weniger Benzol als leichtere Teere und mehr festen Kohlenstoff. Die Art des Rohmaterials und die Verkokungstemperatur beeinflussen die chemische Zusammensetzung und damit die Qualität des Teers.
Kohlenteer enthält mehr als 348 chemische Verbindungen, die sehr wertvoll sind. Es sind aromatische Verbindungen (Benzol, Toluol, Xylol, Naphthalin, Anthracen etc.), phenolische Verbindungen (Phenol, Kresol, Xylenol, Catechol, Resorcin etc.), heterocyclische Stickstoffverbindungen (Pyridin, Chinolin, Isochinolin, Indol etc.) und sauerstoffhaltige Heterocyclen (Dibenzofuran etc.), die alle als Roh- oder Zwischenstoffe in verschiedenen chemischen Industrien verwendet werden (als Antioxidant, Antiseptikum, Harz, Weichmacher in der Kunststoffindustrie, Farbe, Parfüm, Medizin etc.).
Einfluss der Verkokungstemperatur auf die Teerzusammensetzung
Bei niedrigen Temperaturen erzeugte Teere liefern bei der Destillation zusätzlich zu Phenolen der Karbolsäure-Reihe Phenole einer anderen Reihe, die weniger sauer sind und wahrscheinlich vom Creosol- und Guajacol-Typ. Auch gibt es geringere Ausbeuten an Naphthalin und Benzolkohlenwasserstoffen und einen großen Anteil an Kohlenwasserstoffen der Paraffin- und Olefin-Reihe. Statt dass der meiste Stickstoff als Pyridinbasen vorliegt, erscheint er als Anilin und dessen Homologe. Der Gehalt an freiem C ist gering. Hingegen liefern Hochtemperaturteere (hohe Verkokungshitze) bei der Destillation nur Spuren paraffiner Kohlenwasserstoffe, die vorherrschenden Kohlenwasserstoffe sind die der Benzol-, Naphthalin- und Anthracen-Reihe. Der Stickstoff liegt hauptsächlich als Pyridinbasen vor, die Phenole bestehen hauptsächlich aus Karbolsäure und deren Homologen. Der Anteil an freiem C ist generell hoch.
Destillierbare Fraktionen bei Atmosphärendruck
Kohlenteer, der normalerweise bei Atmosphärendruck destillierbar ist, siedet bis ca. 400 °C und enthält hauptsächlich aromatische Kohlenwasserstoffe. Diese umfassen (in Reihenfolge der Destillationsfraktion): (i) Benzol, Toluol und Xylolisomere, Tri- und Tetramethylbenzole, Inden, Hydrinden (Indan), Cumaron, (ii) polare Verbindungen, einschließlich Teersäuren (Phenol und Kresole) und Teerbasen (Pyridin, Picoline (Methylpyridine) und Lutidine (Dimethylpyridine)), (iii) Naphthalin, verunreinigt mit kleinen, aber signifikanten Mengen Thionaphthen, Inden und anderen Verbindungen, (iv) Methylnaphthalin-Isomere, (v) Biphenyl, Acenaphthen und Fluoren, (vi) Anthracen und Phenanthren, (vii) Pyren und Fluoranthen.
Teer hält auch mechanisch eine gewisse Menge Wasser zurück (im Durchschnitt ca. 4 %), was während der Destillation extrem unangenehm ist, da es zu „Bumping“ führt und daher vorher durch längeres Absetzen in Abscheidern (Teerabscheider), vorzugsweise bei leicht erhöhter Temperatur (macht den Teer flüssiger), entfernt werden muss. Das nach oben steigende Wasser wird normalerweise abgetrennt.
Entwässerung von Kohlenteer
Eine der größten Schwierigkeiten bei der Teerdestillation ist die Beseitigung von Wasser, das in variablen Anteilen vorhanden ist. Der Teer wird allgemein in großen Tanks abgesetzt, von deren Boden er in die Teerdestillationsanlage gepumpt wird. Sein Wassergehalt wird so auf unter 5 % reduziert. Manche Teere können auch nicht teilweise durch bloßes Absetzen von Wasser befreit werden, da eine Emulsion entsteht und keine Trennung auch nach langem Stehen stattfindet. Diese wasserreichen Teere enthalten generell einen großen Anteil freien C, und die Schwierigkeit, Wasser durch bloßes Absetzen zu trennen, kann fast als Maß für den freien C-Gehalt angesehen werden. Die Kosten für das Ausdestillieren von Wasser sind meist erheblich.
Entwässerung kann auch mechanisch erfolgen, aber die mechanische Trennung ist nur von geringem Wert, außer bei kleinen Mengen. Zentrifugieren kann ebenfalls zur Trennung von Teer und Wasser eingesetzt werden, und der Dichteunterschied macht diesen Prozess sehr durchführbar. Das Gemisch wird bei ca. 50 °C in die Maschine gefördert, und der Teer, da schwerer, geht schnell zum Peripheriebereich, das Wasser verbleibt im Inneren. Die beiden Flüssigkeiten werden durch in die rotierende Masse an geeigneten Tiefen eingesetzte Rohre abgezogen. So entwässerter Teer enthält <1 % Wasser. Dieses Verfahren kann sehr effektiv bei emulgierten Wasser-Teer-Gemischen eingesetzt werden.
Chemische Trennmethoden wurden versucht, aber keine ist von praktischer Bedeutung. In einer solchen Methode wird der wässrige Teer mit Chrom- und Schwefelsäure behandelt, wobei die bei der Oxidation entstehende Wärme das Wasser und Naphtha ohne Schäumen ausdestilliert.
Die universelle Praxis ist, den wässrigen Teer entweder mittels Lebenddampf, Dampfschlangen oder Feuer zu erhitzen. Lebenddampf wurde früher ziemlich umfangreich für die Primärdestillation von Teer verwendet, wird aber heute selten angewendet. In diesen Fällen wird überhitzter Dampf verwendet, und zusammen mit dem Wasser wird ein Teil des flüchtigeren Naphthas ausdestilliert, wobei ein dicker Teer für Straßenbau, Firnis, Dachpappe etc. zurückbleibt.
Ein in der früheren Teerdestillationsmethode üblicher Plan zur Wassertrennung besteht darin, den Teerkessel bis zu einer bestimmten Höhe zu füllen und den Inhalt auf fast 100 °C zu erwärmen, wenn das Wasser zu sieden beginnt. An diesem Punkt wird das Feuern eingestellt, und falls nötig, wird die Flüssigkeit kurz absetzen gelassen. Es stellt sich heraus, dass fast alles Wasser nun getrennt ist und eine Schicht über dem Teer bildet. Ein kleiner Hahn ist an der Seite des Kessels in der korrekten Höhe angebracht, sodass der größte Teil des Wassers abgelassen werden kann. Bessere Ergebnisse erzielt man, wenn ein Schwenkrohr mit Hebe- und Senkstange angebracht ist, das durch eine Stopfbuchse aus dem Kesseldeckel ragt. Damit kann der größte Teil des Wassers getrennt werden, sodass die noch zu destillierende Menge gering ist.
Der Destillationsprozess
Das fraktionierte Destillationsverfahren wird für die Destillation von Kohlenteer verwendet. Fraktionierte Destillation von Teer bezeichnet den Prozess, bei dem Komponenten in einem chemischen Gemisch durch Ausnutzen der Unterschiede in ihren Siedepunkten getrennt werden. Die Destillation von Kohlenteer wird hauptsächlich durchgeführt, um Benzole, Naphtha, Creosote, Naphthalin, Anthracen, Karbol- und Kresolsäuren, Pyridin und Pech herzustellen.
Der Zweck der Teerdestillation ist: (i) Entwässerung des Teers in der Entwässerungskolonne, (ii) Abtrennung des Pechs vom entwässerten Teer in der Pechkolonne, (iii) Trennung der Teeröle in der Rektifizierkolonne. Da die Qualität des Kohlenteers vom Koksvorgang abhängt und da viele chemische Verbindungen im Kohlenteer verfügbar sind, variieren Design und Zusammensetzung der Teerdestillationsanlage mit der Teerart und den zu destillierenden Verbindungen. Daher ist es sehr selten, dass zwei Teerdestillationsanlagen genau identisch sind.
Verschiedene Fraktionen des Kohlenteers können durch Destillation gewonnen werden. Der Destillationsprozess liefert eine Vielzahl wertvoller chemischer Produkte. Der Destillationsrückstand ist Kohlenteerpech, das weiter zu Kohlenteerpech mit gewünschten chemischen und physikalischen Eigenschaften verarbeitet wird. Das primäre Ziel des Kohlenteerdestillationsprozesses ist die Herstellung mehrerer Teersäureprodukte aus dem Rohteer.
Die Anzahl der Fraktionen und ihre Größe, die beim Destillieren abgenommen werden, hängen von vielen Faktoren ab. Die Teerqualität spielt eine große Rolle. Auch die Art der verfügbaren Destillationsanlage ist ein wichtiger Faktor. Der Marktwert der Produkte ist ebenfalls wichtig.
Normalerweise wird der Siedepunktunterschied verschiedener Fraktionen für deren Extraktion genutzt. Wenn der Teer zum Extrahieren verschiedener Teerkomponenten erhitzt werden, erfolgen die Extraktionen wie folgt:
Destillationsfraktionen
Erste Fraktion: Enthält Ammoniakwasser und Naphtha (Gemisch aus Benzol, Toluol, Xylolen, Pyridin). Siedebereich: 80–140 °C, spezifisches Gewicht: 0,87–0,95. Wassermenge abhängig vom Originalteer und ob es vor der Destillation teilweise entfernt wurde. Trennt sich leicht vom Naphtha, wird von unten abgelassen und direkt zur Ammoniakanlage geleitet.
Bei der ersten Fraktion ist Vorsicht geboten, da Schäumen sehr verbreitet ist, besonders bei Teer mit hohem freien C-Gehalt. Der Zeitpunkt, wann diese Gefahr vorbei ist, lässt sich leicht am Geräusch im Kessel erkennen, bekannt als „Rattern“. Wenn fast alles Wasser weg ist, kondensieren Wassertropfen an der Innenseite des Kesseldeckels und fallen gelegentlich in die heiße Flüssigkeit zurück, werden sofort wieder verdampft mit fast explosiver Kraft, was das Rattergeräusch erzeugt.
Zweite Fraktion (Leichtölfraktion): Siedet ca. 140–200 °C. Spezifisches Gewicht: ca. 0,95–1,0. Enthält höhere Kohlenwasserstoffe der Benzolreihe (Mesitylen, Cumene), etwas Naphthalin, auch Phenol, höhere Homologe von Pyridin. In vielen Destillationsanlagen wird diese Fraktion nicht getrennt, sondern die Mischung aus erster und zweiter Fraktion gemeinsam abgenommen.
Dritte Fraktion (Karbolöl- oder Mittelsölfraktion): Wird rein zur Gewinnung von Phenol in möglichst konzentrierter Form abgenommen. Siedet zwischen 200–240 °C, spezifisches Gewicht: 1,0–1,025. Enthält Phenol, Kresole, höhere Hydroxylsäuren, viel Naphthalin und Creosotkohlenwasserstoffe. Bei der Destillation dieser Fraktion ist große Sorgfalt nötig, damit das Kühlwasser des Kondensators ausreichend heiß ist, damit keine Kristallisation von Naphthalin in den Rohren stattfindet. Kaltes Wasser wird in der Mitte der zweiten Fraktion abgestellt, und wenn das Kühlwasser nicht schnell genug warm wird, wird Dampf in den Kondensator geleitet.
Diese Karbolölfraktion wird nicht getrennt, wenn der Teer zu geringe Mengen enthält. Manchmal ist es ökonomischer, die Creosotfraktion umzudestillieren.
Vierte Fraktion (Creosotölfraktion): Die größte Fraktion, enthält Naphthalin und Schweröle (aromatische Kohlenwasserstoffe mit hohem C- und H₂-Gehalt), Kresole und andere Phenolhomologe. Siedebereich: ca. 240–280 °C, spezifisches Gewicht: 1,025–1,065.
Fünfte Fraktion (Grünöl, Gelböl oder Anthracenölfraktion): Kennzeichnend durch ihre Farbe. Spezifisches Gewicht: 1,065–1,1, Siedebereich: 280 °C aufwärts bis Destillationsende. Enthält noch höhere aromatische Kohlenwasserstoffe, Anthracen, Phenanthren, Carbazol etc.
Zahlreiche Versuche wurden unternommen, die Anzahl der abgenommenen Fraktionen stark zu erhöhen, um die Produkte besser zu isolieren. Alle sind gescheitert, da die erhaltenen Destillate nicht reiner sind, da viele komplexe azeotrope Gemische gebildet werden. Auch wird nichts eingespart, da viele Fraktionen für nachfolgende Prozesse wieder zusammen gemischt werden müssen.
Teerdestillationsanlage
Wie bereits erwähnt, hängen Design und Zusammensetzung einer Teerdestillationsanlage von der zu destillierenden Teerart und den zu extrahierenden Verbindungen ab. Daher unterscheiden sich Design und Zusammensetzung von Standort zu Standort. Eine heutige typische Teerdestillationsanlage wird unten beschrieben.
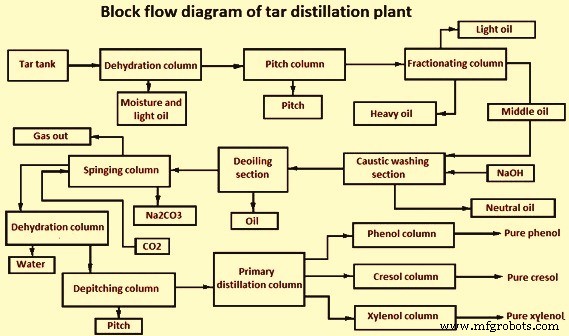
Sie besteht aus verschiedenen Abschnitten: (i) Teerdestillationsabschnitt, (ii) Kaustischwaschabschnitt, (iii) Entölungsabschnitt, (iv) Sprödungsabschnitt (Springing), (v) Rückgewinnungsabschnitt (Recasting). Das Blockfließbild dieser Teerdestillationsanlage ist in Abb. 1 gegeben.
Prozessbeschreibung der Anlage
Der im Lagertank bei erhöhter Temperatur gelagerte Rohteer wird durch den Rohteerfilter gezogen und mit Natronlauge (NaOH) aus dem Natrontank durch Dosierpumpe gemischt. Das Gemisch wird durch den Teerdampf-Wärmetauscher und dampfbeheizten Vorwärmer zum Boden der Entwässerungskolonne gepumpt. In der Kolonne wird der Rohteer mit einem relativ großen Strom heißen entwässerten Teers kontaktiert. Das azeotrope Wasser-Öl-Gemisch verdampft und steigt zum Kolonnenkopf, wo es in einem Leichtölkondensator kondensiert. Ein Teil des azeotropen Leichtöls wird als Rücklauf in die Kolonne zurückgeführt, der Rest in eine azeotrope Destillationskolonne geleitet. Die Bodenfraktion des Entwässerer-Kolonnen wird mit hoher Rate durch den Rohrrohrofen-Ökonomizer gepumpt und erhitzt. Diese Bodenfraktion ist entwässerter Teer, ein Teil davon wird in den unteren Teil der Kolonne zurückgeführt.
In der Pechkolonne wird der entwässerte Teer mit einem relativ großen Strom heißen zirkulierenden Pechs vermischt. Die flüchtigeren Öle im Teer verdampfen und steigen durch die Kolonne auf. Strippdampf wird in die Kolonne eingespritzt, um den Betrieb aufrechtzuerhalten. Rohpech wird vom Kolonnenboden durch die Pechzirkulationspumpe entnommen und durch einen Rohrrohrofenheizer erhitzt. Ein Teil dieses Pechs wird in den Kolonnenkopf zur Kontaktierung mit dem entwässerten Teer gegeben.
Der flüchtige Anteil zusammen mit dem Strippdampf wird aus der Pechkolonne zurückgewonnen und in Leichtöl-Wasser-Fraktion, Mittelsölfraktion und Schwerölfraktion getrennt. Die Leichtöl-Wasser-Fraktion vereinigt sich mit dem gleichen Strom aus dem Entwässerer-Kolonnenkopf und wird zum Leichtölkondensator und dann zum Abscheider geleitet. Mittelsöl fließt durch Schwerkraft durch den Mittelsölkühler entweder in den Mittelsöl-Pufferbehälter oder direkt in das Mischgefäß im Kaustischwaschabschnitt. Mittelsöl kann bei Bedarf vom Pufferbehälter in den Kaustischabschnitt überführt werden.
Mittelsöl aus dem Teerdestillationsabschnitt wird gegenstromig mit einem Strom 10%iger NaOH-Lösung kontaktiert. Das System besteht aus drei Mischgefäßen und drei Abscheidern, abwechselnd angeordnet. Mittelsöl, befreit von seinen Teersäuren, fließt durch Schwerkraft von den Abscheiderköpfen in den Mitteltank. Die kaustische Lösung, die hauptsächlich Natriumphenolat-Lösung ist, fließt nach Kontakt mit dem Öl durch Schwerkraft vom Abscheiderboden in den Phenolattank.
Die Natriumphenolat-Lösung enthält kleine Mengen Mittelsöl, die entfernt werden müssen, um gute Qualität der Teersäuren zu erhalten. Natriumphenolat-Lösung im Pufferbehälter wird über den Überkopf-Wärmetauscher in den Kopf der Natriumphenolat-Strippkolonne gepumpt. Strippdampf wird am Kolonnenboden eingeleitet, der das Mittelsöl aus der Natriumphenolat-Lösung ausstreift. Der Überkopfdampf erwärmt die einströmende Natriumphenolat-Lösung und kühlt ab. Gereinigte Natriumphenolat-Lösung wird vom Kolonnenboden zurückgewonnen und über Kühler in den Sprödungsabschnitt geleitet.
Ziel des Sprödungsabschnitts ist die Rückgewinnung von Teersäuren aus der Natriumphenolat-Lösung durch Spröden mit einem CO₂-reichen Gas in einer Reihe von zwei gefüllten Kolonnen im Gegenstrom. Gas wird in aufwärts gerichteter Bewegung durch die absteigende Natriumphenolat-Lösung in der ersten Kolonne geleitet, wo Natriumcarbonat (Na₂CO₃) gebildet wird. Der Boden der ersten Kolonne wird in den Kopf der zweiten Kolonne eingeführt, wo der Strom erneut gegenstromig mit CO₂ kontaktiert wird. Die Na₂CO₃-Lösung wird vom Kolonnenboden in einen Abscheider geleitet. Rohteersäure wird gesammelt und im Teersäure-Pufferbehälter gelagert. CO₂-reiches Gas wird kontinuierlich durch den Rohteersäure-Pufferbehälter geleitet, um den Alkali- und Wassergehalt der Teersäuren zu reduzieren.
Im Rückgewinnungsabschnitt wird die Na₂CO₃-Lösung aus dem Sprödungsabschnitt mit hartgebranntem Kalk konzentriert, um NaOH herzustellen.
Rückgewinnung von Teersäuren
Rohfeuchte Teersäuren, die aus der Sprödeanlage zurückgewonnen werden, enthalten kleine Mengen Wasser und Pech. Sie werden an den Kopf der Entwässerungskolonne gepumpt, die unter Vakuum arbeitet, aufrechterhalten durch Ejektorsystem. Das azeotrope Wasser-Phenol-Gemisch wird aus den Teersäuren ausgezogen und als Überkopfdampf entfernt. Die trockenen Teersäuren als Bodenprodukt werden in einen Entpechungsstill geleitet, der unter Hochvakuum arbeitet. Rohteersäuren werden verdampft und in einem Kondensator kondensiert. Die Teersäuren fließen in einen Pufferbehälter mit Dampfschlange zur Verhinderung der Verfestigung. Das phenolische Pech wird am Stillboden gesammelt, mit dem Schweröl vermischt und in einen mit Dampf beheizten Lagertank gegeben, um den Pech fließfähig zu halten. Die rohen Teersäuren aus dem Behälter werden in die primäre Destillationseinheit unter Hochvakuum gepumpt. Während der Destillation werden die rohen Teersäuren in drei Fraktionen getrennt: (i) Rohphenol als Überkopfprodukt, (ii) Rohkresol als Seitenstrom, (iii) Rohxylenole/hochsiedende Teersäuren (HBTA) als Bodenprodukt.
Das in einem Behälter gesammelte Rohphenol wird nach Erhitzen in einem Still in eine Vakuumkolonne gepumpt. Reines Phenol wird am Kopfkondensator gesammelt. Ein Teil wird als Rücklauf in die Kolonne zurückgeführt. Der andere Teil wird in einen Lagertank gepumpt. Der Rückstand dieser Kolonne wird mit dem Rohkresol im Lager vermischt.
Rohkresol aus dem Lagertank wird aus dem Lagertank in einen Still gepumpt zum Vorheizen und dann vakuumdestilliert in einer Kolonne. Das Kopfprodukt ist Phenol, das in den Rohphenol-Lagertank geleitet wird. Die erste Seitenfraktion ist o-Kresol, die nächste ein Gemisch aus m- und p-Kresol, und das Bodenprodukt ist ein Rohxylenol/HBTA-Gemisch, das in den Xylenol/HBTA-Lagertank geleitet wird.
Eine weitere Vakuum-Chargendestillation wird durchgeführt, um Xylenol-Produkt und HBTA zurückzugewinnen. Rohxylenole werden aus dem Lagertank in einen Vorheizstill gepumpt und in Hochvakuum-Destillationskolonnen geschickt. Vier Schnitte werden destilliert, was drei verschiedene Kolonnenanordnungen erfordert. Der erste Schnitt ist ein Gemisch aus m- und p-Kresol, der zweite Schnitt gemischte Xylenole, der dritte Schnitt ein Gemisch aus Xylenolen und HBTA, der vierte und letzte Schnitt bzw. Rückstand ist HBTA.
Herstellungsprozess
- Hochofenschlacke: Essenziell für optimalen Ofenbetrieb
- Teer-Epoxidharz (Coal Tar Epoxy): Korrosionsschutz für extreme Bedingungen
- Umfassender Leitfaden zu modernen Zerspanungsverfahren & -techniken
- CNC-Maschinen: Effizienz und Präzision im Industrieanlagenbau
- Fräsmaschinen verstehen: Typen, Funktionen und Anwendungen
- Gasschweißverfahren: Oxyacetylen, Oxybenzin, MAPP, Propan, Wasserstoff
- Lichtbogen-Bolzenschweißen meistern: Techniken, Anwendungen und Vorteile
- Walzen verstehen: Wie Walzwerkprozesse Metall formen
- Konventionelle vs. nicht-konventionelle Zerspanung: Techniken, Anwendungen, Nutzen
- Das Fahrgestell: Kernstruktur und warum es wichtig ist