



Fortgeschrittene Schmiedetechniken für Kohlenstoff- und Legierungsstähle
Schmieden von Kohlenstoff- und Legierungsstählen
Das Schmieden von Kohlenstoff (C) und Legierungsstählen stellt einen Metallumformprozess dar, der die Fähigkeit besitzt, das Material in die gewünschte Bauteilform zu bringen, während er die Gussstruktur des Schmiedematerials verfeinert, Schwindporositäten heilt und die mechanischen Eigenschaften des Materials verbessert. Der Umfang der nachfolgenden Bearbeitung wird ebenfalls reduziert, obwohl dies von der Geometrie des Fertigteils und den verwendeten Schmiedeprozessen abhängt.
Gussblöcke waren der traditionelle Ausgangspunkt für Schmiedestücke, entweder direkt vom Block oder von einem Block oder Knüppel, der aus einem Block warmverformt wurde. Mit der weit verbreiteten Nutzung von Stranggussstahl wird heute normalerweise Stranggussprodukt als Ausgangsmaterial verwendet. Neben Gussblöcken dienen gewalzte und gegossene Blöcke und Knüppel, Platten, Stäbe und Stangen sowie Stahlgussstücke als Ausgangsmaterialien für Schmiedestücke.
Das Schmieden von Eisen und Stahl begann mit dem Beginn der Eisenzeit. Damals war die Warmverformung durch Hämmern Teil des Prozesses zur Herstellung von Schmiedeeisen und für die Fertigung von Produkten sowohl aus Schmiedeeisen als auch aus Stahl. Die rohen Schmelzöfen unter Verwendung von hochwertigem Eisenerz, Holzkohle und Flussmitteln produzierten kleine Mengen Eisen, die von Hand feuerschweißbar zusammengefügt werden mussten, um nutzbares Vormaterial zu erzeugen. Damals war dies der Hauptzweck des Schmiedens. Es wird allgemein anerkannt, dass der Beginn der industriellen Revolution das Schmieden der Stähle ernsthaft in Gang brachte. Trotz (oder vielleicht wegen) dieser langen Geschichte ist das Schmieden von Stählen ein intuitiver, empirischer Prozess.
Schmiedestücke werden normalerweise in mehreren Weisen klassifiziert, beginnend mit den allgemeinen Klassifikationen Freiformschmieden und Gesenkschmieden. Sie werden auch in Bezug auf den Nahe-zum-Fertigteil-Faktor klassifiziert, also die Menge an Material (Übermaß), die durch Bearbeitung vom Schmiedestück entfernt werden muss, um die dimensions- und detailgenauen Anforderungen des Fertigteils zu erfüllen. Schließlich werden Schmiedestücke weiter in Bezug auf die für ihre Herstellung erforderliche Schmiedeausrüstung klassifiziert, wie Hämmer-Upset-Schmiedestücke, Ringwalzschmiedestücke und Mehrstempelpressen-Schmiedestücke. Von den verschiedenen Klassifikationen sind jene, die auf dem Nahe-zum-Fertigteil-Faktor basieren, am engsten mit den inhärenten Eigenschaften des Schmiedestücks verbunden, wie Festigkeit und Beständigkeit gegen Spannungsrisskorrosion. Im Allgemeinen hat die Schmiedeart, die die geringste Bearbeitung zur Erfüllung der Fertigteilanforderungen benötigt, die besten Eigenschaften.
Definition und Klassifikation nach ASTM A 788
Gemäß ASTM-Spezifikation A 788 ist Stahlschmieden das Produkt einer im Wesentlichen kompressiven plastischen Umformoperation, die das Material verdichtet und die gewünschte Form erzeugt. Die plastische Umformung kann durch einen Hammer, eine Pressenschmiedemaschine oder eine Ringwalzmaschine durchgeführt werden und muss das Material verformen, um eine im Wesentlichen geschmiedete Struktur zu erzeugen. Warmwalzoperationen können verwendet werden, um Blöcke oder Knüppel für das Nachschmieden herzustellen. Schmiedestücke können in die folgenden drei Klassen auf Basis ihrer Schmiedetemperaturen unterteilt werden:
- Warmverformte Schmiedestücke – Schmiedestücke, die durch Verformung bei Temperaturen über der Rekristallisationstemperatur des Materials hergestellt werden.
- Warm-kalt-verformte Schmiedestücke – Schmiedestücke, die bei erhöhten Temperaturen leicht unter der Rekristallisationstemperatur verformt werden, um die mechanische Festigkeit zu erhöhen. Warm-kalt-verformte Schmiedestücke können aus Material hergestellt werden, das zuvor durch Schmieden oder Walzen warmverformt wurde. Ein warm-kalt-verformtes Schmiedestück kann in einem kontinuierlichen Vorgang hergestellt werden, bei dem das Material zuerst warmverformt und dann durch Kontrolle der Endtemperatur kaltverformt wird. Aufgrund von Unterschieden in der Herstellung werden warmgewalzte oder warm- und kaltgefertigte Stäbe (halbfertig oder fertig), Knüppel oder Blöcke nicht als Schmiedestücke betrachtet.
- Kaltverformte Schmiedestücke – Schmiedestücke, die durch plastische Verformung weit unterhalb des Temperaturbereichs hergestellt werden, in dem Rekristallisation des Materials auftritt. Kaltverformte Schmiedestücke müssen aus Material hergestellt werden, das zuvor durch Schmieden oder Walzen warmverformt wurde.
Die geschmiedeten Produktformen für Stahl umfassen Blech, Profile, Stab, Band, Rohre, Extrusionen und Schmiedestücke. Im Allgemeinen werden Extrusionen mit Schmiedestücken zusammengefasst, aber die Definition eines Schmiedestücks schließt gewalztes Blech und Stäbe aus. Dies liegt daran, dass Schmiedestücke neben der annähernden Übereinstimmung mit der fertigen Form des erforderlichen Bauteils nicht die Merkmale laminarer Einschlüsse durch Dickenschwäche aufweisen, die manchmal mit warmgewalztem Blech assoziiert sind, oder die zentrale Unsicherheit, die manchmal mit warmgewalztem Stab assoziiert ist.
Kohlenstoff- und Legierungsstähle sind bei weitem die am häufigsten geschmiedeten Materialien und lassen sich leicht in eine Vielzahl von Formen mittels Warm-, Warm- oder Kaltverformungsprozessen und Standardausrüstung schmieden. Die Auswahl der Schmiedetemperaturen für Kohlenstoff- und Legierungsstähle basiert auf Kohlenstoffgehalt, Legierungszusammensetzung, dem Temperaturbereich für optimale Plastizität und dem erforderlichen Umformgrad für das Werkstück. Von diesen Faktoren hat der Kohlenstoffgehalt den größten Einfluss auf die oberen Schmiedetemperaturgrenzen.
Trotz der großen Anzahl verfügbarer Zusammensetzungen zeigen alle Materialien in dieser Kategorie im Wesentlichen ähnliche Schmiedecharakteristika. Ausnahmen bilden Stähle mit Freischneidzusätzen wie Sulfiden, da diese Materialien schwieriger zu schmieden sind als nicht freischneidende Güten. Normalerweise verbessert sich die Warmverformbarkeit von Kohlenstoff- und Legierungsstählen mit zunehmender Verformungsrate. Die Verbesserung der Verformbarkeit ist hauptsächlich auf die erhöhte Verformungswärme zurückzuführen, die bei hohen Verformungsraten erzeugt wird.
Die Rechtfertigung für die Wahl des Schmiedens gegenüber anderen, manchmal ökonomischeren Methoden zur Herstellung nützlicher Formen basiert auf mehreren Überlegungen. Mechanische Eigenschaften in geschmiedeten Materialien sind in Richtung des Hauptmetallflusses während der Verformung maximiert. Für komplexe Formen bietet nur das Schmieden die Möglichkeit, den Metallfluss parallel zu den hauptsächlichen Betriebslasten zu lenken und die Verfeinerung der ursprünglichen Strukturen der Schmiedematerialien innerhalb gewisser Grenzen zu kontrollieren. Die Verfeinerung der Mikrostruktur ist eine Funktion der Temperatur, der Richtung und des Umfangs der Reduktion vom Schmiedematerial zur geschmiedeten Form. Die Maximierung der strukturellen Integrität des Materials erlaubt die Verfeinerung der Designkonfiguration, was wiederum eine Gewichtsreduzierung ermöglicht. Eine angemessene Kontrolle des Metallflusses zur Optimierung der Eigenschaften in komplexen Schmiedekonfigurationen erfordert im Allgemeinen eine oder mehrere Upset-Operationen vor dem Gesenkschmieden und kann Hohlschmieden oder Rückwärts-Extrusion erfordern, um Gratbildung an den Gesenktrennlinien zu vermeiden.
Wegen der Funktionen, die Stahlschmiedestücke erfüllen sollen, umfassen Schmiededesigns oft große wärmebehandelte Querschnitte und können unregelmäßige Formen haben, sodass im Betrieb signifikante Spannungen in allen drei Hauptachsen – (i) longitudinal, (ii) transvers und (iii) kurz transvers – auftreten können. Durch sorgfältige Auswahl der Ausgangsmaterialgröße und Schmiedeschritte ist es möglich, dass ein Schmiedestück günstige Eigenschaften in alle drei Richtungen zeigt. In anderen Fällen, beispielsweise bei einem Upset-Scheibenschmiedestück, können günstige mechanische Eigenschaften in radialer Richtung über den gesamten Umfang erreicht werden, was in einer Scheibe, die einfach aus einem gewalzten Blech geschnitten wurde, nicht möglich ist.
Warmverformungsverhalten
Das Warmverformen von Kohlenstoff- und Legierungsstählen in komplexe Formen ist selten durch Verformbarkeitsaspekte begrenzt, mit Ausnahme der Freischneidgüten. Wanddicke, Formkomplexität und Schmiedegröße werden hauptsächlich durch die Abkühlung begrenzt, die auftritt, wenn das erhitzte Werkstück mit den kalten Gesenken in Kontakt kommt. Aus diesem Grund wird Ausrüstung mit relativ kurzen Gesenk-Kontaktzeiten, wie Hämmer, oft für das Schmieden komplexer Formen in Stahl bevorzugt.
Verformbarkeit (Forgeability)
Verformbarkeit ist die relative Fähigkeit von Stahl, unter Druckbelastung zu fließen, ohne zu brechen. Außer für resulfurierte und rephosphorierte Güten gelten die meisten Kohlenstoff- und niedriglegierten Stähle als gut verformbar. Unterschiede im Schmiedeverhalten zwischen den verschiedenen Stahlgüten sind klein genug, um die Auswahl des Stahls nach Schmiedeverhalten selten zu beeinflussen. Die Wahl von resulfuriertem oder rephosphoriertem Stahl für ein Schmiedestück ist jedoch meist nur dann gerechtfertigt, wenn das Schmiedestück umfangreich zerspant werden soll, da einer der Hauptgründe für die Betrachtung der Produktion durch Schmieden die Vermeidung nachfolgender Bearbeitungsoperationen ist – diese Situation ist ungewöhnlich.
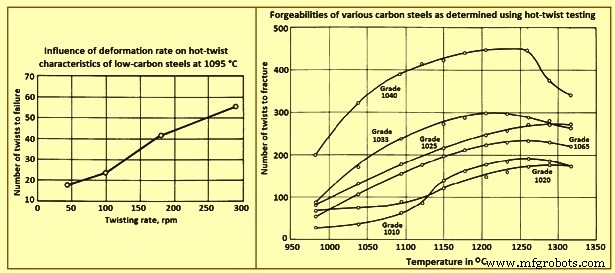
Ein gängiges Mittel zur Messung der Verformbarkeit von Stählen ist der Heißdrehversuch. Wie der Name andeutet, beinhaltet dieser Test das Verdrehen erhitzter Stangenproben bis zum Bruch bei verschiedenen Temperaturen, die ausgewählt wurden, um den möglichen Warmverformungstemperaturbereich des Prümmaterials abzudecken. Die Anzahl der Drehungen bis zum Bruch sowie das Drehmoment, das erforderlich ist, um das Verdrehen mit konstanter Rate aufrechtzuerhalten, werden berichtet. Die Temperatur, bei der die Anzahl der Drehungen am größten ist, sofern ein solches Maximum existiert, wird als optimale Warmverformungstemperatur des Prümmaterials angenommen. Die Verformbarkeiten mehrerer Kohlenstoffstähle, wie durch Heißdrehversuche bestimmt, sind in Abbildung 1 dargestellt. Verschiedene andere Tests, wie unten angegeben, werden zur Bewertung der Verformbarkeit von Stählen verwendet.
- Keilschmiedeversuch: Ein keilförmiges Probenstück wird zwischen flachen Gesenken geschmiedet, und die vertikale Verformung, die Rissbildung verursacht, wird ermittelt.
- Seitenpressversuch: Ein zylindrisches Stangenprobenstück wird zwischen flachen, parallelen Gesenken komprimiert, wobei die Zylinderachse parallel zu den Gesenken liegt. Die Zylinderenden sind unconstrained, und die Verformbarkeit wird durch die vor Rissbildung erreichte Verformung gemessen.
- Upset-Versuch: Ein Zylinder wird zwischen flachen Gesenken komprimiert, und die Oberflächenverformungen bei Bruch am Äquator des Zylinders werden gemessen.
- Kerbschlag-Upset-Versuch: Ähnlich dem Upset-Versuch, jedoch werden axiale Kerben in das Probenstück eingebracht, um hohe lokale Spannungsniveaus einzuführen. Diese höheren Spannungen können die während tatsächlicher Schmiedeoperationen erlebten Spannungen besser anzeigen als jene im Standard-Upset-Versuch.
- Heißzugversuch: Verwendet häufig ein spezielles Prüfgerät, um sowohl Verformungsraten als auch Temperaturen über einen weiten Bereich zu variieren.
Einfluss der Verformungsrate auf die Verformbarkeit
Die Verformbarkeit von Stählen nimmt allgemein mit zunehmender Verformungsrate zu. Dieser Effekt wurde für niedrigkohlenstoffhaltigen Stahl im Heißdrehversuch gezeigt (Abb. 1), wo die Anzahl der Drehungen bis zum Versagen mit zunehmender Drehgeschwindigkeit zunimmt. Man geht davon aus, dass diese Verbesserung der Verformbarkeit bei höheren Verformungsraten auf die erhöhte Verformungswärme zurückzuführen ist, die bei höheren Verformungsraten erzeugt wird. Übermäßige Temperaturerhöhungen durch Verformungswärme können jedoch zu Anbeginn von Schmelzen führen, was die Verformbarkeit und mechanischen Eigenschaften senken kann.
Fließspannung und Schmiededruck
Fließspannungen und Schmiededrücke können aus Drehmomentkurven gewonnen werden, die in Heißdrehversuchen erzeugt werden, oder aus Heißdruck- oder Zugversuchen. Die Daten aus diesen Kurven zeigen, dass die relativen Schmiededruckanforderungen für diese Legierungsgruppe bei normalen Warmverformungstemperaturen nicht stark variieren. Beträchtlich höhere Drücke werden für die höher legierten Materialien benötigt, und dieses Legierungsmaterial zeigt auch einen signifikanten Anstieg des Schmiededrucks mit zunehmender Reduktion.
Einfluss der Verformungsrate auf den Schmiededruck
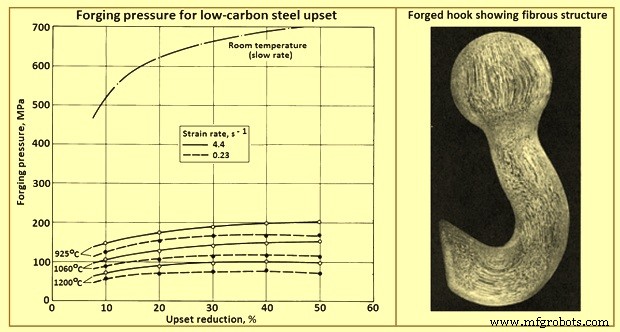
Für einen gegebenen Stahl nehmen die benötigten Schmiededrücke mit zunehmender Verformungsrate zu. Untersuchungen an niedrigkohlenstoffhaltigem Stahl zeigen, dass der Einfluss der Verformungsrate bei höheren Schmiedetemperaturen stärker ausgeprägt ist. Dieser Effekt ist in Abbildung 2 dargestellt, die Spannungs-Dehnungs-Kurven für niedrigkohlenstoffhaltigen Stahl zeigt, der bei verschiedenen Temperaturen und zwei Verformungsraten geupset wurde. Ähnliche Effekte wurden bei Legierungsstählen beobachtet.
Stahlauswahl für das Schmieden
Kohlenstoff- und Legierungsstahlblöcke, Blöcke, Knüppel und Brammen für das Schmieden werden warmgewalzt oder gegossen auf ungefähre Querschnittsabmessungen, daher gelten Geradheit, Krümmung, Verdrehung und Flachheitstoleranzen nicht. Halbfertige Stahlprodukte für das Schmieden werden entweder auf spezifizierte Stückgewichte oder spezifizierte Längen produziert.
Oberflächenkonditionierung
Halbfertige Stahlprodukte für das Schmieden können durch Abschaben, Meißeln oder Schleifen konditioniert werden, um Oberflächenunregelmäßigkeiten zu entfernen oder zu minimieren. Es ist jedoch zu beachten, dass das Produkt unabhängig von der Oberflächenkonditionierung wahrscheinlich noch einige Oberflächenunregelmäßigkeiten enthält.
Gewichttoleranzen
Die Toleranzen für Knüppel, Blöcke und Brammen betragen häufig ± 5 % für Einzelstücke oder Lose unter 18 Tonnen. Lose über 18 Tonnen unterliegen oft Gewichttoleranzen von ± 2,5 %.
Zuschnitt
Halbfertige Stahlprodukte für das Schmieden werden generell durch Warmabscheren auf Länge geschnitten. Je nach Stahlzusammensetzung können auch Heißsägen oder Flammenschnitt verwendet werden.
Qualität
Qualität, wie der Begriff auf halbfertige Stahlprodukte für das Schmieden angewendet wird, hängt von vielen verschiedenen Faktoren ab, einschließlich dem Grad der inneren Solidität, der relativen Gleichmäßigkeit der chemischen Zusammensetzung und der relativen Freiheit von Oberflächenunregelmäßigkeiten.
Schmiedequalität halbfertiger Stahl wird in Warmverformungsanwendungen verwendet, die nachfolgende Wärmebehandlung oder Bearbeitungsoperationen beinhalten können. Solche Anwendungen erfordern relativ enge Kontrolle der chemischen Zusammensetzung und der Stahlproduktion.
Die Auswahl des Stahls für ein geschmiedetes Bauteil ist ein integraler Teil des Designprozesses, und akzeptable Leistung hängt von dieser Wahl ab. Ein sorgfältiges Verständnis des Endverwendungszwecks des Fertigteils dient dazu, die erforderlichen mechanischen Eigenschaften, Oberflächenanforderungen, Toleranz gegenüber nichtmetallischen Einschlüssen und die damit verbundenen Prüfmethoden und -kriterien zu definieren.
Stähle von Schmiedequalität werden in einer breiten Palette chemischer Zusammensetzungen produziert. Mit jeder Schmelz- und Walzpraxis wird ein Niveau an Prüfung und Bewertung der Qualität durchgeführt. Falls notwendig, können eine oder mehrere spezielle Qualitätsbeschränkungen für den Stahl spezifiziert werden, wie das Niveau des Auftretens nichtmetallischer Einschlüsse. Gelegentlich ist für Anwendungen mit höherer Zuverlässigkeit notwendig, dass der Stahl einem Vakuum-Lichtbogen-Umschmelzen oder Elektroschlacke-Umschmelzprozess unterzogen wird.
Die Verwendung von mikrolegierten Stählen hat sich in jüngeren Jahren für Anwendungen wie Automobilkurbelwellen entwickelt. Diese Stähle haben typischerweise kleine Zusätze (0,05 % bis 0,1 %) von Vanadium oder Niob und können akzeptable Eigenschaften im nicht-wärmebehandelten (geschmiedeten) Zustand erreichen. Folglich behalten diese Legierungen die Vorteile des Schmiedeprozesses bei, während sie aufgrund des Entfalls des Härtezyklus ökonomisch mit Gussstücken wettbewerbsfähig sind.
Designanforderungen
Die Auswahl des Stahls für ein geschmiedetes Teil erfordert normalerweise einen Kompromiss zwischen gegensätzlichen Faktoren, beispielsweise Festigkeit versus Zähigkeit, Spannungsrisskorrosionsbeständigkeit versus Gewicht, Herstellungskosten versus nutzbare Tragfähigkeit, Produktionskosten versus Wartungskosten und Kosten des Stahlrohmaterials versus Gesamtfertigungskosten des Schmiedestücks. Die Materialauswahl beinhaltet auch die Berücksichtigung von Schmelzpraktiken, Umformmethoden, Bearbeitungsoperationen, Wärmebehandlungsverfahren und Eigenschaftsverschlechterung mit der Zeit im Einsatz sowie der konventionellen mechanischen und chemischen Eigenschaften des zu schmiedenden Stahls.
Ein effizientes Schmiededesign erreicht maximale Leistung aus der minimalen Materialmenge, konsistent mit den anzuwendenden Lasten, Herstellbarkeit und gewünschter Lebenserwartung. Um den Stahl seinem Designbauteil anzupassen, wird der Stahl zuerst auf Festigkeit und Zähigkeit bewertet und dann auf Stabilität gegenüber Temperatur und Umgebung qualifiziert. Optimale Stähle werden dann auf Herstellbarkeit und schließlich auf Wirtschaftlichkeit analysiert.
Bruchanalyse ist eine nützliche Datenquelle für die Anpassung der Stahleigenschaften an Anforderungen. Der Ausfall einer Komponente kann während des Betriebs innerhalb des Designspannungsbereichs auftreten. Eine Ursache für vorzeitigen Ausfall ist die fehlende richtige Ausrichtung einer kritischen Designspannung mit dem bevorzugten Kornfluss eines Schmiedestücks. Unvorhergesehener Ausfall kann auch durch Eigenschaftsverschlechterung mit Zeit und Betrieb auftreten. Beispielsweise kann Spannungsrisskorrosion, die durch anhaltende Zugspannung resultiert, sogar in einer typischen Umgebungsatmosphäre auftreten. Unter diesen Bedingungen tritt der Ausfall am wahrscheinlichsten an Stellen im Schmiedestück auf, die mit exponiertem Endkorn zusammenfallen. Bruchanalysen können andere Ursachen für vorzeitigen Ausfall aufdecken, wie übermäßiges Kornwachstum, Einschlüsse nichtmetallischer Verunreinigungen, Kornflussfaltung durch unsachgemäße Schmiedepraxis, Fehlen einer geschmiedeten metallurgischen Struktur und unbeabsichtigte Erzeugung von Spannungskonzentrationen durch Bearbeitung zu einem zu scharfen Radius oder durch schlechte Passung in der Montage.
Auswirkungen des Schmiedens auf Eigenschaften
Das Formen einer komplexen Konfiguration aus einem Kohlenstoff- oder Legierungsstahlstab oder -knüppel erfordert zunächst, dass der Stahl in eine geeignete Ausgangsform „arrangiert“ wird (vorgeformt) und dann bewirkt wird, in die endgültige Bauteilkonfiguration zu fließen. Diese Umordnung des Metalls hat wenig Einfluss auf Härte und Festigkeit des Stahls, aber bestimmte mechanische Eigenschaften (wie Duktilität, Schlagzähigkeit und Ermüdungsfestigkeit) werden verbessert. Diese Eigenschaftsverbesserung (Abb. 2) tritt auf, weil Schmieden (i) Segregation aufbricht, Porosität heilt und Homogenisierung unterstützt, (ii) eine faserige Kornstruktur erzeugt, die mechanische Eigenschaften parallel zum Kornfluss verbessert, und (iii) die Gusskorngröße reduziert.
Typische Verbesserungen in Duktilität und Schlagzähigkeit von wärmebehandelten Stählen als Funktion der Schmiedereduktion sind in Abbildung 3 dargestellt. Diese Daten illustrieren, dass die maximale Verbesserung in jedem Fall in Richtung der maximalen Streckung auftritt. Zähigkeit und Duktilität erreichen Maxima nach einer gewissen Reduktionsmenge, wonach weitere Reduktion von geringem Wert ist.
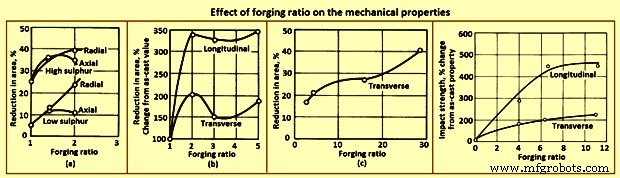
Tabelle 1 gibt die typischen longitudinalen mechanischen Eigenschaften von niedrig- und mittelkohlenstoffhaltigen Stahlschmiedestücken im geglühten, normalisierten und vergüteten Zustand. Wie zu erwarten, nimmt die Festigkeit mit zunehmendem Kohlenstoffgehalt zu, während die Duktilität abnimmt. Es ist zu erkennen, dass Gesenkschmiedestücke größtenteils aus geschmiedeten Knüppeln hergestellt werden, die beträchtliche Vorverformung erfahren haben. Freiformschmiedestücke können jedoch aus geschmiedeten Knüppeln oder Gussprodukten hergestellt werden.
| Tabelle 1: Longitudinale Eigenschaften von Kohlenstoffstahlschmiedestücken bei vier Kohlenstoffgehalten | |||||||
|---|---|---|---|---|---|---|---|
| Nr. | Kohlenstoffgehalt | Zugfestigkeit | Streckgrenze, 0,2 % Versatz | Dehnung | Querschnittsveränderung | Ermüdungsfestigkeit * | Härte |
| % | MPa | MPa | % | % | MPa | HB | |
| Geglüht | |||||||
| 1 | 0,24 | 438 | 201 | 39 | 59 | 185 | 122 |
| 2 | 0,30 | 483 | 245 | 31,5 | 58 | 193 | 134 |
| 3 | 0,35 | 555 | 279 | 24,5 | 39 | 224 | 157 |
| 4 | 0,40 | 634 | 348 | 24 | 42 | 248 | 180 |
| Normalisiert | |||||||
| 1 | 0,24 | 483 | 247 | 34 | 56,5 | 193 | 134 |
| 2 | 0,30 | 521 | 276 | 28 | 44 | 209 | 148 |
| 3 | 0,35 | 579 | 303 | 23 | 36 | 232 | 164 |
| 4 | 0,40 | 690 | 355 | 22 | 36 | 255 | 196 |
| Ölvergütet und angelassen bei 595 °C | |||||||
| 1 | 0,24 | 500 | 305 | 35,5 | 62 | 193 | 144 |
| 2 | 0,30 | 552 | 301 | 27 | 52 | 224 | 157 |
| 3 | 0,35 | 669 | 414 | 26,5 | 49 | 247 | 190 |
| 4 | 0,40 | 724 | 386 | 19 | 31 | 277 | 206 |
* Drehbiegeversuch bei 10.000.000 Lastwechseln (Dauerfestigkeit)
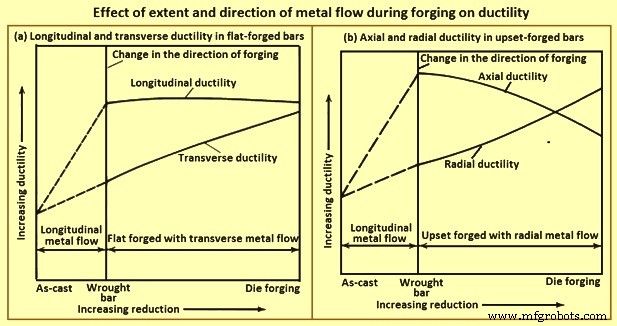
Metall fließt in verschiedene Richtungen während des Gesenkschmiedens. Als Beispiel: Beim Schmieden einer Rippen- und Stegform wie eines Luftfahrtbauteils erfolgt fast der gesamte Metallfluss in transversaler Richtung. Ein solcher transversaler Fluss verbessert die Duktilität in dieser Richtung mit wenig oder keiner Reduktion der longitudinalen Duktilität. Transversale Duktilität kann theoretisch der longitudinalen Duktilität gleichkommen oder diese übertreffen, wenn die Schmiedereduktionen groß genug sind und der Metallfluss hauptsächlich in transversaler Richtung erfolgt. Ähnliche Effekte werden beim Upset-Schmieden von geschmiedeten Knüppeln beobachtet. In diesem Fall wird jedoch die ursprüngliche Längsachse des Materials durch Upsetting verkürzt, und die laterale Metallverschiebung erfolgt in radialer Richtung. Wenn Upset-Reduktionen ca. 50 % überschreiten, übersteigt die Duktilität in radialer Richtung normalerweise die in axialer Richtung (Abb. 4).
Geschmiedete Struktur und Duktilität
Ein weiterer Aspekt der Materialkontrolle stellt sicher, dass das endgültige Schmiedestück ausreichend plastische Verformung erfahren hat, um die geschmiedete Struktur zu erreichen, die für die Entwicklung der mechanischen Eigenschaften notwendig ist, auf denen das Design basiert. Obwohl während des Abbrechens eines Gussprodukts in einen Schmiedeknüppel etwas plastische Verformung erreicht wird, wird weit mehr während des Gesenkschmiedeprozesses vermittelt. Materialkontrolle für hochfeste Schmiedestücke kann die Bestimmung der mechanischen Eigenschaften des Schmiedeknüppels sowie des Schmiedestücks erfordern.
Ein Maß für Duktilität oder Zähigkeit wird durch Messung der Querschnittsveränderung ermittelt, die in transversalen Zugversuchsproben erzielt wird. Wenn entsprechende Versuche an transversalen und longitudinalen Proben durchgeführt werden, die aus Schmiedestücken entnommen wurden, die auf denselben Festigkeitsgrad wärmebehandelt wurden, ist es möglich, die mechanischen Eigenschaften von Knüppelmaterial und Schmiedestücken zu vergleichen und den Anteil der endgültigen geschmiedeten metallurgischen Struktur abzuschätzen, der von jedem beigetragen wird.
Duktilität und Menge der Schmiedereduktion
Ein Hauptziel der Materialkontrolle ist es, sicherzustellen, dass optimale mechanische Eigenschaften im fertigen Schmiedestück erreicht werden. Die im Schmieden erreichte Reduktionsmenge hat einen deutlichen Einfluss auf die Duktilität, wie in Abbildung 4 gezeigt, die Duktilität im Gussblock, im geschmiedeten (gewalzten) Stab oder Knüppel und im Schmiedestück vergleicht. Die Kurven in Abb. 4(a) zeigen, dass bei Flachschmieden eines geschmiedeten Stabs oder Knüppels in einem Gesenk eine Erhöhung der Schmiedereduktion die longitudinale Duktilität nicht beeinflusst, aber zu einem allmählichen Anstieg der transversalen Duktilität führt. Wenn ein ähnlicher Stab oder Knüppel in einem Gesenk geupset wird, führt eine Erhöhung der Schmiedereduktion zu einem allmählichen Abfall der axialen Duktilität und einem allmählichen Anstieg der radialen Duktilität.
Die Duktilität von Gussblöcken variiert mit chemischer Zusammensetzung, Schmelzpraxis und Blockgröße. Die Duktilität von Stahlblöcken derselben Legierungszusammensetzung variiert auch, abhängig davon, ob sie aus luftgeschmolzenem oder vakuum-lichtbogenumgeschmolzenem Stahl gegossen wurden. Wenn man mit einem großen Block einer bestimmten Legierung beginnt, ist es manchmal praktikabel, Teile des Blocks zu verschiedenen Knüppel- oder Stablängen mit unterschiedlichen Schmiedereduktionsmengen zu walzen. Die minimale Reduktionsmenge ist nicht standardisiert, aber selten weniger als 2:1 (Verhältnis von Blockquerschnittsfläche zu Knüppelquerschnittsfläche). Die Reduktion von Stahlblock zu Knüppel ist normalerweise weit größer als 2:1. Im Gegensatz dazu werden einige hitzebeständige Legierungsschmiedestücke direkt aus einem Gussblock geschmiedet.
Häufig ist es nicht machbar, Knüppel für Schmiedestücke vorzubereiten, die so groß sind, dass sie das gesamte Gewicht eines Blocks benötigen. Die durch geschmiedete metallurgische Strukturen dargestellte Schmiedereduktionsmenge wird am besten durch Beobachtung und Prüfung von Makroätz- und Zugversuchsproben kontrolliert, die aus fertigen Schmiedestücken entnommen werden. Diese Proben erlauben die Untersuchung kritischer Bereiche und generell des gesamten Schmiedestücks. Sie werden aus der longitudinalen, lang-transversalen und kurz-transversalen Kornrichtung ausgewählt, wie erforderlich. Ätzversuche erlauben die visuelle Beobachtung des Kornflusses. Mechanische Versuche korrelieren Festigkeit und Zähigkeit mit Kornfluss.
Kornfluss
Makroätzen erlaubt die direkte Beobachtung von Kornrichtung und -kontur und dient auch der Erkennung von Faltungen, Überlappungen und Rückfluss. Durch Makroätzen geeigneter Proben kann Kornfluss in longitudinaler, lang-transversaler und kurz-transversaler Richtung untersucht werden. Makroätzen erlaubt auch die Bewertung kompletter Querschnitte, Ende-zu-Ende und Seite-zu-Seite, sowie eine Überprüfung der Gleichmäßigkeit der Makrokorngröße. Abbildung 2 zeigt Kornfluss in einem repräsentativen geschmiedeten Teil.
Korngröße und Mikrobestandteile
Metallographische Untersuchung mit einem Mikroskop eignet sich am besten für die Untersuchung fragwürdiger Bereiche, die durch Makroätzen aufgedeckt wurden, für die Messung der Korngröße und für die Bestimmung der Art und Menge der Mikrobestandteile.
Ermüdungsfestigkeit
Ermüdungsversuche werden in der Materialkontrolle unter den Bedingungen und für die Zwecke verwendet, wie: (i) Laborprüfung kleiner Proben für die Entwicklung oder Qualifizierung von Material, (ii) Laborprüfung kompletter Komponenten oder Baugruppen für die Designentwicklung, und (iii) Überwachung von Komponenten oder Baugruppen im Feld, um ihre fortlaufende Zuverlässigkeit im Einsatz zu gewährleisten.
Die Labormüdigkeitsprüfung kleiner Proben für die Qualifizierung oder Entwicklung von Material erfolgt nach Standardmethoden. Prüfproben werden entweder aus Walzprodukten oder aus Gesenkschmiedestücken entnommen, wie erforderlich. Standardproben sind klein genug, um Auswahl aus vielen Positionen innerhalb eines Schmiedestücks zu erlauben und mit verschiedenen Kornflussrichtungen zu korrelieren. Die Prüfung erfolgt allgemein bei Raumtemperatur in Luft, obwohl Prüfungen bei höheren oder niedrigeren Temperaturen und in speziellen Atmosphären machbar sind.
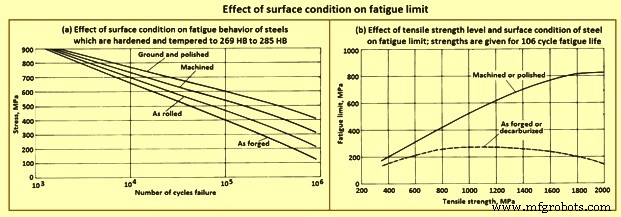
Die Anwendung von Labormüdigkeitsprüfungen im kleinen Maßstab auf die Analyse von Komponenten oder Baugruppen führt zusätzliche Variablen ein. Eine ist der Einfluss der Oberflächenbeschaffenheit. Die Kurven in Abb. 5(a) zeigen, dass die Ermüdungsfestigkeit von Stahlproben deutlich variiert, abhängig davon, ob die Oberfläche poliert, bearbeitet, warmgewalzt oder als geschmiedet vorliegt. Der geprüfte Stahl ist ein geschmiedeter niedriglegierter Stahl, wärmebehandelt auf 269 HB bis 285 HB, äquivalent zu einer Zugfestigkeit von 876 MPa und Streckgrenze von 696 MPa. Die Probenvorbereitung erforderte, dass die Proben nach der Wärmebehandlung bearbeitet und poliert wurden und dass Walzen oder Schmieden der Wärmebehandlung voranging. Für eine Ermüdungslebensdauer von 10⁶ Zyklen beträgt die Ermüdungsgrenze 395 MPa für geschliffene Proben, 315 MPa für bearbeitete Proben, 205 MPa für warmgewalzte Proben und nur 150 MPa für als-geschmiedete Proben.
Die Kurven in Abb. 5(b) gelten für Stähle mit Zugfestigkeit von 345 MPa bis 2.070 MPa und sind Annäherungen aus mehreren Versuchen. Probenvorbereitung für als-geschmiedete oder entkohlte Proben bei 965 MPa Zugfestigkeit umfasst Stähle, die grob aus Stangen bearbeitet wurden, auf ca. 900 °C in einem gasbefeuerten Muffelofen 20 bis 30 Minuten erhitzt, sehr leicht von einem ursprünglichen Durchmesser von 7,47 mm auf einen Enddurchmesser von 7,16 mm gestaucht und an der Luft abgekühlt. Die Wärmebehandlung bestand aus Austenitisieren in einem Salzofen bei ca. 830 °C für 45 Minuten, Ölhärten, Anlassen in Luft für 1 Stunde bei ca. 620 °C und Wasserabschrecken. Schmieden und Wärmebehandlung erzeugten eine oberflächenentkohlte Zone bis zu einer Tiefe von ca. 0,064 mm. Diese Proben zeigten eine Ermüdungsfestigkeit bei 10⁶ Zyklen von ca. 310 MPa, verglichen mit 470 MPa für Proben, die nicht geschmiedet, aber bearbeitet oder poliert und frei von Entkohlung waren. Entkohlung senkt die durch Wärmebehandlung erreichten Festigkeitsniveaus. Laboratorische Kontrolle der Oberflächenbeschaffenheit ist in der Serienfertigung von geschmiedeten Komponenten schwer zu duplizieren. Daher variiert die Ermüdungsfestigkeit von vollformatigen Komponenten über einen breiteren Bereich als die von kleinen Proben, aufgrund von Variationen in der Oberflächenbeschaffenheit.
Bruchzähigkeit
Der spröde Bruch von Schmiedestücken und anderen Komponenten als Folge von Rissausbreitung bei Spannungsniveaus erheblich unter der Streckgrenze des Stahls hat zu umfassenden Studien der Bruchcharakteristika und Methoden zur Bewertung der Bruchzähigkeit geführt. Ergebnisse dieser Studien sind von großer Bedeutung für die Materialkontrolle, insbesondere hinsichtlich der Entwicklung von Prüfverfahren zur Bewertung der Bruchzähigkeit, auf denen Standards für die Materialkontrolle basieren können.
Im Bereich Laborversuche und analytische Techniken wurde Hauptaugenmerk auf die Entwicklung zuverlässiger Methoden zur Bewertung der Festigkeit von Stählen gelegt, die Risse oder rissähnliche Defekte enthalten. Speziell lag das Interesse auf Methoden zur Bestimmung der Ebenenverzerrungs-Bruchzähigkeit. Geschmiedete Komponenten werden durch Prüfung kleiner Proben bewertet, die von ausgewählten Positionen am Schmiedestück entnommen wurden, die für die verschiedenen Kornrichtungen repräsentativ sind.
Ein Prüfverfahren umfasst das Biegeprüfen von gekerbten und ermüdungsvorgekerbten Proben in einer neutralen Umgebung. Das Ziel dieses Tests ist es, einen unteren Grenzwert der Bruchzähigkeit zu erhalten, der verwendet werden kann, um die Beziehung zwischen Spannung und Defektgröße in einem Metall unter Betriebsbedingungen abzuschätzen, in denen hohe Zwangsbedingungen erwartet werden. In dem genannten Prüfverfahren wird ein Probenstück mit einer Keilkerbe geeignet ermüdungsvorgekerbt. Es wird dann in einer Biegeprüfvorrichtung mit Stützrollen geprüft, die rotieren und sich leicht voneinander entfernen, um Rollkontakt zu erlauben und den Reibungseffekt praktisch zu eliminieren. Das Probenstück wird einer Dreipunktbiegung unterzogen, und die aufgezwungene Last versus Verschiebungsänderung über die Kerbe wird auf einem Autografenrekorder aufgezeichnet. Die Bruchzähigkeit wird durch einen berechneten Parameter, die kritische Spannungsintensität, bewertet.
Endkorn-Exposition
Verringerte Beständigkeit gegen Spannungsrisskorrosion in lang-transversaler und kurz-transversaler Richtung ist mit der Endkorn-Exposition verbunden. Ein langer, schmaler Prüfprobenabschnitt, der so geschnitten ist, dass das Korn parallel zur Längsachse des Probenstücks verläuft, hat keine exponierten Endkörner, außer an den extremen Enden, die nicht der Belastung ausgesetzt sind. Im Gegensatz dazu hat ein entsprechender Probenabschnitt, der in transversaler Richtung geschnitten ist, Endkorn-Exposition an allen Punkten entlang seiner Länge. Endkorn ist besonders ausgeprägt in der kurz-transversalen Richtung bei Gesenkschmiedestücken, die mit einer Gratlinie entworfen wurden. Folglich haben geschmiedete Komponenten, die darauf ausgelegt sind, Endkorn zu reduzieren oder zu eliminieren, eine bessere Beständigkeit gegen Spannungsrisskorrosion.
Eigenspannungen
Die anhaltende Zugspannung an der Oberfläche eines Schmiedestücks, die zur Spannungsrisskorrosion beiträgt, ist die Summe aus angewandten und Eigenspannungen. Wenn die Eigenspannung einen signifikanten Prozentsatz der Gesamtspannung ausmacht, soll sie reduziert oder eliminiert werden. Häufige Quellen für Eigenzugspannungen sind Abschrecken, Bearbeitung und schlechte Passung in der Montage. Jede kann geeignet modifiziert werden, um Zugspannungen zu reduzieren oder zu eliminieren, besonders jene, die in einer exponierten Oberfläche vorhanden sind. Als Beispiel versetzt drastisches Abschrecken die Oberfläche eines wärmebehandelbaren Legierungsstücks in einen Druckzustand und den Kern in einen Zugzustand. Darüber hinaus kann die druckbelastete Oberfläche während des Grobschlichtens vollständig entfernt werden, wodurch das zugbelastete Kernmaterial freigelegt wird. Diese Gefahr kann vermieden werden, indem nach dem Grobschlichten abgeschreckt wird, anstatt davor. In einigen Anwendungen wird eine in Zug befindliche Oberfläche durch Kugelstrahlen in Druck versetzt.
Wasserstoff-Spannungsrissbildung tritt ohne Korrosion auf. Daher ist ihre Initiierung nicht auf äußere Oberflächen beschränkt, die mit einem korrosiven Medium in Kontakt stehen. Sie kann an jedem geeigneten Nukleus beginnen, wie einem Einschluss oder Hohlraum, sowie an einer Oberflächenkerbe oder anderen Unregelmäßigkeit. Wasserstoff-Spannungsrissbildung im Inneren wird als Wasserstoffversprödung oder Wasserstoffabblättern beschrieben. Wasserstoff-Spannungsrissbildung wurde in den meisten hochfesten Stählen beobachtet, untersucht und unter Kontrolle gebracht. Die moderne Praxis des Vakuumschmelzens kann den Restwasserstoff auf vernachlässigbare Mengen reduzieren. Ein Wasserstoffgehalt von 3 ppm bis 6 ppm in luftgeschmolzenem Stahl kann durch Vakuum-Lichtbogen-Umschmelzen leicht auf 0,6 ppm bis 1 ppm gesenkt werden. Vorausgesetzt, der initiale Wasserstoffgehalt des Stahls ist akzeptabel niedrig, sollen Materialkontrollverfahren sicherstellen, dass Wasserstoffaufnahme in allen nachfolgenden Verarbeitungsschritten vermieden wird, einschließlich Schmieden, Wärmebehandeln, Heißsalzbad-Beizen, Beizen und Beschichten. Während des Schmiedens entwickeln Stähle eine Oberflächenzunder und eine entkohlte Oberflächenschicht, die beide anschließend durch Strahlstrahlen und Bearbeitung entfernt werden. Es sei denn, der Stahl wird säurebeizt, besteht keine Möglichkeit der Wasserstoffaufnahme.
Viele der kritischen Teile aus Stahlschmiedestücken werden durch eine Cadmiumbeschichtung geschützt. Stahlteile, die auf Festigkeitsniveaus über 1.655 MPa wärmebehandelt wurden, sind besonders empfindlich gegenüber Wasserstoffaufnahme, falls sie mit Cadmium beschichtet werden; die Beschichtung wird im Vakuum aufgebracht. Teile, die auf Festigkeitsniveaus unter 1.655 MPa wärmebehandelt wurden, können elektrolytisch cadmiumbeschichtet werden, vorausgesetzt, ein titanhaltiges Beschichtungsbad wird verwendet und die Teile werden anschließend bei ca. 190 °C für 12 Stunden geglüht.
Mechanische Eigenschaften
Ein Hauptvorteil der Formgebung von Metallteilen durch Walzen, Schmieden oder Extrudieren ergibt sich aus den Möglichkeiten, die solche Prozesse dem Designer in Bezug auf die Kontrolle des Kornflusses bieten. Die Festigkeit dieser und ähnlicher geschmiedeter Produkte ist fast immer in longitudinaler Richtung (oder äquivalent) des Kornflusses am größten, und die maximale Tragfähigkeit im Fertigteil wird erreicht, indem ein Kornflussmuster parallel zur Richtung der hauptsächlichen Betriebslasten bereitgestellt wird, wenn außerdem solides, dichtes, qualitativ hochwertiges Metall ausreichend feiner Korngröße durchgängig erzeugt wurde.
Kornfluss und Anisotropie
Stahl, der gewalzt, geschmiedet oder extrudiert wird, entwickelt und behält eine faserähnliche Kornstruktur, die in der Hauptarbeitsrichtung ausgerichtet ist. Diese Charakteristik wird auf äußeren und Querschnittsflächen von geschmiedeten Produkten sichtbar, wenn die Flächen geeignet vorbereitet und geätzt werden. Die Fasern sind das Ergebnis der Streckung der mikrostrukturellen Bestandteile des Stahls in Arbeitsrichtung. Daher wird der Begriff „Richtung des Kornflusses“ normalerweise verwendet, um die dominierende Richtung dieser Fasern in geschmiedeten Metallprodukten zu beschreiben.
In geschmiedetem Stahl wird die Richtung des Kornflusses auch durch Messungen mechanischer Eigenschaften belegt. Festigkeit und Duktilität sind fast immer größer in der Richtung parallel zur Arbeitsrichtung. Die Eigenschaft, unterschiedliche Festigkeits- und Duktilitätswerte in Bezug auf die Arbeitsrichtung zu zeigen, wird als mechanische Anisotropie bezeichnet und wird im Design von geschmiedeten Produkten ausgenutzt. Obwohl die besten Eigenschaften in geschmiedeten Stählen am häufigsten longitudinal (oder äquivalent) sind, können Eigenschaften in anderen Richtungen dennoch denen in nicht geschmiedeten Produkten überlegen sein, also in Gussblöcken oder in Schmiedematerial aus einem leicht verformten Block.
Rechteckquerschnitte zeigen Anisotropie unter allen drei Hauptrichtungen: longitudinal, lang-transversal und kurz-transversal. Ein Design, das einen Rechteckquerschnitt einsetzt, involviert die Eigenschaften in all diesen Richtungen, nicht nur die longitudinale. Daher werden die longitudinalen, lang-transversalen und kurz-transversalen Betriebslasten von Rechteckquerschnitten separat analysiert.
Anisotropie in hochfesten Stählen
Obwohl alle geschmiedeten Stähle mechanisch anisotrop sind, variieren die Auswirkungen der Anisotropie auf mechanische Eigenschaften zwischen verschiedenen Metallen und Legierungen. Beispielsweise ist ein vakuumgeschmolzener Stahl einer gegebenen Zusammensetzung generell weniger mechanisch anisotrop als ein konventionell getöteter, luftgeschmolzener Stahl derselben Zusammensetzung. Die Reaktion auf Ätzen zur Enthüllung der Kornflusscharakteristik der Anisotropie variiert ebenfalls. Stähle mit schlechter Korrosionsbeständigkeit lassen sich leicht ätzen, während solche mit guter Korrosionsbeständigkeit aggressivere Ätzmittel und längere Ätzzeiten benötigen, um Kornfluss zu enthüllen. Im Allgemeinen sind Ermüdungseigenschaften deutlich durch die Beziehung der Flusslinienrichtung zur Richtung der Spannungen von angewendeten Lasten beeinflusst. Wenn Flusslinien senkrecht zu Lastspannungen stehen, wird ein spannungserhöhender Effekt erzeugt.
Schmierstoffe für das Schmieden
Seit vielen Jahren werden Öl-Graphit-Gemische normalerweise als Schmierstoffe für das Schmieden von Kohlenstoff- und Legierungsstählen verwendet. Jüngste Fortschritte in der Schmierstofftechnologie haben jedoch zu neuen Schmierstofftypen geführt, einschließlich Wasser/Graphit-Gemischen und wasserbasierten synthetischen Schmierstoffen. Jeder der normalerweise verwendeten Schmierstoffe hat Vor- und Nachteile (Tabelle 2), die gegen Prozessanforderungen abgewogen werden müssen.
| Tabelle 2: Vor- und Nachteile der Hauptschmierstoffe für das Warmverformen von Stählen | |||
|---|---|---|---|
| Nr. | Schmierstofftyp | Vorteile | Nachteile |
| 1 | Wasserbasis Mikrographit | Eliminiert Rauch und Feuer; bietet Gesenkkühlung; lässt sich leicht mit Wasser verdünnen | Muss zum besten Ergebnis durch Sprühen aufgebracht werden |
| 2 | Wasserbasis synthetisch | Eliminiert Rauch und Feuer; sauberer als Öle oder wasserbasierter Graphit; unterstützt Gesenkkühlung; leicht verdünnbar, benötigt nach initialem Mischen kein Rühren; reduziert Verstopfung von Sprühgeräten; überträgt kein dunkles Pigment auf das Teil | Muss gesprüht werden; fehlt die Schmierfähigkeit von Graphit für schwere Schmiedeoperationen |
| 3 | Ölbasis Graphit | Flüssigkeitsfilm eignet sich für Sprüh- oder Abstreichapplikation; gute Leistung über einen weiten Temperaturbereich (bis 540 °C) | Erzeugt Rauch, Feuer und giftige Gerüche; explosive Natur kann Gesenklebensdauer verkürzen; potenziell ernsthafte Gesundheits- und Sicherheitsimplikationen für Arbeiter |
Auswahlkriterien
Die Schmierstoffauswahl für das Schmieden basiert auf mehreren Faktoren, einschließlich Schmiedetemperatur, Gesenktemperatur, Schmiedeausrüstung, Schmierstoffapplikationsmethode, Komplexität des zu schmiedenden Teils und Umwelt- und Sicherheitsaspekten. Bei normalen Warmverformungstemperaturen für Kohlenstoff- und Legierungsstähle werden wasserbasierte Graphitschmierstoffe fast ausschließlich verwendet, obwohl einige Hämmerwerkstätten noch ölbasisierten Graphit einsetzen.
Der häufigste Warmverformungstemperaturbereich für Kohlenstoff- und Legierungsstähle liegt bei 540 °C bis 870 °C. Aufgrund der Schwere der Schmiedebedingungen bei diesen Temperaturen werden häufig Knüppelbeschichtungen in Verbindung mit Gesenkschmierstoffen verwendet. Die verwendeten Knüppelbeschichtungen umfassen Graphit in einem Flüssigkeitsträger oder wasserbasierte Beschichtungen in Verbindung mit Phosphat-Umwandlungsbeschichtung des Werkstücks. Für noch niedrigere Schmiedetemperaturen (unter ca. 400 °C) hat Molybdändisulfid eine größere Tragfähigkeit als Graphit. Molybdändisulfid kann entweder in fester Form oder in einem Flüssigkeitsträger dispergiert aufgebracht werden.
Wärmebehandlung von Kohlenstoff- und Legierungsstahlschmiedestücken
Normalerweise werden Stahlschmiedestücke basierend auf einer von vier Hauptbedingungen spezifiziert: (i) als geschmiedet ohne weitere thermische Verarbeitung, (ii) wärmebehandelt für Zerspanbarkeit, (iii) wärmebehandelt für finale mechanische/physikalische Eigenschaften, oder (iv) spezielle Wärmebehandlung zur Verbesserung der Dimensionsstabilität, besonders bei komplexeren Bauteilkonfigurationen.
Als geschmiedet ohne weitere thermische Verarbeitung
Obwohl die überwiegende Mehrheit der Stahlschmiedestücke vor dem Einsatz wärmebehandelt wird, wird eine große Tonnage niedrigkohlenstoffhaltigen Stahls (0,1 % bis 0,25 % C) im als-geschmiedeten Zustand verwendet. In solchen Schmiedestücken ist die Zerspanbarkeit gut, und in Bezug auf Festigkeit wird durch Wärmebehandlung wenig gewonnen. Tatsächlich erlauben eine Reihe weit verbreiteter Spezifikationen diese wirtschaftliche Option. Es ist auch interessant zu bemerken, dass im Vergleich zu den durch Normalisieren erzeugten Eigenschaften Festigkeit und Zerspanbarkeit leicht besser sind, was höchstwahrscheinlich darauf zurückzuführen ist, dass die Korngröße etwas gröber ist als im normalisierten Zustand.
Wärmebehandlung für Zerspanbarkeit
Wenn ein fertig bearbeitetes Bauteil aus einem grob dimensionierten Schmiedestück hergestellt werden soll, wird die Zerspanbarkeit zu einer entscheidenden Überlegung, um Werkzeugstandzeit zu optimieren, Produktivität zu erhöhen oder beides. Die Spezifikation oder die Schmiedezeichnung kann die Wärmebehandlung spezifizieren. Wenn Spezifikationen jedoch nur maximale Härte oder mikrostrukturelle Spezifikationen geben, ist der ökonomischste und effektivste thermische Zyklus zu wählen. Verfügbare Wärmebehandlungen umfassen Vollglühen, Kugelbildungsglühen, unterkritisches Glühen, Normalisieren oder Normalisieren und Anlassen. Die gewählte Wärmebehandlung hängt von der Stahlzusammensetzung und den durchzuführenden Bearbeitungsoperationen ab. Einige Stahlgüten sind von Natur aus weich, während andere beim Abkühlen von der Endtemperatur nach dem Warmverformen recht hart werden. Normalerweise ist eine Art des Glühens erforderlich oder spezifiziert, um die Zerspanbarkeit zu verbessern.
Wärmebehandlung für finale mechanische/physikalische Eigenschaften
Normalisieren oder Normalisieren und Anlassen können die benötigte Mindesthärte und Mindestzugfestigkeit erzeugen. Für die meisten Stähle wird jedoch ein Härtezyklus (Austenitisieren) und Abschrecken (in Öl, Wasser oder einem anderen Medium, abhängig von Querschnittsgröße und Härtbarkeit) eingesetzt, gefolgt von Anlassen, um die richtige Härte, Festigkeit, Duktilität und Schlagzähigkeit zu erzeugen. Für Stahlschmiedestücke, die über das 1.035 MPa Festigkeitsniveau wärmebehandelt werden sollen und Querschnittsgrößenvariationen aufweisen, ist es gängige Praxis, vor dem Austenitisieren zu normalisieren, um eine einheitliche Korngröße zu erzeugen und innere Eigenspannungen zu minimieren. In einigen Fällen ist es normale Praxis, die Schmiedewärme als Austenitisierungszyklus zu verwenden und an der Schmiedeanlage abzuschrecken. Das Schmiedestück wird dann angelassen, um den Wärmebehandlungszyklus abzuschließen. Obwohl es offensichtliche Einschränkungen für dieses Verfahren gibt, sind deutliche Einsparungen möglich, wenn das Verfahren anwendbar ist (normalerweise für symmetrische Formen von Kohlenstoffstählen, die wenig Endbearbeitung benötigen).
Spezielle Wärmebehandlung zur Verbesserung der Dimensionsstabilität
Spezielle Wärmebehandlungen, besonders bei komplexeren Bauteilkonfigurationen, werden manchmal verwendet, um dimensionsale Verformung zu kontrollieren, Eigenspannungen vor oder nach Bearbeitungsoperationen abzubauen, Abschreckrisse zu vermeiden oder thermischen Schock oder Oberflächenhärtung (Randschichthärtung) zu verhindern. Obwohl die meisten Wärmebehandlungszyklen angewendet werden können, können sehr spezifische Behandlungen erforderlich sein. Solche Behandlungen gelten normalerweise für komplexe Schmiedekonfigurationen mit benachbarten Unterschieden in der Querschnittsstärke oder für Stähle und Legierungen mit sehr hoher Härtbarkeit. Wenn die Stabilität kritisch dimensionierter Fertigteile nur leichte Bearbeitung des Schmiedestücks nach der Wärmebehandlung auf finale Eigenschaften zulässt, sind spezielle Behandlungen verfügbar, einschließlich Marquenchen (Martempern), Spannungsarmglühen und Mehrfachanlassen.
Viele Anwendungen, wie Kurbelwellen, Nockenwellen, Zahnräder, geschmiedete Walzen, Ringe, bestimmte Lager und andere Maschinenkomponenten, benötigen erhöhte Oberflächenhärte für Verschleißfestigkeit. Die wichtigen Flächen werden normalerweise nach der Bearbeitung durch Flamm- oder Induktionshärten, Aufkohlen, Karbonitrieren oder Nitrieren gehärtet. Diese Prozesse sind in der ungefähren Reihenfolge steigender Kosten und fallender Maximaltemperaturen aufgelistet. Die letztere Überlegung ist wichtig, da dimensionsale Verformung normalerweise mit fallender Temperatur abnimmt. Dies trifft besonders auf das Nitrieren zu, das normalerweise unterhalb der Anlasstemperatur des im Schmiedestück verwendeten Stahls durchgeführt wird.
Mikrolegierte Schmiedestähle
Mikrolegierung (die Verwendung kleiner Mengen von Elementen wie Vanadium und Niob zur Stärkung von Stählen) wird seit den 1960er Jahren praktiziert, um die Mikrostruktur und Eigenschaften von niedrigkohlenstoffhaltigen Stählen zu kontrollieren. Die meisten frühen Entwicklungen betrafen Blech- und Bandprodukte, bei denen Mikrolegierungsausfällung, kontrolliertes Walzen und moderne Stahlerzeugungstechnologie zusammenwirkten, um die Festigkeit signifikant im Vergleich zu niedrigkohlenstoffhaltigen Stählen zu erhöhen.
Die Anwendung von Mikrolegierungstechnologie auf Schmiedestähle hat hinter der von Flachprodukten zurückgelegen, wegen der unterschiedlichen Eigenschaftsanforderungen und thermomechanischen Verarbeitung von Schmiedestählen. Schmiedestähle werden normalerweise in Anwendungen eingesetzt, in denen hohe Festigkeit, Ermüdungsbeständigkeit und Verschleißfestigkeit benötigt werden. Diese Anforderungen werden am häufigsten durch mittelkohlenstoffhaltige Stähle erfüllt. Daher basierte die Entwicklung mikrolegierter Schmiedestähle auf Güten mit 0,3 % bis 0,5 % C.
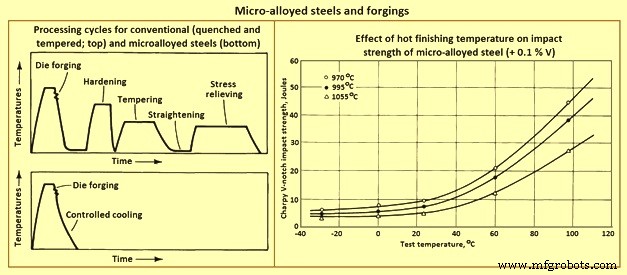
Die treibende Kraft hinter der Entwicklung mikrolegierter Schmiedestähle war die Notwendigkeit, die Produktionskosten zu senken. Dies wird in diesen Materialien durch ein vereinfachtes thermomechanisches Behandlungsverfahren (d. h., kontrolliertes Abkühlen nach dem Warmverformen) erreicht, das die gewünschten Eigenschaften ohne die separaten Abschreck- und Anlassbehandlungen erreicht, die von konventionellen Kohlenstoff- und Legierungsstählen erforderlich sind. In Abbildung 6 wird der Verarbeitungsablauf für konventionelle (vergütete) Stähle mit dem mikrolegierten Stahl-Schmiedeprozess verglichen.
Wirkungen der Mikrolegierungselemente
Kohlenstoff
Die meisten für das Schmieden entwickelten mikrolegierten Stähle haben Kohlenstoffgehalte von 0,3 % bis 0,5 %, was hoch genug ist, um eine große Menge Perlit zu bilden. Der Perlit ist für die wesentliche Verstärkung verantwortlich. Dieser Kohlenstoffgehalt verringert auch die Löslichkeit der mikrolegierenden Bestandteile im Austenit.
Niob, Vanadium und Titan
Die Bildung von Karbonitridausfällungen ist der andere Hauptverstärkungsmechanismus mikrolegierter Schmiedestähle. Vanadium in Mengen von 0,05 % bis 0,2 % ist der häufigste mikrolegierende Zusatz in Schmiedestählen. Niob und Titan erhöhen Festigkeit und Zähigkeit durch Kontrolle der Austenitkorngröße. Häufig wird Niob in Kombination mit Vanadium verwendet, um die Vorteile der Austenitkorngrößenkontrolle (durch Niob) und der Karbonitridausfällung (durch Vanadium) zu erreichen.
Mangan
Mangan wird in relativ großen Mengen (1,4 % bis 1,5 %) in vielen mikrolegierten Schmiedestählen verwendet. Es neigt dazu, die Zementitplattendicke zu verringern, während der Lamellenabstand des gebildeten Perlits beibehalten wird. Daher erfordern hohe Mangangehalte niedrigere Kohlenstoffgehalte, um die großen Mengen an Perlit beizubehalten, die für hohe Härte erforderlich sind. Mangan liefert auch substantielle Festkörperverfestigung, erhöht die Löslichkeit von Vanadiumkarbonitriden und senkt die Solvus-Temperatur für diese Phasen.
Silizium
Der Siliziumgehalt der meisten kommerziellen mikrolegierten Schmiedestähle liegt bei ca. 0,3 %. Einige Güten enthalten bis zu 0,7 %. Höhere Siliziumgehalte sind mit signifikant höherer Zähigkeit assoziiert, offenbar wegen einer erhöhten Menge an Ferrit im Vergleich zu dem in Ferrit-Perlit-Stählen mit niedrigeren Siliziumgehalten gebildeten.
Schwefel
Viele mikrolegierte Schmiedestähle, besonders jene, die für Automobilschmiedestücke benötigt werden, bei denen Zerspanbarkeit kritisch ist, haben relativ hohe Schwefelgehalte. Die höheren Schwefelgehalte tragen zu ihrer Zerspanbarkeit bei, die mit der von vergüteten Stählen vergleichbar ist.
Aluminium und Stickstoff
Wie in härtbaren feinkörnigen Stählen ist Aluminium wichtig für die Austenitkorngrößenkontrolle in mikrolegierten Stählen. Der Mechanismus der Aluminium-Korngrößenkontrolle ist die Bildung von Aluminiumnitridpartikeln. Es wurde gezeigt, dass Stickstoff der Hauptinterstitialbestandteil von Vanadiumkarbonitrid ist. Aus diesem Grund sind moderate bis hohe Stickstoffgehalte in vanadiumhaltigen mikrolegierten Stählen erforderlich, um effektive Ausfällungsverfestigung zu fördern.
Kontrolliertes Schmieden
Das Konzept der Korngrößenkontrolle wird seit vielen Jahren in der Herstellung von Flachprodukten verwendet. Besonders beim Plattenwalzen ist die Fähigkeit, die Austenit-Rekristallisationstemperatur durch kleine Niobzusätze zu erhöhen, gut bekannt. Der Prozess zur Herstellung dieser Stähle wird normalerweise als kontrolliertes Walzen bezeichnet. Die Vorteile der Austenitkorngrößenkontrolle sind natürlich nicht auf Flachprodukte beschränkt. Obwohl die höheren Endtemperaturen, die für das Walzen von Stäben benötigt werden, die Nützlichkeit dieses Ansatzes zur mikrostrukturellen Kontrolle begrenzen, müssen die Endtemperaturen für mikrolegierte Stabstähle dennoch kontrolliert werden.
Es wurde gezeigt, dass, obwohl die Festigkeit nicht signifikant durch die Endtemperatur beeinflusst wird, die Zähigkeit vanadiumhaltiger mikrolegierter Stähle mit steigender Endtemperatur abnimmt. Dieser Effekt ist in Abbildung 6 dargestellt, die die Charpy-Kerbschlagzähigkeit für einen mikrolegierten Stahl bei drei Endtemperaturen vergleicht. Dieser nachteilige Effekt einer hohen Endtemperatur auf die Schlagzähigkeit trägt auch auf Schmiedeoperationen über, d. h., je niedriger die Endtemperatur beim Schmieden, desto höher die resultierende Zähigkeit, und umgekehrt. Nach umfangreichen Tests wurde gezeigt, dass die Endtemperatur beim Schmieden, wenn sie auf ca. 1000 °C reduziert wird, Schlagzähigkeitseigenschaften ergibt, die denen von warmgewalztem Stab gleich oder besser sind. Es wurde auch gezeigt, dass schnelles Induktionsvorheizen für mikrolegierte Schmiedestähle vorteilhaft ist und dass Kosteneinsparungen von 10 % (für Standard mikrolegierte Schmiedestücke) bis 20 % (für resulfurierte Güten) möglich sind.
Niedrigere Endtemperaturen fordern jedoch ihren Tribut in Form höherer erforderlicher Schmiededrücke (und somit höherer benötigter Maschinenkapazitäten) und erhöhten Gesenkverschleiß. Die verbesserte Zähigkeit durch niedrigere Endtemperaturen sowie mögliche Kosteneinsparungen durch den Entfall der Wärmebehandlung müssen gegen die durch diese Faktoren verursachten Kostensteigerungen abgewogen werden.
Mikrolegierte Kaltfließpressstähle
Stähle, die in der Herstellung von hochfesten Befestigungselementen durch Kaltfließpressen verwendet werden, wurden früher aus vergüteten Legierungsstählen hergestellt. Um ausreichende Festigkeit mit adäquater Duktilität zu erreichen, waren sechs Verarbeitungsschritte erforderlich. Jüngste Entwicklungen haben zur Verwendung von mikrolegierten Niob-Bor-Stählen geführt, die keine Wärmebehandlung benötigen. Diese Stähle nutzen Niob- und Borzusätze, um bainitische Strukturen mit hohen Arbeitsverfestigungsraten zu entwickeln. In den meisten Fällen nutzen sie die Verformung des Kaltfließpressens, um die erforderlichen Festigkeitsniveaus ohne Wärmebehandlung zu erreichen.
Herstellungsprozess
- Legierung 10 (C17500) – TF00 Schmiede- & Extrusionsleistung im Überblick
- Legierung 3 (C17510) – Hochleitfähige, mittelfeste Schmiede- & Strangpresslegierung von Materion
- Legierung 3 (C17510) – Premium TF00 Schmiede- und Strangpresslegierung mit hoher Leitfähigkeit
- Legierung 25 (C17200, TB00): Hochfeste Kupfer-Beryllium-Legierung für Schmieden & Strangpressen
- Legierung 25 (C17200, TF00): Höchstfeste Kupfer-Beryllium-Legierung für Schmieden & Strangpressen (ausgehärtet)
- AMPCOLOY® 972 Schmiedestücke: Hochleistende Cu-Legierung für extreme Belastung
- AMPCO® 18 Schmiedeteile: Hochfeste, langlebige Legierung für kritische Anwendungen
- Werkzeugstahl erklärt: Eigenschaften & Anwendungen in Bau & Fertigung
- Werkzeugstahl: Typen, Eigenschaften & industrielle Schlüsselanwendungen
- Schmiedewerkzeuge und -maschinen: Typen, Funktionen und Einsatzbereiche