



Stahlglühen: Verbesserung von Festigkeit, Duktilität und Umformbarkeit
Glühen von Stählen
Wenn ein Metall kaltverformt wird (Verformung bei Raumtemperatur), wird die Mikrostruktur durch eine erhöhte Versetzungsdichte, die durch die Verformung resultiert, stark verzerrt. Kaltverformung wird auch als Arbeitshärtung oder Dehnungsverfestigung bezeichnet. Während ein Metall kaltverformt wird, nehmen Festigkeit und Härte zu, während die Duktilität abnimmt. Schließlich ist es notwendig, das Stück zu glühen, um weitere Umformvorgänge ohne Bruchrisiko zu ermöglichen. Darüber hinaus werden einige Stähle hauptsächlich durch Kaltverformung gestärkt. In diesem Fall ist es wichtig, dass der Stahl im Einsatz nicht nennenswert erweicht.
Kaltverformte Stähle mit stark verzerrten Mikrostrukturen befinden sich in einem hochenergetischen Zustand und sind thermodynamisch instabil. Glühen ist der Wärmebehandlungsprozess, der ein durch Kaltverformung gehärtetes Metall erweicht. Das Glühen besteht aus drei distincten Prozessstufen: (i) Erholung, (ii) Rekristallisation und (iii) Kornwachstum. Obwohl eine Reduktion der gespeicherten Energie die Triebkraft liefert, tritt Glühen normalerweise nicht spontan bei Raumtemperatur auf. Dies liegt daran, dass die Reduktion der gespeicherten Energie durch Diffusion erfolgt und die zur Initiierung des Diffusionsprozesses notwendige Aktivierungsenergie bei Raumtemperatur normalerweise unzureichend ist. Daher ist Erhitzen notwendig, um die thermische Aktivierungsenergie bereitzustellen, die benötigt wird, um das Material in einen niedrigeren Energiezustand zu überführen. Während die inneren Gitterspannungen beim Glühen abgebaut werden, nimmt die Festigkeit ab, während die Duktilität zunimmt.
Erholung
Während der Erholung erfolgt eine Umordnung interner Defekte, bekannt als Versetzungen, in Konfigurationen niedrigerer Energie. Allerdings bleiben Kornform und -orientierung unverändert. Es tritt auch eine signifikante Reduktion der Eigenspannungen auf, aber Festigkeit und Duktilität bleiben weitgehend unbeeinflusst. Da es während der Erholung zu einem großen Abfall der Eigenspannungen kommt, werden Erholungsprozesse normalerweise durchgeführt, um Eigenspannungen abzubauen, oft um Spannungsrisskorrosion zu verhindern oder Verzug zu minimieren. Während Spannungsarmglühen werden Temperatur und Zeit so gesteuert, dass keine nennenswerte Reduktion der Festigkeit oder Härte eintritt.
Rekristallisation
Sie ist gekennzeichnet durch die Keimbildung und das Wachstum spannungsfreier Körner aus der Matrix des kaltverformten Metalls. Während der Rekristallisation werden die stark verformten kaltverformten Körner durch neue, spannungsfreie Körner ersetzt. Neue Orientierungen, Korngrößen und Kornmorphologien werden während der Rekristallisation gebildet. Die Triebkraft für die Rekristallisation ist die verbleibende gespeicherte Energie, die während der Erholung nicht aufgebraucht wurde. Die Festigkeit sinkt und die Duktilität steigt auf Werte, die denen des Metalls vor der Kaltverformung ähneln.
Die Rekristallisation gilt als abgeschlossen, wenn die mechanischen Eigenschaften des rekristallisierten Metalls denen des Metalls vor der Kaltverformung nahekommen. Rekristallisation und die resultierende mechanische Erweichung heben die Auswirkungen der Kaltverformung auf die mechanischen Eigenschaften des Werkstücks vollständig auf. Ein Glühkurve für eine Legierung, wie einen typischen Stahl, zeigt minimale Änderungen der mechanischen Eigenschaften während der Erholung und große Änderungen, die während der Rekristallisation auftreten. Mechanische Eigenschaften wie Härte, Streckgrenze, Zugfestigkeit, Dehnung und Querschnittsveränderung ändern sich drastisch über einen sehr kleinen Temperaturbereich. Obwohl physikalische Eigenschaften wie elektrische Leitfähigkeit während der Erholung große Zunahmen erfahren, nehmen sie auch während der Rekristallisation weiter zu.
Kornwachstum
Es ist das Wachstum einiger rekristallisierter Körner, und es kann nur auf Kosten anderer rekristallisierter Körner geschehen. Da feine Korngröße die beste Kombination aus Festigkeit und Duktilität liefert, ist Kornwachstum in fast allen Fällen ein unerwünschter Prozess. Obwohl übermäßiges Kornwachstum durch zu langes Halten des Materials bei der Glühtemperatur auftreten kann, ist es normalerweise eine Folge von zu hoher Erhitzungstemperatur.
Glühen ist ein generischer Begriff für eine Behandlung, die aus Erhitzen auf und Halten bei einer geeigneten Temperatur gefolgt von Abkühlen mit einer angemessenen Rate besteht, primär zur Erweichung metallischer Werkstoffe. Es ist ein Prozess, der Erhitzen und Abkühlen umfasst, normalerweise angewendet, um Erweichung zu erzielen. Der Begriff bezieht sich auch auf Behandlungen, die darauf abzielen, mechanische oder physikalische Eigenschaften zu ändern, eine bestimmte Mikrostruktur zu erzeugen oder Gase zu entfernen. Die Temperatur des Vorgangs und die Abkühlrate hängen vom zu glühenden Material und dem Zweck der Behandlung ab.
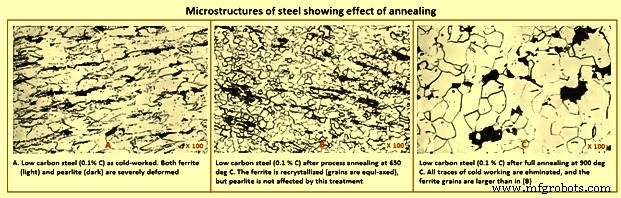
Im Allgemeinen erzeugt Glühen in unlegierten Kohlenstoffstählen eine ferritisch-perlitische Mikrostruktur (Abb. 1). Stähle können geglüht werden, um Kaltverformung oder Zerspanung zu erleichtern, mechanische oder elektrische Eigenschaften zu verbessern oder dimensionsstabile zu fördern. Die Wahl einer Glühbehandlung, die eine angemessene Kombination solcher Eigenschaften bei minimalen Kosten bietet, erfordert oft einen Kompromiss. Die zur Bezeichnung spezifischer Glüharten für Stähle verwendeten Terme beschreiben die verwendete Methode, das verwendete Equipment oder den Zustand des Materials nach der Behandlung. Abbildung 1 zeigt Mikrostrukturen von Stahl, die den Effekt des Glühens verdeutlichen.
Metallurgische Prinzipien
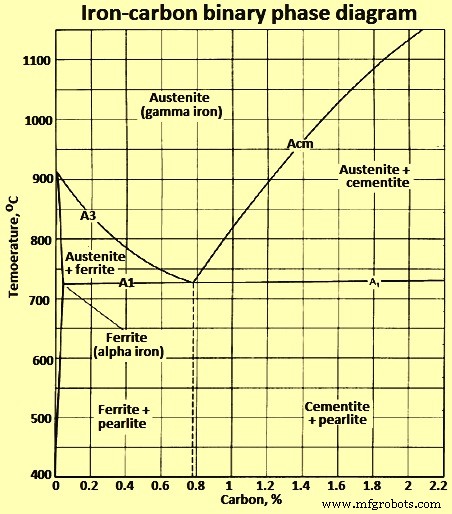
Das Eisen-Kohlenstoff-Doppelphasendiagramm (Abb. 2) kann verwendet werden, um Glühprozesse besser zu verstehen. Obwohl kein Glühprozess je wahre Gleichgewichtsbedingungen erreicht, kann er diesen nahe kommen. Bei der Definition der verschiedenen Glüharten werden normalerweise die Umwandlungstemperaturen oder kritischen Temperaturen verwendet.
Kritische Temperaturen
Die kritischen Temperaturen, die bei der Diskussion des Glühens von Stahl zu berücksichtigen sind, sind jene, die den Beginn und die Vollendung der Umwandlung zu oder von Austenit definieren. Für einen gegebenen Stahl hängen die kritischen Temperaturen davon ab, ob der Stahl erhitzt oder abgekühlt wird. Kritische Temperaturen für den Beginn und die Vollendung der Umwandlung zu Austenit während des Erhitzens werden jeweils durch Ac1 und Ac3 für hypoeutektoide Stähle und durch Ac1 und Accm (oder einfach Acm) für hypereutektoide Stähle bezeichnet. Diese Temperaturen sind höher als die entsprechenden kritischen Temperaturen für den Beginn und die Vollendung der Umwandlung von Austenit während des Abkühlens, die jeweils durch Ar3 und Ar1 für hypoeutektoide Stähle und durch Arcm und Ar1 für hypereutektoide Stähle bezeichnet werden. (Das „c“ und „r“ in den Symbolen stammen von den französischen Wörtern „chauffage“ für Erhitzen und „refroidissement“ für Abkühlen). Diese kritischen Temperaturen konvergieren gegen die Gleichgewichtswerte Ae1, Ae3 und Aecm, wenn die Erhitzungs- oder Abkühlraten unendlich langsam werden. Die Positionen der Ae1-, Ae3- und Aecm-Linien liegen nahe den allgemeineren (näher am Gleichgewicht) A1-, A3- und Acm-Linien im Eisen-Kohlenstoff-Doppelphasendiagramm (Abb. 2).
Verschiedene Legierungselemente beeinflussen diese kritischen Temperaturen deutlich. Als Beispiel erhöht Chrom (Cr) die eutektoide Temperatur (A1-Temperatur), während Mangan (Mn) sie senkt. Es ist möglich, obere und untere kritische Temperaturen mithilfe der tatsächlichen chemischen Zusammensetzung des Stahls zu berechnen. Die Gleichungen, die eine annähernde kritische Temperatur für einen hypoeutektoiden Stahl liefern, lauten: (i) Ac1 (°C) = 723 – 20,7(% Mn) – 16,9(% Ni) + 29,1(% Si) – 16,9(% Cr) mit einer Standardabweichung von ± 11,5 °C, und (ii) Ac3 (°C) = 910 – 203 % C – 15,2(% Ni) + 44,7(% Si) + 104(% V) + 31,5(% Mo) mit einer Standardabweichung von ± 16,7 °C.
Das Vorhandensein anderer Legierungselemente hat ebenfalls distincte Auswirkungen auf diese kritischen Temperaturen. Die Gleichgewichtskritischen Temperaturen liegen normalerweise etwa mittig zwischen denen für Erhitzen und Abkühlen bei gleichen Raten. Da Glühen verschiedene Bereiche von Erhitzungs- und Abkühlraten in Kombination mit isothermen Behandlungen umfassen kann, werden die spezifischen Begriffe A1-, A3- und Acm-Temperaturen bei der Diskussion der Grundkonzepte weniger verwendet.
Glühzyklen
In der Praxis werden spezifische thermische Zyklen einer fast unendlichen Vielfalt verwendet, um die verschiedenen Ziele des Glühens zu erreichen. Diese Zyklen fallen in mehrere breite Kategorien, die nach der Temperatur klassifiziert werden können, auf die der Stahl erhitzt wird, und der verwendeten Abkühlmethode. Die Maximaltemperatur kann (i) unter der unteren kritischen Temperatur A1 liegen (unterkritisches Glühen), (ii) über A1, aber unter der oberen kritischen Temperatur A3 bei hypoeutektoiden Stählen oder Acm bei hypereutektoiden Stählen (interkritisches Glühen), oder (iii) über A3 (Vollglühen).
Da bei Temperaturen über A1 etwas Austenit vorhanden ist, ist die Abkühlpraxis durch die Umwandlung ein entscheidender Faktor für das Erreichen der gewünschten Mikrostruktur und Eigenschaften. Entsprechend werden Stähle, die über A1 erhitzt wurden, entweder langsamer kontinuierlicher Abkühlung oder isothermer Behandlung bei einer Temperatur unter A1 unterzogen, bei der die Umwandlung zur gewünschten Mikrostruktur in einer angemessenen Zeit erfolgen kann.
Unter bestimmten Bedingungen können zwei oder mehr solche Zyklen kombiniert oder nacheinander angewendet werden, um die gewünschten Ergebnisse zu erzielen. Der Erfolg jeder Glühoperation hängt von der richtigen Wahl und Kontrolle des thermischen Zyklus ab, basierend auf den metallurgischen Prinzipien.
Unterkritisches Glühen
Unterkritisches Glühen beinhaltet keine Austenitbildung. Der Vorzustand des Stahls wird durch thermisch aktivierte Prozesse wie Erholung, Rekristallisation, Kornwachstum und Agglomeration von Karbiden modifiziert. Die Vorgeschichte des Stahls ist daher ein wichtiger Faktor. In warmgewalzten oder warmgeschmiedeten hypoeutektoiden Stählen, die Ferrit und Perlit enthalten, kann unterkritisches Glühen die Härte beider Bestandteile einstellen, aber übermäßig lange Zeiten bei Temperatur können für nennenswerte Erweichung erforderlich sein.
Die unterkritische Behandlung ist am effektivsten, wenn sie auf gehärtete oder kaltverformte Stähle angewendet wird, die leicht rekristallisieren, um neue Ferritkörner zu bilden. Die Erweichungsrate steigt rapide an, wenn die Glühtemperatur sich A1 nähert. Die Abkühlpraxis von der unterkritischen Glühtemperatur hat sehr wenig Einfluss auf die etablierte Mikrostruktur und die resultierenden Eigenschaften.
Interkritisches Glühen
Austenit beginnt sich zu bilden, wenn die Temperatur des Stahls A1 überschreitet. Die Löslichkeit von C steigt plötzlich (fast 1 %) nahe der A1-Temperatur. In hypoeutektoiden Stählen besteht die Gleichgewichtsstruktur im interkritischen Bereich zwischen A1 und A3 aus Ferrit und Austenit, und oberhalb von A3 wird die Struktur vollständig austenitisch. Allerdings wird das Gleichgewichtsgemisch aus Ferrit und Austenit nicht sofort erreicht. Als Beispiel ist die Lösungsrate für typischen eutektoiden Stahl in Abbildung 3 dargestellt.
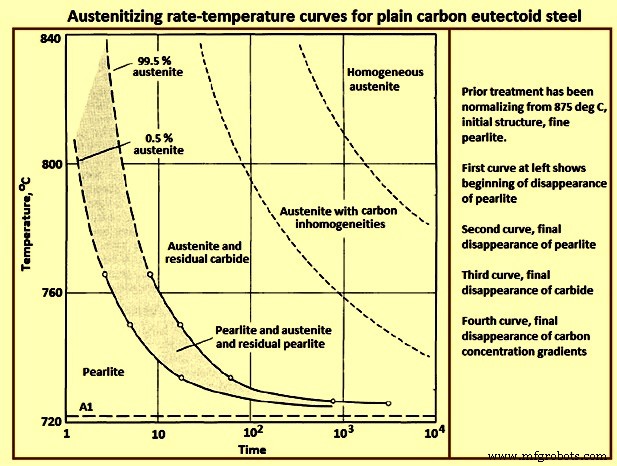
Ungelöste Karbide können bestehen bleiben, besonders wenn die Austenitisierungszeit kurz ist oder die Temperatur nahe A1 liegt, was zu inhomogenem Austenit führt. In hypereutektoiden Stählen koexistieren Karbid und Austenit im interkritischen Bereich zwischen A1 und Acm, und die Homogenität des Austenits hängt von Zeit und Temperatur ab. Der Grad der Homogenität in der Struktur bei der Austenitisierungstemperatur ist eine wichtige Überlegung bei der Entwicklung geglühtter Strukturen und Eigenschaften. Homogenere Strukturen, die bei höheren Austenitisierungstemperaturen entstehen, neigen dazu, lamellare Karbidstrukturen beim Abkühlen zu fördern, während niedrigere Austenitisierungstemperaturen im interkritischen Bereich zu weniger homogenem Austenit führen, was die Bildung kugelförmiger Karbide begünstigt.
Austenit, der entsteht, wenn Stahl über A1 erhitzt wird, wandelt sich beim langsamen Abkühlen unter A1 zurück in Ferrit und Karbid um. Die Austenitumwandlungsrate und die Tendenz der Karbidstruktur, entweder lamellar oder kugelförmig zu sein, hängen weitgehend von der Umwandlungstemperatur ab. Wenn der Austenit knapp unter A1 umwandelt, zersetzt er sich langsam. Das Produkt kann dann relativ grobe kugelförmige Karbide oder groben lamellaren Perlit enthalten, abhängig von der Stahlzusammensetzung und der Austenitisierungstemperatur. Dieses Produkt neigt dazu, sehr weich zu sein.
Die niedrige Umwandlungsrate bei Temperaturen knapp unter A1 erfordert jedoch lange Haltezeiten bei isothermen Behandlungen oder sehr langsame Abkühlraten bei kontinuierlicher Abkühlung, wenn maximale Weichheit gewünscht ist. Isotherme Behandlungen sind effizienter als langsame kontinuierliche Abkühlung, um gewünschte Strukturen und Weichheit in minimaler Zeit zu erreichen. Manchmal können jedoch die verfügbare Ausrüstung oder die Masse des zu glühenden Stahlteils langsame kontinuierliche Abkühlung zur einzigen machbaren Alternative machen. Mit abnehmender Umwandlungstemperatur zersetzt sich Austenit normalerweise schneller, und das Umwandlungsprodukt ist härter, lamellärer und weniger grob als das knapp unter A1 gebildete Produkt. Bei noch niedrigeren Umwandlungstemperaturen wird das Produkt zu einer viel härteren Mischung aus Ferrit und Karbid, und die für die vollständige isotherme Umwandlung notwendige Zeit kann wieder zunehmen.
Temperatur-Zeit-Diagramme, die den Fortschritt der Austenitumwandlung unter isothermer Umwandlung (IT) oder kontinuierlicher Umwandlung (CT) Bedingungen für viele Stähle zeigen, demonstrieren die oben genannten Prinzipien. Diese IT- oder CT-Diagramme können bei der Auslegung von Glühbehandlungen für bestimmte Stahlgüten hilfreich sein, aber ihre Nützlichkeit ist begrenzt, da die meisten veröffentlichten Diagramme die Umwandlung von einem vollständig austenitisierten, relativ homogenen Zustand darstellen, was beim Glühen nicht immer wünschenswert oder erreichbar ist.
Im kontinuierlichen Glühprozess wird eine interkritische Glühpraxis verwendet, um Duplex- und Triplex-Mikrostrukturen zu entwickeln. Bei dieser Praxis wird der Stahl schnell von der interkritischen Temperatur abgekühlt. Die schnelle Abkühlung bewirkt die Umwandlung der Austenitbereiche in Martensit. Die finale Mikrostruktur besteht aus Martensitinseln in einer ferritischen Matrix. Abhängig vom Legierungsgehalt der Austenitbereiche und den Abkühlbedingungen kann der Austenit nicht vollständig umwandeln, und die Mikrostruktur besteht aus Martensit/retiniertem Austenit-Bereichen in einer ferritischen Matrix.
Abkühlung nach vollständiger Umwandlung
Nachdem der Austenit vollständig umgewandelt wurde, kann während der Abkühlung auf Raumtemperatur wenig anderes metallurgisches Geschehen eintreten. Extrem langsames Abkühlen kann eine gewisse Agglomeration von Karbiden verursachen und folglich eine leichte weitere Erweichung des Stahls, aber in dieser Hinsicht ist solch langsames Abkühlen weniger effektiv als Hochtemperaturumwandlung. Daher gibt es keinen metallurgischen Grund für langsames Abkühlen nach Abschluss der Umwandlung, und der Stahl kann von der Umwandlungstemperatur so schnell wie machbar abgekühlt werden, um die Gesamtdauer des Vorgangs zu minimieren.
Wenn Umwandlung durch langsame kontinuierliche Abkühlung verwendet wurde, hängt die Temperatur, bei der die kontrollierte Abkühlung gestoppt werden kann, von den Umwandlungseigenschaften des Stahls ab. Allerdings können die Masse des Stahls oder die Notwendigkeit, Oxidation zu vermeiden, praktische Überlegungen sein, die ein verlangsamtes Abkühlen unter die Temperatur erfordern, bei der die Austenitumwandlung aufhört.
Einfluss der Vorstruktur
Je feiner und gleichmäßiger die Karbide in der Vorstruktur verteilt sind, desto schneller nähert sich der oberhalb von A1 gebildete Austenit vollständiger Homogenität. Die Vorstruktur kann daher die Reaktion auf das Glühen beeinflussen. Wenn kugelförmige Karbide in der geglühten Struktur gewünscht sind, wird manchmal Vorwärmen bei Temperaturen knapp unter A1 verwendet, um die Vorkarbide zu agglomerieren, um ihren Widerstand gegen Lösung im Austenit bei nachfolgendem Erhitzen zu erhöhen. Das Vorhandensein ungelöster Karbide oder Konzentrationsgradienten im Austenit fördert die Bildung einer kugelförmigen statt lamellaren Struktur bei der Austenitumwandlung. Vorwärmen zur Förderung der Kugelbildung ist hauptsächlich auf hypoeutektoide Stähle anwendbar, aber auch für einige hypereutektoide niedriglegierte Stähle nützlich.
Überkritisches oder Vollglühen
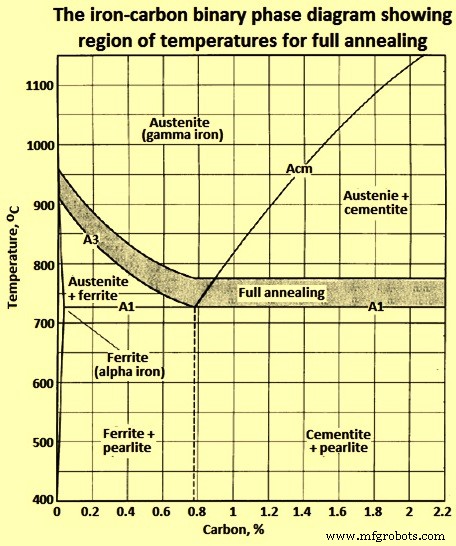
Eine gängige Glühpraxis besteht darin, hypoeutektoide Stähle oberhalb der oberen kritischen Temperatur (A3) zu erhitzen, um vollständige Austenitisierung zu erreichen. Der Prozess wird Vollglühen genannt. In hypoeutektoiden Stählen (unter 0,77 % C) findet überkritisches Glühen (d. h. oberhalb der A3-Temperatur) im Austenitbereich statt (der Stahl ist bei der Glühtemperatur vollständig austenitisch). In hypereutektoiden Stählen (über 0,77 % C) findet das Glühen oberhalb der A1-Temperatur statt, was der zweiphasigen Austenit-Zementit-Region entspricht. Abbildung 4 zeigt den Glühtemperaturbereich für Vollglühen, überlagert im Eisen-Kohlenstoff-Doppelphasendiagramm aus Abb. 2. Im Allgemeinen ist eine Glühtemperatur von 50 °C über A3 für hypoeutektoide Stähle und A1 für hypereutektoide Stähle ausreichend.
Austenitisierungszeit und „totweicher“ Stahl
Hypereutektoide Stähle können extrem weich gemacht werden, indem sie für lange Zeiträume bei der Austenitisierungstemperatur gehalten werden. Obwohl die Zeit bei der Austenitisierungstemperatur nur einen kleinen Effekt auf die tatsächlichen Härtewerte haben kann (z. B. eine Änderung von 241 HB auf 229 HB), kann ihr Effekt auf Zerspanbarkeit oder Kaltumformeigenschaften erheblich sein. Langzeit-Austenitisierung ist bei hypereutektoiden Stählen wirksam, da sie Agglomeration von Restkarbiden im Austenit bewirkt. Grobere Karbide fördern ein weicheres Endprodukt. In niedrigkohlenstoffhaltigen Stählen sind Karbide bei Temperaturen über A1 instabil und neigen dazu, sich im Austenit aufzulösen, obwohl die Auflösung langsam sein kann.
Stähle mit annähernd eutektoidem C-Gehalt bilden normalerweise ein lamellares Umwandlungsprodukt, wenn sie für sehr lange Zeiträume austenitisiert werden. Langzeit-Halten bei einer Temperatur knapp über A1 kann genauso effektiv sein, Karbide aufzulösen und C-Konzentrationsgradienten abzubauen, wie kurzzeitiges Halten bei höherer Temperatur.
Leitprinzipien für das Glühen
Die oben diskutierten metallurgischen Prinzipien wurden in die folgenden sieben Regeln eingebunden, die als Leitlinien für die Entwicklung erfolgreicher und effizienter Glühpläne dienen können.
Regel 1 – Je homogener die Struktur des austenitisierten Stahls, desto vollständig lamellarer ist die Struktur des geglühten Stahls. Umgekehrt: Je heterogener die Struktur des austenitisierten Stahls, desto annähernd kugelförmiger ist die geglüht Karbidstruktur.
Regel 2 – Der weichste Zustand im Stahl wird normalerweise durch Austenitisieren bei einer Temperatur weniger als 55 °C über A1 und Umwandlung bei einer Temperatur (normalerweise) weniger als 55 °C unter A1 entwickelt.
Regel 3 – Da sehr lange Zeiten für vollständige Umwandlung bei Temperaturen weniger als 55 °C unter A1 benötigt werden können, soll der größte Teil der Umwandlung bei der höheren Temperatur stattfinden, wo ein weiches Produkt gebildet wird, und die Umwandlung bei einer niedrigeren Temperatur beenden, wo die für die Vollendung der Umwandlung benötigte Zeit kurz ist.
Regel 4 – Nach dem Austenitisieren des Stahls so schnell wie machbar auf die Umwandlungstemperatur abkühlen, um die Gesamtdauer des Glühvorgangs zu minimieren.
Regel 5 – Nach der vollständigen Umwandlung des Stahls bei einer Temperatur, die die gewünschte Mikrostruktur und Härte erzeugt, so schnell wie machbar auf Raumtemperatur abkühlen, um die Gesamtdauer des Glühens weiter zu verringern.
Regel 6 – Um ein Minimum an lamellarem Perlit in den Strukturen von geglühten 0,7 % C bis 0,9 % C Werkzeugstählen und anderen niedriglegierten mittelkohlenstoffhaltigen Stählen zu gewährleisten, wird für mehrere Stunden bei einer Temperatur um 28 °C unter der unteren kritischen Temperatur (A1) vorgeheizt, bevor wie üblich austenitisiert und umgewandelt wird.
Regel 7 – Um minimalen Härte in geglühten hypereutektoiden legierten Werkzeugstählen zu erhalten, wird bei der Austenitisierungstemperatur für lange Zeit (ca. 10 bis 15 Stunden) erhitzt, dann wie üblich umgewandelt.
Diese Regeln werden am effektivsten angewendet, wenn die kritischen Temperaturen und Umwandlungseigenschaften des Stahls festgelegt wurden und eine isotherme Umwandlung durchführbar ist.
Glühtemperaturen
Aus praktischer Sicht wurden die meisten Glühpraktiken aus Erfahrung etabliert. Für viele Glühanwendungen reicht es aus, einfach anzugeben, dass der Stahl im Ofen von einer bezeichneten Glüh- (Austenitisierungs-) Temperatur abgekühlt werden soll.
Erhitzungszyklen, die Austenitisierungstemperaturen im oberen Bereich der normalen Ränge nutzen, ergeben perlitische Strukturen. Überwiegend kugelbildete Strukturen werden erzielt, wenn niedrigere Temperaturen verwendet werden. Wenn Legierungsstahl geglüht wird, um eine bestimmte Mikrostruktur zu erhalten, ist größere Präzision bei der Angabe von Temperaturen und Abkühlbedingungen für das Glühen erforderlich.
Für die Mehrheit der Stähle kann Glühen durch Erhitzen auf die Austenitisierungstemperatur und dann entweder kontrolliertes Abkühlen im Ofen oder schnelles Abkühlen auf und Halten bei einer niedrigeren Temperatur für isotherme Umwandlung durchgeführt werden. Beide Verfahren ergeben praktisch dieselbe Härte. Allerdings wird für die isotherme Umwandlung erheblich weniger Zeit benötigt.
Temperaturgleichmäßigkeit
Ein potenzieller Beitrag zum Scheitern einer Glühoperation ist mangelndes Wissen über die Temperaturverteilung innerhalb der Stahlladung im Ofen. Öfen, die groß genug sind, um ca. 20 Tonnen Stahl auf einmal zu glühen, sind nicht ungewöhnlich. In großen Schmiedereien können Werkstücke über 300 Tonnen wiegen. Je größer der Ofen, desto schwieriger ist es, gleichmäßige Temperaturbedingungen über die gesamte Ladung herzustellen und aufrechtzuerhalten, und desto schwieriger ist es, die Temperatur des Stahls während des Erhitzens oder Abkühlens zu ändern.
Ofenthermoelemente zeigen die Temperatur des Raums über, unter oder neben der Ladung an, aber diese Temperatur kann um 28 °C oder mehr von der Temperatur des Stahls selbst abweichen, besonders wenn der Stahl in einem Rohr oder Kasten ist, oder wenn Stab oder Band dicht in einer neutralen Atmosphäre verpackt ist. Wenn diese Bedingungen vorliegen, muss die Temperaturverteilung über die Ladung während Erhitzen und Abkühlen durch Anbringen von Thermoelementen zwischen den Stäben, Schmiedestücken, Spulen usw. ermittelt werden. Eine gute Praxis ist es, ein Thermoelement punktgeschweißt am Werkstück anzubringen oder eingebettete Thermoelemente (Thermoelemente in in das Werkstück gebohrten Löchern) zu verwenden. Die Regelung des Ofens während des Glühvorgangs soll auf den Temperaturen basieren, die von diesen Thermoelementen angezeigt werden, die tatsächlich mit dem Stahl in Kontakt stehen, und nicht auf den Temperaturen, die von den Ofenthermoelementen angezeigt werden.
Kugelbildung (Spheroidisieren)
Der Großteil aller Kugelbildungsaktivitäten wird zur Verbesserung der Kaltumformbarkeit von Stählen durchgeführt. Es wird auch durchgeführt, um die Zerspanbarkeit von hypereutektoiden Stählen sowie Werkzeugstählen zu verbessern. Eine kugelbildete Mikrostruktur ist für die Kaltumformung wünschenswert, da sie den Fließspannung des Materials senkt. Die Fließspannung wird durch den Anteil und die Verteilung von Ferrit und Karbiden bestimmt. Die Festigkeit des Ferrits hängt von seiner Korngröße und der Abkühlrate ab. Ob die Karbide als Lamellen im Perlit oder als Kugeln vorliegen, beeinflusst die Umformbarkeit des Stahls gründlich. Stähle können kugelbildet werden, d. h., erhitzt und abgekühlt werden, um eine Struktur aus kugelförmigen Karbiden in einer ferritischen Matrix zu erzeugen.
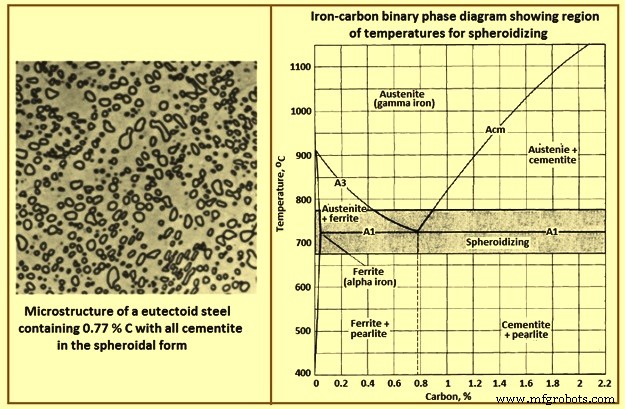
Abbildung 5 zeigt die Mikrostruktur eines eutektoiden Stahls mit 0,77 % C, bei dem der gesamte Zementit in kugelförmiger Form vorliegt. Kugelbildung kann durch viele Methoden stattfinden: (i) langes Halten bei einer Temperatur knapp unter Ae1, (ii) abwechselndes Erhitzen und Abkühlen zwischen Temperaturen knapp über Ac1 und knapp unter Ar1, (iii) Erhitzen auf eine Temperatur knapp über Ac1 und dann entweder sehr langsames Abkühlen im Ofen oder Halten bei einer Temperatur knapp unter Ar1, (iv) Abkühlen mit einer geeigneten Rate von der Mindesttemperatur, bei der alle Karbide gelöst sind, um die Neubildung eines Karbidnetzwerks zu verhindern, und dann Wiedererhitzen gemäß der ersten oder zweiten Methode (anwendbar auf hypereutektoide Stähle mit einem Karbidnetzwerk). Abbildung 5 zeigt den Temperaturbereich, der für die Kugelbildung von hypo- und hypereutektoiden Stählen verwendet wird. Die Kugelbildungsraten, die durch diese Methoden bereitgestellt werden, hängen etwas von der Vormikrostruktur ab, am größten für abgeschreckte Strukturen, in denen die Karbidphase fein und dispergiert ist. Vorherige Kaltverformung erhöht auch die Reaktionsrate bei einer unterkritischen Kugelbildungsbehandlung.
Es ist zu beachten, dass es schwierig ist, konsistente Bezeichnungen für kritische Temperaturen festzulegen. In Diskussionen über Erhitzen mit langem Halten sind die kritischen Temperaturen von Interesse die Gleichgewichtstemperaturen Ae1 und Ae3. Die Terminologie wird willkürlicher in Diskussionen über Erhitzen und Abkühlen bei unbestimmten Raten und für unbestimmte Haltezeiten.
Der Einfluss der Vormikrostruktur auf die Kugelbildung lässt sich erkennen, indem man zwei Proben (eine mit vormartensitischer Mikrostruktur, die zweite mit vorferritisch-perlitischer Mikrostruktur) demselben Zeit-Temperatur-Erhitzungszyklus unterzieht und beide Proben 21 Stunden bei 700 °C hält. Man sieht, dass die Kugelbildung in der Stahlprobe mit der vormartensitischen Mikrostruktur eingetreten ist. Andererseits hat sie in demselben Stahl mit der vorferritisch-perlitischen Mikrostruktur gerade erst begonnen. Nach 200 Stunden bei 700 °C ist der Kugelbildungsprozess in dem vorferritisch-perlitischen Stahl fast abgeschlossen. Allerdings sind noch Spuren perlitischer Bereiche sichtbar.
Für vollständige Kugelbildung werden Austenitisierungstemperaturen entweder knapp über Ac1 oder etwa mittig zwischen Ac1 und Ac3 verwendet. Wenn eine Temperatur knapp über Ac1 verwendet werden soll, sind gute Belastungseigenschaften und präzise Temperaturkontrollen für korrekte Ergebnisse erforderlich, andernfalls ist es vorstellbar, dass Ac1 nicht erreicht wird und Austenitisierung nicht eintreten kann.
Niedrigkohlenstoffstähle werden selten zum Zerspanen kugelbildet, da sie im kugelbildeten Zustand übermäßig weich und „klebrig“ sind und mit langen, zähen Spänen schneiden. Wenn niedrigkohlenstoffstähle kugelbildet werden, ist es generell, um starke Verformung zu erlauben. Beispielsweise wird bei der Herstellung von 0,2 % C-Stahlrohr durch Kaltziehen in zwei oder drei Zügen eine kugelbildete Struktur erreicht, wenn das Material nach jedem Zug 0,5 bis 1 Stunde bei 690 °C geglüht wird. Das Endprodukt hat eine Härte von etwa 163 HB. Rohre in diesem Zustand können starke Verformung während nachfolgender Kaltumformung standhalten. Wie bei vielen anderen Wärmebehandlungsarten hängt die Härte nach Kugelbildung von C- und Legierungsgehalt ab. Erhöhung des C- oder Legierungsgehalts oder beider führt zu einer Erhöhung der kugelbildeten Härte, die generell von 163 HB bis 212 HB reicht.
Prozessglühen
Da die Härte des Stahls während der Kaltverformung zunimmt, nimmt die Duktilität ab, und zusätzliche Kaltverformung wird so schwierig, dass das Stahlmaterial geglüht werden muss, um seine Duktilität wiederherzustellen. Ein solches Glühen zwischen Verarbeitungsschritten wird als Zwischen- oder einfach Prozessglühen bezeichnet. Es kann aus jeder geeigneten Behandlung bestehen. In den meisten Fällen ist jedoch eine unterkritische Behandlung ausreichend und am kostengünstigsten, und der Begriff „Prozessglühen“ ohne weitere Qualifikation bezieht sich normalerweise auf ein unterkritisches Zwischenglühen. Abbildung 6 zeigt den typischerweise für Prozessglühen verwendeten Temperaturbereich. Es ist häufig notwendig, Prozessglühen für Teile anzugeben, die durch Stanzen, Köpfen oder Extrudieren kaltverformt werden. Warmverformte hochkohlenstoffhaltige und legierte Stähle werden auch prozessgeglüht, um Rissbildung zu verhindern und sie für Sägen, Drehen oder Richten zu erweichen.
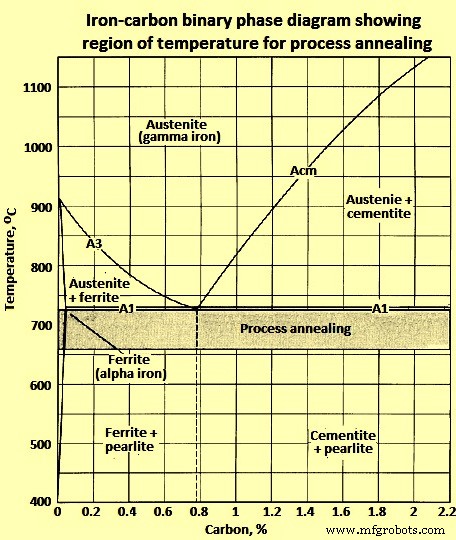
Prozessglühen besteht normalerweise aus Erhitzen auf eine Temperatur unter Ae1, Halten für eine angemessene Zeit und dann Abkühlen, meist an der Luft. In den meisten Fällen erzeugt Erhitzen auf eine Temperatur zwischen 10 °C und 20 °C unter Ae1 die beste Kombination aus Mikrostrukturhärte und mechanischen Eigenschaften. Temperaturkontrollen sind nur notwendig, um zu verhindern, dass das Material über Ae1 erhitzt wird und somit der Zweck des Glühens vereitelt wird.
Wenn Prozessglühen lediglich durchgeführt wird, um ein Material für Vorgänge wie Kalttrennen und Kaltscheren zu erweichen, werden Temperaturen weit unter Ae1 normalerweise verwendet und enge Kontrollen sind unnötig.
In der Drahtindustrie wird Prozessglühen als Zwischenbehandlung zwischen dem Ziehen des Drahts auf eine Größe, die etwas größer als die gewünschte Endgröße ist, und dem Ziehen einer leichten Reduktion auf die Endgröße verwendet. So hergestellter Draht wird als prozessgeglühter Draht bezeichnet. Prozessglühen wird auch in der Herstellung von Draht verwendet, der ausreichend weich für starkes Upsetten ist und das Ziehen kleinerer Größen von niedrig- und mittelkohlenstoffhaltigem Stahldraht erlaubt, der nicht direkt von warmgewalztem Draht auf die gewünschte kleine Größe gezogen werden kann. Prozessglühen ist befriedigender als Kugelbildungsglühen für ein Material, das aufgrund seiner Zusammensetzung oder Größe (oder beides) nicht auf Endgröße gezogen werden kann, weil es entweder Duktilität fehlt oder physikalische Anforderungen nicht erfüllt. Auch Material, das während der Verarbeitung kaltgeschert wird, wird prozessgeglüht, um die Duktilität der gescherten Oberfläche auf ein für die weitere Verarbeitung geeignetes Niveau anzuheben.
Geglühte Strukturen für die Zerspanung
Verschiedene Kombinationen von Mikrostruktur und Härte, gemeinsam betrachtet, sind in Bezug auf Zerspanbarkeit signifikant. Basierend auf vielen Beobachtungen sind optimale Mikrostrukturen für die Zerspanung von Stählen verschiedener Kohlenstoffgehalte in Tabelle 1 angegeben.
| Tabelle 1: Optimale Mikrostruktur für die Zerspanung von Stählen verschiedener Kohlenstoffgehalte | ||
|---|---|---|
| Nr. | Kohlenstoff % | Optimale Mikrostruktur |
| 1 | 0,06–0,2 | Warmgewalzt (am ökonomischsten) |
| 2 | 0,2–0,3 | Unter 75 mm Durchmesser – normalisiert, 75 mm Durchmesser und darüber – warmgewalzt |
| 3 | 0,3–0,4 | Geglüht, um groben Perlit zu erzeugen, minimaler Ferrit |
| 4 | 0,4–0,6 | Grober lamellarer Perlit bis grobe kugelbildete Karbide |
| 5 | 0,6–1,0 | 100 % kugelbildete Karbide, grob bis fein |
Die Art des Zerspanvorgangs ist ebenfalls ein Faktor. Beispielsweise werden bestimmte Zahnräder aus 5160-Güte-Stahlrohr durch den Doppelvorgang des Zerspanens in Automatikdrehmaschinen und des Nutenziehens von Querschlitzen hergestellt. Die Drehmaschinenoperationen sind am einfachsten mit vollständig kugelbildetem Material, aber eine perlitische Struktur ist für das Nutenziehen besser geeignet. Eine halbkugelbildete Struktur erwies sich als zufriedenstellender Kompromiss.
Halbkugelbildete Strukturen können durch Austenitisierung bei niedrigeren Temperaturen und manchmal bei höheren Abkühlraten erreicht werden als jene, die für perlitische Strukturen verwendet werden. Die halbkugelbildete Struktur des oben erwähnten 5160-Güte-Stahlrohrs wird durch Erhitzen auf 790 °C und Abkühlen mit 28 °C/Stunde auf 650 °C erreicht. Für diesen Stahl ergibt Austenitisierung bei einer Temperatur von ca. 775 °C mehr Kugelbildung und weniger Perlit.
Mittelkohlenstoffstähle sind viel schwieriger vollständig zu kugelbilden als hochkohlenstoffhaltige Stähle wie die Güten 1095 und 52100. Fehlen überschüssige Karbide, die die Kugelbildungsreaktion nukleieren und fördern, ist es schwieriger, in praktischen Wärmebehandlungszyklen vollständige Freiheit von Perlit zu erreichen. Bei niedrigeren C-Gehalten erweisen sich Strukturen, die aus grobem Perlit in einer Ferritmatrix bestehen, häufig als am besten zerspanbar. In einigen Legierungsstählen kann diese Art von Struktur am besten durch Erhitzen auf Temperaturen weit über Ac3 erreicht werden, um eine grobe Austenitkorngröße zu etablieren, dann Halten unter Ar1, um groben lamellaren Perlit zu bilden. Dieser Prozess wird manchmal als Zyklusglühen oder Lamellarglühen bezeichnet. Beispielsweise werden geschmiedete 4620-Güte-Stahlzahnräder in einem 5-Zonen-Ofen schnell auf 980 °C erhitzt, in einer wassergekühlten Zone auf 625 °C bis 640 °C abgekühlt und dort 120 bis 150 Minuten gehalten. Die resultierende Struktur ist grober lamellarer Perlit in einer Ferritmatrix und hat eine Härte von 140 HB bis 146 HB.
Herstellungsprozess
- Hubschrauber: Vielseitiges Drehflügelflugzeug für senkrechten Start & Präzisionsschweben
- Wichtige Bagger-Winterisierung: Maschine & Bediener vor Kälte schützen
- Glühen erklärt: Härte reduzieren & Metallhaltbarkeit verbessern
- Flachmeißel (Cold Chisel): Definition, Einsatz & Vorteile
- AuAg20Cu10: Premium 0% Kaltverfestigtes Gold-Silber-Kupfer Legierung für Dauerhafte Kontaktanwendungen
- Gold (Au) 30 % kaltverformt: Erhöhte Festigkeit, Duktilität & Legierungspotenzial
- Gold (Au) 50 % kaltverformt: Erhöhte Festigkeit & vielseitige Legierbarkeit
- Gold (Au) – 0 % Kaltverformt: Reines, unverändertes Metall
- 10 % Kaltverformtes Gold (Au): Premium-Qualität und verbesserte Verarbeitbarkeit
- Gold (Au) 20 % Kaltverformt – Überlegene Festigkeit & Vielseitigkeit