



Kohlenstoffstahlkorrosion: Ursachen, Auswirkungen und Prävention
Korrosion in Kohlenstoffstählen
Gemäß ISO 8044:2010 ist „Korrosion die physikalisch-chemische Wechselwirkung zwischen einem Metall und seiner Umgebung, die zu Änderungen in den Eigenschaften des Metalls führt und zu einer signifikanten funktionalen Beeinträchtigung des Metalls, der Umgebung oder des technischen Systems, dessen Teil sie bilden, führen kann“. Korrosion wird beobachtet, wenn eine Änderung der Eigenschaften des Metalls oder Systems eintritt, die zu einem unerwünschten Ergebnis führen kann. Dies kann von einfacher optischer Beeinträchtigung bis zum vollständigen Versagen technischer Systeme reichen, die große wirtschaftliche Schäden verursachen und sogar eine Gefahr für Menschen darstellen.
Korrosion kann breit definiert werden als die Zerstörung oder Verschlechterung von Metall durch direkte chemische und elektrochemische Reaktion mit seiner Umgebung. Am einfachsten ausgedrückt ist metallische Korrosion das Gegenteil des Elektroplattierens. Das korrodierende Metall bildet die Anode, während die Kathode das ist, das elektroplattiert wird. Metallische Korrosion tritt auf, da in vielen Umgebungen die meisten Metalle nicht inhärent stabil sind und dazu neigen, in eine stabilere Kombination überzugehen, von denen die in der Natur vorkommenden Metallserze bekannte Beispiele sind.
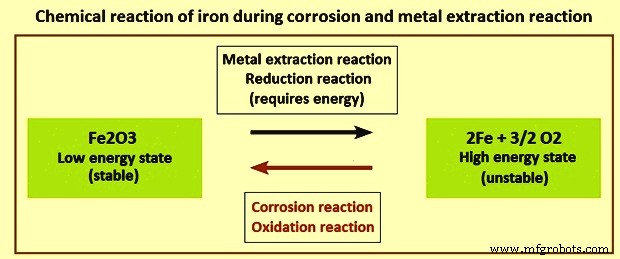
Kohlenstoffstahl ist der am weitesten verbreitete Konstruktionswerkstoff. Er hat eine relativ begrenzte Korrosionsbeständigkeit. Die Kosten der Korrosion von Kohlenstoffstahl für die Gesamtwirtschaft sind sehr hoch. Da Kohlenstoffstähle die größte einzelne Klasse von Legierungen im Einsatz darstellen, sowohl in Bezug auf Tonnage als auch auf Gesamtkosten, ist die Korrosion von Kohlenstoffstählen ein Problem von enormer praktischer Bedeutung. Im Kohlenstoffstahl kann der typische Korrosionsprozess als die thermodynamisch begünstigte Umkehrreaktion des Metallgewinnungs- (Extraktions-) Prozesses betrachtet werden, wie in Abbildung 1 dargestellt.
Kohlenstoffstahl (einschließlich Baustähle) hat von Natur aus begrenzten Legierungsgehalt, üblicherweise weniger als 2 % nach Gewicht für die Summe aller Zusätze. Leider erzeugen diese Zusatzniveaus im Allgemeinen keine bemerkenswerten Änderungen im allgemeinen Korrosionsverhalten. Eine mögliche Ausnahme bilden die wetterfesten Stähle (Weathering Steels), bei denen kleine Zusätze von Kupfer, Chrom, Nickel und/oder Phosphor signifikante Reduktionen der Korrosionsrate in bestimmten Umgebungen bewirken. Auf den Niveaus der verschiedenen Elemente, in denen sie im Kohlenstoffstahl vorhanden sind, haben die Elemente keinen signifikanten Einfluss auf die Korrosionsrate in der Atmosphäre, neutralen Gewässern oder Böden. Nur im Fall von Säureangriff wird ein Effekt beobachtet. In diesem Fall erhöhen das Vorhandensein von Phosphor und Schwefel die Angriffsrate deutlich. Tatsächlich scheinen reine Eisen in Säuresystemen die beste Beständigkeit gegen Angriff zu zeigen.
Korrosionsreaktionen finden statt, wenn die Bedingungen thermodynamisch zugunsten der chemischen Reaktionen sind. Wenn dies geschieht, treiben dann potenzielle andere Faktoren die Reaktionsgeschwindigkeit (Kinetik der Reaktion). Die Korrosionsrate ist stark abhängig von der Umgebung, in der die Kohlenstoffstähle verwendet werden. Bei der Lösung eines bestimmten Korrosionsproblems kann oft eine dramatische Änderung der Angriffsrate durch Veränderung der korrosiven Umgebung erreicht werden. Da Korrosion ein so vielschichtiges Phänomen ist, ist es im Allgemeinen nützlich, zu versuchen, die verschiedenen Arten basierend auf der Umweltbasis zu kategorisieren, wie atmosphärische Korrosion, wässrige Korrosion, Korrosion in Böden, Beton und Kesseln usw.
Arten von Korrosionsreaktionen
Es gibt einen Unterschied zwischen den Arten von Korrosion, die die Wechselwirkung zwischen Metall und Umgebung beschreiben, und den Formen der Korrosion, die das phänomenologische Erscheinungsbild beschreiben.
Chemische Reaktion
Dies ist eine typische chemische Korrosionsreaktion, die bei hohen Temperaturen auftritt, wo das Metall mit heißen Gasen reagiert und eine Oxidschicht bildet.
Metallo-physikalische Reaktion
Ein Beispiel für die metallo-physikalische Reaktion ist die Versprödung durch Wasserstoff, der in das Metall diffundiert und möglicherweise zum Versagen einer Komponente führt. Versprödung kann das Ergebnis eines sorglosen Herstellungsprozesses sein. Sie kann auch durch Korrosionsprozesse (Metallauflösung) wie korrosionsinduzierte wasserstoffunterstützte Rissbildung initiiert werden.
Elektrochemische Reaktion
Dies ist die häufigste Art der Korrosionsreaktion. Die Reaktion impliziert einen elektrischen Austausch über Elektronen im Metall und Ionen in einem leitenden Elektrolyten, wie einem Wasserfilm auf seiner Oberfläche.
Die Gesamtreaktion kann in zwei Teilreaktionen getrennt werden: (i) Metallauflösung, auch als Oxidation oder anodische Reaktion bekannt (Fe = Fe²⁺ + 2 e⁻), und (ii) Reduktion oder Kathodenreaktion, eine Reaktion, die hauptsächlich den in der Luft vorhandenen Sauerstoff mit Wasser betrifft (O₂ + 2 H₂O + 4 e⁻ = 4 OH⁻). Diese beiden Teilreaktionen können auf der Metalloberfläche in einer ziemlich homogenen Verteilung stattfinden, was zu gleichmäßigem Angriff führt, oder lokal und getrennt auftreten, was zu lokalisierten Korrosionsformen wie Lochfraßkorrosion führt.
Der Mechanismus und die elektrochemische Natur der Korrosionsreaktion definieren die notwendigen Voraussetzungen für Korrosion (Abb. 2). Diese Anforderungen sind: (i) ein leitendes Metall, (ii) ein Elektrolyt (ein dünner Feuchtigkeitsfilm auf der Oberfläche ist bereits ausreichend), und (iii) Sauerstoff für die Kathodenreaktion.
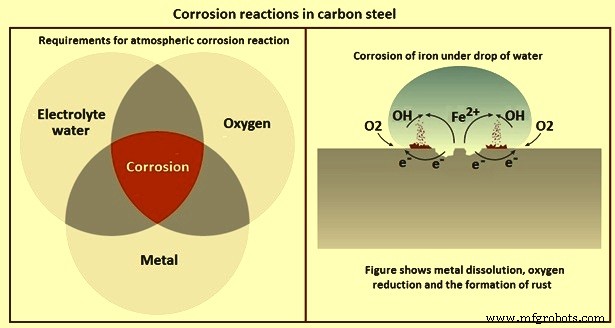
Abbildung 2 zeigt auch den grundlegenden Korrosionsmechanismus von Eisen unter einem Wassertropfen. Beide Eisenauflösungs- und Sauerstoffreduktionsreaktionen finden mit leichter Trennung auf der Oberfläche statt, und ihre Produkte (Fe-Ionen und OH-Ionen) reagieren im Wassertropfen zu rotem Rost (Korrosionsprodukt). Das einfache Korrosionsreaktionsmodell von Abbildung 2 erklärt viele Korrosionsformen und ermöglicht auch die Ableitung von Maßnahmen zur Korrosionsreduzierung. Durch Verhindern oder Verlangsamen einer der Teilreaktionen kann die Gesamtkorrosionsrate reduziert werden.
Formen der Korrosion
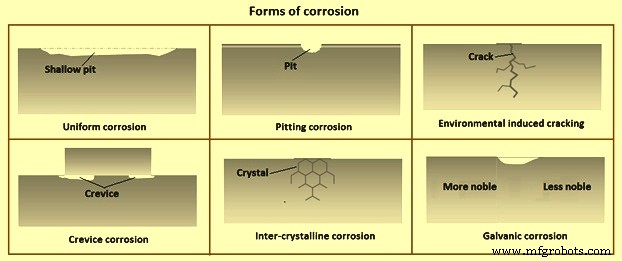
Es gibt sechs Hauptformen der Korrosion (Abb. 3): (i) gleichmäßige Korrosion / flacher Lochfraß, (ii) Lochfraßkorrosion, (iii) umweltinduzierte Rissbildung, (iv) Spaltkorrosion, (v) interkristalline (intergranulare) Korrosion, und (vi) Kontaktkorrosion (galvanische Korrosion).
Gleichmäßige Korrosion / flacher Lochfraß
Gleichmäßige Korrosion ist eine Korrosionsform, bei der die Oberfläche fast gleichmäßig abgetragen wird. Die Teilreaktionen (Metallauflösung und Sauerstoffreduktion) sind statistisch über die Oberfläche verteilt, was zu einer mehr oder weniger homogenen Auflösung des Metalls und gleichmäßigen Bildung von Korrosionsprodukten führt (z. B. roter Rost auf Kohlenstoffstahl). Das Ausmaß dieser Korrosionsform kann normalerweise gut auf Basis früherer Erfahrungen abgeschätzt werden. Die Korrosionsrate wird normalerweise in Mikrometern pro Jahr angegeben. Mit diesen Durchschnittswerten ist es möglich, die Lebenserwartung einer Komponente zu berechnen und diese durch Erhöhung der Dicke zu verlängern.
Gleichmäßige Korrosion tritt an ungeschütztem Kohlenstoffstahl und an zinkbeschichtetem Stahl unter atmosphärischen Bedingungen auf. In der Realität ist rein homogener Korrosionsangriff unwahrscheinlich. Es gibt immer Bereiche, besonders an komplexen Stahlteilen, die schneller korrodieren als andere, was zu einer mehr oder weniger rauen Oberfläche mit unregelmäßiger Bedeckung durch Korrosionsprodukte führt.
Lochfraßkorrosion (Pitting)
Lochfraßkorrosion ist eine lokalisierte Korrosionsform, die zur Bildung kleiner Löcher oder Gruben im Stahl führt. Diese Korrosionsform findet man hauptsächlich an passiven Metallen, die ihre Korrosionsbeständigkeit einer dünnen Oxidschicht auf der Oberfläche mit einer Dicke von nur wenigen Nanometern verdanken. Der Korrosionsinitiationsprozess beginnt mit einem lokalen Zusammenbruch der Passivschicht. Lokaler korrosiver Angriff kann an Stählen beispielsweise durch Chloridionen initiiert werden. Lochfraßkorrosion kann sehr problematisch sein. Während gleichmäßige Korrosion klar auf der Oberfläche sichtbar ist, erscheint Lochfraßkorrosion oft nur als kleine Nadelstiche auf der Oberfläche. Die Menge des unter den Nadelstichen entfernten Materials ist allgemein unbekannt, da sich versteckte Hohlräume bilden können, was Lochfraßkorrosion schwieriger zu detektieren und vorherzusagen macht. Technisch gibt es keine vernünftige Möglichkeit, Lochfraßkorrosion zu kontrollieren. Diese Korrosionsform muss von Anfang an durch Designüberlegungen und Verwendung des richtigen Materials ausgeschlossen werden.
Umweltinduzierte Rissbildung
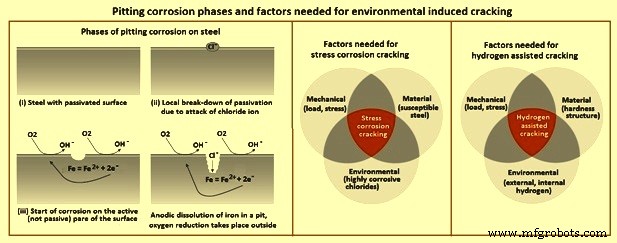
Es gibt zwei Arten umweltinduzierter Rissbildung: (i) Spannungsrisskorrosion und (ii) wasserstoffunterstützte Rissbildung (Abb. 4).
Spannungsrisskorrosion ist ein kombinierter mechanischer und elektrochemischer Korrosionsprozess, der zu Rissbildung in bestimmten Materialien führt. Sie kann zu unerwartetem plötzlichem sprödem Versagen normalerweise duktiler Metalle führen, die Spannungsniveaus weit unter ihrer Streckgrenze ausgesetzt sind. Innere Spannungen in einem Material können ausreichen, um einen Angriff von Spannungsrisskorrosion zu initiieren.
Spannungsrisskorrosion ist nicht einfach eine Überlagerung von Korrosion und mechanischen Spannungen, sondern kann als autokatalytischer, sich selbst beschleunigender Prozess verstanden werden, der zu hohen Metallauflösungsraten (anodische Reaktion) führt. Zunächst bildet sich eine kleine Grube, die sich aufgrund der angewendeten oder eigenspannungsbedingten Spannung im Material zu einem Riss entwickelt. Die Rissbildung öffnet eine neue aktive (nicht-passive) Metalloberfläche, die wieder sehr leicht korrodiert. Dies führt zu weiterem Risswachstum und erneut zur Exposition neuer hochaktiver Metalloberflächen im Riss. Die Metallauflösung im Riss schreitet schnell voran, bis mechanisches Versagen eintritt.
Spannungsrisskorrosion ist eine hochspezifische Korrosionsform, die nur dann auftritt, wenn die folgenden drei verschiedenen Anforderungen gleichzeitig erfüllt sind (Abb. 4): (i) mechanisch (Last, Spannung), (ii) Material (anfällige Legierung, z. B. Stahl), und (iii) Umgebung (hochkorrosiv, Chloride). Es ist bekannt, dass bestimmte Stahlgüten in rauen Umgebungen wie Hallenbädern unter Spannungsrisskorrosion leiden können. In den meisten dieser Fälle wird die Korrosion durch Chloride initiiert, die die Passivschicht angreifen.
Wasserstoffunterstützte Rissbildung wird durch Diffusion von Wasserstoffatomen in den Stahl verursacht. Das Vorhandensein von Wasserstoff im Gitter schwächt die mechanische Integrität des Metalls und führt zu Risswachstum und sprödem Bruch bei Spannungsniveaus unter der Streckgrenze. Wie bei Spannungsrisskorrosion kann es zu plötzlichem Versagen von Stahlteilen ohne erkennbare Warnzeichen führen. In gängigen Anwendungen ist Wasserschaden normalerweise nur für hochfesten Stahl mit einer Zugfestigkeit von ca. 1 MPa oder höher relevant.
Wie bei der Spannungsrisskorrosion müssen drei verschiedene Bedingungen (Abb. 4) gleichzeitig vorliegen: (i) mechanisch (Last, Spannung), (ii) Material (Härtestruktur), (iii) Umwelt (externer Wasserstoff, interner Wasserstoff).
Die Wasserstoffquelle kann der Herstellungsprozess sein, wie Stahlerzeugung, Beizen und Elektroverzinken (primärer Wasserstoff). Eine sekundäre Quelle kann der während eines Korrosionsprozesses gebildete Wasserstoff sein. Während des Korrosionsprozesses wird Wasserstoff gebildet und diffundiert in das Material. Diese Wasserstoffaufnahme führt zu einer Abnahme der Zähigkeit oder Duktilität des Stahls.
Spaltkorrosion (Crevice Corrosion)
Spaltkorrosion bezieht sich auf Korrosion, die in Rissen oder Spalten auftritt, die zwischen zwei Oberflächen gebildet werden (aus demselben Metall, verschiedenen Metallen oder sogar einem Metall und einem Nichtmetall). Diese Korrosionsart wird durch den eingeschränkten Eintritt von Sauerstoff aus der Luft durch Diffusion in den Spaltbereich initiiert, was zu unterschiedlichen Konzentrationen von gelöstem Sauerstoff im gemeinsamen Elektrolyten führt (sogenannter Belüftungselement). Wieder finden die beiden Teilreaktionen auf verschiedenen Teilen der Oberfläche statt. Sauerstoffreduktion findet in den äußeren Bereichen mit höheren Sauerstoffkonzentrationen statt, die leicht von der Umgebungsluft zugänglich sind, während die anodische Metallauflösung im Spaltbereich stattfindet, was zu lokalisiertem Angriff führt (z. B. Lochfraß). Sie kann auch unter Unterlegscheiben oder Dichtungen auftreten, wenn der Wassereintritt darunter nicht verhindert wird.
Es gibt untere und obere Grenzen für die Größe eines Spalts, in dem Korrosion induziert werden kann. Wenn der Spalt zu eng ist, wird kein Elektrolyt für Korrosion eingeführt. Wenn der Spalt zu breit ist, um den Sauerstoffeintrag zu reduzieren, kann sich das Belüftungselement und folglich unterschiedliche Sauerstoffkonzentrationen nicht entwickeln. Die kritische Spaltbreite hängt jedoch von mehreren Faktoren ab, wie der Art der beteiligten Stähle, der korrodierenden Umgebung und Nass/Trocken-Zyklen.
Interkristalline (intergranulare) Korrosion
Interkristalline Korrosion ist eine spezielle Form lokalisierter Korrosion, bei der der korrosive Angriff in einem ziemlich schmalen Pfad bevorzugt entlang der Korngrenzen in der Metallstruktur stattfindet. Die häufigste Auswirkung dieser Korrosionsform ist eine rasche mechanische Desintegration (Verlust der Duktilität) des Materials. Normalerweise kann sie durch Verwendung des richtigen Materials und Herstellungsprozesses verhindert werden.
Ein bekanntes Beispiel ist die sogenannte Sensibilisierung von rostfreiem Stahl. Wenn bestimmte Güten dieses Materials für eine beträchtliche Zeit bei einer Temperatur im Bereich von 500 °C bis 800 °C gehalten werden, z. B. während eines Schweißprozesses, bilden sich chromreiche Karbide, was zu Chromauszehrung an den Korngrenzen führt. Folglich besitzen die Korngrenzen einen geringeren Korrosionswiderstand als das verbleibende Material, was zu lokalisiertem korrosivem Angriff führt.
Kontaktkorrosion (galvanische Korrosion)
Kontaktkorrosion bezieht sich auf Korrosionsschäden, bei denen zwei ungleiche Metalle eine elektrisch leitende Verbindung haben und mit einem gemeinsamen korrosiven Elektrolyten in Kontakt sind. Im elektrochemischen Korrosionsmodell findet eine der beiden Teilreaktionen (anodische Metallauflösung und kathodische Sauerstoffreduktion) fast ausschließlich auf einem Metall statt. Normalerweise wird das weniger edle Metall aufgelöst (anodische Metallauflösung), während das edlere Teil nicht von Korrosion angegriffen wird (dient nur als Kathode für Sauerstoffreduktion). Wo Kontaktkorrosion auftritt, ist die Korrosionsrate des weniger edlen Metalls höher als in einer frei korrodierenden Umgebung ohne Kontakt zu einem anderen Metall.
Mithilfe thermodynamischer Daten und unter Berücksichtigung der in typischen Anwendungen gewonnenen Erfahrung ist es möglich, vorherzusagen, welche Materialkombinationen von Kontaktkorrosion betroffen sind. Ein positives Beispiel für das Kontaktkorrosionsphänomen ist die Art, wie Zink Kohlenstoffstähle und niedriglegierte Stähle schützt. Zink ist das weniger edle Metall, das Stahl aktiv schützt, indem es selbst korrodiert.
Atmosphärische Korrosion von Kohlenstoffstahl
Die Korrosion von Kohlenstoffstahl in der Atmosphäre und in vielen wässrigen Umgebungen wird am besten aus der Perspektive der Filmbildung und -zerstörung verstanden. Es ist eine unvermeidliche Tatsache, dass Eisen in Gegenwart von Sauerstoff und/oder Wasser thermodynamisch instabil bezüglich seiner Oxide ist. Daher ist die Frage nie, ob der Stahl korrodieren wird, sondern vielmehr, mit welcher Rate. Bei Abwesenheit von Filmbildung und konstanter Umgebung ist eine konstante Oxidationsrate zu erwarten. Andererseits, wenn der sich bildende Korrosionsproduktfilm den Stahl von der korrosiven Umgebung isoliert, dann ist nach der initialen Filmbildungsperiode eine Korrosionsrate von null zu erwarten. Ein fest haftender Film, der nur Diffusionstransport der Reaktanten zulässt, zeichnet sich durch eine Korrosionsrate aus, die mit der Quadratwurzel der Expositionszeit abnimmt. Da die oben genannten Idealisierungen bei der Korrosion von Kohlenstoffstählen selten anzutreffen sind, ist offensichtlich, dass andere Faktoren wirksam sind, die die stabile Filmbildung stören. Diese Faktoren können extern sein, wie Erosion durch Wind oder Regen, oder sie können intern zum Film selbst sein, wie Spannungen, verursacht durch die unterschiedlichen spezifischen Volumina von Metall und Oxid.
Die Korrosion von Eisen in der Atmosphäre erfolgt durch Bildung von hydratisierten Oxiden. Die Halbzellenreaktionen können durch die Gleichungen ausgedrückt werden: (i) ½O₂ + H₂O + 2e⁻ = 2(OH)⁻ (kathodisch), und (ii) Fe = Fe²⁺ + 2e⁻ (anodisch). Weitere Reaktionen können dann erfolgen, wie (i) Fe²⁺ + 2(OH)⁻ = Fe(OH)₂, und (ii) 2Fe(OH)₂ + H₂O + ½O₂ = 2Fe(OH)₃.
Die hydratisierten Oxide können während trockener Perioden Wasser verlieren und zu anhydratischem Eisen(II)-oxid und Eisen(III)-oxid zurückkehren. Zusätzlich bildet sich oft eine Schicht Magnetit (Fe₃O₄) oder FeO·Fe₂O₃ zwischen den Schichten von Eisen(II)-oxid (FeO) und Hämatit (Fe₂O₃). Tatsächlich bilden die verschiedenen Oxide und Hydroxide von Eisen ein ziemlich kompliziertes System von Verbindungen. Die Verbindung FeOOH wurde in drei verschiedenen Kristallformen plus einer amorphen Form gefunden. Das Auftreten der verschiedenen Oxidtypen hängt von pH-Wert, Sauerstoffverfügbarkeit, verschiedenen atmosphärischen Schadstoffen und der Zusammensetzung des Kohlenstoffstahls ab, wie bei wetterfesten Stählen mit Kupfer und Phosphor. Die tatsächliche Natur des Korrosionsfilms ist wichtig, da FeO und FeOOH scheinbar haftender sind als Fe₃O₄ und Fe₂O₃ und daher den korrosiven Angriff eher verlangsamen, aber die höheren Oxide und Oxyhydroxide neigen stärker zur Ablösung.
Da es eine erhebliche Variation in den Korrosionsraten von Kohlenstoffstählen in verschiedenen atmosphärischen Umgebungen (ländlich, städtisch, industriell, maritim etc.) gibt, ist es nur logisch zu bestimmen, welche Faktoren zu diesen Unterschieden beitragen. Obwohl die Vorhersage der Korrosivität nicht möglich ist, scheint es, dass Feuchtigkeit, Temperatur und die Gehalte an Chlorid, Sulfat und wahrscheinlich anderen atmosphärischen Schadstoffen jeweils einen Einfluss auf die Korrosionsrate von Kohlenstoffstählen ausüben.
Einflüsse von Luftfeuchtigkeit und atmosphärischen Schadstoffen
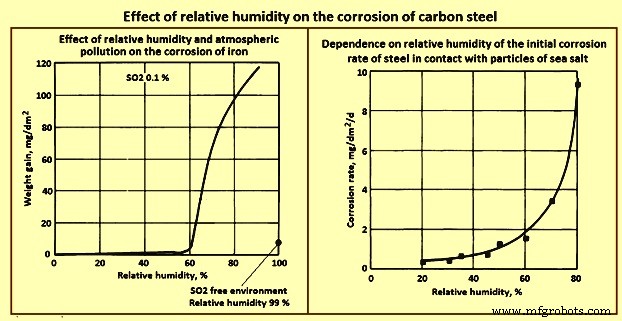
Da atmosphärische Korrosion ein elektrolytischer Prozess ist, wird die Anwesenheit eines Elektrolyten benötigt. Dies bedeutet nicht, dass die Stahloberfläche mit Wasser überflutet sein muss. Tatsächlich ist ein sehr dünner adsorbierter Wasserfilm alles, was benötigt wird. Während einer tatsächlichen Exposition verbringt der Stahl einen Teil der Zeit überflutet mit Wasser wegen Regen oder Spritzern und einen Teil der Zeit bedeckt mit einem dünnen adsorbierten Wasserfilm. Der Anteil der Zeit, der mit dem dünnen Wasserfilm bedeckt ist, hängt ziemlich stark von der relativen Luftfeuchtigkeit am Expositionsort ab. Verschiedene Studien haben gezeigt, dass die Nässedauer, obwohl ein wichtiger Faktor, nicht isoliert betrachtet werden kann, wenn Korrosionsraten abgeschätzt werden. Ein Beispiel für diese Tatsache ist in Abbildung 5 dargestellt, in der der Gewichtsverlust von Eisen als Funktion der relativen Luftfeuchtigkeit für eine Exposition von 55 Tagen in einer Atmosphäre mit 0,01 % Schwefeldioxid aufgetragen ist. In der unteren rechten Ecke von Abbildung 5 ist die gemessene Korrosionsrate für Eisen dargestellt, das für die gleiche Zeit in einer schwefeldioxidfreien Umgebung bei 99 % relativer Luftfeuchtigkeit exponiert war.
Ein weiteres interessantes Merkmal ist die scheinbare Existenz eines kritischen Feuchtigkeitsniveaus, unterhalb dessen die Korrosionsrate gering ist. Die kritische Luftfeuchtigkeit in einer schwefeldioxidhaltigen Umgebung liegt bei ca. 60 %. Dieses Verhalten steht im Kontrast zu dem von Stahl in Kontakt mit Meersalzpartikeln, wie in Abbildung 5 gezeigt. In Abbildung 5 zeigt die Korrosionsrate einen stetigen Anstieg mit zunehmender Luftfeuchtigkeit. Obwohl Daten knapp sind, scheint es vernünftig, dass Stickoxide in der Umgebung ebenfalls einen beschleunigenden Effekt auf die Korrosion von Kohlenstoffstahl haben. Tatsächlich ist jeder gasförmige atmosphärische Bestandteil, der starke elektrolytische Aktivität aufweist, als fähig zu verdächtigen, die Korrosionsrate von Kohlenstoffstahl zu erhöhen. Kurz gesagt, man kann sehen, dass es einen beschleunigenden Effekt von Chloridionen auf die atmosphärische Korrosion gibt.
Korrosionsschutz von Kohlenstoffstählen
Korrosionsschutz (Abb. 6) ist oft eine notwendige Überlegung bei der Auswahl von Kohlenstoffstahl für eine gegebene strukturelle Anwendung. Korrosion kann die Tragfähigkeit einer Komponente entweder durch generelle Reduzierung ihrer Größe (Querschnitt) oder durch Lochfraß verringern, der nicht nur den effektiven Querschnitt im gelochten Bereich reduziert, sondern auch Spannungskonzentrationen einführt, die Risse initiieren können. Offensichtlich verlängert jede Maßnahme, die Korrosion reduziert oder eliminiert, die Lebensdauer einer Komponente und erhöht ihre Zuverlässigkeit. Die Ökonomie, Umweltbedingungen, der für die projizierte Lebensdauer des Teils benötigte Schutzgrad, die Folgen unerwarteten Betriebsausfalls und die Bedeutung des Erscheinungsbildes sind die Hauptfaktoren, die nicht nur bestimmen, ob ein Stahlteil gegen Korrosion geschützt werden muss, sondern auch die effektivste und wirtschaftlichste Methode, um diesen Schutz zu erreichen.
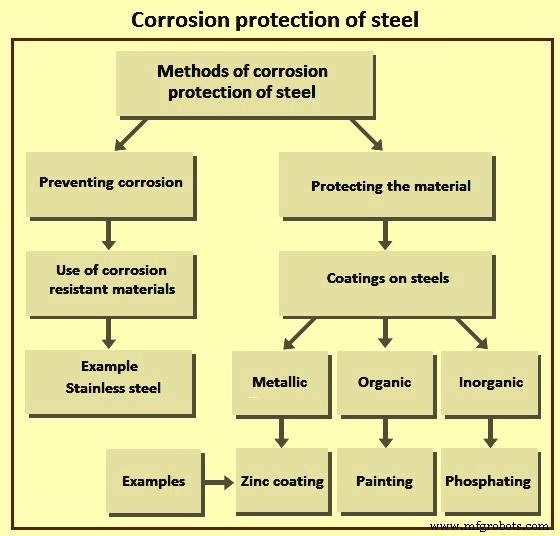
Es gibt zwei Methoden zur Minimierung der Korrosion von Stählen. Die erste ist die Trennung der reagierenden Phasen, die zweite die Reduzierung der Reaktivität der reagierenden Phasen. Die Trennung der reagierenden Phasen kann durch metallische, anorganische oder organische Beschichtungen sowie filmbildende Inhibitoren erreicht werden. Die Reaktivität kann durch Legieren, anodischen oder kathodischen Schutz und chemische Behandlung der Umgebung reduziert werden. Einige Schutzmethoden kombinieren zwei oder mehr Formen.
In den meisten Umgebungen beträgt die Korrosionsrate von Kohlenstoffstahl typischerweise ca. 20 µm pro Jahr in ländlicher Außenatmosphäre und steigt auf über 100 µm pro Jahr in Küstennähe. Dies ist normalerweise zu hoch für eine zufriedenstellende Anwendung. Das Produktdesign berücksichtigt generell keinen Grundwerkstoffverlust. Daher sind kosteneffiziente Korrosionsschutzlösungen für Kohlenstoffstahl notwendig. In alkalischer Umgebung bleibt Stahl jedoch normalerweise stabil. Dies erklärt, warum beispielsweise Bewehrungsstäbe aus Kohlenstoffstahl in der alkalischen Umgebung des umgebenden Betons bereits sehr gut gegen Korrosion geschützt sind.
Beschichtungsschutz von Kohlenstoffstahl
Verschiedene Beschichtungstypen werden aufgebracht, um die Korrosionsbeständigkeit von Kohlenstoffstählen zu erhöhen. Beschichtungspraktiken reichen von Ölen für kostengünstigen, temporären Schutz bis hin zu Dampfabscheidung für langfristigen Korrosions-, Hitze- und Verschleißschutz. Aus wirtschaftlichen Gründen ist der gewünschte Schutzgrad vor der Auswahl einer Beschichtung zu bestimmen.
Effektiver temporärer Schutz während Versand oder Lagerung kann durch Beschichten des Kohlenstoffstahls mit Mineralöl, Lösungsmitteln in Kombination mit Inhibitoren, Emulsionen auf Erdölbasis oder Wachsen erzielt werden. Diese Beschichtungstypen werden nach Säurebeizen oder zwischen Beschichtungssequenzen aufgebracht. Diese Beschichtungen werden nicht erwartet, langfristigen Korrosionsschutz zu bieten.
Oberflächenvorbereitung ist für alle Beschichtungsprozesse wichtig. Jedes Oxid auf der Stahloberfläche muss durch Beizen oder Strahlen entfernt werden. Entfetten ist nach Oxidationentfernung oder wenn der Stahl eine temporäre Beschichtung erhalten hat, notwendig und kann durch verschiedene Mittel erreicht werden. Idealerweise soll der erste Schritt im Beschichtungsprozess sofort nach der Reinigung begonnen werden.
Beschichtungsprozesse
Diese werden verwendet, um Beschichtungen aus Zink, Aluminium, Blei, Zinn und einigen Legierungen dieser Metalle auf Kohlenstoffstähle aufzubringen. Das Tauchverfahren (Hot-Dip) besteht darin, den Stahl in ein geschmolzenes Bad des Beschichtungsmetalls einzutauchen.
Zinkbeschichtung oder Verzinken ist eine gute Wahl für den Korrosionsschutz von Kohlenstoffstahl. Mehrere geeignete Verfahren sind für die Applikation von Zinkbeschichtungen auf Stahl verfügbar. Die Korrosionsrate von Zink ist mehr als zehnmal niedriger als die von Stahl, bei ca. 0,5 µm pro Jahr in ländlichen/städtischen Atmosphären und steigend auf bis zu ca. 5 µm pro Jahr in Küstennähe. Die niedrigen Korrosionsraten resultieren aus der Bildung stabiler Korrosionsproduktschichten, die Carbonate (aus CO₂ in der Luft) und Chloride (falls in der Atmosphäre vorhanden) enthalten. Bedingungen, unter denen die Bildung solcher unlöslicher Korrosionsprodukte nicht möglich ist, führen zu viel höheren Korrosionsraten und begrenzen die Eignung von Zink als Schutzbeschichtung. Dazu gehören dauerhaft nasse Bedingungen oder Exposition gegenüber hohen Konzentrationen industrieller Schadstoffe wie Schwefeldioxid. In diesen Umgebungen werden lösliche Korrosionsprodukte bevorzugt gebildet und können durch Regen abgewaschen werden. Zusätzlich zu reduzierten Korrosionsraten bietet Zink auch kathodischen oder opfernden Schutz für den darunterliegenden Stahl. Wo Kratzer, Absplitterungen oder andere Beschädigungen der Zinkbeschichtung den Stahl freilegen, tritt eine spezielle Form der Kontaktkorrosion auf. Zink, als weniger edles Metall als Stahl, korrodiert bevorzugt und schützt dadurch die freiliegende Stahloberfläche.
Zinkbeschichtungen werden während der atmosphärischen Korrosion ziemlich homogen verbraucht. Entsprechend verdoppelt in einer gegebenen Anwendung die Verdopplung der Beschichtungsdicke normalerweise auch die Zeit, bis das Zink verbraucht ist und roter Rost auf dem Stahlsubstrat auftritt. Zink ist in alkalischen Umgebungen nicht stabil und wird in Lösungen mit einem pH-Wert von 10 oder höher leicht angegriffen.
Die Methoden der Zinkbeschichtung sind Elektroverzinken, Feuerverzinken und Sherardisieren. Sherardisieren ist ein Verfahren der Zinkbeschichtung, das einen thermischen Diffusionsprozess nutzt.
Aluminium-Tauchbeschichtungen (Aluminisieren) bieten Kohlenstoffstählen Beständigkeit gegen sowohl Korrosion als auch Hitze. In vielen Umgebungen schützt Aluminium Stahl galvanisch in ähnlicher Weise wie Zink. Zink-Aluminium- und Aluminium-Zink-Legierungen werden ebenfalls durch Tauchverfahren auf Stahl aufgebracht. Das Erhitzen von aluminisiertem Stahl führt zur Bildung einer Eisen-Aluminium-Intermetallischen Verbindung, die Oxidation bei Temperaturen bis ca. 800 °C widersteht. Aluminisierter Stahl wird oft dort verwendet, wo Hitzebeständigkeit benötigt wird, beispielsweise in Automobilauspuffanlagen.
Heißgetauchte Zinnbeschichtungen bieten eine dekorative und ungiftige Barrierebeschichtung. Zinn schützt das Stahlsubstrat nicht galvanisch. Aus diesem Grund werden oft Lacke oder andere organische Beschichtungen verwendet, um Poren in der Zinnbeschichtung zu füllen und verbesserten Barriereschutz zu bieten.
Heißgetauchte Blei Beschichtungen werden manchmal auf Stahl verwendet, der Schwefelsäuredämpfen oder anderen aggressiven chemischen Umgebungen ausgesetzt ist. Terneblech, eine Blei-Zinn-Legierungsbeschichtung, bietet mehr Schutz als reine Bleibeschichtungen und ist lötfähig.
Elektroplattierte Beschichtungen werden auf Stahl für Korrosionsbeständigkeit, Erscheinungsbild, Lötfähigkeit oder andere spezielle Anforderungen aufgebracht. Eine Vielzahl von Materialien wird auf Stahl elektroplattiert, einschließlich Zink, Aluminium, Chrom, Kupfer, Cadmium, Zinn und Nickel. Mehrschichtbeschichtungen können auch durch Elektroplattieren aufgebracht werden. Ein Beispiel ist das Kupfer-Nickel-Chrom-Beschichtungssystem, das für helle Automobilzierleisten verwendet wird.
Verbundwerkstoffe (Clad Metals)
Kohlenstoffstähle können mit korrosionsbeständigeren Materialien wie Kupfer und rostfreien Stählen durch Kaltrollverbund, Warmrollverbund, Heißpressen, Explosionsverbund und Extrusionsverbund verbunden werden. Das resultierende lamellare Verbundmaterial hat spezifische Eigenschaften, die in einem einzelnen Material nicht erreichbar sind.
Thermisches Spritzen
Diese Beschichtungen bieten effektiven langfristigen Korrosionsschutz für Stähle in einer Vielzahl korrosiver Umgebungen. Sie werden durch eines von mehreren Verfahren aufgebracht, einschließlich Drahtflammspritzen, Pulverflammspritzen und Lichtbogenspritzen. Zink, Aluminium und Zink-Aluminium-Legierungen sind die gängigsten Beschichtungsmaterialien, die durch thermische Spritztechniken aufgebracht werden. Austenitische rostfreie Stähle, Aluminiumbronzen und MCrAlY (wobei M = Co, Ni oder Co/Ni) Beschichtungsmaterialien wurden auch für spezifische Anwendungen verwendet. Für maximale Korrosionsbeständigkeit werden thermisch gespritzte Beschichtungen mit einem organischen Decklack versiegelt. Thermisch gespritzte Beschichtungen werden häufig für Korrosionsschutz in maritimen Anwendungen eingesetzt.
Dampfabscheidete Beschichtungen
Diese werden manchmal zum Schutz von Kohlenstoffstahl verwendet, obwohl die Kosten solcher Beschichtungen sehr hoch sein können. Bei der Dampfabscheidung, ob physikalische Dampfabscheidung (PVD) oder chemische Dampfabscheidung (CVD), wird das Beschichtungsmaterial in Form einzelner Atome oder Moleküle zum Substrat transportiert. Eine breite Palette von Beschichtungsmaterialien kann durch Dampfabscheidung aufgebracht werden. Wenn auf ausreichende Dicke aufgebracht, ist die Beschichtung im Wesentlichen porenfrei und dicht, was hervorragenden Barriereschutz bietet. Eine bekannte Anwendung für dampfabscheidete Beschichtungen auf Stahl ist ionenverstärktes Dampfabscheiden von Aluminiumbeschichtungen auf Stahl-Flugzeug- und Luftfahrtkomponenten.
Phosphat- oder Chromat-Umwandlungsbeschichtungen
Diese werden verwendet, um die Korrosionsbeständigkeit von Stählen zu erhöhen. Für sich allein bieten sie etwas bessere Korrosionsbeständigkeit als blanker Stahl. Öfter werden sie in Verbindung mit einem anderen Beschichtungssystem verwendet. Umwandlungsbeschichtungen werden nach Feuerverzinken aufgebracht und bieten guten Korrosionsschutz, wenn sie mit einem organischen Beschichtungssystem überdeckt werden.
Beim Phosphatieren wird Stahl in eine saure Lösung getaucht, die Metallphosphate (Zn, Fe) enthält. Die Lösung reagiert mit der Stahloberfläche und bildet eine mikrokristalline Phosphatschicht auf der Oberfläche. Dies ergibt eine raue Oberfläche mit ausgezeichneten Öleigenschaften.
Organische Beschichtungen
Diese Beschichtungen bestehen aus Farben, die häufiger für den Korrosionsschutz von Stählen verwendet werden als jede andere Beschichtungsart. Richtig aufgebracht, bieten Farben hervorragenden Schutz bei relativ niedrigen Kosten. Eine Vielzahl von Beschichtungsmaterialien und Applikationsmethoden steht für die Anwendung von Farben zur Verfügung.
Keramische Beschichtungen
Keramische Beschichtungen zum Schutz von Stahl umfassen Silikatzemente und Email. Monolithische Zementauskleidungen bieten gute Beständigkeit gegen Chemikalien und thermische Isolierung. Sie können durch Gießen oder Spritzen aufgebracht werden. Emails sind Glasbeschichtungen, die bei oder über 425 °C auf die Stahloberfläche aufgeschmolzen werden, um eine glasartige Beschichtung mit guter Korrosionsbeständigkeit und hoher Härte zu erzeugen. Die Zusammensetzung des Emails kann variiert werden, um gewünschte Eigenschaften zu erzielen, wie verbesserte Beständigkeit gegen Alkalien.
Andere nichtmetallische Materialbeschichtungen
Diese Beschichtungen werden manchmal als Beschichtungen oder Auskleidungen für Stahl in Korrosionsanwendungen verwendet. Dazu gehören Gummi (sowohl natürlicher als auch synthetischer) und andere Elastomere sowie Kunststoffe wie Epoxide, Phenolharze und Vinyle. Eine Vielzahl von Eigenschaften und Beständigkeiten gegen spezifische Umgebungen ist verfügbar. Gummiauskleidungen werden seit vielen Jahren in Stahlspeichertanks für Salzsäure und Schwefelsäure verwendet. Kunststoffauskleidungen werden für Galvanisierbecken und ähnliche Anwendungen eingesetzt.
Mehrschichtbeschichtungen
Wenn der durch die metallische Beschichtung gebotene Korrosionsschutz nicht ausreicht, kann der Stahl durch zusätzliche Beschichtungen weiter geschützt werden, hauptsächlich organische Farbe mit oder ohne metallische Flakes. Ein Beispiel dafür ist die Mehrschichtbeschichtung an Befestigungselementen, bestehend aus einer elektroplattierten Zn-Legierungsbeschichtung mit einer zusätzlichen organischen Deckschicht.
Herstellungsprozess
- Kohlefaser: Zusammensetzung, Herstellung und zukünftige Anwendungen
- Kohlenmonoxid-Melder: Technologie, Design und Sicherheitsstandards für den Heimschutz
- Kohlepapier: Geschichte, Materialien und moderne Fertigung
- Carbon M2: 20× schneller Digital Light Synthesis für hochauflösende Produktionsteile
- Carbon-Faser erklärt: Festigkeit, Produktion und Industrieanwendungen
- Aluminiumkorrosion verhindern: Bewährte Strategien für langanhaltende Haltbarkeit
- WL 3.3354 (AlMg5) Zustand F – Hochfeste, korrosionsbeständige Aluminiumlegierung
- Sanicro® 35: Hochkorrosionsbeständiger Edelstahl für marine und aggressive chemische Umgebungen
- WL 3.3354 Werkstoff O – Hochfeste Aluminium-Magnesium-Legierung AlMg5 für korrosive Umgebungen
- Reaktionsturbinen in Wasserkraftwerken: Funktionsweise und Stromerzeugung