



Wesentliche Aspekte des Drahtwalzens in der Stahlproduktion
Wichtige Aspekte beim Walzen von Draht
Draht ist ein Stahlprodukt meist runden Querschnitts, das durch Warmwalzen von Stahlbrammen hergestellt wird. Er durchläuft lange nachgelagerte Prozessketten in Sekundär- und Tertiärverarbeitung bis zum Endprodukt, das oft als lebenswichtiges Bauteil in diversen Industrien dient.
In den letzten Jahren trieben steigende Qualitätsanforderungen der Anwender die technologische Entwicklung voran – für Anwendungen wie Reifen-Cord (messing/bronzebeschichtet), Hochfestseile, verzinkter Draht für Hängebrücken, Weichenschienen, Federdraht, Bewehrungslitzen, Befestigungselemente, Schweißstäbe, Vorspannstähle (PC-Draht), Sägdrähte für Siliziumwafer (Photovoltaik), Musikdraht u. v. m.
Herausforderungen im Drahtwalzwerk
Im Drahtwalzwerk (Abb. 1) wurden für die nachgelagerten Stufen bereits Maßnahmen umgesetzt: Inline-Wärmebehandlung, kleine Drahtdurchmesser, gesteuertes Walzen zur Einsparung nachgelagerter Schritte, Produktivitäts- und Energieeffizienzsteigerung. Angesichts wachsenden Wettbewerbs sind nun auch dimensionsgenaue und metallurgische Qualität, Anlagen- und Betriebseffizienz entscheidend.
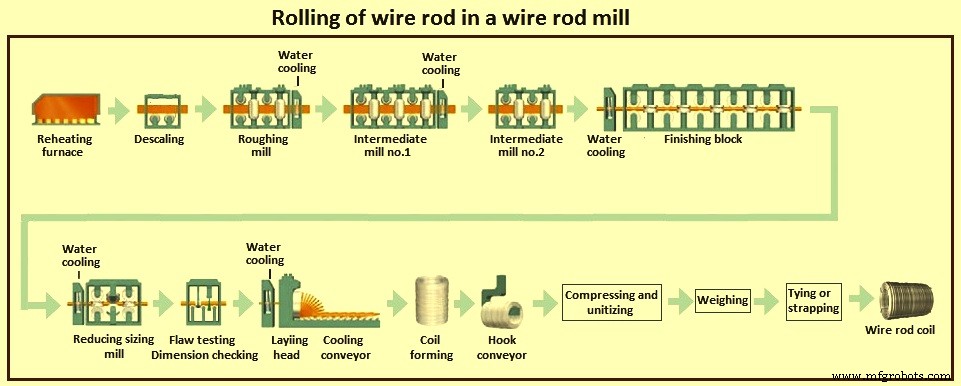
Steigende Nachfrage nach verschiedenen Güten in kleinen und großen Abmessungen fordert die Hersteller heraus, neue Technologien zu kombinieren: hohe Anlagenproduktivität, erstklassige Produktqualität und extreme Prozessflexibilität. Die Möglichkeit, Prozesswege je nach Endanwendung zu ändern und die Produktionsplanung zu vereinfachen, ist heute eine der wichtigsten Voraussetzungen für den Erfolg.
Die technologischen Eigenschaften des Drahts hängen ab vom Produktionsprozess, der Brammenchemie und -vorbereitung, dem Aufheizen und der Walztemperaturoptimierung sowie der Walzwerksauslegung.
Bramme und Bramenvorbereitung
Nichtmetallische Einschlüsse
Bei den meisten Drahtgüten sind nichtmetallische Einschlüsse äußerst schädlich, da sie Mikrohohlräume oder Matrixunterbrechungen fördern, die zu Drahtbruch beim Walzen oder in der Weiterverarbeitung führen. Solche Einschlüsse (Oxide, Silikate, Sulfide, Nitride) können in verschiedenen Stufen der Stahlherstellung entstehen (Legieren, Entschwefelung, Entphosphorung) oder exogen sein (z. B. Verschleiß durch Kontakt der Flüssigstahl mit Feuerfestauskleidung). Neben Menge und Verteilung sind Form und Verformbarkeit der Einschlüsse die wichtigsten Gefährlichkeitsindikatoren. Aluminat-Einschlüsse sind aufgrund hoher Schmelztemperatur und Unverformbarkeit am schädlichsten; kugelige Mangansulfide (meist beim Gießen entstanden) zersetzen sich beim Walzen in feine, duktile Fäden und lassen sich weiterverarbeiten.
Chemische Zusammensetzung
Die Chemie bestimmt die mechanischen Eigenschaften und Eignung für den Verwendungszweck. Engere Schwankungsbreiten innerhalb eines Charges und zwischen Chargen einer Güte sind essenziell für zuverlässiges Walzen und Weiterverarbeiten. Niedrige Gehalte an schädlichen Begleitelementen (Phosphor, Schwefel) sind wünschenswert, da sie die Duktilität beim nachgelagerten Ziehen stark beeinträchtigen können.
Segregationskontrolle
Die Kontrolle der Segregation im Startbrammen ist entscheidend für zuverlässige Eigenschaften des Endprodukts. Beim Strangguss müssen Brammen mit minimalem Säulenkristall- und maximalem Gleichkristallanteil erzeugt werden. Dendritische Segregation führt zu Segregationsbändern, die auch nach Walzen und Ziehen bestehen bleiben und die Zuverlässigkeit mindern. Selbst Mikrosegration bei höherkohlenstoffhaltigen Drähten kann Martensit im Kern bilden und das Bruchrisiko erhöhen.
Duktilität
Duktilität und Ziehverhalten hängen stark vom Wasserstoff- und Stickstoffgehalt ab. Dessen Kontrolle innerhalb akzeptabler Grenzen ist daher kritisch.
Brammengröße und -konditionierung
Die optimale Brammengröße und Oberflächenqualität sind stark diskutiert. Bramenvorbereitung ist der entscheidende Link zwischen Gießen und Walzen. Qualitätsnormen müssen festlegen, ob die Brammen direkt ins Walzwerk gehen oder konditioniert werden müssen, um Ausschussrisiken zu kontrollieren. Ziel: hohe Oberflächengüte ohne Überhautungen und Bluten, Kontrolle der Entkohlungstiefe, Minimierung des Endproduktausschusses.
Aufheizen der Brammen
Strenge Kontrolle des Brammenaufheizens ist für Drahtqualität unerlässlich. Der Ofen muss Oberflächenqualität, Temperaturgleichmäßigkeit, Vermeidung übermäßiger Einsoakzeit und Vergrößerung der Austenitkorngröße sicherstellen. Die Oberflächenqualität hängt von der Zunderbildung im Ofen ab. Höherkohlenstoffhaltige Güten neigen zur Entkohlung, die durch Brennersteuerung begrenzt werden muss.
Ein kritischer Aspekt bei Güten wie Reifen-Cord ist die Begrenzung des Temperaturabfalls vom Brammanfang zum -ende (Head-to-Tail) durch die Walzzeit. Bei kleinen Durchmessern (z. B. 5 mm) ist die Walzzeit selbst bei höchsten Geschwindigkeiten lang, weshalb der Temperaturabfall am Strangwalzwerkeingang am größten ist. Dies lässt sich durch angepasste Heizprogramme in den Ofenzonen teilweise kompensieren.
Walzwerksausrüstung
Die Ausrüstung spielt eine zentrale Rolle. Optimierung, Betriebsflexibilität und Prozesszuverlässigkeit sind fundamental. Für verbesserte Produktqualität (Maßtoleranzen, mechanische Eigenschaften, Oberfläche) ist eine zuverlässige, dedizierte Automation nötig. Moderne Walzwerke nutzen verschiedene Automationssysteme zur Steuerung von Dicke/Querschnitt, Walzendrehzahl, Spannung zwischen Gerüsten und Temperaturen. Spezifische thermomechanische Prozesse und automatisierte Steuerungen verbessern technologische Eigenschaften, Toleranzen und Oberflächenqualität.
Entzunderer
Um Brammen mit sauberer Oberfläche in den Walzprozess zu geben, ist neben Konditionierung und Aufheizpraxis das Entzundern erforderlich. Eine perfekt saubere Oberfläche verhindert irreversibele Oberflächenfehler in nachfolgenden Walzstufen (eingewalzter Zunder). Primärzunder wird am Ofenausgang durch Hochdruckwasser-Entzunderer bei hohen Brammengeschwindigkeiten in kurzer Zeit entfernt, um schädliche Oberflächenüberkühlung zu vermeiden.
Walzgerüste und Scheren
Die Walzgerüste sind das Herz des Prozesses. Ihre Konfiguration muss technologische Parameter abdecken: Stahngüten-Mix, Walzgrößen, Min/Max-Produktivität, Min/Max-Walzzeit, erforderliche Bissgeschwindigkeit, Scherenkonfiguration, vor-/nachgelagerte Anlagen, Medienverfügbarkeit.
Eine ungeeignete Konfiguration beeinträchtigt den gesamten Prozess. Heutige Drahtwalzwerke, besonders für Spezialstähle, benötigen immer mehr Prozessflexibilität: Gütenwechsel, Walzstrategien, schnelle Größenwechsel. In modernen Mehrstrang-Walzwerken sind >250 Größenwechsel pro Schicht nicht unüblich. Daher sind Reduzierung der Umrüstzeit und Vereinfachung der Passgestaltung Prioritäten.
Die Schere nach dem Entzunderer muss ausreichende Schneidkraft haben, besonders bei Niedrigtemperaturwalzen. Gerüste benötigen hohe Steifigkeit (axial/radial) für hohe Walzkräfte, schnellen Wechsel und geringes Schlauchbeschädigungsrisiko bei Walzunfällen.
Endgerüste und Reduzier-Sizing-Block
Die Blöcke benötigen robuste, schwerlastige Bauweise für hohe Walzkräfte und Drehmomente. Bestimmte Güten sind sehr temperatursensibel, was durch Blockbegrenzungen erzwungen werden kann. Für enge Maßtoleranzen bei großen und kleinen Größen ist ein Reduzier-Sizing-Block nach dem Walzblock nötig.
Neben Betriebsvorteilen (Kosten, Effizienz, Materialausbeute) und dem „Single-Pass-Family“-Konzept (alle Produkte werden im Reduzier-Sizing-Block fertiggestellt) verbessert dieser die Drahtqualität maßgeblich durch: (i) optimierte Walzfolge und Spannungsoptimierung für enge Toleranzen (absolut und reproduzierbar über Länge und Chargen), (ii) kleine Größen mit höheren Walzgeschwindigkeiten → kürzere Walzzeiten, geringerer Head-to-Tail-Temperaturabfall, (iii) große Größen mit besserer Coil-Endform durch geringeren Abstand Sizing-Block zu Legenkopf und kürzere Wasserkühlstrecke, (iv) kürzere unbehandelte (nicht wassergekühlte) Stabstrecke, (v) innere Qualität durch ordnungsgemäße Querschnittsreduktion im Sizing-Block, (vi) thermomechanische Behandlung für Kornfeinung, (vii) höhere technologische Reduktion am Bruchpunkt, (viii) leichtere thermische Profilkontrolle durch mehrstufiges Walzen/Kühlen → Vermeidung übermäßiger Temperaturerhöhung in Endblöcken (Abb. 2), (ix) geringere Streuung technologischer Endwerte, (x) drastisch verbesserte Zundererscheinung durch reduzierte Kühlung nach letzter Walzfolge, (xi) dünnere, gleichmäßigere Entkohlungsschicht bei höherkohlenstoffhaltigen Güten.
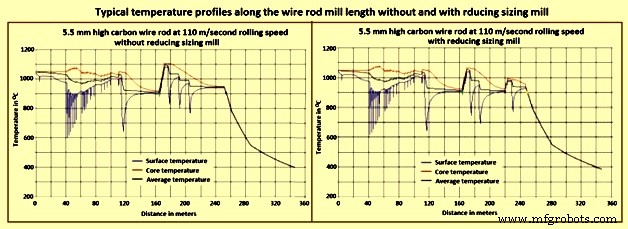
Die Gesamtreduktion des Reduzier-Sizing-Blocks liegt weit über der kritischen Reduktion für das gesamte Produktprogramm. Daher sind alle modernen Drahtwalzwerke damit ausgestattet.
Hochgeschwindigkeitsscheren
Drahtwalzwerke verfügen über Hochgeschwindigkeitsscheren an verschiedenen Stellen. Sie schneiden Kopf und Ende der Drähte bei maximalen Walzgeschwindigkeiten (modern bis 130 m/s) für normale und wasserabgeschreckte/selbstangelassene Bewehrungsdrähte. Merkmale: (i) kompakte Bauweise, (ii) Einzelschneiden-Halter/Einzelantrieb für Kropf- und Schneidbetrieb, (iii) fortschrittliches Messerverriegelungs-/Zentriersystem mit schnellem Messerwechsel, (iv) kurzhubiger elektrisch betätigter Weichen, (v) reduzierter Ablenkwinkel (weniger Reibung, Verschleiß), (vi) kürzerer Ablenkzyklus (bessere Synchronisation, Effizienz über Designgeschwindigkeit), (vii) signifikante Messerbreitenreduzierung, (viii) schmalere Messerhalter (bessere Effizienz), (ix) weniger Reibung an Führungselementen (geringerer Verschleiß, weniger Lärm bei Höchstgeschwindigkeiten).
Inline-Prüfung
Standard war die Prüfung im kalten Zustand nach dem Walzen. Durch steigende Walzgeschwindigkeiten und Kundenanforderungen an höhere Qualität reicht dies nicht mehr. Neue Prozess- und Qualitätskontrollverfahren während der Produktion sind nötig. Trend: Prüfung auch am heißen Produkt im Walzwerk. Vorteile: (i) frühe Erkennung von Produktionsproblemen → Eingreifen vor weiterem Schaden, (ii) Vermeidung von Ausschuss und verschwendeter Zeit/Energie für fehlerhafte Produkte in nachgelagerten Stufen. Inline-Prüfung basiert meist auf Wirbelstrom.
Legenkopf (Loop Laying Head)
Aufgabe: gutes Coilmuster und lange Rohrlebensdauer. Mit steigenden Endwalzgeschwindigkeiten (bei kleinen Größen) wird dies anspruchsvoller → neue technologische Lösungen und alternative Materialien nötig.
Sehr hohe Walzgeschwindigkeiten (>100–130 m/s) verursachen Kopf-/Endenbildungsprobleme, wenn nicht mechanisch/automatisch gesteuert. Loop-Zentrierung auf Kühlförderer wird schwieriger – kritisch für Güten mit thermomechanischer Behandlung.
Neue Legenkopf-Generation: bewährtes „Ölfilm-Lager“ für vibrationsfreien Betrieb, fortgeschrittenes Design per 3D-kinetisch-dynamischer Simulation für Betriebsstabilität und Verschleißoptimierung bei hohen Endgeschwindigkeiten. Progressiv gekrümmte Rohrform und Materialwahl geben dem Draht ideale Führung, ständigen Wandkontakt über gesamte Rohrlänge → gleichmäßige Verschleißverteilung.
Gesteuertes Kühlförderersystem
Heute Standard in der metallurgischen Praxis: gesteuertes Kühlförderersystem. Der Kühlabschnitt ist eine zweistufige Wasser-Luft-Kühlstrecke (Abb. 3). Nach dem Endgerüst wird der Draht zuerst mit Wasser durch Spezialdüsen gekühlt, dann vom Legenkopf in Ringlagen auf den Förderer gelegt, wo Luft von unten durch Gebläse auf die Ringe bläst.
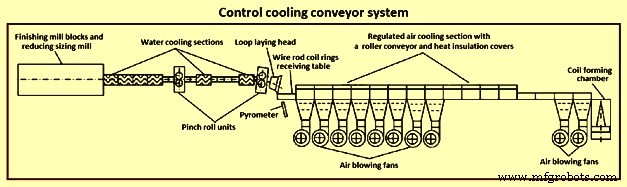
Zur Schaffung effektiver Abkühlbedingungen werden Designmerkmale ständig verbessert. Beispiel: Bei mittel-/hochkohlenstoffhaltigen Güten wird eine „kurze“ Kühlstrecke genutzt; bei niedrigkohlenstoffhaltigen Legierungsstählen (inkl. komplexlegierter Schweißdrähte) sind langsame oder verzögerte Kühlmodi nötig, wofür eine „lange“ Kühlstrecke effektiver ist.
Designmerkmale ermöglichen verschiedene Kühlregime. Beschleunigte Kühlung (≥15 °C/s) erzeugt überwiegend perlittisches Gefüge. Gleichmäßige Verteilung der Strukturkomponenten über den Querschnitt ist bei perlittischen Stählen besonders wichtig, wenn der Draht in der Weiterverarbeitung hoher Kaltumformung ausgesetzt ist. Perlitt ist die günstigste Struktur für hochfeste kaltverformte Produkte mit hohem Umformgrad.
Bei höherkohlenstoffhaltigen Drähten ist das metallurgische Ziel: höchstmögliche unauflösbare Perlite, Minimierung auflösbarer Perlite und freiem Zementit/Ferrit. Proeutektoider Ferrit verringert Duktilität gegenüber vollperlittischem Gefüge (höhere Rissinitiierungsstellen an Ferrit-Perlit-Grenzflächen). Daher muss Ferritanteil minimal sein (1–2 %), damit mechanische Eigenschaften der Hall-Petch-Beziehung folgen (Zugfestigkeit vs. Interlamellarabstand). Hall-Petch: Festigkeit steigt mit abnehmender Korngröße bis ~20–30 nm, wo sie peak't.
Im Walzwerksbereich ist die Temperaturkontrolle auf dem Kühlförderer der Kern der Drahtproduktion. Hier finden Stahlumwandlungen statt. Je nach Größe und Güte sind die ersten 30–50 Sekunden auf dem Kühlförderer strategisch entscheidend für optimale technologische Eigenschaften.
Das Kühlförderersystem erlaubt durch Wahl des Kühlregimes die Produktion aller konventionellen Güten sowie Spezialgüten mit alternativen Kühlmodi. In Kombination mit Reduzier-Sizing-Block für Niedrigtemperaturwalzen und gesteuerte Kühlung optimiert es Kohlenstoff- und Legierungsstahlgüten → sehr gute Eigenschaftskombination und Maßkontrolle.
Das System ermöglicht breite Prozessfenster: Schnell- und Langsamkühlung in einer Anlage. Damit lassen sich breitgefächerte Kohlenstoff-, Legierungs- und Edelstähle sowie Sondergüten produzieren. Verbesserte Walzeigenschaften ermöglichen mehr Güten im direkt verwertbaren Zustand und reduzieren/eliminieren nachgelagerte Prozesse (z. B. Kugelglühen).
Inline-Thermomechanische Behandlungen
Anwender fordern zunehmend Gesamtqualität und für Spezialanwendungen (z. B. Reifen-Cord) dedizierte Prozesswege. Inline-Wärmebehandlungen im Drahtwalzwerk haben die Prozessauslegung für Spezialdrähte tiefgreifend verändert. Sie vereinen Prozessflexibilität (Wertschöpfung), hohe Produktivität/Materialausbeute (Kosten-/Umweltminimierung).
Thermomechanische Behandlung verfeinert das Endkorn durch dynamische Rekristallisation. Kombiniert mit finaler Inline-Wasserkühlung und überlegener Kühlung auf dem Förderer bestimmt sie maßgeblich die Endprodukteigenschaften. Besonders vorteilhaft für niedrig- und mittellegierte Stähle, die nachgelagert kugelgeglüht werden. Starke Korngrößenkontrolle beeinflusst auch nachfolgende Umwandlung zu harten Produkten (Bainit, Martensit) durch Verschiebung von Umwandlungsbeginnzeit und -temperatur. Thermomechanische Behandlung kann nachgelagerte Kaltumformung direkt minimieren und Glühzeiten verkürzen.
Die Kombination aus gesteuertem Kühlförderer und niedrigen Walztemperaturen ermöglicht Reduktion der Härtbarkeit bei kritischen Güten → Ferritbildung fördern, Bainit/Martensit-Evolution verzögern. Verfeinerte Korngröße verbessert Diffusion beim Wärmebehandeln → reduzierte Zeiten/Temperaturen. Für nicht wärmebehandelte Drähte: verfeinerte, komplexe Strukturen erhöhen Zugfestigkeitsaufbau bei Kaltverformung → Vorteile: (i) geringere Walzzugfestigkeit, (ii) verbessertes nachgelagertes Ansprechverhalten, (iii) erhöhte Arbeitsverfestigung. Verbesserungen stammen aus Kornverfeinerung und Mikrostrukturkontrolle. Gute Kühlkontrolle am Förderer kombiniert mit reduzierter Härtbarkeit macht den Prozess sehr stabil und verringert unerwünschte harte Phasen.
Regelsystem für technologische Eigenschaften und Zunderoptimierung
Walztemperaturkontrolle ist Schlüsselaspekt für konstante Dehnlasten, optimale Maßtoleranzen, verbesserte technologische/metallurgische Eigenschaften, Produktgleichmäßigkeit und adäquate Zundereigenschaften (Qualität und Quantität).
In Drahtwalzwerken wird Wasser an strategischen Stellen zur Steuerung von Walz- und Wickeltemperaturen eingesetzt, um ausreichend Zeit für Selbstanlassen des Stabs zu geben und minimalen Temperaturdifferenz Oberfläche/Kern am Block-Eingang zu sichern. Für manche Güten sind optimale Bedingungen der „Normalisierwalz“-Temperaturbereich, feingesteuert durch Temperatur-Rückführsystem für Hochdruck-Wasserkühldüsen.
Empfindliche Güten können bei falscher Walz-/Wickelkontrolle zu Problemen führen: substanziell (technologische Endwerte, nachgelagertes Ziehen, z. B. Perlitkoloniedichte) oder ästhetisch („Rotrost“-Erscheinung).
Beim Drahtwalzen entstehen zwei Eisenoxidarten: Primärzunder (im Aufheizofen auf Brammenoberfläche, im Entzunderer entfernt) und Sekundärzunder (während Walzen und nach Ablegen auf Kühlförderer). Sekundärzunder besteht aus drei Schichten: Wüstit (FeO), Magnetit (Fe₃O₄), Hämatit (Fe₂O₃) von innen nach außen. Bei manchen Güten nur zwei Schichten (wenig Hämatit). Dickenwachstum ist nicht-linear proportional zu Temperatur und Oxidationszeit: >900 °C und besonders in den ersten 20 s schnelles FeO-Wachstum, dann linearer; Fe₃O₄-Dicke bleibt ~konstant. Oxidationsrate ist bei allen Temperaturen hoch, außer bei 650 °C, wo sie abnimmt und Dicke fast konstant bleibt. Daher hängt Sekundärzunderdicke stark vom Kühlmodus ab.
Für die Befestigungsindustrie sind Zunderqualität und -menge wichtig, gesteuert durch thermische Behandlung. In der Weiterverarbeitung wird mechanisch oder chemisch entzundert. Für optimales Wüstitzunder und mechanisches Entzundern vor dem Ziehen eignen sich hohe Wickeltemperaturen (>900 °C); für chemisches Entzundern niedrigere (~850 °C) → dünner, dichter Zunder → weniger Metallverlust, kürzere Beizzeit. In jedem Fall müssen die besten technologischen Eigenschaften beider Kühlstufen (gezwungenes Wasserkühlen während/nach Walzen und beschleunigte Kühlung im Förderer) kontrolliert werden.
In jüngster Zeit stiegen aus Produktivitäts-, Wirtschafts- und Umweltgründen die Anforderungen an mechanisch entzunderbare Drähte, dank verbesserter mechanischer Zunderentfernungstechnologien. Für manche Anwendungen ist zunderfreie Oberfläche nötig → chemisches Entzundern.
Handling von Drahtcoils
Da Drahtcoils meist unverpackt transportiert werden, sind sie Rost ausgesetzt. Oft im Freien gelagert, tropft Wasser aus den Bündeln beim Transport. Es ist ein Warmwalzprodukt für nachgelagerte Verarbeitung zu vielfältigen Endanwendungen: Nägel, verzinkter Zaun- und Stacheldraht, Straßenmatten, Vorspanndraht u. v. m.
Viele Lieferungen gehen ins Kaltziehen. Dabei wird Draht durch Ziehmatrizen gezogen (Querschnittsreduktion, Längenzunahme). Knicke und Kerben sind unzulässig, da der Draht in den Matrizen brechen kann. Auch für nicht gezogene Drähte (z. B. Straßenmatten) sind solche Fehler unerwünscht, da sie im Endprodukt sichtbar werden. Bündelzerfall beim Transport durch schlechte Stauung, Quetschen, Bandbruch führt zu losen Windungen → Verheddern, Verdrehen. Folge: Coil-Abschnitte müssen abgeschnitten/verschrottet werden. Andernfalls Zeitverlust in der Produktion.
Umwickelte Coils deuten auf empfindlichere Weiterverarbeitung hin (z. B. Musikinstrumentendraht). Spezialstahl-Coils werden vor Korrosion und mechanischer Beanspruchung (Kratzer, Knicke) geschützt, meist mit Mehrlagenverpackung: Korrosionsschutz (geölt oder VCI-Papier) oder filmbeschichtetes Papier/Kunststofffolien.
Drahtcoils sind vorsichtig zu handhaben (mechanische Empfindlichkeit). Schäden vermeiden durch korrektes Handling und geeignete Geräte (Traversen, C-Haken, Coilmanschetten, Hebebänder, Ketten). Heben/Absetzen mit übermäßiger Kraft verursacht Verformung → Coils können nicht mehr ordnungsgemäß abgewickelt und weiterverarbeitet werden.
Transport in Fahrzeugen/Waggons mit Stirnwand und Bordwänden (Rungen) ausreichender Festigkeit und Tragfähigkeit. Rutschhemmende Materialien unter Last und zwischen Lagen. Lücken im Ladungsschema sind oft unvermeidbar (Handhabungsmethoden, Fahrzeugcharakteristik, Lastverteilung) → Ladungssicherung nach erwarteten Beschleunigungen: formschlüssig (Passgenauigkeit, Rundumzurren) und/oder kraftschlüssig (Niederzurren).
Herstellungsprozess
- Wichtige mathematische Konstanten: Eulersche Zahl (e) & Pi (π) – Anwendungen und Definitionen
- Das Nudelholz: Von etruskischen Ursprüngen bis zur modernen Handwerkskunst
- Tiara: Geschichte, Materialien und modernes Design des königlichen Kopfschmucks
- Stacheldraht: Geschichte, Konstruktion und moderne Verwendung
- Rolling Alarm Robot: Intelligentes, mobiles Wecksystem mit Raspberry Pi und Google Kalender
- MOSMusic: Musik-synchronisierte Lichtsteuerung mit CoolMOS MOSFET & Arduino
- Wesentliche Qualitätsprüfstandards für CNC-Bearbeitungsexzellenz
- Arduino-gesteuerte 3D-Drahtbiegemaschine bauen: Schritt-für-Schritt-Anleitung
- Draht-EDM meistern: Umfassender Leitfaden zum Drahterodieren
- EDM-Fertigung verstehen: Präzision & Kraft beim Materialabtrag