



Kohlenstoffneutrale Stahlproduktion: Innovationen und Strategien
Kohlenstoffneutrale Stahlherstellung
Die Eisen- und Stahlproduktionsindustrie ist der größte Einzel-Sektor in Bezug auf globale fossile und industrielle Emissionen und macht etwa 7 % bis 9 % der Treibhausgasemissionen (THG) aus. Gleichzeitig ist Stahl der primäre Werkstoff moderner industrieller Gesellschaften. Der Stahlverbrauch wird weiter steigen, da Infrastruktur ausgebaut und verbessert werden muss und der globale Lebensstandard in einem Tempo angehoben werden soll, das ein zufriedenstellendes Niveau erreicht. Daher besteht die Herausforderung darin, Wege zu finden, die die gesellschaftliche Nutzung von Stahl als Material ermöglichen und gleichzeitig die negativen Umweltauswirkungen seiner Produktion vermeiden.
Traditionelle Eisen- und Stahlproduktionsprozesse sind mit sehr hohen umweltbezogenen THG-Emissionen verbunden. Die aktuellen Emissionen aus Eisen- und Stahlwerken liegen bei etwa 1,8 Tonnen CO₂ (Kohlenstoffdioxid) pro Tonne Rohstahl (tCO₂/tCS). Obwohl es in den letzten Jahrzehnten erhebliche laufende Bemühungen zur Reduzierung der THG-Emissionen aus der Stahlherstellung gab, sind große technologische Durchbrüche tatsächlich noch nötig, wenn der Eisen- und Stahlsektor mit den branchenübergreifenden Emissionsreduktionen Schritt halten soll, die unter dem Pariser Abkommen erforderlich sind. Dieses zielt darauf ab, den globalen Temperaturanstieg bis zum Ende dieses Jahrhunderts auf deutlich unter 2 °C über dem vorindustriellen Niveau zu begrenzen und strebt an, die Bemühungen auf ein ehrgeizigeres Ziel von nur 1,5 °C Temperaturanstieg zu richten.
CO₂-Emissionen aus der Eisen- und Stahlindustrie gehören zu den am schwierigsten zu reduzierenden, da Kohlenstoff in den meisten Stahlwerken als stöchiometrisches Reduktionsmittel in der Produktion von Eisen und Stahl verwendet wird. Dieser Kohlenstoff endet als CO/CO₂-Gemisch in den Stahlwerksgasen, die zur Erzeugung von Wärme, Strom und weiterem CO₂ verbrannt werden. Strategien für Carbon Capture and Storage (CCS), Carbon Capture and Utilization (CCU) oder für die Vermeidung von CO₂ existieren in der Eisen- und Stahlproduktion, sind aber stark von der Verfügbarkeit erneuerbaren Stroms für die Produktion von Wasserstoff (H₂) abhängig.
Zukünftige Stahl nachfrage und Dekarbonisierungspfade
Die aktuellen Schätzungen der zukünftigen Stahlnachfrage variieren stark, mit projizierten jährlichen Wachstumsraten zwischen 1,4 % und 3,3 %. Bei dieser Wachstumsrate liegt die projizierte Stahlnachfrage bis 2025 bei bis zu 2,4 Milliarden Tonnen. Eine teilweise Dekarbonisierung dieser wachsenden Eisen- und Stahlindustrie kann nur durch Effizienzverbesserungen und die Integration erneuerbaren Stroms in konventionelle Stahlherstellungswege erreicht werden, während vollständige Dekarbonisierung neue Null-Kohlenstoff- und/oder Negativ-Emissions-Technologien erfordert. Andererseits haben Versuche, die Eisen- und Stahlproduktionsprozesse zu dekarbonisieren, trotz erheblicher laufender Forschungs- und Entwicklungsbemühungen (F&E) noch nicht das Niveau einer großindustriellen Einführung erreicht. Die Machbarkeit und Anwendbarkeit von CCS im Kontext der Stahlherstellung bleibt im aktuellen Szenario höchst zweifelhaft.
Im konventionellen Hochofen/Basic-Oxygen-Ofen-Weg (BF/BOF) wird Kohlenstoff (in Form von Koks und Kohle) verwendet, um die endothermen Reduktionsreaktionen anzutreiben sowie die benötigten hohen Temperaturen bereitzustellen. Ein typischer BF-BOF-Prozess erzeugt 1,6 bis 2,2 tCO₂/tCS. Erhebliche regionale Unterschiede bei stahlbezogenen Emissionen bestehen, wobei einige Stahl produzierende Länder einen viel höheren CO₂-Fußabdruck haben als OECD-Länder (Organisation für wirtschaftliche Zusammenarbeit und Entwicklung). Es gibt auch signifikante Unterschiede zwischen verschiedenen Stahlherstellungswegen wie BF-BOF, DRI-EAF (Direct Reduced Iron – Electric Arc Furnace) und Schrott-EAF. Durch technologische Verbesserungen haben Stahlwerke ihren Brennstoffverbrauch in den letzten fünf Jahrzehnten stetig reduziert, sodass der BF-BOF-Weg nun als weitgehend optimiert betrachtet werden kann. Die effizientesten Hochöfen der Welt arbeiten jetzt innerhalb von etwa 5 % über dem theoretischen Minimum in Bezug auf ihre CO₂-Emissionen.
Der Übergang der Schwerindustrie im Allgemeinen und der Eisen- und Stahlindustrie im Besonderen hin zur Dekarbonisierung hat bis vor kurzem nicht viel Aufmerksamkeit aus der Energie- und Klimaforschungsperspektive erhalten. Da die industriellen Emissionen jedoch fast so hoch sind wie die aus der Stromerzeugung, müssen Minderungsmaßnahmen für tiefe Dekarbonisierung in der Eisen- und Stahlindustrie mit Nachdruck verfolgt werden. Die Strategien für tiefe Dekarbonisierung der Eisen- und Stahlindustrie können weitgehend zwei verschiedene Wege verfolgen:
- Änderung der bestehenden Prozesse, um inhärente Abhängigkeiten von fossilen Brennstoffen zu beseitigen. Dieser Weg verlässt sich stark auf die Nutzung von elektrischem Strom, entweder direkt oder durch den durch Elektrolyse erzeugten H₂.
- Beibehaltung der bestehenden Prozesse und Behandlung der Emissionen durch eine Kombination aus CCS- und CCU-Anwendung sowie einem Wechsel zu erneuerbaren Quellen für Prozessenergie.
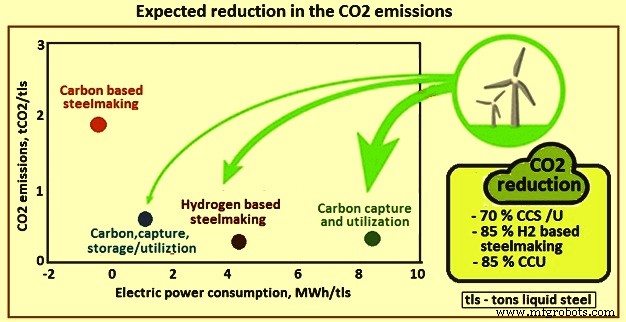
Die Kategorisierung dieser beiden Wege, angewendet auf die Eisen- und Stahlindustrie, weist mehrere Merkmale sowie Herausforderungen und Chancen für ihre Umsetzung auf, wie im Folgenden beschrieben. Abb. 1 zeigt die erwartete Reduktion der CO₂-Emissionen für verschiedene Alternativen.
Änderung bestehender Prozesse
Mit der wachsenden Verfügbarkeit kostengünstigen erneuerbaren Stroms werden verschiedene Formen der Elektrifizierung zunehmend als attraktive Optionen für die Dekarbonisierung der Eisen- und Stahlindustrie gesehen. Eine Reihe verschiedener technologischer Lösungen wurden zu diesem Zweck vorgeschlagen. Zu den vielversprechendsten Technologien gehört die Elektrolyse oder „Elektrogewinnung“ von Eisenerz. Dies beinhaltet die Nutzung von elektrischem Strom als Reduktionsmittel, ähnlich der Produktion von Aluminium (Al) aus Aluminiumoxid (Al₂O₃). Dieser Prozess befindet sich noch in einem frühen Entwicklungsstadium und wurde bisher nur im Laborversuch erprobt, stellt aber eine hocheffiziente Stahlherstellungsoption mit dem Versprechen großer Emissionsreduktionen langfristig dar.
Elektrogewinnung ist eine der ältesten elektrolytischen Techniken zur Gewinnung von Metallen aus ihren Erzen durch Strom. Diese Technologie wird normalerweise für die Elektrogewinnung von Metallen wie Blei, Kupfer und Seltenen Erden eingesetzt. Es gibt einige kommerziell verfügbare erzspezifische Elektrogewinnungstechnologien für Eisen: (i) der Boucher-Prozess, Elektrolytische Raffination in FeSO₄-FeCl₂-Lösung, (ii) der Eustis-Prozess, Elektrogewinnung in FeCl₂-Lösung unter Verwendung von Eisensulfiderz, und (iii) der Pyror-Prozess, Elektrogewinnung in FeSO₄-Lösung unter Verwendung von Eisensulfiderz. Die jedoch allgemeinere Elektrogewinnung von Fe aus Eisenerz wurde bisher nur im Laborversuch etabliert. Abhängig vom CO₂-Fußabdruck des für die Elektrolyse verwendeten Strommixes kann dieser Weg potenziell kohlenstofffrei sein. In einem zukünftigen Szenario, in dem die globale Primärenergieversorgung von erneuerbaren Quellen dominiert wird, bietet diese Technologie signifikantes Kohlenstoffreduktionspotenzial. Die aktuelle europäische SIDERWIN-Initiative, ein Projekt im Rahmen von Horizon 2020 mit dem Ziel einer Reduktion von CO₂-Emissionen und Energieverbrauch um 87 % bzw. 31 % (verglichen mit dem BF-BOF-Weg), zielt darauf ab, diese Technologie im Pilotmaßstab zu validieren und einen Technology Readiness Level (TRL) bis 2022 zu demonstrieren.
Ein weiterer elektrolytischer Weg, der kürzlich für die Stahlherstellung Interesse geweckt hat, ist die Schmelzsalzelektrolyse von Eisenerz (auch als Pyro-Elektrolyse bekannt). Der Prozess ähnelt der Standardmethode zur Reduktion von Al aus Al₂O₃ durch den Hall-Héroult-Prozess, bei dem Al₂O₃ in einem 800 °C heißen Bad aus geschmolzenem Kryolith (Natrium-Aluminium-Fluorid) gelöst und dann zwischen Graphitanoden (oben) und einer Kathode aus geschmolzenem Aluminium (unten) elektrolytisch zersetzt wird. Der Betrieb eines ähnlichen Prozesses für die Eisenerzreduktion bei sehr hohen Temperaturen wird eine potenzielle Verringerung des Energieverbrauchs im Vergleich zu Niedertemperatur-Elektrolysewegen erwarten. Machbarkeitsnachweise wurden demonstriert, aber die technische Machbarkeit mit akzeptablen Effizienzen bleibt weiterhin unklar. Herausforderungen umfassen die Korrosivität geschmolzener Elektrolyte, das Fehlen geeigneter Anodenmaterialien und das begrenzte mechanistische Verständnis von sehr hochtemperierten elektrolytischen Prozessen. Obwohl die Stahlproduktion durch Schmelzsalzelektrolyse potenzielle ökonomische und ökologische Vorteile gegenüber klassischer extraktiver Metallurgie bietet, ist ihre Machbarkeit weit davon entfernt, als sofortige Null-Kohlenstoff-Alternative überzeugend demonstriert zu sein.
Eine Studie hat den Energiebedarf und die CO₂-Emissionen von vier verschiedenen Stahlproduktionswegen verglichen: BF-BOF-Referenzfall, BF-BOF mit Kohlenstoffabscheidung (BF-CCS), H₂-DRI und Elektrogewinnungsprozess. Der Elektrogewinnungsweg hatte einen Energiebedarf, der 50 % niedriger war als der Referenz-BF-BOF-Fall, gefolgt von H₂-DRI und BF-CCS mit 28 % bzw. 13 % niedrigerem Energiebedarf. Wichtig ist, dass die Analyse auch zu dem Schluss kommt, dass eine Reduktion der CO₂-Emissionen um mehr als 50 % über den BF-CCS-Weg nicht möglich ist, während sowohl der H₂-Reduktions- als auch der Elektrogewinnungsweg schließlich zu einer vollständigen Dekarbonisierung des Eisen- und Stahlsektors führen können. Markteintritte für H₂-DRI und Elektrogewinnung werden nicht vor 2035 bzw. 2040 erwartet.
Der stöchiometrische H₂-Verbrauch für die Reduktion von Hämatit beträgt 54 kg pro Tonne Eisen. Ein 1 Mio. t/a (Millionen Tonnen pro Jahr) Eisen- und Stahlwerk benötigt eine H₂-Anlagenkapazität von bis zu 70.000 m³ bei STP/Stunde. Großtechnische H₂-Produktion wird derzeit durch Dampfreformierung von Methan erreicht. Diese Option kann für die H₂-basierte Roheisenerzeugung beibehalten und sogar optimiert werden, z. B. durch das Ziel einer H₂-Reinheit von 97 % bis 98 % anstelle der normalen 99,9 % plus Reinheit. Da sie jedoch auf fossilen Ressourcen basiert, bleibt die Leistung in Bezug auf CO₂-Minderung insgesamt durchschnittlich, es sei denn, eine CO₂-Abscheidungseinheit wird hinzugefügt, was eine andere Strategie darstellt als die derzeit verfolgte. Die andere bevorzugte Option ist die H₂-Produktion durch Wasserelektrolyse, vorausgesetzt, der benötigte Strom ist fossilfrei. Die Anlagengröße kann durch Multiplikation der elektrolytischen Zellen erreicht werden. Neue, verbesserte Technologien wurden ebenfalls identifiziert, wie Protonenaustauschmembranen und Hochdruck- oder Hochtemperaturelektrolyse.
Bei der H₂-basierten Reduktion wird das Eisenerz durch eine Gas-Feststoff-Reaktion reduziert, ähnlich den DRI-Wegen. Der einzige Unterschied ist, dass das Reduktionsmittel reines H₂ anstelle von CO (Kohlenmonoxid)-Gas, Synthesegas oder Koks ist. HYBRIT, kurz für „HYdrogen BReakthrough Ironmaking Technology“, ist ein Joint Venture zwischen drei schwedischen Unternehmen: SSAB, LKAB und Vattenfall. Es zielt darauf ab, Kohlenstoff vollständig aus der Stahlherstellung zu eliminieren, indem H₂-Reduktion verwendet wird. Der HYBRIT-Prozess fällt in eine Kategorie technologischer Konzepte, die der kommerziellen Anwendung wesentlich näher sind.
Der HYBRIT-Prozess basiert auf der Verwendung von H₂ als Reduktionsmittel, wobei das H₂ durch Elektrolyse auf Basis erneuerbarer Elektrizität produziert wird. Aus ökologischer Sicht ist der wichtigste Vorteil, dass das Abgas dieses Prozesses Wasser (H₂O) statt CO₂ ist, mit der daraus resultierenden Reduzierung der THG-Emissionen. Wie bei der konventionellen DRI-Stahlherstellung kann das mit dem H₂-basierten DRI-Weg erzeugte Eisen mit kommerziell verfügbarer EAF-Technologie weiter zu Stahl verarbeitet werden. Die H₂-Produktions- und EAF-Stahlherstellungsschritte können kohlenstofffrei gestaltet werden, wenn der elektrische Strom und H₂ mit erneuerbaren Quellen wie PV (photovoltaisch) / Wind / Wasserkraft-Elektrolyse, photochemischer H₂-Produktion oder solarthermischer Wasserspaltung erzeugt werden.
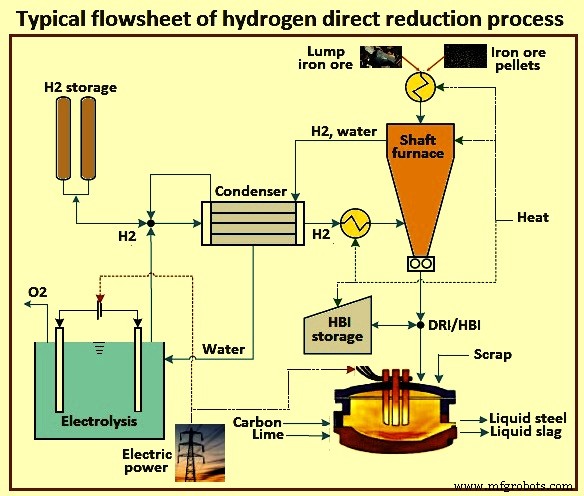
Der HYBRIT-Prozess ersetzt Kohle durch H₂ für die Direktreduktion (DR) von Eisen, kombiniert mit einem EAF. Der Prozess ist nahezu vollständig fossilfrei und führt zu einer erheblichen Reduzierung der Treibhausgasemissionen. Der Prozess gehört zu mehreren Initiativen, die ein H₂-DR/EAF-Setup nutzen, das die Direktreduktion von Eisenerz durch H₂ mit einem EAF für die Weiterverarbeitung zu Stahl kombiniert. Das Produkt aus dem H₂-DR-Prozess ist DRI oder Schwammeisen, das in einen EAF eingespeist, mit geeigneten Anteilen Schrott gemischt und weiter zu Stahl verarbeitet wird. Ein typisches Fließbild des H₂-DR/EAF-Prozesses ist in Abb. 2 dargestellt.
Obwohl diese spezifische Prozesskombination noch nicht im kommerziellen Maßstab implementiert wurde, sind mehrere der einzelnen Komponenten bereits weltweit in der Eisen- und Stahlindustrie weit verbreitet. EAF-basierter Stahl macht etwa 30 % der jährlichen globalen Produktion aus. Der DR-Prozess wird ebenfalls breit eingesetzt und bildet die Basis für etwa 7 % der gesamten globalen Roheisenproduktion und ist normalerweise mit dem EAF integriert. Während reines H₂ kommerziell als Reduktionsmittel in der Direktreduktion verwendet wurde, basiert die bestehende DRI-Produktionskapazität auf Erdgas, das dampfreformiert wird, um das Reduktionsmittel, ein Gemisch aus CO und H₂, zu erhalten. Kürzlich wurde der Zero Reformer (ZR)-Prozess entwickelt, der den Erdgasverbrauch erheblich reduziert hat.
Da die Kosten für Erdgas ein Schlüsselfaktor für die wirtschaftliche Tragfähigkeit dieses Setups sind, befindet sich die meiste DRI-Produktion in Regionen, die reich an kostengünstigem Erdgas (CH₄) sind. Trotz der Tatsache, dass mehrere Komponenten des H₂-DR/EAF-Setups in industriellen Umgebungen getestet und eingesetzt wurden, bleiben wesentliche Herausforderungen für den Prozess bestehen. Diese betreffen Prozessintegration, Produktqualitäten, Scale-up der H₂-Infrastruktur (Produktion und Speicherung) und die Integration eines H₂-DR/EAF-Eisen- und Stahlwerks in ein auf erneuerbaren Stromquellen basierendes Energiesystem. Eine der Hauptfragen ist, wie Kohlenstoff in das Eisen gelangt, um es zu Stahl zu machen.
Beibehaltung bestehender Prozesse
CCS war ein wichtiges Thema in der Untersuchung der Kontrolle von THG-Emissionen. Das Interesse wuchs in den 1990er Jahren mit tiefergehenden Analysen der Technologie. Das Konzept trat in den frühen 2000er Jahren breiter in klimapolitische Diskussionen ein als potenzielle Technologie, durch die die globale Nutzung fossiler Brennstoffe fortgesetzt werden kann, ohne zu den THG-Werten in der Atmosphäre beizutragen. Die Kohlenstoffabscheidungstechnologie selbst ist recht ausgereift, nach der Kommerzialisierung in der Mitte des 20. Jahrhunderts in der Lebensmittel- und Chemieindustrie. Speicherung wurde auch in Erdgaslagerstätten erfolgreich erprobt. In der frühen Phase der CCS-Studien zum Zweck der Klimaschutzminderung lag der Fokus vorwiegend auf Anwendungen im Stromerzeugungssektor, insbesondere bei kohlebasierter Stromproduktion. Trotz einer langen Liste von Pilotanlagen und Testprojekten ist kommerzielles CCS jedoch nicht materialisiert. Dies liegt teilweise an Kostenüberschreitungen, teilweise an öffentlicher Opposition gegen unterirdische CO₂-Speicherung und teilweise an sinkenden Kosten anderer weniger verschmutzender Stromerzeugungsmittel wie Erneuerbare und Erdgas.
Obwohl die Erwartungen an die Rolle von CCS im Stromsektor gesunken sind, erscheinen jüngste Entwicklungen bei der Kohlenstoffabscheidung aus der Erdgasstromerzeugung durch den sogenannten Allam-Zyklus vielversprechend. Es wird immer noch als Schlüsseltechnologie für die Reduzierung von THG-Emissionen aus der Schwerindustrie einschließlich der Eisen- und Stahlindustrie ohne größere Änderungen an den bestehenden Prozessen betrachtet. CCS in der Industrie hat bestimmte Unterscheidungsmerkmale, wenn es um Implementierungsbedingungen geht. Ein Vorteil ist, dass CO₂-Ströme in der Industrie tendenziell recht rein sind im Vergleich zur Stromerzeugung, was die Abscheidungs- und Trennstufen weniger kompliziert machen kann. Darüber hinaus wird öffentliche Opposition voraussichtlich weniger stark sein, da es für mehrere Branchen, wie die Zementindustrie, wenige erneuerbare Alternativen gibt.
Die Eisen- und Stahlindustrie hat jedoch auch Merkmale, die CCS-Anwendungen erschweren können. Erstens konkurriert die Eisen- und Stahlindustrie im Gegensatz zur Stromerzeugungsindustrie global, was sie noch anfälliger für Kostensteigerungen macht und problematischer, diese an die Kunden weiterzugeben. Ein weiterer Nachteil der CCS-Option ist, dass ein Industriestandort mehrere CO₂-Quellen mit unterschiedlichen Konzentrationen und Volumina beherbergt. Die meisten CCS-Bewertungen konzentrieren sich nur auf die Haupt-CO₂-Quelle, während das Abscheiden aller CO₂-Emissionen eines Werks viel schwieriger sein und große Umbauten erfordern kann. Das Abscheiden und Speichern von 50 % bis 60 % der CO₂-Emissionen an einem Industriestandort kann laut mehreren Bewertungen etwa 70 bis 80 USD pro Tonne CO₂ kosten. Für das Abscheiden höherer Emissionsanteile ist die Kostenstruktur jedoch unsicherer. Besonders hervorzuheben: Es gibt keine verlässlichen Kostenschätzungen für das Abscheiden von über 90 % der Emissionen.
Das Projekt „Ultra-Low Carbon Dioxide Steelmaking“ (ULCOS) hat eine Reihe von Technologien identifiziert, die die Implementierung von CCS in der Eisen- und Stahlindustrie unterstützen können. Eine davon, der TGR-BF-Prozess (Top Gas Recycling – Blast Furnace), wurde in Pilotanlagen erfolgreich getestet, mit einem Reduktionspotenzial von 24 % bei CO₂-Emissionen. Die tatsächliche Abscheidung und Speicherung von CO₂ war jedoch nicht Teil dieses Pilot-Setups.
Kurz gesagt: Derzeit scheint CCS in der Industrie eine vielversprechendere Lösung zu sein als in der Stromerzeugung, aber es gibt immer noch inhärente Probleme. Erstens sind die potenziellen THG-Emissionsreduktionen durch CCS auf etwa 50 % begrenzt, aufgrund kleiner und diffuser Emissionsquellen, Platzmangel für Installationen und anderer Probleme. Zweitens bleiben speicherbezogene Fragen wie Überwachung und langfristige Integrität der Speicherreservoire ungelöst. Drittens bringt CCS sehr wenige Co-Benefits mit sich, und das Vorhandensein von Co-Benefits wurde als Schlüsselfaktor identifiziert, wenn es darum geht, Übergangsprozesse zu beschleunigen. Dies ist ein Faktor, der die breite Einführung behindern kann. Wenn Kohlenstoffabscheidung mit einer Form der CO₂-Nutzung (CCU) kombiniert wird, können größere Chancen bestehen, aber es muss noch viel Prozessentwicklung geleistet werden. Auch wenn CO₂ als Rohstoff genutzt wird, z. B. in Form eines Spezialchemikals oder Kraftstoffs, landet es letztlich in der Atmosphäre.
Die Rolle von Biomasse
Durch die meiste Geschichte der Eisen- und Stahlverarbeitung war Biomasse eine Schlüsselressource. Holzkohle auf Holzbasis fungierte sowohl als Reduktionsmittel, um Eisenerz von seinen Sauerstoffkomponenten zu befreien, als auch als Energiequelle, um die notwendigen hohen Temperaturen zu erreichen. Erst um 1875 übernahm Koks, der aus Kohle produziert wird, obwohl es wichtig zu beachten ist, dass Holzkohle bis Mitte der 1900er Jahre weiterhin verwendet wurde. Aus schnell wachsenden Eukalyptus hergestellte Holzkohle wird in Brasilien in kleineren Stahlwerken immer noch als Hauptreduktionsmittel verwendet, aber dies ist in größeren Eisen- und Stahlwerken aufgrund der durch die geringere Druckfestigkeit von Holzkohle im Vergleich zu Koks gesetzten Grenzen wahrscheinlich nicht machbar. Auch die großen benötigten Mengen und erhebliche Herausforderungen bei der Qualitätserhaltung machen einen vollständigen Wechsel von Koks zu Biokoks höchst unwahrscheinlich.
Aber Biomasse kann immer noch eine wichtige Rolle bei der Dekarbonisierung des Eisen- und Stahlsektors spielen, und mehrere verschiedene Optionen wurden vorgeschlagen. Am inkrementellen Ende der Skala steht die Möglichkeit, 5 % bis 10 % Holzkohle mit Kokskohle bei der Produktion von Metallurgenkoks für den Einsatz in bestehenden Hochöfen zu mischen. Eine weitere Option ist die Verwendung von Biomasse bei der Verarbeitung von Roheisenerz, entweder als Brennstoff für den Prozess selbst oder zur Herstellung eines kompositen Bio-Kohlenstoff-Eisenerz-Pellets, das dann in einem DR-Prozess verwendet werden kann. Es gab auch Versuche, vergasene Biomasse in DR-Prozessen einzusetzen. Dieser Ansatz ist machbar, bedarf aber weiterer Versuche und Studien. Höganäs AB, ein schwedisches Unternehmen, das einen kohlebasierten DR-Prozess zur Herstellung von Eisenpulvern nutzt, hat reale Versuche eines Prozesses initiiert, der Holzvergasung zur Produktion sowohl von Biokoks als Reduktionsmittel als auch von Synthesegas für Prozessenergie (und möglicherweise auch für Reduktion) nutzt.
Bio-Methan wird auch eine wichtige kohlenstoffarme Option für die Beheizung in der Sekundärmetallurgie sein, wenn das Koksowengas aus dem Koksowen und der Nebenproduktanlage nicht mehr verfügbar ist. In einem integrierten Eisen- und Stahlwerk wird das Koksowengas aus dem Koksowen und der Nebenproduktanlage für die Beheizung in den Sekundärmetallurgieprozessen verwendet. Mit einem H₂-DR-Konzept muss diese Energie ersetzt werden. Langfristig existieren verschiedene Optionen für elektrische Beheizung, aber Bio-Methan kann das derzeit verwendete Erdgas und Koksowengas direkt mit minimalen Prozessänderungen ersetzen.
Die systemischen Herausforderungen für Biomasse sind jedoch erheblich. Im Gegensatz zu Kohle sind Biomasse-Ressourcen nicht an einem spezifischen Ort konzentriert (wie eine Mine), was zu hohen Beschaffungskosten führt, da Biomasse aus geografisch verstreuten Gebieten gesammelt, verarbeitet und zum Eisen- und Stahlwerk transportiert werden muss. Zweitens kann eine wachsende Nachfrage nach Holz zu Wettbewerb mit bestehenden Nutzern (wie der Forstindustrie) sowie anderen Sektoren führen, die Biomasse nutzen, um Minderungsziele zu erreichen. Dies kann wiederum zu höheren Preisen führen, es sei denn, der Fokus wird auf Forstresiduen verlagert, die weniger nachgefragt sind. Schließlich ist es entscheidend, um THG-Emissionsreduktionen zu gewährleisten, dass Biomasse aus nachhaltig bewirtschafteten Wäldern bezogen wird.
Zusammenfassend kann Biomasse sowohl im erneuerbaren als auch im CCS-Weg eine wichtige Rolle spielen. Beide benötigen große Wärmemengen in der Eisenerzverarbeitung, Sekundärmetallurgie und Warmwalzprozessen. Dies kann sehr gut durch die Verbrennung von Bio-Methan bereitgestellt werden. Im CCS-Weg kann Holzkohle zumindest teilweise Koks ersetzen, solange die mechanische Stabilität der Hochofenbeschickung gewahrt bleibt. Im HYBRIT-Konzept wird Biomasse auch als Kohlenstoffquelle für Eisen- und Stahlprozesse und potenziell auch in nachgelagerten Metallbearbeitungsprozessen vorgesehen.
Herstellungsprozess
- Wolfram-Molybdän-Eisen-Legierungen: Steigerung der Stahlfestigkeit und Produktionseffizienz
- Eisen vs. Stahl: Wesentliche Unterschiede erklärt
- Fiix erreicht Klimaneutralität: Praktischer 5-Schritte-Leitfaden
- Kohlenstoffstahl vs. Edelstahl: Das richtige Material für Ihr Projekt wählen
- Kohlenstoffstahl schmieden: Wie Hitze und Druck Festigkeit und Zähigkeit transformieren
- Kohlenstoffstahl vs. Edelstahl: Wichtige Unterschiede & die richtige Materialwahl
- Hochkohlenstoff-Edelstahl: Eigenschaften, Verwendung & Vorteile
- Mittelkohlenstoffstahl: Eigenschaften, Anwendungen und Vorteile
- ASTM A595 Güte A Kohlenstoffstahl – Premium Niedrigkohlenstoff-Legierung
- Umfassender Überblick über Stahlerzeugungsverfahren