



Wasserstoff-Stahlherstellung: Reduzierung des CO₂-Fußabdrucks in der Eisen- und Stahlproduktion
Wasserstoff-Stahlherstellung
Die Eisen- und Stahlproduktionsindustrie ist der größte Einzel-Sektor in Bezug auf globale fossile und industrielle Emissionen und macht etwa 7 % bis 9 % der Treibhausgasemissionen (THG) aus. Gleichzeitig ist Stahl der primäre Werkstoff moderner industrieller Gesellschaften. Der Stahlverbrauch wird weiter steigen, da Infrastruktur ausgebaut und verbessert werden muss und der globale Lebensstandard in einem Tempo angehoben werden soll, das ein zufriedenstellendes Niveau erreicht. Daher besteht die Herausforderung darin, einen Stahlherstellungsprozess zu finden, der die gesellschaftliche Nutzung von Stahl als Material ermöglicht und gleichzeitig die negativen Umweltauswirkungen seiner Produktion vermeidet. Im Kontext der Reduzierung der CO₂-Emissionen der Stahlherstellung erhält der wasserstoffbasierte (H₂) Stahlherstellungsweg derzeit viel Aufmerksamkeit, da er eine attraktive Option darstellt.
Die Reduktion von Eisenerz mit H₂ ist seit langem bekannt, da die Reduktionsreaktionen mit H₂ sowohl in der Roheisenproduktion im Hochofen (BF) als auch in der Direktreduktion von Eisen (DRI) / Heißbrikettiertem Eisen (HBI) in einem Schachttofen stattfinden. Beim Hochofen sind die H₂-Quellen befeuchtete Heißluft und eingespritztes pulverisiertes Kohle. Im Falle des DR-EAF-Stahlherstellungsweges (Direktreduktion – Elektrolichtbogenofen) war dieser historisch durch den Einsatz von H₂ gekennzeichnet, der normalerweise aus Erdgas (NG) durch katalytische Reformer erzeugt wird. Da die Kohlenwasserstoffquelle Erdgas ist, kann der erzeugte H₂ variierende Konzentrationen aufweisen und mit Kohlenmonoxid (CO) gemischt sein, abhängig vom verwendeten Oxidationsverhältnis.
Die H₂-Reduktion von Eisenerz wird seit vielen Jahrzehnten untersucht. Es gab bahnbrechende Untersuchungen in Schweden durch Wiberg und Edström bereits in den 1950er Jahren, denen eine Reihe von Untersuchungen zur Kinetik des Prozesses und der Reaktivität des erzeugten Produkts folgten. Die erste kommerzielle H₂-Direktreduktionsanlage für Eisenerz (H₂-DRI) auf Basis der Wirbelschichttechnologie, Circored, wurde 1998 von Cliffs and Associates Ltd. im Point Lisas Industrial Complex in Trinidad gebaut. Die Anlage hatte eine geplante Kapazität von 500.000 Tonnen HBI pro Jahr. Die Anlage war kommerziell nicht erfolgreich und wurde 2016 stillgelegt.
Herausforderungen der wasserstoffbasierten Eisenreduktion
Im aktuellen globalen Szenario laufen zahlreiche Aktivitäten, um einen Prozess zu finden, der die Reduktion von Eisenerz mit H₂ nutzt, um CO₂-Emissionen stark zu reduzieren, wenn nicht ganz zu eliminieren. Es gibt zahlreiche Probleme, die überwunden werden müssen, bevor ein Erfolg erzielt wird, der den derzeitigen Verfahren für die Roheisen- und Stahlherstellung ernsthafte Konkurrenz bieten kann. Einige der Hauptprobleme werden in den folgenden Abschnitten beschrieben.
1. Kostenwirksame Produktion von Massen-H₂
Eines der wichtigsten Probleme ist die Suche nach einer kosteneffizienten Methode für die Produktion von Massen-H₂, die Strom aus Prozessen mit geringen CO₂-Emissionen nutzt. Erneuerbare Energiequellen sind Solarenergie, Windenergie, Wasserkraft, Meeresenergie und Geothermie. Auch in der Kernenergie wird fossilerfreier Brennstoff verwendet. Von allen erneuerbaren Energien sind die beiden zuverlässigsten Quellen Photovoltaik (PV) und Windkraftanlagen. Beide Technologien sind jedoch durch schwankende Strombereitstellung aufgrund der volatilen Natur der Sonnenstrahlung und des Winds gekennzeichnet, sodass es Zeiten knapper und Zeiten reichlicher Stromversorgung gibt. Um einen hohen Anteil an Wind- und Solarenergie in das Energiesystem zu integrieren, ist eine großtechnische Speicherlösung erforderlich, um die zeitlichen Ungleichgewichte zwischen Produktion und Nachfrage auszugleichen.
2. Speicherung von Massen-H₂
Das zweite Problem ist die Speicherung von Massen-H₂ (Hochdruck-Gasspeicherung oder kryogene Flüssigspeicherung). H₂-Speicherung bietet Vorteile aus der Perspektive der Strombeschaffung und -preisgestaltung, ist aber nicht kritisch für das Prozesskonzept. Heute ist die kosteneffizienteste Alternative für H₂-Speicherung die unterirdische Druckspeicherung, bei der H₂ in unterirdischen Salzformationen gespeichert wird. Im aktuellen Szenario ist dies die einzige Technologie für H₂-Speicherung, die im industriellen Maßstab getestet wurde. Andere Lösungen, die derzeit viel Interesse wecken, umfassen die Nutzung von Erdgaspipelines und die Umwandlung in Ammoniak oder Kohlenwasserstoffe als Zwischenspeicher für H₂. Die erste Bewertung der Lined Rock Cavern (LRC)-Technologie, die derzeit in Schweden für Erdgas verwendet wird, wird als vielversprechend angesehen. Andere alternative Methoden für H₂-Speicherung in Entwicklung sind Speicherung in Metallhydriden und porösen Materialien.
3. Kohlenstofffreies Eisenprodukt
Das dritte Problem ist, dass das durch H₂-Reduktion erzeugte Eisen keinen Kohlenstoff (C) enthält, im Gegensatz zu Roheisen und DRI/HBI, die C in unterschiedlichem Prozentsatz enthalten. C wird in der Stahlherstellung für den C-Siedebedarf benötigt. Zudem erhält Stahl seine Eigenschaften durch seinen C-Gehalt, daher ist in verschiedenen Stahlsorten unterschiedlicher C-Anteil vorhanden. Echte technische Schwierigkeiten werden in dieser Hinsicht jedoch nicht erwartet, da zusätzlicher C im EAF zugegeben werden kann.
4. CO₂-Emissionen im Vorfeld
Das vierte Problem sind CO₂-Emissionen, die während Abbau, Aufbereitung und Benefizierung des Eisenerzes sowie während der Pelletproduktion und dem Transport dieser Materialien entstehen. Prozesse, die H₂-Reduktion nutzen, benötigen vorzugsweise Pellets als Einsatzmaterial. In dieser Hinsicht besteht die Möglichkeit, einige der CO₂-Emissionen durch den Einsatz erneuerbarer Energiequellen zu eliminieren.
Der wasserstoffbasierte Stahlherstellungsweg
Der erste Prozess ist die großtechnische Produktion von H₂, die derzeit durch Dampfreformierung von Methan erreicht wird. Diese Option kann für die H₂-basierte Roheisenerzeugung beibehalten und sogar optimiert werden, z. B. durch das Ziel einer H₂-Reinheit von 97 % bis 98 % anstelle der üblichen 99,9 % plus Reinheit. Da sie jedoch auf fossilen Ressourcen basiert, bleibt die Leistung in Bezug auf CO₂-Minderung insgesamt durchschnittlich, es sei denn, eine CO₂-Abscheidungseinheit wird hinzugefügt, was eine andere Strategie darstellt als die derzeit verfolgte. Die andere bevorzugte Option ist die H₂-Produktion durch Wasserelektrolyse. Die H₂-Produktion muss fossilfrei sein, daher ist die geeignete Produktionsmethode Wasserelektrolyse mit CO₂-armer Elektrizität, also erneuerbarer oder kerntechnischer Strom. Die Herausforderung besteht darin, massive Mengen an H₂ unter akzeptablen wirtschaftlichen Bedingungen zu produzieren. Obwohl Wasserelektrolyse eine bekannte Technologie ist, sind einige Entwicklungen erforderlich, um das Ziel massiver Mengen an CO₂-armem und vor allem für die Roheisenerzeugung erschwinglichem H₂ zu erreichen. Die Anlagengröße kann durch Multiplikation der elektrolytischen Zellen erreicht werden. Neue, verbesserte Technologien wurden ebenfalls identifiziert, wie Protonenaustauschmembranen und Hochdruck- oder Hochtemperaturelektrolyse.
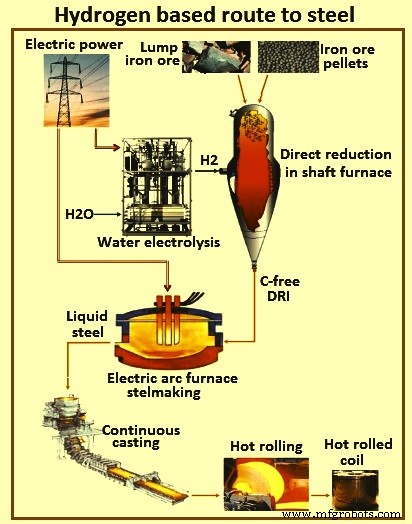
Der zweite Prozess ist die Erzeugung von Eisen durch die Direktreduktion von Eisenerz in einem Schachttofen, der ausschließlich mit H₂ betrieben wird. Dies ist das Herz des H₂-Roheisen-Prozesses. Der Schachttofen wird oben mit Pellets oder Brockerz beschickt, die durch die Schwerkraft absinken und einem aufsteigenden H₂-Strom begegnen, der in mittlerer Höhe seitlich eingespeist wird und oben austritt. Die Reduktionsreaktionen finden im oberen Abschnitt zwischen dem Reduktionsgasauslass und -einlass statt. Die Umwandlung zu Eisen ist auf der Höhe des Gaseinlasses abgeschlossen. Darunter kann ein konischer Abschnitt zur Kühlung des DRI verwendet werden, vorzugsweise mit H₂ statt Methan (CH₄). Der Rest des Gaskreislaufs ist viel einfacher als beim konventionellen DRI-Prozess mit reformiertem NG; das Topgas besteht aus H₂-H₂O, wird gekühlt, um Wasser zu kondensieren. Der getrennte H₂ wird recycelt, mit frischem H₂ aus dem Elektrolysewerk gemischt und auf die gewünschte Temperatur (ca. 800 °C bis 900 °C) wieder erhitzt.
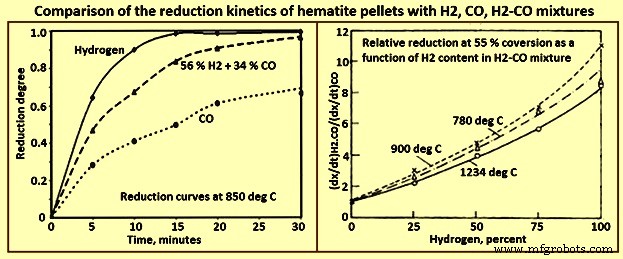
Aus der mathematischen Modellierung der Reduktionszone eines Schachtofens, der mit 100 % H₂ betrieben wird, wurde festgestellt, dass aufgrund der schnellen Reduktionskinetik mit H₂ eine vollständige Metallisierung theoretisch schneller erreicht werden kann als mit H₂-CO-Gemisch, was zu kleineren Reaktoren als den aktuellen DR-Schächten führt.
Der dritte Prozess ist das Schmelzen des kohlenstofffreien DRI in einem EAF zur Stahlproduktion. Ein H₂-basierter Reduktionsprozess ergibt ein kohlenstofffreies Eisenprodukt, was bedeutet, dass eine fossilfreie C-Quelle benötigt wird, um im Stahlherstellungsschritt ein Stahlprodukt der erforderlichen Chemie herzustellen.
Im besten H₂-basierten Stahlherstellungsweg, der im ULCOS-Projekt (Ultra Low CO₂ Steelmaking) untersucht wurde (Abb. 1), wird H₂ durch Wasserelektrolyse mit hydraulischem oder kerntechnischem Strom produziert. Eisenerz wird durch H₂ in einem Schachttofen zu DRI reduziert, und kohlenstofffreies DRI wird in einem EAF zu Stahl verarbeitet. Dieser Weg zeigt vielversprechende Leistung bezüglich CO₂-Emissionen von weniger als 300 kg CO₂/Tonne Stahl, einschließlich der CO₂-Kosten des Stroms, wobei die Emissionen aus dem DR-Ofen selbst nahezu null betragen. Dies entspricht einer Reduktion von 85 % im Vergleich zu den aktuellen ca. 1.850 kg CO₂/Tonne Stahl der BF-BOF-Route (Basic Oxygen Furnace). Dieser neue Weg ist somit ein nachhaltigerer Weg zur Stahlherstellung. Seine zukünftige Entwicklung hängt jedoch weitgehend vom Aufkommen einer sogenannten H₂-Wirtschaft ab, wenn dieses Gas in großen Mengen, zu wettbewerbsfähigen Kosten und mit geringen CO₂-Emissionen bei seiner Produktion verfügbar wird.
Reduktionsreaktionen und Kinetik
Bei der H₂-basierten Reduktion wird das Eisenerz durch eine Gas-Feststoff-Reaktion reduziert, ähnlich den DRI-Wegen. Der einzige Unterschied ist, dass das Reduktionsmittel reines H₂ anstelle von CO-Gas, Synthesegas oder Koks ist. Die Reduktion von Eisenerz durch H₂ erfolgt in zwei oder drei Stufen. Bei Temperaturen über 570 °C wird Hämatit (Fe₂O₃) zuerst in Magnetit (Fe₃O₄), dann in Wüstit (FeₓO) und schließlich in metallisches Eisen umgewandelt, während bei Temperaturen unter 570 °C Magnetit direkt in Eisen umgewandelt wird, da Wüstit nicht thermodynamisch stabil ist.
Die bei der Reduktion von Eisenerz durch H₂ beteiligten Reduktionsreaktionen werden durch die Gleichungen dargestellt: (i) 3 Fe₂O₃ + H₂ = 2 Fe₃O₄ + H₂O, (ii) x Fe₃O₄ + (4x-3) H₂ = 3 FeₓO + (4x-3) H₂O, und (iii) FeₓO + H₂ = x Fe + H₂O, wobei x = 0,95 beträgt. Wie diese Reaktionen zeigen, setzt die Eisenerzreduktion mit H₂ harmlose Wasserdämpfe (H₂O) statt des Treibhausgases CO₂ frei. Die Gesamtreaktion für die Reduktion von Hämatiterz mit H₂ lautet Fe₂O₃ + 3H₂ = 2Fe + 3H₂O, was eine endotherme Reaktionswärme von ΔH bei 298 °C = 95,8 kJ/mol aufweist, was für die Energiebilanz des Prozesses negativ ist und eine Energiezufuhr mit dem eingespritzten Reduktionsgas/Gasgemisch erfordert. Der Fokus bei der Entwicklung der Produktionslinie liegt auf der Optimierung basierend auf Reduktionstemperatur, Reaktionskinetik, Pelletzusammensetzung und Technologie zur Vorwärmung des Reduktionsgases.
Der stöchiometrische H₂-Verbrauch für die Reduktion von Hämatiterz (Fe₂O₃) beträgt 54 kg pro Tonne Eisen. Daher benötigt ein 1 Million Tonnen pro Jahr Stahlwerk eine H₂-Anlage mit einer Kapazität von bis zu 70.000 m³/h H₂ bei Standardtemperatur und -druck (STP). Mit H₂ als Reduktionsgas ist es wichtig, die Verhaltensänderung des Reaktors im Vergleich zum Reaktor mit H₂-CO-Gemischen als Reduktionsgas vorherzusehen (Abb. 2). Mehrere Faktoren können auf unterschiedliche Weise interagieren, wie Kinetik, Thermodynamik, Wärmeübertragung und Gasstrom. Bezüglich der Kinetik haben Laborstudien zur Reduktion von Eisenoxiden mit CO, H₂ und CO-H₂-Gemischen eindeutig gezeigt, dass bei sonst gleichen Bedingungen die Kinetik mit H₂ schneller ist (bis zu 10-mal) als mit CO. Die meisten Reaktionsmerkmale sind jedoch der Reduktion durch CO sehr ähnlich und viele Mechanismen sind beiden gemeinsam. Es gibt jedoch auch signifikante Unterschiede.
Thermodynamik
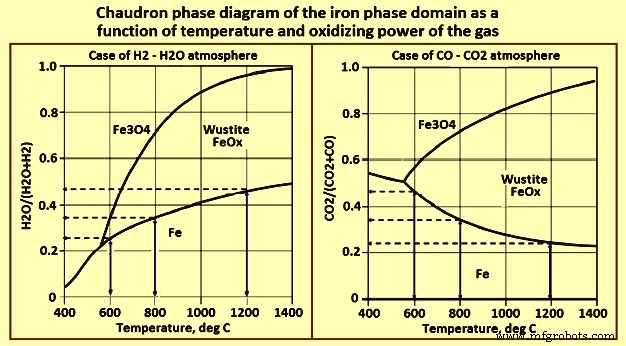
Der erste Hauptfaktor ist die Thermodynamik, die CO bei niedrigen Temperaturen begünstigt, wie das Chaudron-Diagramm (Abb. 3) zeigt. Die vertikalen blauen Pfeile stellen die treibende Kraft für die Wüstit-Eisen-Reduktion dar, die mit der Temperatur bei H₂ zunimmt und bei CO abnimmt.
Reaktionswärme
Der zweite Faktor ist die Reaktionswärme der Reduktionsreaktionen wie in Tabelle 1 dargestellt. Die Hämatit-Magnetit-Reaktion ist mit H₂ weniger exotherm als mit CO, die Magnetit-Wüstit-Reaktion ist endothermer, und vor allem ist die Wüstit-Eisen-Reaktion mit H₂ endotherm und mit CO exotherm. Insgesamt ist das Gleichgewicht eine endotherme Reduktion mit H₂ und eine exotherme Reduktion mit CO. Als Ergebnis ändern sich Temperatur und Zusammensetzungen im Schacht stark mit der Einlassgaszusammensetzung. Beim Verlassen der Gaseinspritzzone sinkt die Temperatur aufgrund von Methancracken, aber mit höherem CO-Gehalt wird das Bett aufgrund der exothermen Reaktionswärme auf höherer Temperatur gehalten, während die Temperatur bei mehr H₂ niedriger ist.
| Tabelle 1 Wärmewerte der Reduktionsreaktionen | |
|---|---|
| Reaktion | ΔH, 800 °C (J/mol) |
| 3Fe₂O₃ + H₂ = 2 Fe₃O₄ + H₂O | – 6.020 |
| 3Fe₂O₃ + CO = 2 Fe₃O₄ + CO₂ | – 40.040 |
| Fe₃O₄ + H₂ = 3 FeO + H₂O | 46.640 |
| Fe₃O₄ + CO = 3 FeO + CO₂ | 18.000 |
| FeO + H₂ = Fe + H₂O | 16.410 |
| FeO + CO = Fe + CO₂ | – 17.610 |
| Hinweis: Ein Minuszeichen deutet auf eine exotherme Reaktion hin | |
Selbst wenn in allen Fällen insgesamt mehr H₂ als CO für die drei Reduktionen genutzt wird (ein Ergebnis der Kinetik), ist der letztere Effekt, d. h. die Reduktion durch CO in der zentralen Zone bei CO-Gas, entscheidend für den endgültigen Metallisierungsgrad. Auch bei ausschließlicher Verwendung von H₂ (sowohl am Reduktionsgaseinlass als auch am unteren Einlass) existiert die kältere zentrale Zone nicht, die Temperaturen sind radial gleichmäßiger, und die Reduktion geht aufgrund der effizienten Kinetik bis zur Vollendung (100 % Metallisierung).
Wie oben gesehen, ist die Reduktion mit H₂ endotherm, während sie mit CO exotherm ist. Andererseits sind die Thermodynamiken mit H₂ günstiger als mit CO über 800 °C. Dies macht den industriellen Betrieb unterschiedlich. Mit H₂ muss das heiße Einspeisegas genügend Kalorien bringen, um den Feststoff auf einer ausreichend hohen Temperatur für die Reaktion zu halten und zu erhalten. Ein Betrieb mit einer höheren Gasflussrate als der Stöchiometrie ist daher notwendig. Die Kinetik wird auch als schneller mit H₂ berichtet. Dies kann wiederum die Morphologie des Endprodukts (Eisen) verändern, die von einem Wettbewerb zwischen Diffusion und chemischer Reaktion abhängt. Insbesondere scheint die Bildung von Whiskern ein spezifisches Merkmal der Reduktion durch H₂ zu sein. Whisker sind Eiskörner, die aus der Wüstit-Phase herausragen und fingerartig zur Außenseite der Partikel wachsen. Die Whisker machen Eisen-Eisen-Kontakte häufiger und können somit das Phänomen des Anhaftens fester Partikel erklären, das manchmal in industriellen Reaktoren mit hohem H₂-Gehalt auftritt. Ein weiteres beobachtetes Phänomen bei der H₂-Reduktion ist das Auftreten einer Verlangsamung am Ende der Reaktion, um die letzten Prozent des Umwandlungsgrads zu erreichen, bei bestimmten Temperaturen.
In einem Schachttofen mit reinem H₂ gibt es keine C-Quelle. Aufgrund der endothermen Natur der Reaktionen wird eine große Menge Wärme absorbiert, und die Innentemperatur an der Schüttgutschicht sinkt rapide. Als Folge verursachen die Reduktionsreaktionen, die einen hohen Wärmeverbrauch benötigen, eine Verschlechterung der Gasausnutzungsrate. Die H₂-Menge als Wärmeträger muss erhöht werden, um die bevorzugte Produktivität aufrechtzuerhalten. Als Beispiel: Bei einem Druck von 0,4 MPa an der Spitze muss die Menge an H₂ mit einer Temperatur von 900 °C mindestens 2.600 m³ pro Tonne DRI betragen, um den Wärmebedarf der Schachttofenreduktion zu decken. Bleibt die H₂-Zugabe unverändert, ist die DRI-Ausbeute um ein Drittel geringer als die aktuelle, was zu einem starken Anstieg der DRI-Produktionskosten führt.
Die spezifische Dichte von H₂ ist gering, und die Dichte von H₂ beträgt nur 1/20 der von CO. Als Ergebnis entweicht das eintretende H₂-Gasmolekül schnell nach oben. Im Vergleich zum Pfad und zur Richtung eines gemischten Reduktionsgases ändern sich die von H₂ in einem Ofen so schnell, dass H₂ nicht im Hochtemperaturbereich im unteren Teil des Schachtofens verbleiben kann, um die Aufgabe der Reduktion von Eisenerzpellets zu erfüllen. Theoretisch können DRI-Produkte auch den geplanten Index erreichen, indem der eintretende H₂ mit einem Druck über 1 MPa und einer Temperatur über 1.000 °C aufrechterhalten wird.
Weiterhin ist H₂ ein extrem entzündliches und explosives Material, und der Schachttofen benötigt hocheffiziente und langfristig stabile Produktion. Wenn das Schachttofensystem über lange Zeit unter ultimativen Bedingungen hoher Temperatur und hohem Druck arbeiten darf, wird Sicherheit zum Problem. Kurz gesagt, die direkte Reduktionsrate und die Produktionseffizienz werden von mehreren Faktoren beeinflusst, wie H₂-Anteil, Temperatur, Druck, Gasausnutzungsrate, Verweilzeit des Eisenerzes, Wärmeübertragung, Stoffübertragung und Schachttofendesign.
Die HYBRIT-Initiative
HYBRIT steht für „HYdrogen BReakthrough Ironmaking Technology“. Am 4. April 2016 starteten die drei schwedischen Unternehmen SSAB, LKAB und Vattenfall AB ein Projekt zur Untersuchung der Machbarkeit eines H₂-basierten DRI-Produktionsprozesses mit CO₂-emissionsfreiem Strom als primärer Energiequelle. Ein Joint-Venture-Unternehmen, HYBRIT Development AB, wurde gegründet, wobei die drei Unternehmen Eigentümer sind. Dies gibt vollen Zugriff auf Top-Kompetenz in der gesamten Wertschöpfungskette von der Energieerzeugung, dem Bergbau, der Erzaufbereitung und Pelletproduktion, der Direktreduktion, dem Schmelzen bis zur Rohstahlproduktion. Eine Vor-Machbarkeitsstudie zur H₂-basierten Direktreduktion wurde 2017 durchgeführt. Die Studie kam zu dem Schluss, dass der vorgeschlagene Prozessweg technisch machbar ist und angesichts zukünftiger Trends bei den Kosten für CO₂-Emissionen und Strom auch für Bedingungen in Nordschweden/Finnland wirtschaftlich attraktiv ist.
Der HYBRIT-Prozess ersetzt Kohle durch H₂ für die Direktreduktion (DR) von Eisen, kombiniert mit einem EAF. Der Prozess ist nahezu vollständig fossilfrei und führt zu einer erheblichen Reduzierung der Treibhausgasemissionen. Der Prozess gehört zu mehreren Initiativen, die ein H₂-DR/EAF-Setup nutzen, das die Direktreduktion von Eisenerz durch H₂ mit einem EAF für die Weiterverarbeitung zu Stahl kombiniert. Das Produkt aus dem H₂-DR-Prozess ist DRI oder Schwammeisen, das in einen EAF eingespeist, mit geeigneten Anteilen Schrott gemischt und weiter zu Stahl verarbeitet wird.
Das Prinzip-Fließbild des HYBRIT-Produktionsprozesses ist in Abb. 4 dargestellt. Die Hauptmerkmale des Prozesses sind: (i) keine fossilen Brennstoffe in der Pelletproduktion, (ii) H₂ wird durch Elektrolyse mit fossilfreiem Strom erzeugt, (iii) H₂-Speicherung in einer speziell entwickelten Einheit als Puffer zum Netz, (iv) ein Schachttofen wird für die Eisenerzreduktion verwendet, (v) maßgeschneiderte Pellets werden als Eisenerz-Einsatz verwendet, (vi) das Reduktionsgas/Gasgemisch wird vor der Einspritzung in den Schacht vorgeheizt, (vii) das Produkt kann entweder DRI oder HBI ohne C oder carburiert sein, und (viii) das DRI/HBI wird zusammen mit recyceltem Schrott in einem EAF geschmolzen.
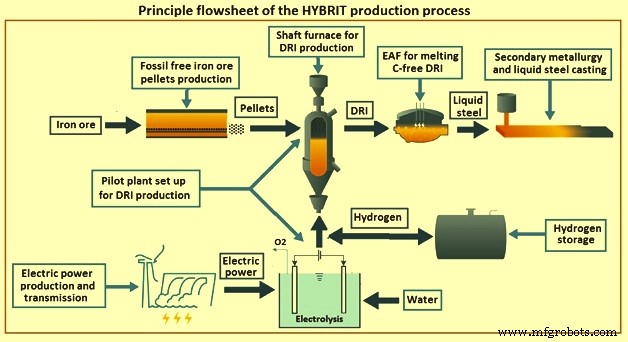
Die Verwendung von H₂, das durch Wasserelektrolyse mit fossilfreiem Strom erzeugt wird, zur Reduktion von Eisenerzpellets in einem Schachttofen, ist die Hauptalternative, die für die HYBRIT-Initiative gewählt wurde. Unter dieser Initiative umfasst die Umstellung auf eine fossilfreie Wertschöpfungskette von der Mine bis zum fertigen Stahl viele zu entwickelnde Aspekte, bei denen auch lokale Markt- und geografische Bedingungen berücksichtigt werden. Schweden hat eine einzigartige Situation mit Überkapazität an elektrischer Leistung im nördlichen Teil des Landes, Nähe zu Eisenerzminen, gutem Zugang zu Biomasse und Stahlwerken sowie einem starken Netzwerk zwischen Industrie, Forschungsinstituten und Universitäten.
Der HYBRIT-Prozess fällt in eine Kategorie technologischer Konzepte, die der kommerziellen Anwendung wesentlich näher sind. Er basiert auf der Verwendung von H₂ als Reduktionsmittel, wobei das H₂ durch Elektrolyse auf Basis erneuerbarer Elektrizität produziert wird. Aus ökologischer Sicht ist der wichtigste Vorteil, dass das Abgas dieses Prozesses Wasser (H₂O) statt CO₂ ist, mit der daraus resultierenden Reduzierung der THG-Emissionen. Wie bei der konventionellen DRI-Stahlherstellung kann das mit dem H₂-basierten DRI-Weg erzeugte Eisen mit kommerziell verfügbarer EAF-Technologie weiter zu Stahl verarbeitet werden. Die H₂-Produktions- und EAF-Stahlherstellungsschritte können kohlenstofffrei gestaltet werden, wenn der elektrische Strom und H₂ mit erneuerbaren Quellen wie PV (photovoltaisch) Solar-/Wind-/Wasserkraft-Elektrolyse, photochemischer H₂-Produktion oder solarthermischer Wasserspaltung erzeugt werden.
Flash-Eisenerzeugungstechnologie mit Wasserstoff
Eine neue transformative Technologie für alternative Roheisenerzeugung wird von einem Konsortium von Organisationen und Instituten unter der finanziellen Unterstützung des American Iron and Steel Institute in den USA entwickelt. Diese Technologie basiert auf der direkten gasförmigen Reduktion von Eisenerzkonzentrat in einem Flash-Reduktionsprozess. Die neuartige „Flash Ironmaking Technology“ (FIT) hat das Potenzial, den Energieverbrauch um 32 % bis 57 % zu senken und die CO₂-Emissionen um 61 % bis 96 % im Vergleich zum durchschnittlichen aktuellen Hochofenbetrieb zu reduzieren. Diese Technologie reduziert Eisenerzkonzentrat in einem Flash-Reaktor mit einem geeigneten Reduktionsgas wie H₂ oder Erdgas, möglicherweise auch Bio-/Kohlegas oder einer Kombination davon. Es ist der erste Flash-Eisenerzeugungsprozess. Diese Technologie eignet sich für einen industriellen Betrieb, der Eisenerzkonzentrat (weniger als 100 Mikrometer) in Metall umwandelt, ohne weitere Behandlung.
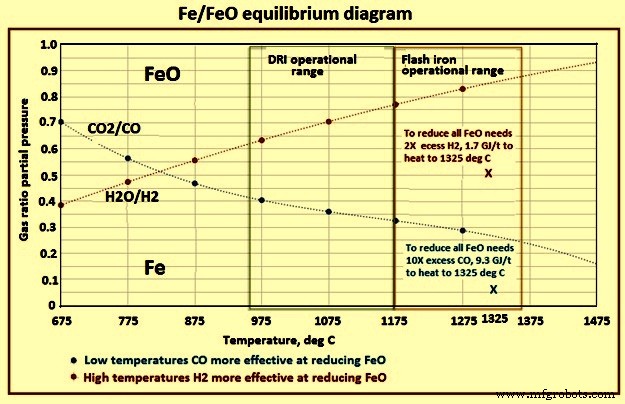
Diese transformative Technologie produziert Eisen, während sie Pelletisierung oder Sintern sowie Kokerei-Schritte umgeht. Zudem ist der Prozess intensiv, da die Feinpartikel des Konzentrats bei 1.150 °C bis 1.350 °C schnell reduziert werden. Daher beträgt die erforderliche Verweilzeit in diesem Prozess Sekunden statt der Minuten und Stunden, die für Pellets und sogar Eisenerzfeinstück erforderlich sind. 90 % bis 99 % Reduktion finden in 2 bis 7 Sekunden bei 1.200 °C bis 1.500 °C statt. Die Verweilzeit ist eine Kombination aus Reaktionsgeschwindigkeit aufgrund der Temperatur, Größe des Einsatzmaterials und Menge des Überschussgases/Abstand zur Gleichgewichtslinie. Der Energiebedarf des Prozesses mit H₂ als Reduktionsgas beträgt 5,7 GJ (1.360 Mcal)/Tonne Roheisen. Das Fe/FeO-Gleichgewichtsdiagramm ist in Abb. 5 dargestellt.
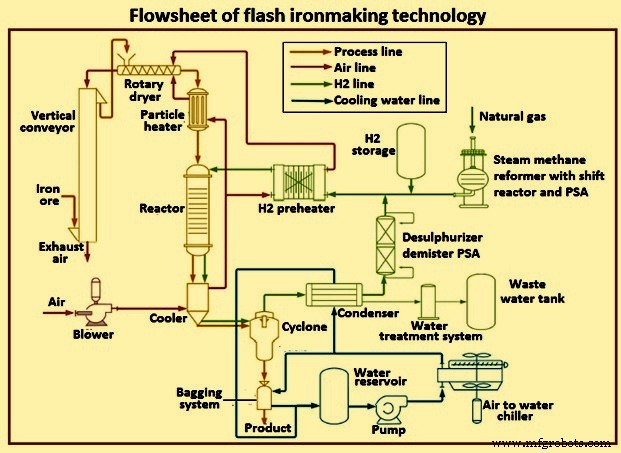
Der Heizbereich des Reaktors ist der Bereich, in dem die Induktionsheizspule den Graphitsuszeptor aufheizt. Der Suszeptor heizt die feuerfeste Wand durch Strahlung auf. Sowohl Suszeptor als auch feuerfeste Wand heizen Gas und Partikel durch Konvektion und Strahlung auf. Nach dem Aufheizen auf die Temperatur gelangen Gas und Partikel in die Reaktionszone, wo gute Isolierung angenommen wird, sodass die Wandbedingung als adiabatisch gesetzt wird. Nach der Reaktionszone gibt es eine Kühlzone mit Kühlpaneelen zum Abkühlen von Gas und Partikeln. Abb. 6 zeigt das Fließbild der Flash-Eisenerzeugungstechnologie.
Im Falle von FIT mit H₂ als Reduktionsgas betragen die CO₂-Emissionen 0,04 Tonnen CO₂ pro Tonne Roheisen. Diese Emissionen betragen 2,5 % der Emissionen der Hochofen-Route der Roheisenerzeugung. Der Flash-Eisenprozess wird bei einer ausreichend hohen Temperatur durchgeführt, sodass einzelne Partikel genügend Energie haben, um die durch Sauerstoffentfernung entstandenen Poren zu schließen. Daher sind die einzelnen Partikel weit weniger anfällig für Brand durch schnelle Oxidation. Die Universität Utah führte Forschungen an kleinen Pulverproben durch und stellte fest, dass sie nicht pyrophor sind.
Der Prozess verwendet gasförmige Reduktionsmittel wie NG, H₂, Synthesegas oder eine Kombination davon. Er soll für die Produktion von Eisen als Einsatz für den Stahlherstellungsprozess oder als Teil eines kontinuierlichen direkten Stahlherstellungsprozesses angewendet werden. Gestützt auf experimentelle Daten, die in der vorherigen Projektphase gewonnen wurden, läuft derzeit die Scale-up-Entwicklungsarbeit an der Universität Utah. Tests in einem Labor-Flaschenofen haben zur Etablierung einer Kinetik-Datenbank über breite Betriebsbereiche und einem vollständigen Design eines fortschrittlicheren Bankreaktors geführt. Mit dem Ziel, eine industriell tragfähige FIT zu entwickeln, ist eine umfassende Bankversuchskampagne geplant. Die Ergebnisse dieser Projektphase sollen die Bestimmung der Skalierbarkeit des Prozesses, substantielle Prozesssimulationsergebnisse und grundlegende Ingenieurdaten für das Design und den Bau einer industriellen Pilotanlage umfassen.
Herstellungsprozess
- Titan-Eisen (TiFe) Wasserstoffspeicherlegierung: Eigenschaften, Anwendungen und Branchenausblick
- Basissauerstoff-Stahlerzeugung: Wie der weltweit führende Stahlproduktionsprozess funktioniert
- Das Kazoo: Vom antiken Mirliton zum modernen Kunststoffspielzeug – Geschichte, Fertigung & Zukunft
- Die Harfe: Von antiken Wurzeln zu modernen Meisterwerken
- Expandiertes Polystyrol (EPS): Herstellung, Eigenschaften und Nachhaltigkeit
- Raspberry Pi Sensoren meistern: Praktischer Leitfaden zu Elektronik und Kommunikationsprotokollen
- Nanosilizium: Schnelle, kohlenstofffreie Wasserstoffgeneration aus Wasser
- Wasserstoffversprödung verstehen: Ursachen, Auswirkungen und Prävention
- Steinbrüche (Quarries): Typen, Nutzung & globale Verbreitung
- Umfassender Überblick über Stahlerzeugungsverfahren