



Schlüsselfaktoren der Warmbandcoil-Produktion in Warmbreitbandstraßen
Stranggussbrammen mit Dicken über 200 mm werden zur Herstellung von warmgewalztem Band verwendet. Die Umwandlung der Brammen in Bleche/Platten mit nur wenigen Millimetern Dicke ist die wichtigste Phase beim Flachstahlwalzen. Die Operationen werden in einer Warmbreitbandstraße (HSM) durchgeführt. Warmbandcoil ist das in Coilform gewickelte, gelängte Stahlblech/Platte (Band) für einfache Handhabung und Transport.
Heutige Warmbreitbandstraßen sind entweder konventionelle HSMs oder Straßen für das Walzen von kontinuierlich gegossenen Dünnbrammen. Die Primärfunktion der konventionellen HSM ist das Aufheizen der Halbzeugbrammen auf Walztemperaturen und anschließendes Walzen zu dünneren und längeren Bändern durch eine Reihe von Walzgerüsten, angetrieben von Großmotoren, und abschließendes Wickeln des gelängten Stahlblechs/Platten (Band) für einfache Handhabung und Transport.
In den 1960er und 1970er Jahren wurden HSMs als vollkontinuierliche oder dreiviertelkontinuierliche Straßen mit 5 bis 7 Gerüststraßen konzipiert. Heutige Straßen erreichen Jahresproduktionen von 3 bis 5,5 Mio. t in halbkontinuierlicher Auslegung mit 1 bis 2 Gerüststraßen.
Bänder werden in Dicken bis 25 mm produziert. Warmbandcoils werden mit 750 mm Innendurchmesser auf den Wicklern produziert, mit Außendurchmesser bis 2.600 mm und Coilgewichtsbegrenzungen bis 22 kg pro mm Breite. Warmbandcoils werden für Kaltwalzen, Bandschlitzen in schmalere Coils und Scheren in gerade Längen Bleche/Platten verwendet. Der Bereich der HSMs für Warmbandcoil-Produktion hat in den letzten Jahrzehnten signifikante Veränderungen durchlaufen: die Mindestdicke warmgewalzter Bänder sank von 1,8–2 mm auf 0,8–1,2 mm. Solche Dicken wurden früher nur in Kaltwalzwerken produziert.
Die HSM muss mehrere Anforderungen erfüllen: (i) hohe Straßenverfügbarkeit gekoppelt mit hoher Produktivität und hoher Ausbeute, (ii) niedrige Wartung, (iii) niedriger Energieverbrauch, (iv) verbesserte Produktqualität durch Einhaltung enger Dicken- und Profil-Toleranzen, (v) flexible Walzpläne für kurze Lieferzeiten und wirtschaftliches Walzen kleinerer Losgrößen.
Grundausstattung einer konventionellen Warmbreitbandstraße
Die Grundausstattung umfasst Aufheizofen, Gerüststraße/Straßen, Endgerüste, beschleunigte kontrollierte Kühlung (ACC) des Bandes und Wickler (Abb. 1). Nach Verlassen der Gerüststraße durchläuft die Brammen kontinuierlich die Endgerüste, die die Dicke progressiv reduzieren. Je dünner der Stahl wird, desto länger und schneller bewegt er sich durch die Walzen. Da verschiedene Teile desselben Stahlstücks mit unterschiedlichen Geschwindigkeiten durch die verschiedenen Walzen laufen, erfordert dieser Prozess sehr präzise Computersteuerung der Geschwindigkeiten an jedem einzelnen Walzen jedes Gerüsts. Am Ende der Straße kann das Band Geschwindigkeiten bis 20 m/s erreichen. Wenn das lange Stahlband die Straße verlässt, wird es gewickelt und zum Abkühlen zugelassen.
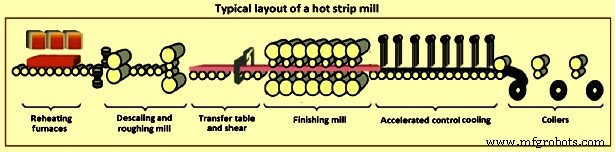
Abb. 1: Typisches Layout einer Warmbreitbandstraße
Die Zwischenständer-Einrichtungen sind ebenfalls kritisch wichtig für die Produktion von warmgewalztem Band mit guter Oberflächenqualität. Wichtige Zwischenständer-Ausrüstungen umfassen: (i) Ein- und Auslaufführungen, (ii) Arbeitswalzenkühlsystem, (iii) Anti-Peeling-Vorrichtung, (iv) Walzenspalt-Schmiersystem, (v) Zwischenständer-Kühl- und Entzunderungssysteme. Das enge Zusammenspiel all dieser Einrichtungen ist für optimale Ergebnisse notwendig. Seitenschutz mit hydraulischer Breitenverstellung gewährleistet exakte Positionierung in minimaler Zeit. Die Bandführungsbereiche sind so gestaltet, dass alle Verschleißteile schnell ausgetauscht werden können.
Die Zwischenständerkühl-Effizienz wird durch optimierte Auswahl und Anordnung der Düsen verbessert. Die Kombination aus Walzenspaltkühlung, Walzenspalt-Schmierung und verbesserter Auslaufkühlung reduziert die Walzentemperatur. Dies resultiert in einer dünneren Oxidschicht auf der Walzenoberfläche mit weniger Arbeitswalzen-Peeling. Schmierung im Walzenspalt minimiert Reibung, ermöglicht Walzkraftreduzierung um 20 % bis 30 %. Dadurch kann die Walzkraft für die Optimierung des Passplans und dünnere Enddicken umverteilt werden. Zusätzlich werden Rattern oder Vibrationen im Gerüst verhindert, was zu längeren Walzenstandzeiten führt.
Warmbandcoils erzeugen nach Abwickeln, Richten und Scheren in einer Scherlinie Bleche oder Platten in gewünschten geraden Längen. Diese Bleche/Platten zeichnen sich durch Breite aus, die ein Vielfaches der Dicke beträgt. Sie haben rechteckigen Querschnitt, bei dem Länge und Breite mehr als das 100-fache der Dicke betragen. Bleche sind rechteckige Querschnitte mit Dicke bis 5 mm. Dicken ab 5 mm werden als Platten bezeichnet.
In der HSM gewalzte Warmbandcoils umfassen diverse Stahlsorten. Neben konventionellen Sorten wie niedrig- und hochlegierten Stählen und Stählen für Kaltwalzen werden in der HSM auch Warmbandcoils von Spezialstählen produziert. Die HSM muss auch Warmbandcoils von Spezialstählen wie Rohrleitungsstahl, DP (Dualphasen)-Stahl, TRIP (Transformationsinduzierte Plastizität)-Stahl, HSLA (High Strength Low Alloy)-Stahl, IF (Interstitial Free)-Stahl und Silizium (Si)-Stahl etc. produzieren können.
Eine moderne HSM verfügt normalerweise über: (i) Hochleistungsausrüstung, (ii) hohe Bandoberflächenqualität mit präziser Größe, (iii) verbesserte mechanische Eigenschaften des Stahls, (iv) hohe Produktivität von Straße und Ausrüstung, (v) hohe nutzbare Ausbeute, (vi) niedrige Produktionskosten. In der Endgerüststraße übernimmt ein hydraulischer Arm, der Looper, zwischen zwei aufeinanderfolgenden Gerüsten die wichtige Aufgabe, die Bandspannung konstant zu halten. Dieses mechanische System weist besonders instabile Dynamik auf, was die Regelung in der HSM anspruchsvoll macht.
Ein Hauptziel beim Walzen in der HSM ist das Erreichen der Zieldicke bei optimaler Qualität hinsichtlich Wölbung und Flachheit des die Straße verlassenden Bandes. Während der Dickenreduzierung ist eine konstante Reduktion über die Bandbreite essenziell für gleichmäßige Dehnung zwischen Bandmitte und -rand. Wird dies nicht erfüllt, entstehen innere Spannungen, die Flachheitsfehler (Mittelwellen oder Randwellen) verursachen.
Mit zunehmendem Bedarf an höherer Ausbeute, Prozessstraffung und Automatisierung beim Stahlanwender in den letzten Jahren müssen Warmbandcoils diese Anforderungen erfüllen. Daher sind die Qualitätsanforderungen an warmgewalztes Band strenger geworden, mit höherer Genauigkeit nicht nur bei Stahleigenschaften, sondern auch bei Dimensions- und Formanforderungen wie Dicke, Breite, Flachheit und Profil.
Die Form eines gewalzten Bandes wird durch sein transversales Querschnittsprofil (Wölbung) und seine Flachheit charakterisiert. Die Genauigkeit der Bandform ist ein wichtiger Parameter, der die Qualität des warmgewalzten Bandes bestimmt. Bandform ist ein unverzichtbarer Faktor für die Marktkonkurrenzfähigkeit. Da die Bandform ein Schlüsselqualitätsindikator ist, ist die Formregeltechnologie die Kerntechnologie der Warmbandproduktion. Mehrere Faktoren beeinflussen die Form des gewalzten Bandes in der HSM. Abb. 2 zeigt eine breitenweise Verteilung des Bandes mit Bandwölbung (Mittelhöhe), Hochpunkt durch lokalen Walzenverschleiß und Randabfall. Für diese Anforderungen sind anspruchsvolle Techniken beim Warmbandcoil-Walzen in der HSM nötig.
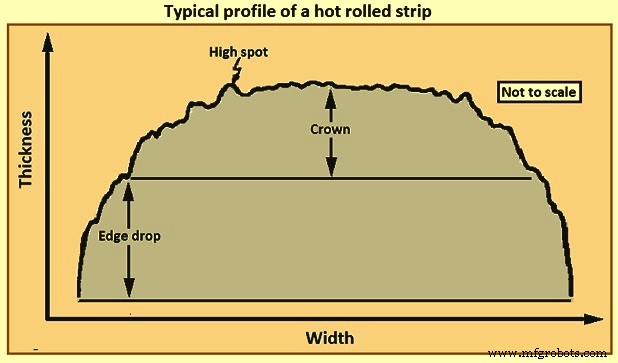
Abb. 2: Typisches Profil eines warmgewalzten Bandes
Aufheizen der Brammen
Der erste Hauptvorgang in der HSM ist das Aufheizen der Brammen. Wenn die Brammen den Gießbereich verlässt, ist sie heiß mit über 900 °C. Die Brammen wartet im Brammenhof vor dem Aufladen in den Aufheizofen, wobei ihre Temperatur schwankt zwischen 100 °C und 800 °C. Dies ist eine warme Brammen. Die Brammen heißt kalt, wenn sie im Brammenhof auf Umgebungstemperatur abgekühlt ist vor dem Aufladen.
Technologie und Betrieb des Aufheizofens sind wichtig. Der Ofenbetrieb ist entscheidend für Metallausbeute, Umwelteinschlüsse und Kosten. Ca. 30 % der variablen Kosten des Walzens einer Brammen zu einem Warmbandcoil entfallen auf Brenngas. Während des Brammenaufheizens wird der Brennenergiebedarf erheblich reduziert, indem der Ofen mit Brammen bei hoher Temperatur (Heißaufladung) beschickt und die notwendige Aufheiztemperatur so niedrig wie möglich gehalten wird. Letzteres wird durch Reduzierung des Wärmeverlusts während des Walzens in der HSM erreicht. Strahlungsverluste werden durch Wärmedämmplatten reduziert. Bei Wassersprühen, wie bei der Entzunderung, muss auch auf Konvektionsverluste geachtet werden.
Wichtige Aspekte beim Brammenaufheizen: (i) Direkter Flammenkontakt im Ofen oxidiert die Brammenoberfläche, was typischerweise ca. 1 % Materialverlust durch Zunderbildung verursacht, und (ii) die Trägheit eines Aufheizofens ist hoch. Anpassung des Ofenbetriebs bei Änderung der Brammentemperatur dauert. Die Austragstemperatur kann nur allmählich geändert werden.
Der Aufheizofen eignet sich nicht für präzise, brammenweise Anpassung der Austragstemperatur entsprechend der angestrebten Ein- und Austrittstemperatur der Endgerüststraße. Diese mangelnde Flexibilität ist ein Nachteil beim Brammenaufheizen. Da die Austragstemperatur nicht brammenweise geändert werden können, werden aufeinanderfolgende Brammen normalerweise auf eine ausreichend hohe Temperatur erhitzt, um die Brammen mit der höchsten benötigten Austragstemperatur zu accommodieren. Dies ist normalerweise die Brammen, die auf kleine Dicke (hoher Wärmeverlust) oder mit hoher Endwalztemperatur gewalzt wird. Resultat: andere Brammen in der Folge werden höher erhitzt als nötig. Dies verursacht nicht nur zu viel Energieeintrag, sondern beeinträchtigt auch die Produktionsrate, da die Brammen auf dem Walzentisch abkühlen muss. So gibt es Energieaufwand im Ofen und Verlust der Walzkapazität. Einrichtungen in der HSM zur Überwindung dieser Unflexibilität: (i) Transferbalkenkühlung, (ii) Induktionserhitzung.
Grundlegende Konzepte beim Bandwalzen in der HSM
- Der Kontaktbogen zwischen Walzen und gewalztem Material ist Teil eines Kreises.
- Der Reibungskoeffizient ist theoretisch konstant, variiert in Realität entlang des Kontakbogens.
- Das gewalzte Material verformt sich plastisch während des Walzens.
- Das Volumen des Materials ist vor und nach dem Walzen konstant (in der Praxis kann es durch Porenschluss leicht abnehmen).
- Die Walzengeschwindigkeit wird als konstant angenommen.
- Das Material streckt sich nur in Walzrichtung, nicht in Breite.
- Der Querschnitt normal zur Walzrichtung wird nicht verzerrt.
Hauptvariablen des Walzprozesses
- Walzen-Durchmesser
- Verformungswiderstand des Materials (beeinflusst durch Metallurgie, Temperatur, Dehnrate)
- Material-Fließspannung
- Reibung zwischen Walzen und Material
- Vorhandensein von Vor- und/oder Rückspannung in der Bandebene
Das Walzen in der HSM ist ein komplexer Prozess, bei dem die Produktqualität von Faktoren wie Eingangsmaterial, mechanischer und elektrischer Ausrüstung, Betriebsparametern, Schmierung, Automatisierungs- und Regelstrategien beeinflusst wird. Wesentliche Qualitätsparameter: Materialdicke, Form und Oberfläche, Homogenität der Spannungsverteilung. Für optimierte Kosteneffizienz und maximale Materialausnutzung sind enge Dickentoleranzen nötig, um das Band so nah wie möglich an der minimal zulässigen Dicke zu walzen. Produktqualität lässt sich nur effektiv optimieren, wenn mechanische, elektrische und messtechnische Ausrüstung sowie Regelstrategie gut zusammenwirken.
Produktionsplanung
Mehrere Faktoren beeinflussen die Coil-Produktionsplanung: (i) Produktspezifikationen, (ii) Prozesseffizienzstandards, (iii) Produktivität, (iv) Ziel-Liefertermin. Jede Brammen hat wichtige Merkmale: Breite, Dicke, Sorte (chemische Zusammensetzung), Auflagetemperatur, Austragstemperatur, Aggregatkraft (Kraft zur Dickenreduzierung der Brammen), Maß (gewünschte Banddicke) u. a. Die wichtigsten Restriktionen erfordern glatte Änderungen in vier Aspekten: (i) Breite, (ii) Aggregatkraft, (iii) Maß, (iv) Verweilzeit im Aufheizofen.
Der Walzplan spielt eine entscheidende Rolle beim Bandwalzen in der HSM. Traditionell ist der wichtigste Faktor die Entwicklung der Walzenprofile in den Straßen durch Verschleiß und thermische Ausdehnung. Daraus ergibt sich der „Sarg“-Plan: schmal beginnen, schnell auf breiteres Material aufbauen, während die thermischen Wölbungen auf den Walzen zunehmen, und allmählich wieder auf schmal zurückgehen, während die Walzen verschleißen.
Der Walzplan hat wichtigen Einfluss auf die Straßenfähigkeit. Er umfasst Reduktions-, Geschwindigkeits- und Temperaturpläne. Reduktionsplan bestimmt Walzpässe und Reduktion pro Pass. Geschwindigkeitsplan bestimmt Bissgeschwindigkeit, Durchlaufgeschwindigkeit und maximale Walzgeschwindigkeit ohne Beschleunigungs-/Verzögerungsschwankungen des Motors. Temperaturplan steuert Temperaturabfall im Walzhaus und Endwalztemperatur durch Kühlwassermenge gemäß Anwalztemperatur. Wichtige Aspekte für den Walzplan: (i) gute Bandform und Wölbung gemäß Spezifikation, (ii) Walzwerksausbeute, (iii) gute Bandleistung. Der Walzplan muss sicherstellen, dass die in der HSM produzierten Bänder Dimensions-, Gesamteigenschaften- und Mikrostruktur-Anforderungen erfüllen.
Arbeitswalzenbeanspruchung
Die Arbeitswalzen der HSM müssen extremen Betriebsbedingungen standhalten. Nach Verlassen der Aufheizöfen beträgt die Brammentemperatur ca. 1.250 °C. Während des Walzens heizt sich die Walzenoberfläche durch Kontakt mit dem Band von 50–80 °C (Stillstand) auf sehr hohe Temperaturen (500–600 °C in den ersten Gerüsten) in nur einer Sekunde auf, Wassersprays kühlen sie in ca. 4 Sekunden wieder auf 80 °C ab. Diese thermischen Veränderungen fördern schwere thermische Ermüdungszyklen, die eine Tiefe von 1–2 mm betreffen. Längs- und umfangsbezogene Druckspannungen entstehen beim Aufheizen der Walzenoberfläche, bis diese plastisch fließt (Hochtemperatur-Fließgrenze und thermischer Ausdehnungskoeffizient der Legierung bestimmen diesen Punkt). In der Abkühlhälfte des Zyklus entstehen Zugspannungen und weiteres Fließen. Abb. 3 zeigt die thermischen Spannungen auf der Arbeitswalzenoberfläche.
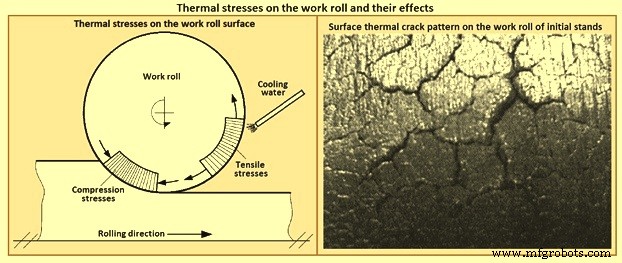
Abb. 3: Thermische Spannungen auf der Arbeitswalze und ihre Auswirkungen
Die thermischen Spannungen sind so hoch, dass sich nach kurzer Betriebszeit ein Rissmuster entwickelt. Diese Risse sind in den ersten Gerüsten meist tief, in den letzten Endgerüsten meist oberflächlich (Abb. 3). Diese Feuerrisse wachsen und verzweigen durch die hohen Spannungen bei jeder Umdrehung im Kontakt zwischen Arbeits- und Stützwalze (Hertz'sche Spannungen über 2.000 MPa). Die Hertz'schen Spannungen steigen mit der Walzkraft, wenn das Band in Kontakt mit den Walzen der verschiedenen Gerüste abkühlt.
Zudem unterliegt die Arbeitswalzenoberfläche Oxidations- und abrasiven Verschleißprozessen. Verschleiß entsteht durch die Druckwalzkraft in Kombination mit Schlupf zwischen Walze und Band entlang des Kontaktwinkels und besonders durch Oxidhaut auf der Bandoberfläche. Diese Haut besteht aus drei Schichten: außen Fe₂O₃, mittig Fe₃O₄, innen FeO, mit durchschnittlichen Härten bei Raumtemperatur von 1.000 HV, 450 HV und 350 HV. Die Schichtdicken hängen von der Bandtemperatur ab. Das Band unter den Gerüststraßen (1.150–1.250 °C) hat substantialen abrasiven Fe₂O₃-Zunder, unter den letzten Endgerüsten (850–950 °C) überwiegt weicher FeO-Zunder. Dies ist der Hauptgrund für die unterschiedlichen Verschleißmuster an den verschiedenen Gerüsten der HSM.
Zudem treten alle 2–3 Minuten Hochgeschwindigkeitsaufpralle mit den kalten Bandanfangs- und -endkanten auf. Weiterhin können Arbeitswalzen Biege- und Torsionsspannungen erfahren, die maximal nahe den Walzenhälsen auftreten.
Die Arbeitswalzenleistung in der HSM hängt von den gewalzten Tonnen pro Millimeter bei Walzenausschuss nach Erreichen des Minimaldurchmessers ab. Auch von der Menge an Verschleiß oder Nachschleifen nach jedem Walzenlauf. Am Laufende wird die Arbeitswalzenoberfläche zerstörungsfrei geprüft und dann geschliffen, um alle Defekte (Oberflächenrisse) und die äußerste verschlechterte Schicht zu beseitigen. Danach wird die Walze erneut geprüft, bevor sie in die Straße eingebaut wird. Jedes Arbeitswalzenpaar wird bis zum Erreichen eines Minimaldurchmessers verwendet. Daher hat jede Verbesserung des Walzenverhaltens direkten Einfluss auf Hauptkostenbereiche: (i) bessere Bandqualität (Oberfläche und Form), (ii) höhere Produktivität (Tonnen vor Ausschuss), (iii) weniger Walzenwechsel und geringerer Walzenbestand, (iv) verbesserte Arbeitsbedingungen der HSM-Walzrollen.
Verbesserung der mechanischen Band-Eigenschaften
Methoden zur Verbesserung der mechanischen Bandoeigenschaften umfassen Legieren, Wärmebehandlung, gesteuertes Walzen und beschleunigte kontrollierte Kühlung (ACC). Vielversprechendste für Qualitätsverbesserung ist gesteuertes Walzen mit anschließender ACC. Während der ACC wird Kühlung aus der Walzwärme durch Entzug der Wärme durch Kühlumgebung (Wasser) an der heißen Bandoberfläche durchgeführt. Hierbei beeinflussen Methode und Wasserzufuhrrate auf die Bandoberfläche die finalen Bandoeigenschaften erheblich.
Das ACC-System ist als Laminarstromsystem oben und unten mit einem seitlichen Kopftanksystem ausgelegt. Die Kühlzone ist in erforderliche Kühlbänke unterteilt: Intensivkühlbänke für schnelles Kühlen, Normalkühlbänke für reguläres Kühlen und Feintemperaturregelbänke für gewünschte Kühlmuster und Wickeltemperaturen für DP- und TRIP-Stähle. Die Kombination aus Laminarkühlung und Randmaskierungssystem verhindert übermäßige Kühlung der Bandränder, minimiert Spannungsdifferenzen über die Bandbreite.
Automatisierung und Regelung
Mehrere Schritte bei der Verarbeitung von Brammen zu warmgewalztem Band in der HSM sind komplex und involvieren mechanische und Automatisierungstechnologien. Warmwalzen in der HSM benötigt nicht nur mechanische Lösungen, sondern auch geeignete Regelungstechnologien. Der Walzprozess kann durch Standard-Software- und Automatisierungsarchitektur mit vier Automatisierungsebenen (Level 0, 1, 2, 3) gesteuert werden.
Der Einsatz fortschrittlicher Regelungs- und Modellierungslösungen für HSM unterlag in den letzten 40–50 Jahren mehreren Entwicklungen: (i) multivariable Regelungstechniken für die Endgerüststraße seit den 1970ern, heute konsolidiertes Werkzeug für generisches Walzgerüst mit nachgeschaltetem Looper oder Wickler, (ii) Modelle zur Vorhersage der Werkstoffeigenschaften nach Temperatur und Walzprozess und Regler für Wickeltemperatur, (iii) fortschrittliche Regelungstechniken zur Kompensation von Reibungsphänomenen, (iv) Modelle und Regler zur Verbesserung von Bandflachheit und Profil, (v) Lenkregelungstechniken zur Produktivitätssteigerung durch Verringerung der Kobbelwahrscheinlichkeit.
Ein zuverlässiges Automatisierungssystem ist notwendig für die Hochleistung der mechanischen und hydraulischen Ausrüstung. Das Automatisierungssystem soll die Walzwerkseinstellung entscheiden, die den Walzplan für hochwertiges Band unter Berücksichtigung von Straßenrestriktionen, Energieverbrauch, Ausrüstungsverschleiß und Straßenproduktivität berechnet. Der Walzplan wird durch mathematische Modelle für jede zu walzende Brammen berechnet, um die der Straße inhärente Varianz zu berücksichtigen: z. B. mögliche Temperaturunterschiede zwischen zwei konstitutiven Brammen beim Eintritt und deren Auswirkung auf die benötigte Walzkraft für gleiche Enddicke, oder der Verschleiß der Arbeitswalze brammenweise und dessen Auswirkung auf die Banddicke.
Das Automatisierungssystem ist nicht der alleinige Leistungsbestimmungsfaktor der HSM. Für jede gegebene Konfiguration mechanischer und elektrischer Ausrüstung wird das potenzielle Leistungsvermögen nur mit hochleistungsfähiger Regelung und Automatisierung erreicht. Basisdaten für das Automatisierungssystem: (i) geometrische und physikalische Daten der Eingangsbrammen (Abmessungen, Stahlqualität), (ii) Zieldaten für das Band (Dicke, Breite, Temperatur, Profil etc.), (iii) Straßendaten und Grenzen der HSM.
Die in der HSM angewendete Automatisierungstechnologie ist normalerweise in vier Ebenen unterteilt: Level 0, 1, 2, 3 (Abb. 4). Alle Ebenen müssen hierarchisch kooperieren für beste Leistungen. Für höchste Produktivität müssen Zahl von Regelungstechnologien, mathematischen Modellen physikalischer Phänomene und Optimierungsalgorithmen implementiert werden.
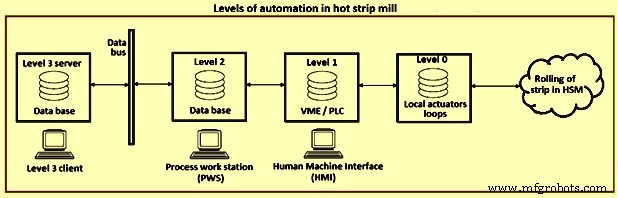
Abb. 4: Automatisierungsebenen in der Warmbreitbandstraße
Referenzen an Ebene-1-Automatisierung und Aktoren werden durch mathematische Modelle für jeden zu walzenden Streifen berechnet, um die der Straße inhärente Varianz zu berücksichtigen. Beispiel: mögliche Temperaturdifferenz zwischen zwei Brammen beim Eintritt und deren Auswirkung auf die Walzkraft für gleiche Enddicke, oder Arbeitswalzenverschleiß streifenweise und dessen Auswirkung auf Banddicke.
Ebene-2-Automatisierung verfolgt das Band besonders vom Brammeneintritt bis zur Warmbandcoil-Produktion und -Verlassen der HSM. Tracking jedes gewalzten Bandes berücksichtigt alle Bänder durch die gesamte Straße. Es ermöglicht Messwert-Erfassung und verwaltet alle Operationen, in denen Walzwerkeinstellung und -anpassung laufen. Drei Faktoren tragen zur Walzwerkeinstellung bei: (i) Walzstrategien, (ii) mathematische Modelle, (iii) Modellanpassung.
Ebene 3 fungiert hauptsächlich als Scheduler der HSM. Sie nimmt das Auftragsbuch und organisiert es in Runden von typischerweise 100 bis 200 Werkstücken, die den für die Straße entwickelten Planungsregeln entsprechen. Neben der HSM selbst berücksichtigt Ebene 3 vor- und nachgelagerte Prozesse und Lagerbereiche. Die in der HSM verwendeten Planungsregeln sind im Wesentlichen ein globales Modell der Walzstraße, das dem Scheduler ermöglicht, die Runde so zu organisieren, dass die erforderlichen Qualitätsparameter innerhalb der durch die Straßenausrüstung auferlegten Restriktionen erreicht werden.
Herstellungsprozess
- Warmgewalzte Stahlsorten & Anwendungen – Ein umfassender Leitfaden
- AISI 1008 Warmgewalzter Stahl – Umfassende Eigenschaftsübersicht
- AISI 1015 Warmgewalzter Stahl – Eigenschaften und Anwendungen
- AISI 1017 Warmgewalzter Stahl – Eigenschaften und Anwendungen
- AISI 1006 Warmgewalzter Stahl – Eigenschaften und Leistung
- AISI 1010 Warmgewalzter Stahl: Eigenschaften & Anwendungen
- AISI 1012 Warmgewalzter Stahl: Eigenschaften & Spezifikationen
- AISI 1016 Warmgewalzter Stahl: Wichtige Eigenschaften & Leistung
- AISI 1018 Warmgewalzter Stahl: Eigenschaften & Anwendungen
- AISI 1025 Warmgewalzter Stahl: Wichtige Eigenschaften & Leistung