



Gewindeschneiden auf der Drehbank: Schritt-für-Schritt-Anleitung für präzise Ergebnisse
Ein Gewinde ist eine helförmige Nut (Gang) auf zylindrischer/konischer Fläche – definiert durch Steigung, Flankenwinkel, Profil. Unterscheidung: Außen- (Bolzen) & Innen- (Mutter)gewinde. Funktionen: lösbare Verbindung (Schrauben), Bewegungsübertragung (Trapezgewinde), Verstellung.
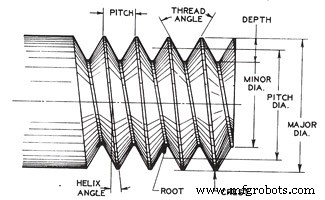
Wichtige Kenngrößen
- Steigung (P): Axialer Abstand benachbarter Gangspitzen (mm).
- Gang (Lead): Axialer Weg pro Umdrehung (bei Eintragsgewinde = P).
- Außen-Ø (d / D): Größter Durchmesser (Spitze zu Spitze).
- Kern-Ø (d₁ / D₁): Kleinster Durchmesser (Grund zu Grund).
- Flanken-Ø (d₂ / D₂): Mittlerer Durchmesser (Theoretisches Passmaß).
- Gänge pro Zoll (TPI): Bei Zollgewinden.
- Profilhöhe / Tiefe: Senkrechter Abstand Spitze–Grund.
Gewindeschneide-Verfahren auf der Drehbank (Einstich-Gewindewerkzeug)
- Vordrehen: Werkstück auf Außen-Ø (Major-Ø) des Gewindes abdrehen.
- Spannen: Werkstück in Spannfutter (oder zwischen Spitzen) – Konzentrizität prüfen.
- Übersetzung einstellen: Schnellwechselgetriebe (Quick-Change Gearbox) auf gewünschte Steigung einstellen. Spindel ↔ Führungs-spindel Übersetzung fixiert Steigung.
- Werkzeug einstellen: Gewindewerkzeug (HSS/HM, Profil 60°/55°/29°/30°) mit Gewindelehre (Schablone) exakt 90° zur Achse ausrichten (Flankenwinkel halbieren).
- Nullsetzen: Quer- & Oberschlitten-Mikrometer auf 0.
- Halbmutter (Half-Nut) zuschalten: Führungs-spindel greift in Halbmutter am Schlitten → zwangsläufiger Vorschub pro Spindelumdrehung = Steigung.
- Einsatzzeitpunkt (Thread Chasing Dial / Graduated Dial): Wurmrad auf Führungs-spindel treibt Zifferblatt am Schlitten. Regel: Gerade Gangzahl → Einrasten an jeder Null-Linie. Ungerade → an jeder nummerierten Linie. Verhindert Versatz bei Mehrfachgängen.
- Probeschnitt (Scratch Cut): Ohne Kühlmittel, leicht anritzen. Halbmutter auskuppeln, Drehbank stoppen, Werkzeug zurück, Schlitten zurückfahren.
- Steigung prüfen: Steigungslehre (Screw Pitch Gauge). Stimmt? → Weiter.
- Schruppgänge: Oberschlitten (Compound) 0,20–0,50 mm pro Schnitt (seitlich versetzt, meist 29°/30° Flanke). Kühlmittel (Schneidöl) verwenden.
- Schlichtgänge: Annäherung an Endmaß: 0,025–0,075 mm/Schnitt.
- Endmaß prüfen: Gewindemikrometer oder Drei-Draht-Methode (über Rollen).
- Anfasen: Gewindeende anfasen (45°) – schützt ersten Gang vor Beschädigung.
Wichtige Hinweise
- Vorschub radial (Quer) oder über geschwenkten Oberschlitten (bessere Spanabfuhr, einseitiger Flankenschnitt).
- Rechtsgewinde: Werkzeug von rechts nach links (gegen Spindelrichtung). Linksgewinde: spiegelbildlich.
- Innengewinde: Bohrung auf Kern-Ø, Werkzeug gebogen/abgewinkelt, gleiche Prozedur.
Praxis-Tipps für Profis
- Gewindelehre (Ring/Lehrdorn) für Endkontrolle nutzen.
- Bei langen Gewinden: Stützlager (Lünette) gegen Durchbiegung.
- Edelstahl/Superlegierungen: HM-Werkzeug, niedrigere Schnittgeschwindigkeit, gutes Kühlmittel.
- Mehrfacheingangsgewinde: Versatz exakt berechnen (Lead = P × Eingänge), Chasing Dial beachten.
Fragen? Kommentieren. Teilen & Abonnieren für mehr Drehtechnik.
Schermaschine (Shaper) verstehen: Funktionsweise, Aufbau & Praxis-Guide
Schweißen vs. Löten (Hartlöten): Wesentliche Unterschiede für bessere Metallverbindungen
Herstellungsprozess
- Laserschneiden von Stahl: Grundlagen, Maschinenauswahl und Praxis-Leitfaden
- Acrylglas präzise schneiden mit der CNC-Maschine: Schritt-für-Schritt-Anleitung
- Drehmaschinen-Operationen & Schneidwerkzeug-Auswahl meistern
- Drehen verstehen: Ein Schlüsselprozess der Präzisionszerspanung
- Fortune International Vturn-40: Leistungsstarke Drehmaschine mit hohem Vorschub für Schwerzerspanung
- Umfassender Leitfaden zu CNC-Plasmaschneidanlagen: Funktionen, Vorteile und Anwendungen
- CNC-Dreh-Fräszentren: Definition, Merkmale und Anwendungen
- Schweizer Drehmaschinenhersteller: Präzisionstechnik auf höchstem Niveau
- Kleine CNC-Drehmaschinen: Eigenschaften, Einsatz und Kaufberatung
- Schweizer Drehautomaten: Präzises CNC-Drehen für Kleinstbauteile