



Hartlöten vs. Schweißen vs. Weichlöten: Das passende Fügeverfahren wählen
Drei Fügetechniken, drei Temperaturbereiche, drei Anwendungswelten.
Kurzbeschreibung der Verfahren
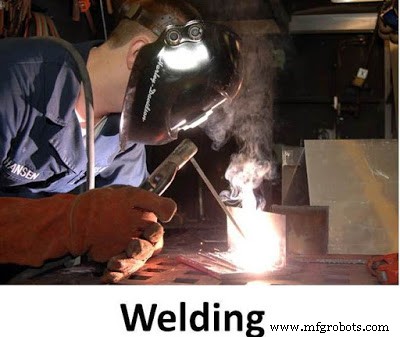
Schweißen (Fusion Welding)
Grundwerkstoff schmilzt (T > T_liquidus), mit/ohne Zusatz → metallurgische Bindung. Dauerhaft, höchstfest. Verfahren: Lichtbogen (MIG, WIG, UP), Laser, Elektronenstrahl, Widerstand. Nachteil: Verzug, Gefügeänderung, Sprödigkeit (Einschlüsse), interne Spannungen.
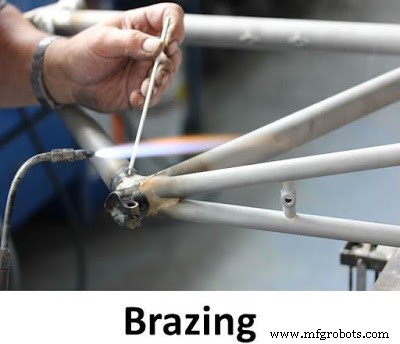
Hartlöten (Brazing)
Grundwerkstoff fest (T < T_solidus), Lot schmilzt (T_liquidus(Lot) > 450 °C, < T_solidus(Basis)). Silber-, Kupfer-, Nickel-, Aluminium-Lote. Kapillareintrag in Spalt (0,05–0,2 mm). Vorteil: Ungleiche Metalle, kein Verzug, Gefüge bleibt, serientauglich (Ofen, Induktion). Flussmittel (Flux) schützt vor Oxidation.
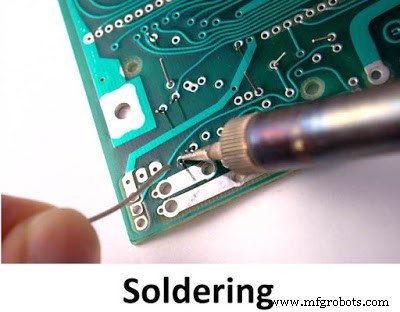
Weichlöten (Soldering)
T < 450 °C. Weichlot (Sn-Pb, Sn-Ag-Cu, Sn-Cu). Elektronik, Elektrotechnik, Klempnerei. Primär elektrischer Kontakt, mechanisch gering belastbar. Flussmittel (Kolophonium, wasserlöslich, No-Clean).
Vergleichstabelle
| Kriterium | Schweißen | Hartlöten | Weichlöten |
|---|---|---|---|
| Temperatur | > 1.500 °C (über T_Schmelze Basis) | 450–900 °C (unter T_Schmelze Basis) | < 450 °C |
| Mechanische Festigkeit | Höchste (Basisniveau) | Mittel (stärker als Weichlot, schwächer als Schweißnaht) | Geringste (nur elektrische Festigkeit hoch) |
| Fachkunde | Hoch (Schweißerprüfung) | Mittel | Gering |
| Vorwärmen Basis | Meist nicht nötig | Oft erforderlich (Wärmeleitung) | Essentiell (Leiterplatten, Bauteile) |
| Gefügeänderung Basis | Ja (Wärmeeinflusszone) | Nein | Nein |
| Reinigung | Nicht zwingend (aber empfohlen) | Pflicht (Flux wirkt) | Pflicht (Oxidfreiheit kritisch) |
| Hauptanwendung | Maschinenbau, Stahlbau, Rohrleitungen, Fahrzeug | Werkzeugbau, Kälte/Klima, Wärmetauscher, ungleiche Metalle | Elektronik, Leiterplatten, Rohrinstallation (Trinkwasser) |
| Automatisierung | Sehr hoch (Roboter, Laser) | Hoch (Ofen, Induktion, Roboter) | Sehr hoch (Welle, Selektiv, Dampfphasen) |
Vor- & Nachteile im Überblick
Schweißen
+ Höchstfest, dauerhaft, keine Löcher (keine Kerbwirkung), hoher Wirkungsgrad, schnell.
– Spröd (Kerbsensitiv), Spannungen/Verzug, Fachpersonal nötig, Prüfung aufwendig (RT, UT).
Hartlöten
+ Basis schmilzt nicht, ungleiche Metalle, keine Eigenspannungen, serientauglich, saubere Naht.
– Geringere Festigkeit, Temperaturgrenze (Lot), Spaltmaß kritisch, Flussmittelreste entfernen.
Weichlöten
+ Niedrige Temperatur, gute Leitfähigkeit, einfach, automatisierbar.
– Mechanisch schwach, Temperaturgrenze ~100–150 °C, Flussmittelkorrosion möglich.
Fazit
Schweißen für tragende Strukturen.
Hartlöten für komplexe, mehrstoffliche, präzise Baugruppen bei moderater Last.
Weichlöten für elektrische Verbindungen & Niedertemperaturanwendungen.
Die Entscheidung fällt über: Lastprofil, Werkstoffpaarung, Geometrie (Spaltzugänglichkeit), Temperaturbeanspruchung, Serie & Kosten.
Herstellungsprozess
- Das Kazoo: Vom antiken Mirliton zum modernen Kunststoffspielzeug – Geschichte, Fertigung & Zukunft
- Welche Metalle eignen sich am besten zum Schweißen? Faktoren, Methoden und Lieferantentipps
- Pulverbeschichtung vs. Lackieren von Metall: Was ist die überlegene Wahl?
- 5 Wesentliche Schweißnahtarten: Design, Qualität & Kostenauswirkung
- Scheiben- vs. Trommelbremsen: Das passende Bremssystem für Ihre Anwendung
- Plasma- vs. Laserschneiden: Welche Fertigungstechnik liefert die besten Ergebnisse?
- CNC-Maschine wählen: 3-Achs vs. 4-Achs vs. 5-Achs erklärt
- Die drei Grundarten des Lötens verstehen: Weichlöten, Hartlöten und Hartlöten (Brazing)
- Schweißen vs. Hartlöten: Wesentliche Unterschiede der Fügetechniken
- Hartlöten vs. Weichlöten: Metallurgische Unterschiede und Praxiseinsatz