



Spanbildung beim Zerspanen: Typen, Entstehung & Bedeutung für die Praxis
Späne sind das Spiegelbild des Zerspanprozesses. Ihre Form verrät Werkstoff, Werkzeugzustand, Schnittparameter & Kühlung. Wer Späne lesen kann, optimiert Prozesse, vermeidet Werkzeugbruch & sichert Oberflächen.
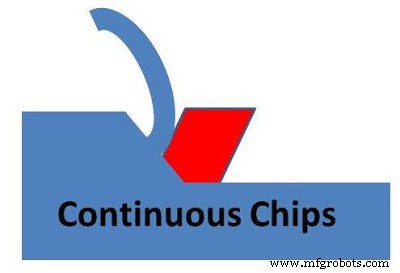
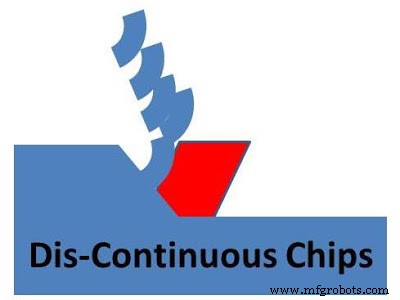
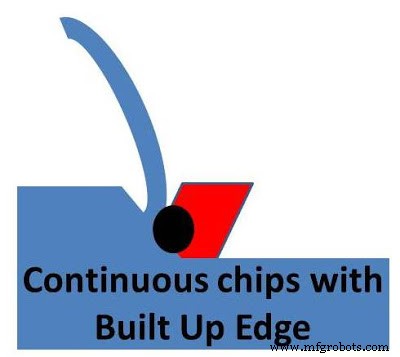
Die drei Hauptspantypen nach DIN ISO 3685 / ISO 3002
1. Kontinuierliche Späne (Continuous Chips / Type 1)
Entstehung: Duktile Werkstoffe (Al, Cu, niedrigleg. Stähle, Austenite) + hohe Schnittgeschwindigkeit + großer Spanwinkel + geringer Reibung + Kühlschmierstoff.
Merkmale: Endlosband, gleichmäßige Dicke, glatte Unterseite (Auflagefläche), wellige Oberseite (Spanfläche).
Vorteil: Gute Oberfläche, geringer Werkzeugverschleiß, niedrige Schnittkraft, geringer Energiebedarf.
Gefahr: Wickelgefahr (Vogelnest), Verletzungsrisiko, Spanförderer-Verstopfung → Spanbrecher (Geometrie, Nuten, Stufen) zwingend.
2. Unkontinuierliche / Segmentspäne (Discontinuous / Segmental Chips / Type 2)
Entstehung A (regelhaft): Spröde Werkstoffe (Gusseisen, Hartbronze, gehärteter Stahl > 55 HRC) + niedrige v_c + kleiner Spanwinkel → periodisches Abreißen (Scherzbruch).
Entstehung B (störend): Duktiles Material aber hohe Reibung, stumpfes Werkzeug, falscher Spanwinkel, kein KSS → gezackte, unregelmäßige Segmente → schlechte Oberfläche, Vibration, Werkzeugverschleiß.
Merkmale: Getrennte Segmente, unregelmäßige Form (Typ B) oder regelmäßige "C"-Form (Typ A).
3. Kontinuierliche Späne mit Aufbauschneide (Continuous with Built-Up Edge / BUE / Type 3)
Entstehung: Duktiles Material + hohe Reibung + hohe Temperatur an Schneide (zu niedrige v_c, stumpfes Werkzeug, kein KSS, zu kleiner Spanwinkel) → Werkstoff schweißt sich an Schneide an → "falsche Schneide" wächst, bricht ab, wächst neu.
Merkmale: Oberseite unregelmäßig, gezackt, periodische Dickenschwankung. Oberfläche schlecht (Riefen, Ausrisse).
Gegenmaßnahmen: v_c erhöhen, Spanwinkel vergrößern, KSS (Schmierwirkung), beschichtete HM-Schneiden (TiAlN, AlCrN), Polieren der Spanfläche.
Vergleichstabelle
| Spantyp | Werkstoff | Spanwinkel (γ) | Schnitttiefe (a_p) | Schnittgeschw. (v_c) | Beurteilung |
|---|---|---|---|---|---|
| Kontinuierlich | Duktil | Groß | Klein | Hoch/Mittel | Ideal (mit Spanbrecher) |
| Unkontinuierlich | Spröde / Duktil+Reibung | Mittel/Klein | Groß / Mittel | Niedrig / Mittel | OK bei Spröd, Störend bei Duktil |
| Mit BUE | Duktil | Klein/Mittel | Mittel | Mittel | Störend (Oberfläche, Maßhaltigkeit) |
Praxisrelevanz
- Spankontrolle = Prozesskontrolle. Späne beobachten → Rückschluss auf Werkzeugzustand, Parameter, KSS.
- Spanbrecher-Design (Werkzeugschneide, Geometrie, Einstellwinkel) ist kritisch für automatisierte Fertigung (Späne kurz brechen → Förderer, Sicherheit).
- Aufbauschneide bei Alu, Austeniten, weichen Stählen häufig – Lösung: höhere v_c, scharfe Schneide, KSS, DLC/Beschichtung.
- Sicherheit: Lange Späne = Schnittgefahr, Maschinenschutz, Spanförderer nötig.
Fazit
Spantypen sind Diagnosewerkzeug. Ziel: Kontinuierliche Späne mit kontrollierter Bruchlänge (Typ 1 mit Spanbrecher). Unkontinuierliche Späne bei spröden Werkstoffen akzeptabel. Aufbauschneide vermeiden. Parameter (v_c, f, a_p, γ, KSS) systematisch einstellen → stabile Prozesse, lange Standzeiten, gute Oberflächen.
Herstellungsprozess
- Das beste Blechschneidewerkzeug wählen: CNC-Scheren, Plasmaschneider, Wasserstrahl und Faserlaser im Vergleich
- Spanbildung erklärt: Arten von Metallschneidespänen
- Wichtige Zerspanungsprozesse für die Präzisionsfertigung
- Metall-Laserschneiden: Präzision, Qualität & Vielseitigkeit
- CNC-Drehen meistern: Umfassender Leitfaden für hochpräzise Teile
- Umfassender Leitfaden zu CNC-Werkzeughalter-Typen
- Metall-Kreissäge sicher nutzen: Blattwahl & Schneidetipps
- Metall-Kreissäge: Ein umfassender Leitfaden
- Vier Gussverfahren im Vergleich: Sand-, Kokillen-, Druck- und Feinguss
- Spanarten beim Metallschneiden: Klassifikation, Ursachen und Auswirkungen