



Gegenlauffräsen vs. Gleichlauffräsen: Unterschiede, Vor- & Nachteile
Beim Fräsen schneidet ein rotierendes Werkzeug (Fräser) Material ab. Die Relativbewegung zwischen Fräserschnittkante und Werkstückvorschub definiert zwei Grundvarianten:
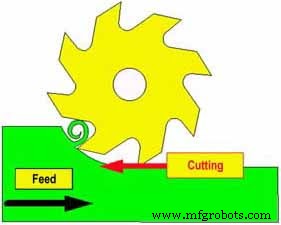
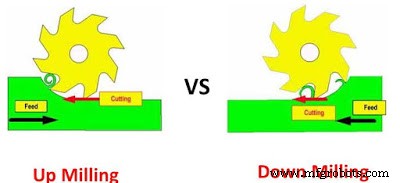
- Gegenlauffräsen (Up Milling / Conventional): Fräser dreht entgegen Vorschubrichtung. Schnittdicke h = 0 → h_max.
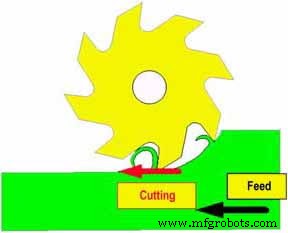
- Gleichlauffräsen (Down Milling / Climb): Fräser dreht mit Vorschubrichtung. Schnittdicke h = h_max → 0.
Detaillierter Vergleich
| Kriterium | Gegenlauffräsen (Up) | Gleichlauffräsen (Down) |
|---|---|---|
| Schnittdickenverlauf | 0 → Max (Eintritt: Reiben, Austritt: Schneiden) | Max → 0 (Eintritt: Schneiden, Austritt: Auslaufen) |
| Wärmeeintrag ins Werkstück | Hoch (Reibung am Eintritt, Wärme diffundiert in Bauteil) | Niedrig (Wärme geht mit Span ab) |
| Werkzeugverschleiß | Höher (Reibphase, thermische Belastung) | Geringer (reines Schneiden, weniger Hitze an Schneide) |
| Standzeit | Kürzer | Länger (oft 20–50 % mehr) |
| Spanabfuhr | Späne nach oben/vorne → können wieder geschnitten werden | Späne nach hinten/unten → freie Bahn, sauberere Oberfläche |
| Oberflächenqualität | Schlechter (Wiederbearbeitung von Spänen, Vibration) | Besser (ruhigerer Schnitt, keine Spanwiederberührung) |
| Spanngerät / Haltekraft | Hohe Aufzugskraft → massive Spannung nötig | Niederdruckkraft → Normale Spannung ausreichend |
| Maschinenanforderung | Auch auf alten/spielbehafteten Maschinen möglich | Erfordert spielarmes Getriebe (Vorspannung), sonst "Einsaugen" (Selbsteinzug) |
| Schnittkraft | Höher | Niedriger |
| Kühlschmierstoff | Hochwertig, hohe Menge (Wärme im Bauteil) | Einfacher, weniger (Wärme im Span) |
| Verbreitung heute | Traditionell, noch bei Altmaschinen/schweren Schrupp | Standard auf modernen CNC-Maschinen (Spiel < 0,01 mm) |
Wann welches Verfahren?
Gleichlauffräsen (Down) – Standard für CNC
- Moderne, steife, spielarme Maschinen (Kugelgewindetriebe, Direktantriebe)
- Schlichten, Halbschlichten, Profilfräsen
- Hochfeste Werkstoffe, Titan, Inconel (Wärme in Span)
- Dünnwandige Teile (Niederdruckkraft verhindert Verformung)
Gegenlauffräsen (Up) – Nischen
- Ältere Maschinen mit Spindelspiel / Führungsverschleiß
- Hartfräsen (manchmal, da Druckkraft in Werkstück drückt)
- Schruppen von Gussrohteilen mit harter Kruste (Eintritt in harte Haut bei Gegenlauf schonender für Schneide? – umstritten, oft Gleichlauf mit reduzierter f_z)
- Keramik-Schneidplatten (druckbeansprucht)
Fazit
Auf modernen CNC-Fräsmaschinen ist Gleichlauffräsen der Regelfall: längere Standzeit, bessere Oberfläche, geringere Kräfte, weniger Wärme im Bauteil. Gegenlauffräsen bleibt Reserve für Maschinen ohne Spielausgleich oder spezielle Hartbearbeitungsfälle. Wichtig: Maschinensteifigkeit & Spindelvorspannung prüfen vor Umstellung.
Spanbildung beim Zerspanen: Typen, Entstehung & Bedeutung für die Praxis
Nieten: Definition, Funktion, Typen & Nietverbindungen – Der vollständige Überblick
Herstellungsprozess
- Structures vs. Unions in C: Ein praktischer Leitfaden
- C vs. C++: Wichtige Unterschiede & Wann welche Sprache wählen
- C vs. Java: Umfassender Vergleich von Features, Geschichte und Anwendungen
- Python vs. JavaScript: Wichtige Unterschiede, Features und Entscheidungshilfen
- Python vs. Ruby: Umfassender Vergleich von Features, Vorteilen und Einsatzgebieten
- Drehen vs. Fräsen: Wesentliche Unterschiede in der Zerspanung
- Fügen vs. Schweißen: Wichtige Unterschiede erklärt
- DC- vs. AC-Motoren: Wichtige Unterschiede & Kaufberatung
- Hartlöten vs. Weichlöten: Metallurgische Unterschiede und Praxiseinsatz
- Zweitakt- vs. Viertaktmotoren: Wichtige Unterschiede erklärt