



Aluminiumguss-Verfahren erklärt: Die richtige Technik wählen
Aluminiumguss-Verfahren variieren in unterschiedlichen Fertigungsprozessen: Sandguss, Druckguss, Druckdruckguss, Strangguss, Schalenformguss etc. Jedes Verfahren hat Vor- und Nachteile. Je nach Größe und Komplexität des Gussteils kann die passendste Methode gewählt werden.
Aluminium wird in verschiedenen Gussteilen für eine Vielzahl von Branchen eingesetzt, sowohl industriell als auch nicht-industriell. Für diejenigen, die sich oft fragen „Wie gießt man Aluminiumteile?“, lautet die Antwort: Aluminiumgießereien nutzen verschiedene Gusstechnologien, wobei Qualität ein Schlüsselfaktor bei der Entscheidungsfindung ist.
Gussqualität misst sowohl innere als auch äußere Beschaffenheit, Festigkeit und Duktilität. Ingenieure müssen stets Vorteile fördern und Nachteile der Aluminiumgussverfahren überwinden, um Produktqualität zu verbessern und Kundenbedürfnisse optimal zu erfüllen.
Vergleich der Aluminiumguss-Verfahren:
| Gussverfahren | Größenbereich | Toleranzen | Werkzeugkosten | Relative Kosten bei Großserie | Relative Kosten bei Kleinserie | Oberflächenqualität (RMS) | Mindestentformungsschräge | Mindestwanddicke |
|---|---|---|---|---|---|---|---|---|
| Sandguss | Alle Größen | 0-3″ = 1/32″; 3″-6″ = 3/64″; 6″+ = 1/18″. Über Trennlinie +0,020″ bei kleinen, +0,090″ bei großen Güssen. | $50–$15.000 | Niedrig | Am niedrigsten | 175–350 RMS | 1–5° | 0,125″–0,25″ |
| Druckguss (Pressure die casting) | Kleine Größen | Nicht weniger als 0,002″. Zusätzlich .010″ bei von Trennlinie betroffenen Maßen. | $5.000–$150.000 | Am niedrigsten | Am höchsten | 20–90 RMS | 1–3° | 0,050″ (Kleinteile), 0,080″ (Mittelteile) |
| Schalenformguss (Shell mold casting) | Max. 80 cm² nutzbare Formfläche | 1″ = 0,004″; 1″-3″ = 0,010″; 3″-6″ = 0,013″; 6″-12″ = 0,016″; 12″-20″ = 0,020″. +0,005″–0,010″ über Trennlinie. | $1.500–$25.000 | Mittel | Mittel | 75–125 | Außen: 0–1,5°; Innen: 0–2° | 0,100″ |
| Kokillenguss (Permanent casting) | 0,25–50 kg | 0,015″–1″. Über Trennlinie ±0,010″ (klein), ±0,030″ (groß). | $1.500–$55.000 | Niedrig | Am niedrigsten | 125–200 RMS | 2–4° | 0,100″–0,150″ |
| Feinguss (Investment casting) | 1 oz–100 lbs | ±0,005″–3″; danach ±0,002″ | $500–$20.000 | Am höchsten | Mittel | 60–120 RMS | Keine | 0,3″ |
| Zentrifugalguss (Centrifugal Casting) | Durchmesser: 1–120″. Länge: bis 50 ft. Gewicht: bis 5 t | ±0,01″ (zylindrisch); ±0,002″ (komplex) | Keine Angabe | Niedrig | Mittel | 63–500 µin (zylindrisch); 32–500 µin (komplex) | Keine | 0,1–5,0″ |
| Strangguss (Continuous casting) | Bis 0,2–1 m | – | – | Niedrig | Hoch | – | Keine | Formabhängig |
Diskussion der Aluminiumguss-Verfahren
1. Aluminium-Sandguss
Sandguss ist eine der ältesten Gussmethoden, die vor ca. 2000 Jahren aufkam. Seit Aluminium zu Beginn des 20. Jahrhunderts populär wurde, wird es im Sandguss verarbeitet.
Beim Aluminium-Sandguss besteht die Form aus Sand und Bindemitteln; Modelle werden in die Form gelegt und festgedrückt.
Nach Entnahme des Modells entsteht eine Formkavität, die dem Gussteil entspricht.
Über das Angussystem wird flüssiges Aluminium in die Kavität gegossen und erstarrt. Nach Abkühlung bricht der Gießer die Sandform und entnimmt das Gussteil.
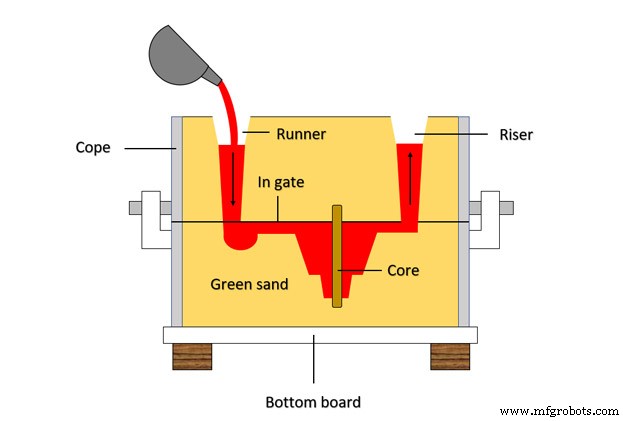
Heutige Verbesserungen in der Sandgusstechnologie haben Gewicht und durchschnittliche Größe von Aluminium-Sandgussteilen erhöht. Viele sandgegossene Aluminiumobjekte wiegen über 50 kg, einige sogar bis 100 m³.
Weiterführender Artikel zum Sandguss hier.
Vorteile des Aluminium-Sandgusses
- Niedrige Kosten.
- Flexibilität bei Stückzahlen, ob klein oder groß.
- Jede Aluminiumlegierung kann im Sand gegossen werden, auch Legierungen mit Heißbrüchigkeit.
- Grünsand hat geringe Druckfestigkeit, minimiert Heißrissgefahr.
- Flexible Anpassung des Modelldesigns.
Nachteile des Aluminium-Sandgusses
- Oberflächenqualität nicht glatt. Kann durch Sandstrahlen verbessert werden.
- Größere Maßtoleranzen als andere Verfahren.
Berechnung von Aluminiumguss-Schwindung: https://vietnamcastiron.com/aluminum-casting-shrinkage/
Anwendungen des Aluminium-Sandgusses
Es ist schwer, die meisten Anwendungen zu nennen, da dieser Prozess fast alle Teile in beliebigen Größen fertigen kann.
Bei moderatem Budget und geringen Anforderungen an Oberflächenqualität ist Sandguss die erste Wahl.
Details zum Grünsand-Metallguss:
2. Aluminium-Druckguss
Es gibt zwei Arten: Hochdruck-Druckguss und Niederdruck-Druckguss.
Hochdruck-Aluminium-Druckguss
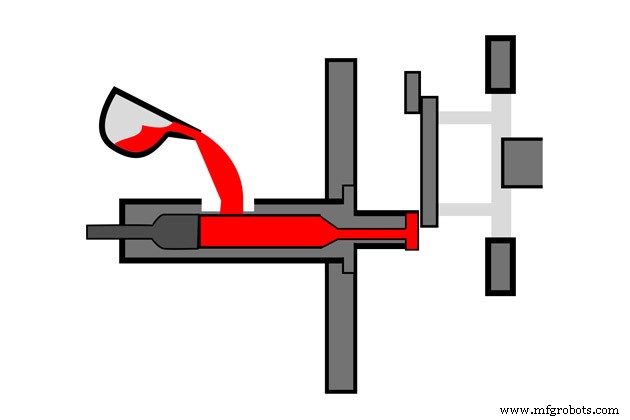
Hochdruck-Druckguss fertigt Gussteile, indem flüssiges Aluminium unter hohem Druck (ca. 1200 bar) durch einen Kolben in eine Stahlform gepresst wird.
Flüssiges Aluminium wird mit hoher Geschwindigkeit eingespritzt und erstarrt schnell zu Gussteilen.
Zwei Kammertypen beim Hochdruck-Druckguss:
- Warmkammer: Zylinder und Kolben befinden sich im Ofensystem und haben die Schmelztemperatur der Aluminiumlegierung.
- Kaltkammer: Schmelze wird in den Zylinder gegossen, dann presst der Kolben das Metall unter hohem Druck in die Form. Der Kolben ist nicht im Ofen und gilt als kalt. Kaltkammer wird hauptsächlich für Aluminiumlegierungen verwendet.
Hochdruck-Druckguss eignet sich für Massenfertigung kleiner Teile (ca. 5 kg, dünne Wände, ca. 0,4 mm Dicke). Größere Teile erhöhen die Kosten.
Niederdruck-Aluminium-Druckguss
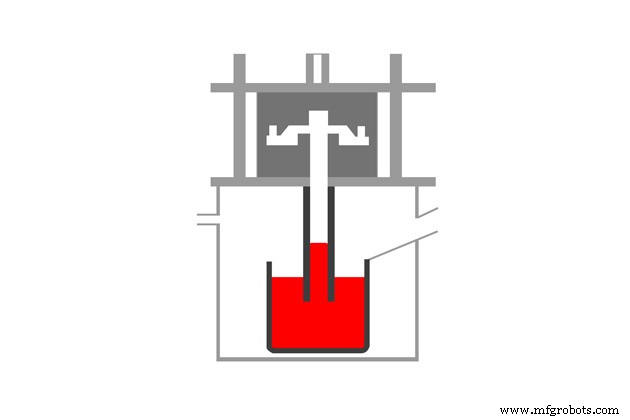
Beim Niederdruckguss wird die Form aus einem druckregelbaren Tiegel (meist 0,7 bar) mit flüssigem Metall gefüllt.
Der Glühofen befindet sich unten (statt horizontal wie beim Hochdruckguss), das flüssige Aluminium wird direkt von unten nach oben in die Form gepumpt.
Niederdruckguss eignet sich für Aluminiumgussteile mit Wanddicke ab 3 mm und Volumen bis 150 kg.
Im Druckguss ist Aluminiumlegierung das am häufigsten gegossene Metall, doppelt so viel wie andere Metalle.
Aluminiumlegierungen im Druckguss
- 380.0 (Al + Si + Cu + Mg): Gusslegierung, hohe mechanische Festigkeit, gute Korrosionsbeständigkeit, hohe Fließfähigkeit, niedriger Preis. Oft für Getriebegehäuse. 85 % der heute im Druckguss verwendeten Aluminiumlegierungen.
- A360.0 (reduzierter Cu): Hochwertige Gusslegierung, weniger Verunreinigungen, bessere Korrosionsbeständigkeit als 380. Für Musikinstrumente, korrosionsbeständige Details.
- 413.0 (Al + Si): Gusslegierung, bessere Korrosionsbeständigkeit als 360. Für Pistolen, Kurbelwellen.
- 518 (Al + Mg): Bester Barrenwerkstoff, beste Verschleißfestigkeit, aber geringe Fließfähigkeit, schwer zu gießen, hoher Preis.
Vorteile des Druckgusses
- Enge Toleranzen.
- Glatter, glänzender Oberflächen, wenige Fehler, erleichtert Lackierung.
- Feines, dichtes Aluminiumgefüge für hohe mechanische Eigenschaften und Verschleißfestigkeit.
- Geeignet für automatisierte Fertigungslinien.
Nachteile des Druckgusses
- Schnelles Abkühlen bei hoher Einspritzgeschwindigkeit führt zu Gaseinschlüssen, erschwert Schweißen und Wärmebehandlung. Vakuumentgasung kann helfen. Legierungen mit kurzem Erstarrungsbereich wählen.
- Hohe Investitionskosten für Betrieb und Form, nur für Großserien geeignet.
- Produktdesignänderungen sind schwieriger als beim Sandguss.
- Hoher Druck verschleißt die Form schnell.
Anwendungen des Druckgusses
Dieser Prozess hat breite Anwendungen von einfachen Komponenten (Beleuchtung) bis zu komplexen (Motoren, Getriebegehäuse, Räder, Fahrwerk, Raumfahrt).
3. Aluminium-Schalenformguss
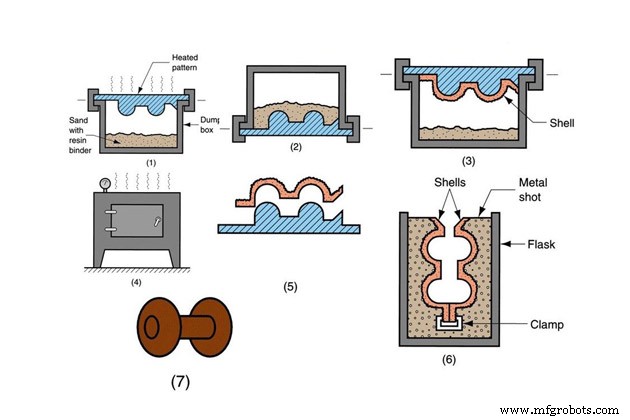
Schalenformen nutzen einen Formstoff aus thermohärtendem Phenolharz.
Zunächst werden zwei Modellhälften aus Metall gefertigt, erhitzt und mit Trennmittel beschichtet. Dann wird das Modell in die vorbereitete Harzsandkammer gelegt und umgedreht. Das Harzsandgemisch haftet am Modell und härtet zur Schale aus.
Das Modell wird entfernt, es bleibt eine Schale. Zwei Hälften bilden zwei Schalenformen von 10–20 mm Dicke. Diese werden zu einer vollständigen Form zusammengefügt. Flüssiges Aluminium wird gegossen und erstarrt zum Gussteil.
Anschließend wird die Schale gebrochen und das Gussteil entnommen.
Schalenformguss eignet sich für Hohlkern- oder Druckgussteile.
Vorteile des Schalenformgusses
- Hohe Oberflächenqualität.
- Engere Maßtoleranzen.
- Wiederverwendbares Modell.
Nachteile des Schalenformgusses
- Hohe Produktionskosten.
- Bei großen, komplexen Gussteilen schwierig.
Anwendungen des Schalenformgusses
Zylinderköpfe, Pleuelstangen, Motorblöcke, Verteiler, Maschinenbetten, LKW-Hauben, Ventilkörper etc.
4. Aluminium-Kokillenguss (Permanent mold casting)
Kokillenguss, auch Metallformguss genannt, verwendet Metall als Formmaterial ähnlich wie Druckguss. Flüssiges Aluminium wird durch Schwerkraft in die Form gedrückt, daher geringe Gießgeschwindigkeit.
Durch die Metallform kühlt der Guss schnell ab. Formen haben lange Lebensdauer, daher „permanente Formen“.
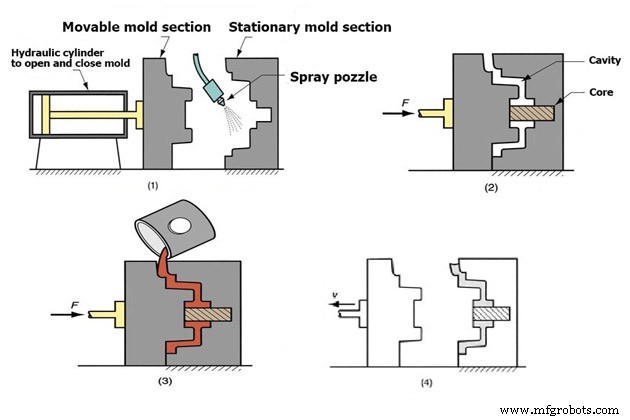
Kokillenguss eignet sich für Massen über Hochdruck-Druckguss, ca. 10 kg. Höheres Volumen erhöht Kosten.
Kombiniert mit Wärmebehandlung steigen mechanische Eigenschaften. Kleine Gussteile kühlen schnell, keine Wärmebehandlung nötig.
Für maximale mechanische Eigenschaften: Spezielle Lösung bei hoher Temperatur, dann abkühlen und natürliche oder künstliche Alterung zulassen.
Aluminiumlegierungen im Kokillenguss
- 366: Pistolen und Autos.
- 355.0, C355.0, A357.0: Getriebegehäuse, hochfeste Komponenten wie Raketenteile.
- 356.0, A356.0: Maschinenteile, Flugzeugfelgen, …
Vorteile des Kokillengusses
- Hohe Gusseigenschaften durch schnelle Abkühlung.
- Geringe Schwindung und Gasporosität. Maßtoleranz ca. 1 mm.
- Gute Oberflächenqualität 1–6 µm Ra.
- Weniger Ausschuss.
Nachteile des Kokillengusses
- Hohe Kosten.
- Schwierig für hochkomplexe, große Teile.
- Schwierige Designanpassung.
Anwendungen des Kokillengusses
In der Automobilindustrie: Zahnräder, Gussteile, Fahrwerk, Kraftstoffeinspritzgehäuse, Motorzylinder. Auch Flugzeugteile oft im Kokillenguss.
Dieser Prozess wird in Auto- und Flugzeugindustrie für Teile wie Getriebe, Fahrwerk, Pistolen, Kraftstoffgehäuse etc. genutzt.
5. Aluminium-Feinguss (Investment casting)
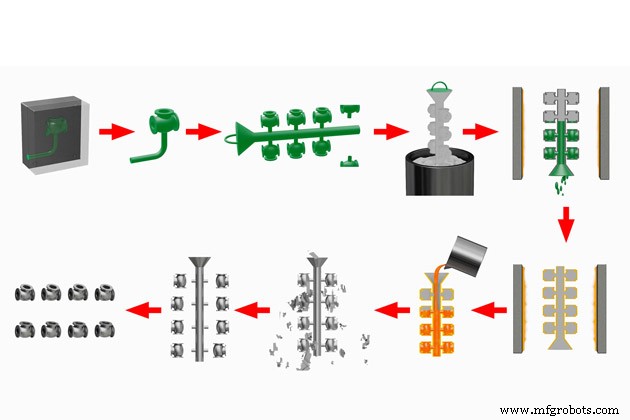
Feinguss, auch Wachsausschmelzverfahren genannt, gießt Aluminium, indem Wachs oder Thermoplaste in eine vorgefertigte Metall- oder Gummipresse eingebracht werden.
Wachsmuster werden gesammelt und zu einem Baum zusammengefügt, der mit dem Angussystem verbunden ist, um in einem Batch zu gießen. Das Wachsmuster wird nun mit feuerfesten Materialien umhüllt. Dieser Vorgang wird wiederholt, bis die äußere Hülle 5–15 mm Dicke erreicht. Diese Schale ist der Feingussform.
Dann wird der Baum getrocknet und erhitzt, sodass das Wachs aussschmilzt und die innere Formkavität in der gewünschten Gussform zurückbleibt.
Die Feingussform wird vor dem Gießen erhitzt. Entstehende Risse können mit Keramik oder Spezialmaterial repariert werden.
Flüssiges Aluminium wird gegossen, nach Erstarren wird die äußere Keramikhülle zerstört. Das Gussteil wird vom Baum getrennt und zur Nachbearbeitung weitergeleitet.
Vorteile des Feingusses
- Hohe Oberflächenqualität, hohe Maßgenauigkeit.
- Komplexe Aluminiumgussteile möglich.
- Viele Gussteile in einem Batch.
Nachteile des Feingusses
- Hohe Produktionskosten.
- Bei Kernen kompliziert und schwierig.
- Längere Produktionszyklen.
- Meist nur für kleine Aluminiumgussteile geeignet.
Anwendungen des Feingusses
Wachsausschmelztechnik in Luft- und Raumfahrt, Elektroindustrie, Waffen, Automobil, Militär, Öl und Gas …
6. Aluminium-Zentrifugalguss
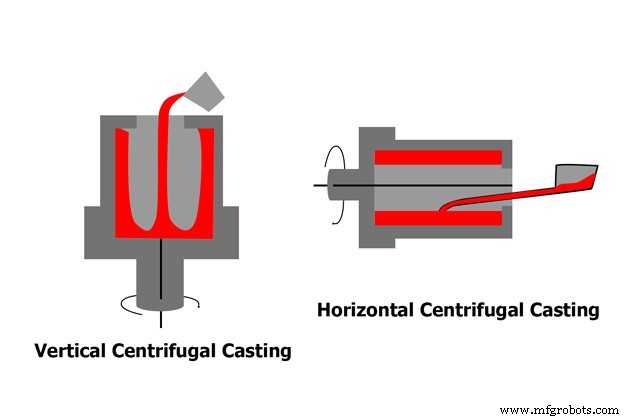
Zentrifugalguss verwendet Formen aus Metall, Gips oder Graphit. Die Form wird rotiert auf einer Zentrifugalgussmaschine, während flüssiges Aluminium von außen in die Form gegossen wird. Flüssiges Aluminium verteilt sich gleichmäßig an der Formwand durch Zentrifugalkraft und erstarrt entsprechend der Formgestalt.
Zwei Formtypen: vertikaler Zentrifugalguss (vertikale Achse) und horizontaler Zentrifugalguss (horizontale Achse). Der Drehmotor rotiert die Form, um das Metall gleichmäßig zu verteilen.
Vorteile des Zentrifugalgusses
- Hohe Maßgenauigkeit durch begrenzte Zentrifugalkraft und dichten Metallabschluss.
- Hohe mechanische Eigenschaften, feines Metallgefüge an der Außenseite.
- Kein Kern nötig, dennoch Hohlraum möglich – spart Kernkosten.
- Kein Angussystem nötig – spart Metall.
Nachteile des Zentrifugalgusses
- Innere Oberfläche der Gussteile hat schlechte Qualität, viele Verunreinigungen, Innendurchmesser ungenau.
- Meist nur für runde/zylindrische Aluminiumteile geeignet. Bei komplexen Formen Kombination mit Schalenformguss nötig.
Anwendungen des Zentrifugalgusses
Gießereien nutzen Zentrifugalguss für Strahltriebwerkverdichter, petrochemische Ofenrohre, militärische und Verteidigungsausrüstung.
7. Aluminium-Strangguss (Continuous casting)
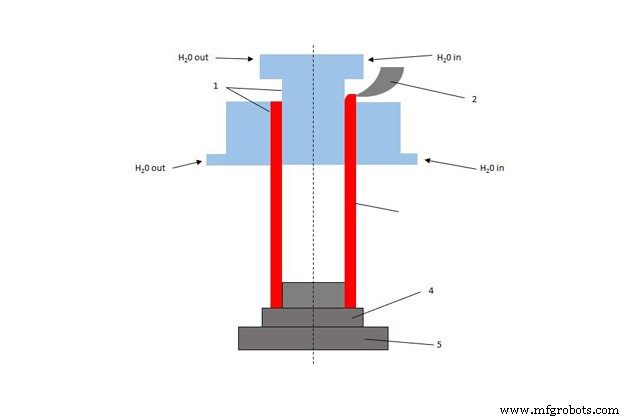
Strangguss ist ein Prozess, bei dem eine Aluminiumlegierung kontinuierlich in eine Form mit Umlaufwasserkühlung gegossen wird. Wo immer der Guss entsteht, wird er sofort gekühlt und entnommen.
Direkt nach dem Guss folgt eine kontinuierliche Stanz- und Walzlinie. Gussprodukte sind Aluminiumstäbe, Platten oder Rohre bis 0,2×1 m.
Sehr effizientes Gussystem, weit verbreitet in Aluminium- und Stahlgießereien.
Vorteile des Stranggusses
- Hohe mechanische Eigenschaften durch schnelle Abkühlung.
- Leicht automatisierbar, hohe Produktivität.
- Perfekte Oberflächenqualität, dichtes Metallgefüge.
Nachteile des Stranggusses
- Nur für einfache Formen geeignet.
- Keine Querschnittsänderungen möglich.
- Hohe Anfangsinvestitionskosten.
Anwendungen des Stranggusses
Strangguss für Metallstäbe, Metallrohre verschiedener Größen.
Neben diesen gibt es weitere Aluminiumgussverfahren wie Vakuumdichtformung, Ablationsguss, Lost Foam etc., die ähnliche Vorteile bieten.
Passende Aluminiumguss-Technologien auswählen
Jedes Verfahren hat Vor- und Nachteile. Nach sorgfältiger Prüfung der Vergleichsinformationen wählen Sie basierend auf Budget, Produkttyp, Genauigkeitsanforderungen und Jahresausstoß.
Viele weitere Faktoren beeinflussen die Wahl der Gusstechnologie. Hoffentlich halfen die Informationen, die Aluminiumgussverfahren besser zu verstehen und richtige Entscheidungen zu treffen.
Bei VIC verfügen wir über ein System von Gießereien mit verschiedenen Verarbeitungstechnologien. Besonders im Aluminiumguss nutzt VIC Grünsand- und Lost-Foam-Technologien und plant, die Produktionslinie um weitere marktgerechte Technologien zu erweitern.
VIC freut sich auf weltweite Partnerschaften, um Kunden beim Verkauf von Metallgussprodukten mit angemessener Qualität und Preis zu unterstützen.
Kontaktinformationen:
Vietnam Cast Iron Company Limited
- Adresse: Lai Xuan, Thuy Nguyen District, Hai Phong Stadt, Vietnam
- Telefon: +84 86 543 0133
- E-Mail: ADMIN@MFGROBOTS.COM
Herstellungsprozess
- Aluminium vor Korrosion schützen: Expertenstrategien für langfristige Haltbarkeit
- Eloxiertes Aluminium polieren: Schritt-für-Schritt-Anleitung
- Aluminiumlöten meistern: Expertentechniken & praktische Anleitung
- Aluminium-Sandguss meistern: Techniken für überlegene Oberflächenqualität
- Aluminiumguss meistern: 5 bewährte Techniken für überlegene Ergebnisse
- Die richtige Legierung wählen: Magnesium vs. Aluminium für individuelle Gussprojekte
- Präzisionstoleranzen beim Aluminiumguss für Luftfahrt: Leichte, starke Bauteile sicherstellen
- Gusseisen (CI) Gießen: Zusammensetzung, Farbe & Rissverhütung
- Feinguss (Investment Casting): Komplettanleitung zur Fertigung
- Feinguss erklärt: Prozess, Vorteile und Anwendungen