



Präzise Aluminiumguss-Schwindungsberechnung für Sandguss-Erfolg
Aluminiumguss-Schwindung ist ein großes Anliegen in der Metallverarbeitungsindustrie, das jede Gießerei genau berechnen muss, um Gussfehler und Ausschuss zu minimieren. Dieser Artikel konzentriert sich auf die Analyse der Schwindung beim Aluminium-Sandguss, um Herstellern Vorhersage und Kontrolle der Schwindung während des Prozesses zu ermöglichen.
Sandguss ist eine der wirtschaftlichsten und beliebtesten Techniken zur Herstellung von 1/3 der Gussteile weltweit aufgrund seiner Effizienz und Wiederverwertbarkeit.
Als bevorzugtes Formverfahren birgt der Sandgussprozess jedoch viele Fehler, die zu Gussausschuss führen können, wenn die Technik nicht gut beherrscht wird.
Eines der chronischen Probleme im Sandguss ist die Schwindung, die sorgfältig berechnet werden muss, um Gussgenauigkeit und -qualität zu gewährleisten.
Heute diskutieren wir die Aluminiumguss-Schwindung beim Sandgussprozess, die Leser am häufigsten fragen.
Im Artikel finden Sie eine tiefgehende Diskussion des Schwindungsphänomens, hilfreiche Anleitung zur Berechnung der Aluminiumschwindung und Techniken zur Schwindungskontrolle im Sandguss.
Was ist Aluminiumguss-Schwindung beim Sandguss?
Schwindung ist eine Eigenschaft von Metallen im Gussprozess. Es ist ein normales Phänomen, dass Metalle beim Erstarren schrumpfen.
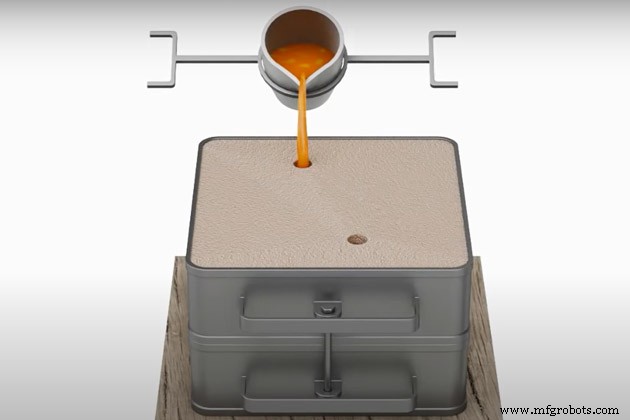
Beim Aluminium-Sandguss tritt Schwindung auf, wenn die flüssige Aluminiumlegierung in die Formkavität gegossen wird und abkühlt. Schwindung führt zu inneren oder äußeren Volumenänderungen des Aluminiums beim Übergang von flüssig zu fest. Dabei verringert sich das spezifische Volumen der Aluminiumlegierungen beim Übergang vom flüssigen in den festen Zustand.
Was ist die Aluminiumlegierungs-Schwindungsrate?
Im Guss wird die Schwindung durch die Schwindungsrate in Prozent (%) angegeben.
Verschiedene Aluminiumlegierungen haben unterschiedliche Schwindungsraten. Selbst bei gleicher Legierung, aber unterschiedlichem Gussdesign, variiert die Schwindungsrate. Generell liegt die Schwindungsrate von Aluminiumlegierungen zwischen 6 und 8 % (genauer Wert hängt von der spezifischen Legierung ab).
Welchen Einfluss hat Schwindung auf Aluminium-Sandgussteile?
Die Aluminiumguss-Schwindung hat entscheidenden Einfluss auf die Qualität der Gussteile. Wird der Schwindungszuschlag beim Aluminium-Sandguss nicht gut gemanagt, kann dies Gussfehler verursachen: offene Schwindungsfehler (Schwindelöcher, eingestürzte Oberflächen) und geschlossene Schwindungsfehler (Mikro- oder Makroporosität), die die Gussqualität mindern.
Die drei Phasen der Aluminiumschwindung
Wie bei anderen Metallen erfolgt die Aluminiumguss-Schwindung in drei Phasen, die drei Schwindungsarten entsprechen.
1. Flüssigschwindung (Liquid Shrinkage)
Einfach erklärt: Flüssigschwindung ist die Schwindung der flüssigen Aluminiumlegierung während der Abkühlung. Hier tritt Kontraktion auf, während die Schmelze abkühlt, aber noch flüssig bleibt.
Im Guss hat diese Phase keinen signifikanten Einfluss auf die konstruktive Auslegung.
2. Erstarrungsschwindung (Solidification Shrinkage)
Erstarrungsschwindung ist die Schwindung durch den Phasenübergang von flüssig zu fest.
Die Schwindung in dieser Phase entsteht, weil flüssiges Metall weniger dicht ist als festes. Diese Schwindung ist die Hauptursache für Porosität und Makrosegregation in Aluminiumgussteilen.
Hier schrumpfen Legierungen am stärksten, daher erfordert diese Phase sorgfältige Berechnung von Unterstützungsmitteln wie Speiser (Riser) und Kühlkörpern (Chills), um die Legierungsschwindung zu kompensieren.
Unser Leitfaden zum Design von Speisern und Kühlkörpern folgt im weiteren Artikel.
3. Modellbauer-Schwindung (Patternmaker’s Shrinkage)
Modellbauer-Schwindung ist die fortsetzende Schwindung (nach der Erstarrungsschwindung), die auftritt, wenn der feste Aluminiumguss auf Raumtemperatur abkühlt.
Dieses Phänomen beruht auf dem thermischen Kontraktionsfaktor aufgrund der temperaturabhängigen Dichte des Festkörpers. Dies ist der Grund für Heiß- und Kaltriße in Aluminiumteilen, die die Gussform verzerren.
Diese Phase ist auch für die Konstruktion besonders relevant. Sie erfordert, dass der Gusshersteller angemessenes Formen- und Werkzeugdesign berücksichtigt, damit das endgültige Gussteil die gewünschten Maße und Genauigkeit behält.
Unser Leitfaden zum Design von Formen und Werkzeugen folgt im weiteren Artikel.
Welche Faktoren beeinflussen die Schwindung bei Aluminium-Sandgussteilen?
Mehrere Faktoren beeinflussen die Parameter der Aluminium-Sandguss-Schwindung: Legierungszusammensetzung, Gussform, Gießtemperatur, Formbeschichtung, thermische Abkühlbedingungen.
Lassen Sie uns diese spezifizieren!
1. Einfluss der Aluminiumlegierungs-Zusammensetzung
Die Zusammensetzung der Aluminiumlegierungen beeinflusst den Erstarrungsbereich des Metalls und die Bildung von Schwindungs-porosität.
Konkret: Lang erstarrende Aluminiumlegierungen reduzieren Mikroporosität, kurz erstarrende erhöhen sie.
Herstellungsprozess
- Wie 3D-Druck das Sandguss-Verfahren revolutioniert
- Aluminium-Sandguss meistern: Techniken für überlegene Oberflächenqualität
- Aluminiumguss meistern: 5 bewährte Techniken für überlegene Ergebnisse
- Präzisionstoleranzen beim Aluminiumguss für Luftfahrt: Leichte, starke Bauteile sicherstellen
- Sandguss vs. Zentrifugalguss: Die richtige Metallteil-Produktionsmethode wählen
- Sandguss vs. Schmieden: Die richtige Metallfertigungsmethode wählen
- Sandguss erklärt: Bewährte, kosteneffiziente Metallfertigungsmethode
- Premium Sandguss-Lösungen für industrielle Anwendungen
- Formsand (Grünsand) erklärt: Zusammensetzung, Verwendung & Vorteile im Sandguss
- Sandguss-Prozess: Schritt-für-Schritt Anleitung, Werkzeuge & Vor-/Nachteile