



Hochpräzise Zerspanungslösungen für die Medizintechnik
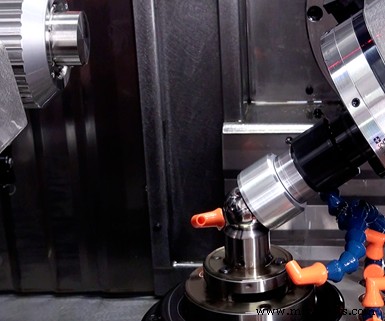
Die strengen Oberflächenanforderungen an Medizinteile stellen Herausforderungen, die nicht jede Maschine meistert.
Mit wachsender Nachfrage nach medizinischem Fortschritt – getrieben durch steigende durchschnittliche Altersstruktur – müssen Medizintechnik-Hersteller Schritt halten. Während sie sich natürlich neu entwickelten Maschinen zuwenden, um komplexe Teile effizienter zu produzieren, sollten sie sich nicht wundern über Ergebnisse, die eine sich über Jahre bewährte Maschine liefert.
Maschinen für Medizinteile
Bumotec fertigt Bearbeitungszentren, Dreh-Fräszentren und Transfermaschinen. Es gehört zur Starrag Group – 1.800 Mitarbeiter, börsennotiert, Schweiz mit Werken in Frankreich, Deutschland, UK. US-Vertrieb mit ca. 35 Mitarbeitern in Hebron, Kentucky, seit 2001.
Bumotec ist eines von acht Kernunternehmen der Gruppe mit starkem Fokus auf Medizintechnik und Mikromechanik. Ursprünglich für die Uhrenindustrie entwickelt, erweiterte sich der Anwendungsbereich auf ähnliche Teile anderer Branchen. Ob High-Mix/Low-Volume oder Serienfertigung – Teile sind typischerweise hochwertig mit kleinen, komplexen Geometrien.
Bumotecs FTLs191-RP Hochpräzisions-Drehfräszentrum (kurz s191), das langjährige Flaggschiff, ist ausgelegt für fertige Teile aus Stangenmaterial und hat sich bei Medizintechnik, Mikromechanik, Halbleiter, Munition und anderen komplexen Mikrokomponenten (Uhrenindustrie) bewährt. Ein Blick auf die Popularität bei der Fertigung von Femurkopf-Teilen für diverse Medizintechnik-Hersteller.
Teilefertigung „Vom Stab in die Box“
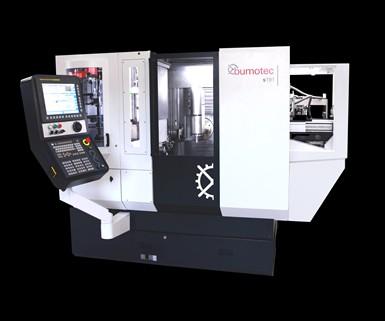
Das FTLs191-RP Drehfräszentrum liefert hochpräzise Medizin- und Mikromechanikteile vom Stab in die Box in einer einzigen Handhabung.
Die s191 wurde vor 15 Jahren für komplexe Formen entwickelt, die entweder geschliffene Oberflächen oder Maßtoleranzen auf vier Dezimalstellen erfordern – hochwertige Teile. Häufig eingesetzt bei schwierigen Materialien: Titan, Waspaloy, Keramik, Glas, Quarz, Inconel, Edelstahl. Serienmäßig mit Stangenförderer, in USA meist mit Stangenzuführung und Späneförderer. Palettenlader möglich.
Ein herausragendes Merkmal: die Rückholstation – eine volle Gegenspindel, die als Umlagestation fungiert und Bearbeitung in horizontaler oder vertikaler Position erlaubt.
Obwohl 7-Achsen-Maschine (mit 5-Achs-Simultanbearbeitung), ist sie exklusiv mit Fanuc 31i-B5 Steuerung erhältlich – zur Vereinfachung der Bedienung. Bumotec sieht die Maschine als global an; Fanuc-Steuerung ist international vertraut und beherrscht jede Achsenbewegung in der Präzisionsteilefertigung.
Linearmotor, direkter Drehmomentantrieb: 25 PS an Haupt-C-Achse, 15 PS an B-Achse, 12 PS an Rückholspindel (Kugelgewindetriebe nur an zwei Stellen für OSHA-Sicherheit, nur für Positionierung, nicht an Bearbeitungsachsen). Rückholspindel ist fluchtend zur C-Achse, fast gleiche Kraft. Nach Werkstückübernahme von der C-Achse kann sie für vertikale Bearbeitung umorientiert werden.
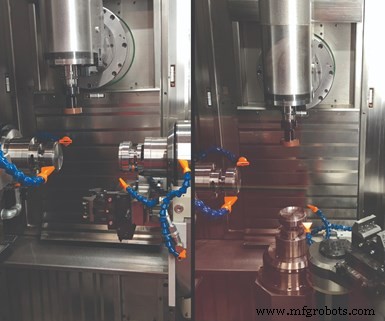
Die Maschine verfügt über eine Rückholstation – eine volle Gegenspindel als Umlagestation für horizontale oder vertikale Bearbeitung.
Alternative: ein Zweibacken-Schraubstock neben der Gegenspindel, der ebenfalls werkstücke greifen kann. Wird die Gegenspindel nicht zum Drehen benötigt, übernimmt der Schraubstock das Teil nach Abstechen, orientiert es um und hält es für Fräsoperationen.
Die meisten Maschinen, spannzangenbasiert, werden als Stangenzuführ-Fräslösungen verkauft, können aber auch für Rohlinge eingerichtet werden. Stangendurchmesser 32–65 mm. Bumotec arbeitet eng mit Hainbuch und anderen für Schnellwechsellösungen zusammen, die Vorrichtungsbau und -bestückung überflüssig machen. Schnelles Rüsten und Umrüsten prädestiniert die Maschine für High-Mix, Low-Volume, Prototypenumgebungen.
Die Flexibilität des Spannzangensystems und die „Vom Stab in die Box“-Fertigung passen zu Kunden, viele mit ISO-Medizin- und/oder FDA-Zulassung. Sie benötigen nachweisbar etablierte, übertragbare, wiederholbare Prozesse über mehrere Maschinen – erreicht durch konsistente Präzision von Rüsten bis Umrüsten auf einer Plattform.
Die Maschine bietet auch Messfunktionen im Werkzeugwechsler.
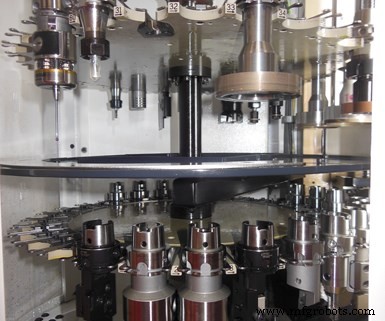
Der Werkzeugwechsler fasst bis zu drei Etagen à 30 Werkzeuge.
Integrierte Renishaw-Technologie: OMP400 optische Sonde misst das Teil, TS27R Kontakt-Werkzeugmesssonde prüft Werkzeugbruch in Länge und Durchmesser. Kompakte Maschine, doch gute Steifigkeit bei 4.500 kg (10.000 lbs). Standard-Spindeldrehzahl 30.000 min⁻¹, Option 40.000 min⁻¹, Linearantriebe 1,2 g Beschleunigung. Im „Hochzeitstorten“-3-Etagen-Karussell fasst der Wechsler 90 Werkzeuge (30 pro Etage).
Wie man einen Femurkopf zerspant
Während die s191 für diverse komplexe Teile verschiedener Branchen genutzt wird, demonstriert eine Anwendung ihre vollen Fähigkeiten. Bei Hüftgelenksersatz (arthritische Schmerzen, manchmal Hüftfrakturen) wird der Femurkopf – der Kugelkopf am Oberschenkelknochen – durch eine Prothese ersetzt. Bumotec spezialisiert sich auf Maschinenanpassungen für Prozesse wie Femurkopf-Fertigung und fand eine Marktnische für Medizintechnik-Zulieferer dieser Teile.
Laut Bumotec unterscheidet sich der entwickelte Turnkey-Prozess von der bisherigen Fertigung. Er nutzt die Rückholstation zur Werkstückmanipulation im Arbeitsraum: vom Stab zum Fertigteil inkl. Drehen, Fräsen, Schleifen und Superfinishing. Die Femurkopf-Familie umfasst drei Größen aus Chrom-Kobalt-Stab. Unterschiedliche Stangendurchmesser und Spannzangen für verschiedene Teilgrößen, aber gleiches Programm und Werkzeug. Schleifscheiben einstellbar 28–35 mm.
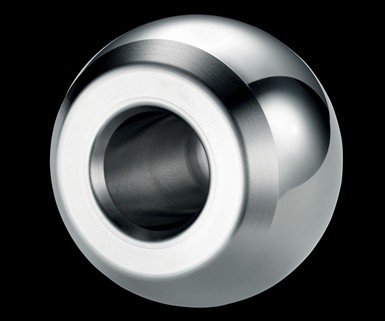
Der Femurkopf aus Chrom-Kobalt erfordert Drehen, Fräsen, Schleifen und Superfinishing.
Bei der Fertigung bearbeitet Station 1 (Hauptspindel) Innen-, Stirn- und Anfangs-Außendurchmesser. Die Gegenspindel übernimmt das Teil mit OTTET-Spannzange – Marke für dünnwandige Werkstücke, Spannung an ID oder OD. Beim Femurkopf-Abstich spannt sie durch Innenspannung. In diesem Stadium wird die Kugelform geschnitten: beginnend horizontal (bessere Späneabfuhr), dann vertikal gedreht. Drei Schleifscheiben-Körnungen, dann Polieren und Superfinishing vollenden das Teil auf der Maschine.
Oberflächengüte: 4 µm. Bearbeitungszeit: ca. 12 Minuten. Der eigentliche Wert: autonome Fertigung solcher Teile. Programm ist geschrieben. Sind Stangen geladen und frische Werkzeuge im Wechsler gewartet, produziert die Maschine unbeaufsichtigt weiter. Der Wechsler liegt außerhalb des Arbeitsraums – Werkzeugwechsel in jedem Prozessstadium möglich.
Bei unbeaufsichtigtem Lauf kann der Bediener umfunktioniert werden: drei bis vier Maschinen gleichzeitig bedienen oder andere Projekte bearbeiten. Die Turnkey-Maschine liefert robusten, wiederholbaren Prozess mit minimaler Überwachung. Nach Installation produziert sie sofort; der definierte Prozess lässt sich leicht an andere Standorte übertragen für Prozesswiederholbarkeit.
Palettenbeladung
Im Bumotec-Showroom ist die s191 mit Palettierer statt Stangenzuführung für Femurkopf-Fertigung eingerichtet. 10 Paletten à 20–30 Werkstücke (je nach Größe). Die B-Achse dient sowohl Bearbeitung als auch Teilehandling. Mit HSK-40-Werkzeughalter führt sie Drehen und Fräsen aus. Nach Fertigstellung tauscht sie das Werkzeug gegen einen Schunk-Zweibacken-Greifer. Die Palette fährt in den Arbeitsraum zurück, die B-Achse greift die Kugel und legt sie auf die Palette. Fokus: Menschen aus der Maschine heraushalten, Prozess selbst steuern lassen.
Industrielle Ausrüstung
- 3D-CNC-Fräsen: Präzision in der Schuhfertigung beschleunigen
- CNC-Bearbeitung: Schlüssel zu Präzision in der Medizintechnik-Fertigung
- Busch Precision expandiert in die Großkomponentenbearbeitung
- Präzisions-Medizintechnik-Zerspanung meistern: 8 essenzielle Techniken für Titan, Cobalt-Chrom & Edelstahl
- Expertenleitfaden für Ingenieure: Zuverlässige Maschinenteile effizient auswählen
- Wie Carbon DLS die Medizintechnik-Fertigung revolutioniert
- Präzisions-Metallzerspanung: Umfassender Leitfaden für exakte Fertigung
- Präzisionszerspanung erklärt: Schlüsselbegriffe & Techniken
- Präzisionsbearbeitung: Rückverfolgbarkeitspraktiken für Produktionsqualität
- Wie CNC-Bearbeitung die Leistung von Bergbauausrüstung steigert