



Wie Werkzeug- und Prozesswahl die Fräsoberflächenqualität bestimmt
Wovon hängt die Entstehung der Fräsoberfläche ab? Die resultierende Fräsoberfläche kann eine axiale, radiale oder komplexe Fläche sein – abhängig von Werkzeugtyp und Bearbeitungsverfahren.
Werkzeugtyp für Fräsoberflächen
01. Axial erzeugte Fläche
Die Form der Schneidenunterseite bestimmt die Qualität der resultierenden Fläche. Der Schneidenradius (RE) erzeugt manchmal eine Spitze (Cusp). Dessen Größe hängt vom Radius und Vorschub ab.
Wendeschneidplatten mit parallelen Schneiden (BS) können ebene Flächen bearbeiten. Je nach Achs- und Rundlauftoleranz des Fräsers erzeugt die am stärksten vorstehende Schneide die endgültige Oberfläche.
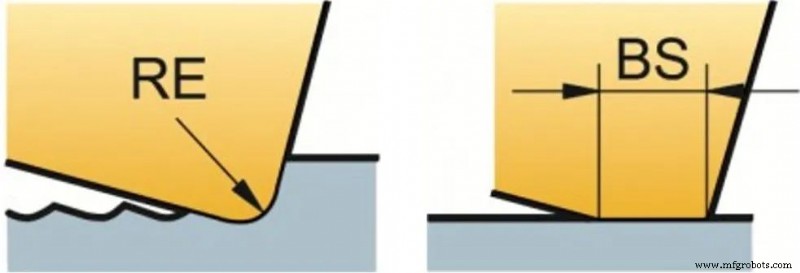
Für beste Fräsoberflächenqualität ist es wichtig, dass der Vorschub pro Umdrehung (fn = fz × zn) kleiner als 80 % von BS ist.
Mit zunehmendem Fräserdurchmesser (und bei ultrafeinzahnigen Fräsern) steigen Zähnezahl und Vorschub pro Umdrehung, wodurch ein größeres BS erforderlich wird. Überschreitet der Vorschub pro Umdrehung die Breite der Parallelschneide, beeinflusst der Axialrundlauf des Fräsers die Oberflächenqualität.
Für beste Fräsoberflächenqualität:
- Wischer-Schneidplatten (Wiper) mit BS mindestens 25 % größer als fn oder andere Frässchneidplatten mit Wischergeometrie verwenden.
- Cermet-Schneiden für bessere Oberflächen nutzen.
- Kühlschmiermittel einsetzen, um Aufkleben zu vermeiden.
Wischerschneide (Wiper Blade)
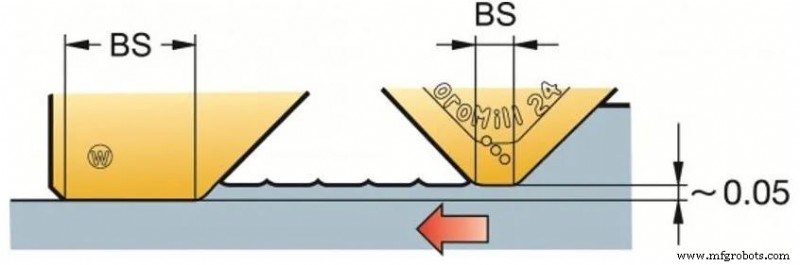
Wischerschneiden oder lange Parallelschneiden ermöglichen Großdurchmesser-Finishbearbeitung. Die Wischerschneide steht höher als die Standardscheide, sodass sie die finale Oberfläche erzeugt. Der maximale fn sollte 80 % von BS nicht überschreiten.
Rundschneide
Rundschneiden oder Schneiden mit großem Eckenradius ermöglichen extrem hohe Produktivität, liefern aber keine hochwertigen Oberflächen. Je größer der Fräserdurchmesser, desto schlechter die Oberflächenqualität.
02. Radial erzeugte Fläche
Bei Einsatz von Schaftfräsern, Schulterfräsern oder Stirnfräsern entstehen radiale Flächen. Für radial erzeugte Flächen wird das Profil an der seitlichen Schneide des Werkzeugs bearbeitet.
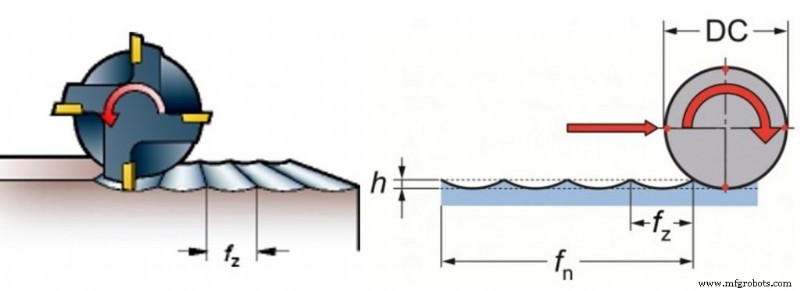
Jede Schneide bearbeitet eine Spitze (h), wobei die Spitzenbreite dem Vorschub pro Zahn fz entspricht und die Spitzentiefe durch das Verhältnis von Fräserdurchmesser und fz bestimmt wird. Die theoretisch berechnete Spitzengröße ist die kleinste.
03. Komplexe Flächenerzeugung
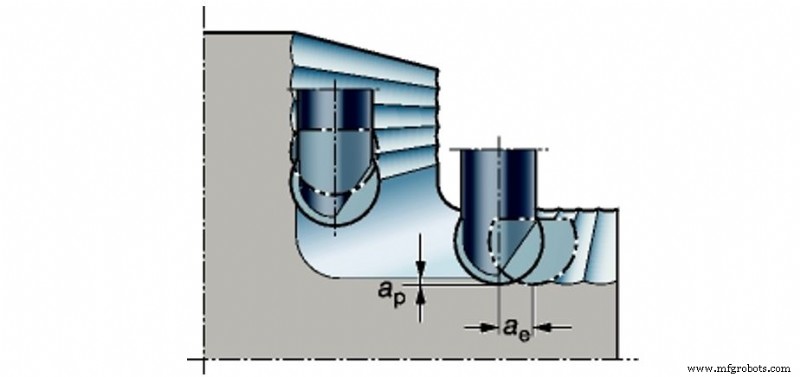
Bei Verwendung eines Kugelfräsers wird eine komplexe Fläche erzeugt.
Verfahren für Fräsoberflächen
Nach der Fräsoberflächenmethode lassen sich drei Kategorien unterscheiden: Schneidenspitzen-Bahnverfahren, Formwerkzeugverfahren und Wälzverfahren.
Beim Schneidenspitzen-Bahnverfahren ergibt sich die geforderte Werkstückflächengeometrie aus der Bewegungsbahn der Schneidenspitze relativ zur Werkstückoberfläche – z. B. Außendrehen, Plandrehen, Rundschleifen, Formdrehen mit Lehrdorn etc. Die Bahn hängt von der relativen Bewegung ab, die Maschine und Werkstück bereitstellen.
Das Formwerkzeugverfahren (kurz: Formverfahren) nutzt ein Formwerkzeug, das dem endgültigen Flächenprofil des Werkstücks entspricht, oder ein Formschleifrad etc., um die Formfläche zu bearbeiten – z. B. Formdrehen, Formfräsen, Formschleifen. Wegen der schwierigen Formwerkzeugherstellung wird es meist nur für kurze Formflächen eingesetzt.
Das Wälzverfahren (auch Wälzfräsen genannt) beruht auf der relativen Wälzbewegung von Werkzeug und Werkstück während der Bearbeitung. Die momentane Mittellinie von Werkzeug und Werkstück wälzt sich rein ineinander ab, wobei ein bestimmtes Drehzahlverhältnis eingehalten wird. Die bearbeitete Fläche ist die Hüllfläche der Schneide in dieser Bewegung. Zahnradwälzfräsen, Zahnradstoßen, Zahnradwälzschleifen, Zahnradhonfeilen und Zahnradschleifen gehören alle zum Wälzverfahren. Einige Schneidverfahren vereinen Merkmale von Bahn- und Formwerkzeugverfahren, z. B. Gewindedrehen.
Herstellungsprozess
- Fräsmaschinen verstehen: Funktionen, Anwendungen & Vorteile
- Stahlwerkstoffe & Stanzwerkzeuge: Festigkeit, Haltbarkeit und Performance
- Premium Stempel & Matrizen: Garantierte Werkzeuglebensdauer
- CNC-Fräsen & Bearbeitung erklärt: Hauptanwendungen und Vorteile
- Präzisions-Flachschleifservice: Expertenprozess & Qualität
- Stempel- & Matrizenperformance optimieren mit Premium-Werkzeugstahlgüten
- Stempel- & Matrizenausbrüche verhindern und reparieren: Bewährte Lösungen
- Stempel, Matrizen & Messer Produktion für Stanz- & Schermaschinen meistern
- Schlagzähe Werkzeugstähle: Stempel- und Matrizenleistung meistern
- CNC-Fräsmaschinen & -Methoden: Präzision & Automatisierung