



PTFE (Teflon) Kunststoffe: Eigenschaften, Anwendungen und CNC-Bearbeitungstipps
Polytetrafluorethylen (PTFE), bekannt unter dem Markennamen Teflon, ist ein synthetisches Fluoropolymer-Thermoplast. PTFE-Teflon unterscheidet sich von den meisten technischen Kunststoffen durch seinen hohen Schmelzpunkt, niedrigen Reibungskoeffizienten und chemische Inertheit.
Trotz seiner allgemeinen mechanischen Eigenschaften ist Teflon chemisch beständig und auch bei hohen Temperaturen stabil, was es zu einem beliebten Material für viele spezifische Anwendungen macht.
Einer der besten Wege zur Herstellung von Teflon-Teilen ist die CNC-Bearbeitung. Dieser Artikel beleuchtet die Besonderheiten der Teflon-Bearbeitung: Materialeigenschaften, Bearbeitungsvorteile, gängige Anwendungen und Bearbeitungstechniken.
Was ist Teflon?
PTFE ist ein Fluoropolymer aus thermoplastischem Tetrafluorethylen. Bei Raumtemperatur ist es ein weißer Feststoff und besteht ausschließlich aus Kohlenstoff und Fluor. Als Fluoropolymer weist PTFE eine inhärente Beständigkeit gegen Lösungsmittel, Säuren und Basen auf. Es ist hydrophob, hat extrem niedrige Reibung, und die Kohlenstoff-Fluor-Bindung ist extrem stark und reaktionsträge – eine der stärksten Bindungen in der organischen Chemie.
Wir nannten Teflon bereits einen Thermoplast – was bedeutet das?
Alle Polymere lassen sich grob in zwei Kategorien einteilen: Thermoplaste und Duroplaste. Der Hauptunterschied liegt in ihrer Reaktion auf Wärme. Thermoplaste wie Teflon schmelzen bei Erhitzung, während Duroplaste nach dem Formen „ausgehärtet“ bleiben. Das Verständnis dieser technischen Unterschiede ist essenziell für die korrekte CNC-Bearbeitung.
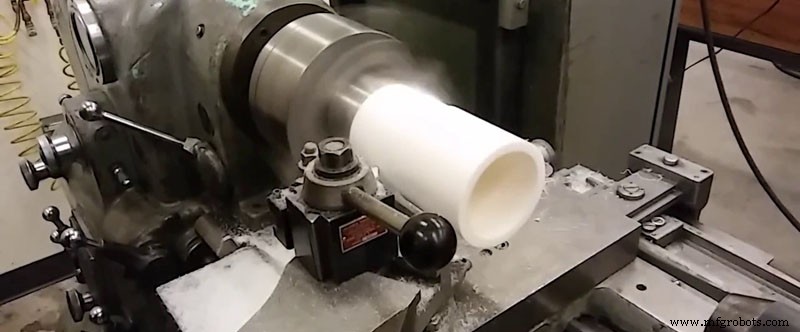
Vorteile der Teflon-Bearbeitung
Die Teflon-Bearbeitung bietet mehrere Vorteile – sowohl die inhärenten Materialvorteile von PTFE als auch prozessbedingte Vorteile.
Materialvorteile
- Exzellente chemische Beständigkeit und Hitzebeständigkeit
- Niedrige Reibung, antihaftend
- Gute Witterungsbeständigkeit
- Stabil bis 500 °F (ca. 260 °C)
- Hervorragende elektrische Isolationseigenschaften
- Relativ hohes Festigkeits-Gewichts-Verhältnis
Bearbeitungsvorteile
- Durch Weichheit und hohe Dichte leicht zu bearbeiten.
- Exzellente thermische Stabilität verhindert Werkstückverformung und Werkzeugverstopfung.
Einschränkungen der Teflon-Bearbeitung
Dichte und Weichheit von PTFE erleichtern die Bearbeitung. Im Standardgrad beträgt der Temperaturbereich -450 °F bis +500 °F (-267,7 °C bis +260 °C). Im Vergleich zu Nylon und anderen Materialien ist die Festigkeit von Teflon geringer; die Zugfestigkeit von Nylon ist fast zwei- bis dreimal so hoch. Extrem scharfe und schmale Werkzeuge sind erforderlich.
Teflons hoher Ausdehnungskoeffizient und Spannungskriechverhalten erschweren das Einhalten strenger Bearbeitungstoleranzen. Sie müssen die inhärenten Eigenschaften von PTFE bei der Anwendungsauslegung berücksichtigen, statt den Polymer zu Eigenschaften zu zwingen, die er nicht besitzt.
Wir empfehlen den Einsatz von nicht-aromatischen wasserlöslichen Kühlmitteln wie Druckluft und Sprühnebel, um beste Oberflächengüte und enge Toleranzen zu erreichen. Kühlmittel verlängern zudem die Werkzeugstandzeit.
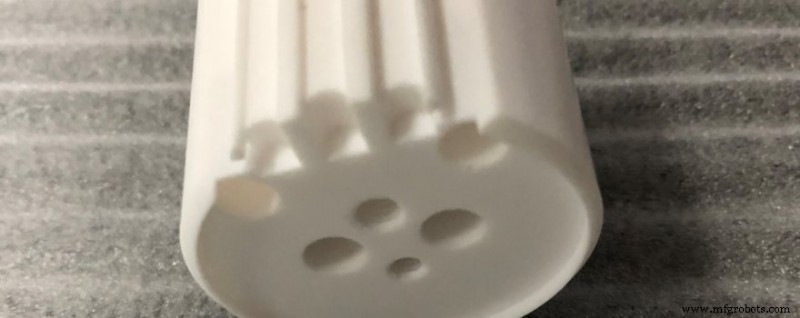
Anwendungsbereiche der Teflon-Bearbeitung
Häufige CNC-gefertigte PTFE-Teile finden sich in Branchen wie Medizintechnik, Lebensmittelindustrie, Wissenschaft und Luft- und Raumfahrt – darunter industrielle Komponenten wie Zahnradgetriebe, Buchsen, Fittings und Ventile.
In der Chirurgie wird PTFE für Gewebe- und Organtransplantationen sowie zur Infektionshemmung bei Kathetern und anderen Medizinprodukten eingesetzt.
Gore-Tex ist ein robustes Gewebe, dessen Erfolg auf Polytetrafluorethylen basiert. Es wird für Bekleidungsmaterialien, Kabelisolierungen, medizinische Implantate und bestimmte wasserdichte Dichtungen verwendet.
„Dielektrische Festigkeit“ mag nicht überzeugend klingen, ist aber der Grund, warum PTFE in mehreren Computer- und Luftfahrtindustrien beliebt bleibt. In diesen und anderen Bereichen wirkt es als Isolator, der elektrische Verbindungen sicher macht.
Luft- und Raumfahrtkonstrukteure schätzen das Material ebenso wie Entwickler leichter Chassis und Fahrzeugteile. PTFE ist notwendig zur Herstellung von Glasfaser- und Faserverbundwerkstoffen – beides erste Wahl für Leichtbau und fräsbar in gängige Maschinenbauteilformen und -größen.
Für Anwendungen, die robuste mechanische Lager und andere Teile erfordern, sind Nylon und Acetal die nächsten Konkurrenten – PTFE übertrifft beide langfristig. Bearbeitete Gleitplatten, mechanische Zahnräder und Gleitlager aus PTFE sind auf lange Sicht kosteneffizienter als Alternativen.
In der Lebensmittel- und Getränkeverarbeitung enthalten produktoberflächen oft PTFE, um Materialfluss hygienisch und reibungslos zu gestalten.
CNC-PTFE-Bearbeitung – Teflon-Bearbeitungstipps
Teflon kann zu CNC-Teilen für unterschiedliche Zwecke verarbeitet werden. Was ist bei der PTFE-Kunststoffbearbeitung zu beachten? CNC-Bearbeitung von Teflon erfordert Kenntnis der Materialeigenschaften und -schwächen sowie Geschick oder Erfahrung im Maschinenbetrieb.
- Hochwertige Oberflächenveredelung unterliegt gewissen Einschränkungen. Hoher Ausdehnungskoeffizient und Spannungskriechen erschweren enge Toleranzen bei Teflon; Finishing verschärft dies. Empfohlen: nicht-aromatische wasserlösliche Kühlmittel (Druckluft, Sprühnebel) für beste Oberflächengüte und enge Toleranzen.
- Weichheit erschwert Toleranzhaltung bei Kunststoffbearbeitung. Gute Faustregel für Kunststoffteiltoleranzen: ±0,001 pro Zoll; mit sehr stabilen Verstärkungswerkstoffen sind engere Toleranzen möglich.
- Bei der Teflon-Bearbeitung beachten: PTFE kann unter extremem Druck verformen – einschließlich Spannungen an bewegten Teilen.
- Unausgewogene, schalen- oder scheibenförmige Teile eignen sich nicht für PTFE-Bearbeitung.
- Unterschiede zwischen Kunststoff und Metall beachten: z. B. thermische Ausdehnung von Kunststoff ist vielfach höher als bei Metall, Wärmeabfuhr langsamer – lokale Überhitzung vermeiden.
- Am besten Hartmetallwerkzeuge mit polierter Oberschicht verwenden – schützt Werkzeug und verbessert Oberflächengüte.
- Material vollständig abstützen, um Abweichung vom Werkzeug zu begrenzen.
- Ausreichend Spanraum lassen, um Verstopfung zu verhindern.
- Perlstrahlen (Bead Blast): Für glattere Oberfläche und Beseitigung von Unregelmäßigkeiten können Teile gestrahlt werden, um gleichmäßige Glätte zu erzielen.
Herstellungsprozess
- Spritzguss vs. Kunststoffbearbeitung: Wie man den richtigen Prozess für kundenspezifische Befestigungselemente wählt
- 3D-Druck vs. CNC-Zerspanung für Kunststoffteile: Die richtige Wahl treffen
- 3 bewährte Strategien für schnelleres Rapid-Prototyping-Fräsen
- Delrin-Zerspanung meistern: Expertentipps, Vorteile & Schlüsselanwendungen
- PEEK-Zerspanung: Expertentipps, Vorteile und praxisnahe Anwendungen
- Expertenleitfaden zur Zerspanung von Teflon (PTFE): Tipps, Vorteile und Anwendungen
- CNC-Kunststoff-Auswahlleitfaden: Das richtige Material für präzise Bearbeitung wählen
- Wesentliche Bohr-Tipps: Leistung & Qualität steigern
- 26 unverzichtbare CNC-Bearbeitungstipps für Profis
- Kunststoffzerspanung verstehen: Techniken, Werkzeuge & Materialaspekte