



Gleichlauf- vs. Gegenlauffräsen: Die richtige Wahl für Ihre Anwendung
Fräser sind meist mehrschneidige Werkzeuge. Durch viele gleichzeitig schneidende Zähne, lange Gesamtschneide und hohe Schnittgeschwindigkeiten ist die Produktivität hoch. Verschiedene Fräsertypen bearbeiten Ebenen, Nuten, Stufen, Verzahnungen, Gewinde, Wellenprofile und Formflächen.
Fräserarten & Einsatzgebiete
Nach Zahnstruktur: Scharfzahnfräser und Freistichzahnfräser. Nach Zahnlage zur Achse: Zylinderfräser, Winkelfräser, Stirnfräser, Formfräser etc. Nach Zahnform: Gerade, spiral, winklig, kurvenverzahnt. Nach Aufbau: Einstückig, zusammengesetzt, Satz, Wendeschneidplatten, gelötet, wendeschneidplattenbestückt. Üblicherweise wird nach Freistichform unterschieden.
Scharfzahnfräser – Kategorien:
- Stirnfräser: Einstückig, gezahnt, wendeschneidplattenbestückt – für Rohen, Halbschlichten, Schlichten von Ebenen & Stufen.
- Schaftfräser: Stufen, Seiten, Nuten, Bohrungen, Innen-/Außenkonturen.
- Nutfräser: Für Nuten (Passfedernuten etc.).
- Schlitzfräser & Sägeblattfräser: Nuten, Seiten, Stufen, Trennen.
- Spezialnutfräser: Spezialnutformen – Halbrundnut, Schwalbenschwanz, Formnutfräser.
- Winkelfräser: Gerade & Spiralnuten an Werkzeugen.
- Formfräser: Konvexe/konkave Formflächen an Formen.
- Gruppenfräser: Mehrere Fräser kombiniert – komplexe Formflächen, verschiedene Bereiche großer Teile, breite Ebenen.
Freistichzahnfräser:
Nachschleifen an der Spanfläche erhält Querschnittsform. Freistichform bei: Scheibennutfräser, konvex/konkav Halbrundfräser, Doppelwinkelfräser, Formfräser.
Gleichlauffräsen (Down Milling) & Gegenlauffräsen (Up Milling)
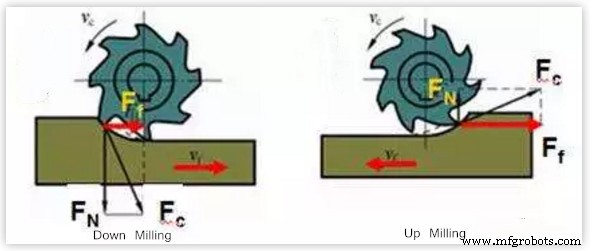
Zwei Relativlagen von Werkstückvorschub und Fräserrotation:
- Gleichlauffräsen: Fräserrotation = Vorschubrichtung. Fräser „beißt“ sich ins Werkstück, Schneiddicke maximal am Eintritt, Null am Austritt.
- Gegenlauffräsen: Fräserrotation entgegen Vorschub. Fräser gleitet erst auf Werkstück, Schneiddicke Null am Eintritt, maximal am Austritt.
Auswahlkriterien
Bei Stirn- und Schaftfräsen wirken Schnittkräfte in unterschiedliche Richtungen. Beim Stirnfräsen steht Fräser außerhalb des Werkstücks – Schnittkraftrichtung kritisch.
- Gleichlauf: Schnittkraft drückt Werkstück auf Tisch.
- Gegenlauf: Schnittkraft hebt Werkstück vom Tisch ab.
Leistungsbedarf: Gleichlauf 5–15 % niedriger als Gegenlauf (gleiche Bedingungen). Gleichlauf begünstigt Spanabfuhr.
Grundsatz: Möglichst Gleichlauf nutzen → bessere Oberflächengüte (niedrigere Rauheit), höhere Maßgenauigkeit. Ausnahme: Harte Randschicht, Schlacke, unebene Oberfläche (z. B. Schmiederohling) → Gegenlauf wählen.
Beim Gleichlauf wird Schneiddicke dünner, Schneide schneidet in unbearbeitete Oberfläche → schonend für Fräser.
Beim Gegenlauf: Schneide gleitet auf Werkstück, starke Reibung → Wärme, gehärtete Schicht → geringere Standzeit, schlechtere Oberfläche, Nachteile beim Schneiden. Aber: Schneide schneidet von unten nach oben (innen nach außen) in harte Schicht → hoher Stoßbelastung → Fräser stumpft schneller. Kein Schlupf beim Eintritt, Tisch bewegt sich nicht während Schnitt.
Durch unterschiedliche Schneiddicke beim Eintritt → unterschiedliche Kontaktlänge Zahn/Werkstück → unterschiedlicher Verschleiß. Praxis: Standzeit Gleichlauf 2–3× Gegenlauf, Rauheit niedriger. Aber: Gleichlauf nicht für gehärtete/schlackenbehaftete Werkstücke.
Herstellungsprozess
- Magnethaken wählen: Expertentipps für Haushalt und Gewerbe
- Wie heiß wird ein Plasmaschneider? Extreme Temperaturen beim Metallschneiden verstehen
- Den richtigen PCB-Prototyp-Hersteller wählen: Ein umfassender Leitfaden
- Die richtige Säge wählen: Bandsäge vs. Kreissäge für Ihr Projekt
- Optimale Sägegeschwindigkeit für Bandsägen wählen: Praktischer Leitfaden
- Die richtige Tauchpumpe wählen: Expertentipps & Hauptmerkmale
- Schleiftechniken für Werkzeugschleifmaschinen meistern: Praktischer Leitfaden
- Die richtige Vakuumpumpentechnologie für Ihre industrielle Anwendung auswählen
- Die optimale Förderstruktur für Ihre Branche auswählen
- Die richtige Pumpe für Ihre Bewässerungsanlage wählen: Praxisleitfaden