



Wesentliche Faktoren für die Präzisions-CNC-Bearbeitung von Aluminium
Aluminium-Präzisionsteile sind wegen geringem Gewicht und edler Optik beliebt und finden immer breitere Anwendung in Industrie und Alltag. Mit technischem Fortschritt steigen Anforderungen an Vielfalt und Qualität von Aluminiumlegierungsprodukten. Um der Nachfrage nach vielfältigen, hochwertigen Aluminiumgehäusen gerecht zu werden, fassen CNC-Fertiger Prozesskenntnisse und kritische Punkte der Aluminium-CNC-Bearbeitung zusammen.
1. Passendes Bearbeitungsverfahren wählen
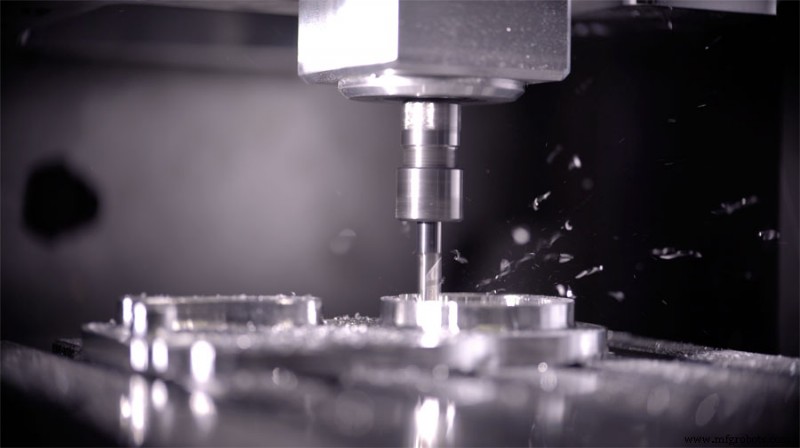
CNC-Schneiden rationalisiert den Schnitt und ist gängiges Verfahren in der Aluminium-Präzisionsbearbeitung. Es nutzt Schaftfräser mit mehrseitiger Schneidfunktion, Spiralinterpolation und Konturinterpolation. Wenige Bohrungen werden mit wenigen Werkzeugen bearbeitet.
2. Kugelkopffräser mit Spiralinterpolation für durchgehende Kegelbohrungen
Kugelkopffräser und Spiralinterpolationsbohrer eignen sich für Ausbohren und Fasen. Schaftfräser mit Konturinterpolation ermöglichen Vor- und Feinbearbeitung von Bohrungen. Gewindefräser mit Spiralinterpolation bearbeiten diverse Gewindebohrungen.
Für hocheffiziente, hochpräzise Bohrungen beliebiger Größe kann die Werkzeuginterpolation genutzt werden. Besonders bei Hochgeschwindigkeitsfräsen ist die Zahnbelastung gering – derselbe beschichtete Hartmetallfräser eignet sich für verschiedene Werkstoffe.
Zusätzlich sind Bearbeitungstechniken und -fertigkeiten in der Aluminium-CNC-Bearbeitung zu beherrschen.
3. Schnittparameter sinnvoll wählen
Der Bediener wählt Schnittgeschwindigkeit nach Werkstoff, Härte, Schnittzustand, Materialtyp und Schnitttiefe – Voraussetzung zur effektiven Reduzierung von Maschinenverschleiß.
4. Das richtige Werkzeug wählen
Spanwinkel: Bei Erhalt der Schneidkantenfestigkeit möglichst groß wählen. Erzeugt scharfe Kante, verringert Schneidverformung, verbessert Spanabfuhr, reduziert Schnittkraft und -wärme. Negative Spanwinkel vermeiden.
Freiwinkel: Beeinflusst Flankenverschleiß und Oberflächenqualität direkt. Schnittdicke ist wichtiges Kriterium. Beim Schruppen: große Vorschub, hohe Schnittbelastung, viel Wärme – gute Wärmeableitung nötig, daher kleineren Freiwinkel wählen. Beim Schlichten: scharfe Schneide erforderlich, Reibung an Flanke und Werkstückoberfläche reduzieren, elastische Verformung mindern – größeren Freiwinkel wählen.
Drallwinkel: Für ruhiges Fräsen und geringere Fräskraft möglichst groß wählen.
Eintrittswinkel: Angemessene Reduzierung verbessert Wärmeableitung und senkt Mitteltemperatur im Bearbeitungsbereich.
Zahnzahl reduzieren, Spanraum vergrößern: Aluminiumlegierungen sind sehr plastisch, große Schneidverformung, großer Spanraum nötig. Daher größere Spankammern-Grundradius und weniger Zähne. Beispiel: Fräser unter φ20 mm – 2 Zähne; φ30–φ60 mm – 3 Zähne, um Verformung durch Spanverstopfung bei Dünnwandteilen zu vermeiden.
Feinschliff der Zähne: Rauheit der Schneide < Ra=0,4 µm. Neues Werkzeug vor Einsatz mit feinem Ölstein an Vorder- und Rückseite der Zähne leicht abziehen – beseitigt Restgrate und feine Sägezähne vom Schleifen. Reduziert Schneidewärme und -verformung.
Verschleißgrenzwerte strikt einhalten: Nach Verschleiß steigen Oberflächenrauheit, Schneidetemperatur, Werkstückverformung. Neben verschleißfestem Werkzeugmaterial: Verschleißgrenze ≤ 0,2 mm, sonst Aufbauschneidenbildung. Werkzeugtemperatur generell ≤ 100 °C, um Verformung zu verhindern.
5. Passende Vorrichtung wählen
Teile müssen Maschinenanforderungen voll erfüllen, Positionierfehler minimieren – spezielle Spannwerkzeuge wählen.
6. Sinnvollen Bearbeitungsweg festlegen
Bearbeitungsweg so kurz wie möglich halten, um Maschinenverschleiß zu reduzieren.
Beim Hochgeschwindigkeitsschneiden: großer Aufmaß, unterbrochener Schnitt → Vibrationen → Beeinträchtigung von Genauigkeit und Rauheit. CNC-Hochgeschwindigkeitsschneiden daher meist in: Schruppen – Vorschlichten – Ecken freiräumen – Schlichten unterteilt.
Bei hohen Präzisionsanforderungen manchmal zweites Vorschlichten vor Schlichten. Nach Schruppen Teile natürlich abkühlen lassen, um innere Spannungen abzubauen und Verformung zu reduzieren. Schruppaufmaß > Verformungsmenge, meist 1–2 mm. Beim Schlichten gleichmäßiges Restaufmaß auf der Fertigungsfläche halten, typisch 0,2–0,5 mm – Werkzeug arbeitet stabil, Schneidverformung stark reduziert, gute Oberflächenqualität und Maßgenauigkeit.
Herstellungsprozess
- Was ist CNC-Bearbeitung? Historischer Überblick & moderne Fähigkeiten
- CNC-Bearbeitung: Präzisionsfertigung für Metall- & Kunststoffteile
- CNC-Bearbeitung erklärt: Präzise Metallfertigung
- 7 bewährte Strategien gegen Aluminiumverzug beim CNC-Fräsen
- Präzisionsbearbeitung erklärt: Wichtige Tipps & Best Practices für CNC-Operationen
- 5-Achs-CNC-Bearbeitung verstehen: Fortschrittliche Präzision für komplexe Teile
- 5-Achs-CNC-Bearbeitung erklärt: Präzision & Effizienz für komplexe Teile
- 5-Achs-CNC-Bearbeitung verstehen: Vorteile & Anwendungen
- Aluminium-Rad CNC-Drehmaschinen: Instandsetzung, Diamond-Cut & Oberflächenveredelung
- CNC-Bohr-Gewindemaschinen: Präzises Bohren & Gewindeschneiden in einer Aufspannung