



7 bewährte Strategien gegen Aluminiumverzug beim CNC-Fräsen
Aluminium ist ein wichtiger industrieller Rohstoff. Aufgrund seiner relativ geringen Härte und des großen thermischen Ausdehnungskoeffizienten verformt es sich leicht bei der Bearbeitung von Dünnwand- und Dünnblechteilen. Neben der Verbesserung der Werkzeugleistung und der vorgängigen Spannungsarmglühung gibt es mehrere Maßnahmen, um Verformung so weit wie möglich zu reduzieren.
1. Symmetrisches Bearbeiten
Bei Aluminiumteilen mit großem Zerspanungsvolumen muss eine übermäßige Wärmeeinbringung vermieden werden, um Wärmeabfuhr zu verbessern und thermische Verformung zu reduzieren. Die Methode heißt symmetrisches Bearbeiten.
Beispiel: Eine 90 mm dicke Aluminiumplatte soll auf 60 mm gefräst werden. Wird die gefräste Seite sofort umgedreht und die andere Seite auf Endmaß gebracht, ist der kontinuierliche Zerspanungsanteil groß – Wärmekontzentration entsteht, Flachheit erreicht nur 5 mm.
Wird jedoch beidseitig symmetrisch geschruppt (jede Seite mindestens zweimal bis Endmaß), verbessert sich die Wärmeabfuhr deutlich – Flachheit lässt sich auf 0,3 mm kontrollieren.
2. Geschichtetes Mehrfachfräsen
Bei mehreren Kavitäten in Aluminiumplatten verdrehen sich Kavitätswände leicht durch ungleichmäßige Krafteinleitung. Die Lösung: geschichtetes Mehrfachfräsen – alle Kavitäten gleichzeitig bearbeiten.
Nicht das Teil auf einmal fertigfräsen, sondern in mehrere Schichten unterteilen und lagenweise auf Endmaß bringen. Die Krafteinleitung wird gleichmäßiger, Verformungswahrscheinlichkeit sinkt.
3. Geeignete Schnittparameter wählen
Schnittkraft und -wärme lassen sich durch passende Schnittparameter reduzieren. Zu aggressive Parameter erzeugen übermäßige Schnittkraft – Verformung, Spindelsteifigkeitsverlust, verkürzte Werkzeugstandzeit.
Unter allen Schnittparametern hat die Schnitttiefe (ap) den größten Einfluss auf die Schnittkraft. Zwar reduziert geringere Schnitttiefe Verformung, aber auch die Produktivität.
High-Speed-Cutting (HSC) löst diesen Konflikt: Durch Reduktion der Schnitttiefe, Erhöhung von Vorschub und Drehzahl werden Schnittkraft reduziert und Produktivität gewahrt.
4. Schneidwerkzeug-Optimierung
Werkstoff und Geometrie des Werkzeugs beeinflussen Schnittkraft und -wärme maßgeblich. Richtige Werkzeugwahl und -parametrierung sind entscheidend für minimierte Bearbeitungsverformung.
Spanwinkel (Frontwinkel)
Der Spanwinkel muss so gewählt sein, dass Schneidenfestigkeit erhalten bleibt – sonst stumpft die Schneide schnell ab. Korrekter Spanwinkel reduziert auch Schnittverformung, verbessert Spanabfuhr, senkt Schnittkraft und -temperatur. Negativspanwinkel-Werkzeuge vermeiden.
Freiwinkel (Hinterwinkel)
Freiwinkelgröße wirkt direkt auf Flankenverschleiß und Oberflächenqualität. Schnittdicke ist entscheidender Parameter für die Freiwinkelwahl.
- Schruppen: Hoher Vorschub, hohe Schnittlast, viel Wärme → Werkzeug muss Wärme ableiten → kleinerer Freiwinkel.
- Schlichten: Scharfe Schneiden nötig, um Reibung an Flanke und Werkstück zu minimieren, elastische Verformung zu reduzieren → größerer Freiwinkel.
Drallwinkel (Helixwinkel)
Für stabiles Fräsen und reduzierte Fräskräfte sollte der Drallwinkel so groß wie möglich gewählt werden.
Hauptschneidenwinkel
Gezielte Reduktion des Hauptschneidenwinkels verbessert Wärmeabfuhr und senkt die Mitteltemperatur im Bearbeitungsbereich.
Physikalischer Zustand des Werkzeugs verbessern
Reduktion der Zähnezahl erhöht den Spanraum – nützlich bei Aluminiumlegierungen. Durch Aluminiums Eigenschaften ist Schnittverformung größer, großer Spanraum nötig.
Spanwinkelradius größer, Zähnezahl geringer. Beispiel: 2 Zähne für Fräser < 20 mm, 3 Zähne für 30–60 mm – vermeidet Verformung durch Spanverstopfung bei Dünnwandteilen.
Präzisionsschliff der Schneiden
Schneidenrauheit < Ra 0,4 µm. Neue Werkzeuge: Feine Östeine nutzen, um Vorder- und Hinterschneide leicht zu schleifen – Grate und leichte Sägezahnmuster beseitigen. Reduziert Schnittwärme und -verformung.
Strenge Verschleißkontrolle
Verschlissene Werkzeuge → höhere Oberflächenrauheit, höhere Schnittemperatur, mehr Werkzeugverformung. Neben verschleißfesten Werkstoffen: Verschleißgrenze ≤ 0,2 mm, sonst Aufbauschneidenbildung. Werkstücktemperatur im Schnitt ≤ 100 °C, um Verformung zu vermeiden.
5. Unterschiedliche Strategien für Schruppen & Schlichten
Schruppen: Überschussmaterial in kürzester Zeit mit höchster Schnittgeschwindigkeit abtragen, geometrischen Kontur für Schlichten vorformen. Fokus: Zeitspanvolumen & Effizienz.
Schlichten: Höhere Maßhaltigkeit & Oberflächenqualität. Fokus: Fräsqualität. Da Schnittdicke von Maximalwert auf Null abnimmt, wird Kaltverfestigung stark reduziert, Teileverformung teilweise unterdrückt.
6. Zweimaliges Spannen von Dünnwandteilen
Beim Spannen dünnwandiger Aluminiumteile kann Spannkraft Verformung verursachen. Um spannungsbedingte Verformung zu minimieren: Werkstück vor Endmaß vom Spannfutter lösen, Druck ablassen, Teil in Originalform zurückfedern lassen, dann zweites Mal spannen.
Zweiter Spannpunkt optimal auf der Auflagenfläche, Spannkraft in Richtung höchster Steifigkeit. Korrekt ausgeführt hält die Spannkraft das Werkstück ohne Lockerung. Erfordert erfahrenen Bediener, minimiert Verformung aber maximal.
7. Vorbohren & Fräsen
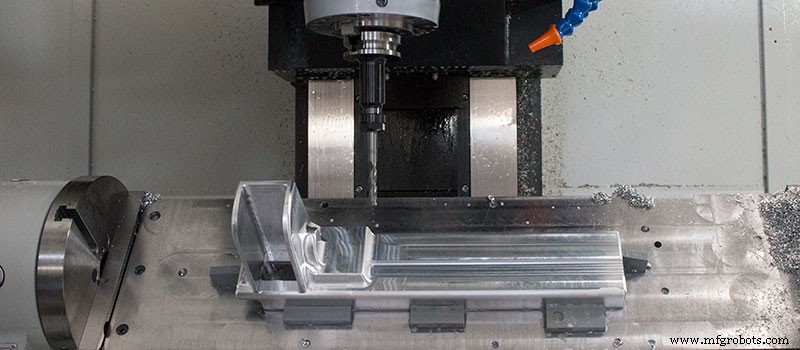
Kavitätenbearbeitung birgt eigene Probleme: Wird Fräser direkt angesetzt, ist Spanabfuhr ungenügend (zu geringer Spanraum). Folge: massive Wärmeanhäufung, Ausdehnung & Verformung, potentieller Bruch von Teil oder Werkzeug.
Lösung: Vorbohren, dann Fräsen. Zuerst Bohrer (nicht kleiner als Fräser) einsetzen, dann Fräser in die Bohrung einführen und fräsen.
Hoffentlich hilft diese Information. 3ERP verfügt über umfangreiche Erfahrung im CNC-Fräsen von Aluminium sowie anderen Metall- und Kunststoffwerkstoffen für Prototyping und Produktion. Kontaktieren Sie unser Team gerne für weitere Fertigungsempfehlungen.
CNC-Maschine
- CNC-Plasmaschneiden meistern: Grundlagen, Mechanik und Leistung – Teil 2
- CNC-Plasmaschneiden 101: Technologie für Präzision & Effizienz meistern
- 5-Achs-CNC-Bearbeitung meistern: Präzision, Geschwindigkeit & Branchenvorteile
- Präzises Acryl-CNC-Bearbeitung: Genau, sicher und effizient
- Faktoren, die CNC-Bearbeitungskosten beeinflussen: Was Sie wissen müssen
- Drei Wege, wie CNC-Bearbeitung die globale Fertigung revolutioniert
- CNC-Bearbeitungs-Größenbeschränkungen: Was Designer wissen müssen
- Die richtige Aluminiumlegierung für präzises CNC-Fräsen wählen
- CNC-Bearbeitungskosten senken: Expertentipps für Präzisionsteile
- Laserschneiden: Präzisions-CNC-Bearbeitung für hochwertige Produktion