



Top 8 Häufige Probleme beim Schleifen und ihre Lösungen
1. Was ist Schleifen?
Schleifen ist ein Fertigungsverfahren, bei dem durch Schneidwirkung des Schleifwerkzeugs der überschüssige Oberflächenabtrag erfolgt, um vorgegebene Oberflächenqualität zu erreichen. Gängige Formen: Rundschleifen, Innenrundschleifen, Centerless-Schleifen, Gewindeschleifen, Flachschleifen, Formschleifen.
2. Was ist ein Schleifwerkzeug? Aufbau und Leistungsfaktoren des Schleifscheibes?
Alle Werkzeuge zum Schleifen, Honen, Polieren nennt man Schleifwerkzeuge – meist aus Schleifkörnern und Bindemitteln.
Schleifscheiben bestehen aus Schleifkörnern, Bindemittel und Poren (manchmal ohne). Leistung wird bestimmt durch: Schleifkornart, Korngröße, Bindemittel, Härte, Struktur.
3. Schleifkornarten
Schleifkovernimmt direkten Schnitt – muss hohe Härte, Hitzebeständigkeit, gewisse Zähigkeit haben, beim Brechen scharfe Kanten bilden. Drei gängige Gruppen: Oxid-Reihe, Karbid-Reihe, Hochharte Schleifkörner. Beispiele: Weißer Korund, Zirkonkorund, Kubisches Bornkarbid, Synthetischer Diamant, Kubisches Bornitrid.
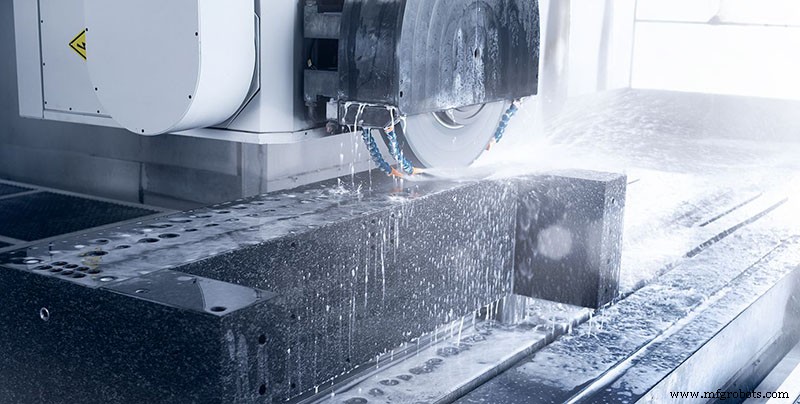
4. Bewegungsformen beim Rund- und Flachschleifen
Hauptbewegung, Radialvorschub, Axialvorschub, Werkstückdrehung oder Linearbewegung.
5. Schleifprozess eines einzelnen Schleifkorns
Drei Phasen: Gleiten, Ritzen, Schneiden.
- Gleitphase: Schnittdicke wächst von null. Stumpfkreisradius an Kornspitze > Schnittdicke → Korn gleitet nur, elastische Verformung, kein Span.
- Ritzphase: Eindringtiefe steigt → Druck steigt → Oberflächenschicht geht von elastisch in plastisch über. Starke Reibung, viel Wärme. Bei Erreichen kritischer Temperatur überschreitet thermische Spannung die Streckgrenze → Schneide dringt ein. Material wird vor und seitlich des Korns aufgewälzt → Rillen mit Wülsten an den Seiten. Keine Spanbildung, da Schnittdicke noch unter kritischem Wert.
- Schneidphase: Eindringtiefe erreicht kritischen Wert → abgetragene Schicht gleitet entlang Scherebene unter Kornausdruck → Späne fließen über Spanfläche ab.
6. Hochgeschwindigkeitsschleifen (HSG)
Verfahren zur Steigerung von Schleifleistung und -qualität durch Erhöhung der Schleifscheibengeschwindigkeit. Unterschied zu Normalverfahren: hohe Schnittgeschwindigkeit und Vorschub. Definition verschiebt sich zeitlich: 1960er: 50 m/s = HSG; 1990er: bis 500 m/s. Praktisch: > 100 m/s = HSG.
Merkmale gegenüber Normalverfahren:
- Bei konstanten anderen Parametern: nur Erhöhung der Scheibengeschwindigkeit verringert Schnittdicke und Schnittkraft pro Korn.
- Wird Werkstückgeschwindigkeit proportional zur Scheibengeschwindigkeit erhöht, bleibt Schnittdicke konstant. Schnittkraft pro Korn und Resultierende unchanged. Vorteil: Materialabtrag steigt proportional bei gleicher Schleifkraft.
7. Präzisionsschleifen
Feinkörnige Schleifscheibe auf Präzisionsschleifmaschine, feines Abrichten → Mikroschneiden und Kontureigenschaften. Nach Schleifen extrem feine Spuren, minimaler Resthöhen. Zusätzlich funkenfreie Schleifphase → Bearbeitungsgenauigkeit 1–0,1 mm, Rauheit Ra 0,2–0,025 µm.
Schleifscheibenauswahl für Präzisionsschleifen:
- Schleifkorn: leicht Mikroschneide und Kontur erzeugend/erhaltend.
- Korngröße: feiner → kleinere Rauheit. Zu fein → Verstopfung, bei schlechter Wärmeleitfähigkeit → Schleifbrand, Rauheit steigt.
- Bindemittel: Harz, Metall, Keramik. Harz weit verbreitet. Für grobe Scheiben Keramikbindung. Metall- und Keramikbindungen Forschungsschwerpunkt im Präzisionsschleifen.
8. Ultrapräzisionsschleifen
Bearbeitungsgenauigkeit < 0,1 mm, Rauheit < Ra 0,025 µm. Bearbeitung von Hartmetallen, harten/brüchigen Materialien (Keramik, Glas).
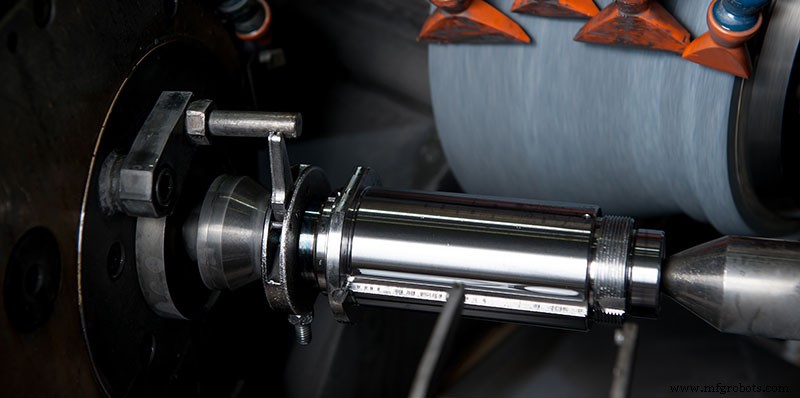
Wirkmechanismus Ultrapräzisionsschleifen:
- Schleifkorn als elastischer Körper mit elastischer Unterstützung und großem negativen Spanwinkel. Bindemittel = elastische Unterstützung. Korn hat hohe Härte, geringe Eigenverformung, ist aber Elastomer.
- Schnitttiefe der Kornschneide steigt von null auf Maximum, dann fällt auf null.
- Gesamtkontaktprozess: elastische Zone → plastische Zone → Schneidzone → plastische Zone → elastische Zone.
- Mikroschneiden, Plastifizieren, elastische Zerstörung, Gleiten treten sequenziell nach Schnittbedingungen auf. Scharfe Schneide + ausreichende Tiefe → starkes Mikroschneiden. Unscharfe Schneide oder zu flach → Plastifizieren, elastische Zerstörung, Gleiten.
Merkmale Ultrapräzisionsschleifen:
- Systemprojekt (Maschine, Werkzeug, Prozess, Messung, Umgebung).
- Superabrasive Schleifscheiben (CBN, Diamant) Hauptwerkzeug.
- Ultra-mikroer Schneidprozess.
Anwendungen:
- Metalle (Stahl, Legierungen), besonders gehärteter Stahl.
- Hartspröde Nichtmetalle: Keramik, Glas, Quarz, Halbleiter, Stein.
- Maschinen: Rund-, Flach-, Innen-, Koordinatenschleifmaschinen für Außen-, Flächen-, Bohrungs- und Bohrungssysteme.
- Ultrapräzisionsschleifen und ultrapräzises Freikornschleifen (Läppen/Polieren) ergänzen sich.
Herstellungsprozess
- Häufige Kühlsystemprobleme & Diagnose
- 8 Missverständnisse über Management of Change – Warum MOC für alle Unternehmen wichtig ist
- Honen erklärt: Definition, Prozess & wesentliche Werkzeuge
- Zentrierloses Schleifen (Centerless Grinding): Prinzip & Unterschied zum Zentrierschleifen
- Elektrochemisches Schleifen erklärt: Funktionsweise & Hauptvorteile
- Häufige Gerber-File-Probleme & Expertenlösungen
- Industriestromerzeuger-Probleme: Häufigste Fehler erkennen & beheben
- Vier bewährte Verfahren für partielle Galvanisierung
- Präzisions-Flachschleifservice: Expertenprozess & Qualität
- Kritische Faktoren für die Oberflächenschleif-Leistung