



Harteloxieren: Festigkeit und Haltbarkeit von Aluminiumteilen steigern
Aluminiumlegierungen sind verhältnismäßig weiche Metalle. Durch geringes Gewicht ideal für die Bearbeitung. Trotz Vorteilen von Leichtbau und guter Zerspanbarkeit fehlt die nötige Festigkeit für hochbelastete mechanische Teile. Harteloxalschichten verstärken das Aluminium. Das Verfahren verbessert Härte und Korrosionsbeständigkeit kontrollierbar. So erweitert sich der Einsatz von Aluminiumlegierungen auf vielfältige mechanische Teile.
Was ist Harteloxieren?
Harteloxieren ist eine Oberflächenbehandlung. In elektrolytischen Zellen mit organischen Säuren werden Aluminiumoxidschichten erzeugt. Der Prozess zeichnet sich durch härtere, verschleißfestere Schichten als herkömmliche Verfahren aus. Üblicherweise keine Versiegelung. Wird Korrosionsschutz gefordert, kann vollständige Versiegelung angewendet werden – auf Kosten von Verschleiß- und Korrosionsbeständigkeit.
Schichtdicke beim Harteloxieren
Üblicherweise 25–150 µm. Maximale Dicke ca. 50–80 µm. Manche Maschinenteile benötigen nur 25 µm (z. B. Schräg- und Keilverzahnungen). Für gute Isolation oder Abriebfestigkeit 50 µm. 125 µm und mehr für Sonderanwendungen. Nicht „je dicker, desto besser“: Dickere Schichten senken Mikrohärte der Außenschicht und rauen die Oberfläche.
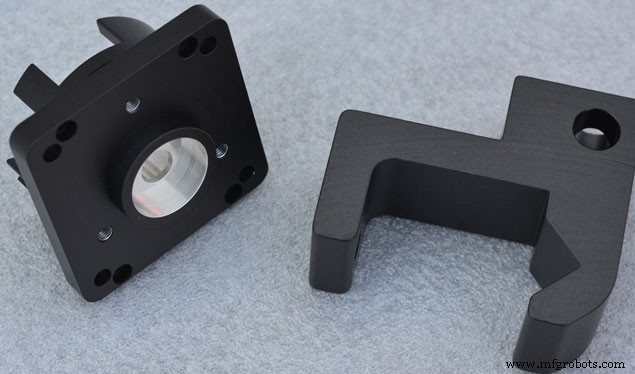
Unterschied: Harteloxieren vs. Normales Eloxieren
1. Dicke und Erscheinung
Hauptunterschied: Schichtdicke. Harteloxiertes Aluminium ist dicker → höhere Kratzfestigkeit, gleichmäßigere Oberfläche als normales Eloxal.
2. Versiegelung
Bei normalem Eloxal wichtig: Porenverschluss für bessere Ergebnisse. Harteloxal nicht erforderlich – dickere Oxidschicht erhöht Verschleißfestigkeit direkt.
3. Prozessbedingungen
Ab 25 µm Schichtdicke: niedrigere Temperaturen, höhere Stromdichten.
4. Elektrolyte
Normales Eloxal: Chromsäure- oder Schwefelsäureelektrolyt. Harteloxal: hauptsächlich Schwefelsäure, oft mit organischen Zusätzen (Oxalsäure, Sulfaminsäure).
5. Anwendung
Harteloxal für Anwendungen mit kompromissloser, verschleißfester Oberfläche: Hydraulikzylinder, Kochgeschirr, Pfannen, Strukturaußenflächen. In Industrie/Handwerk häufiger als in Konsumgütern. Normales Schwefelsäure-Eloxal für Maschinenbau, Luftfahrt, Autoindustrie.
Da harteloxiertes Aluminium nicht leitfähig ist, erfordern leitfähige Bereiche selektives Abdecken. Eloxal ist integraler Bestandteil des Teils, salz-/korrosionsbeständig. Normales Eloxal: gute Verschleißfestigkeit; Harteloxal: exzellente Verschleißfestigkeit.
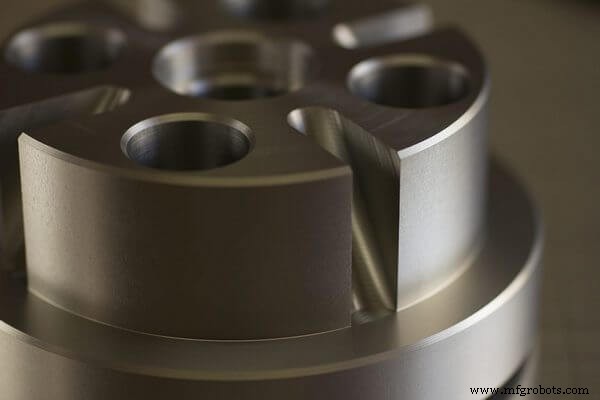
Verfahren der Harteloxal-Beschichtung
Viele Elektrolyseverfahren: Schwefelsäure, Oxalsäure, Propylenglycol, Mineralsäuren. Stromquellen: Gleich-, Wechsel- oder Mischstrom, überlagert, gepulst, überlagert gepulst. Gängige Harteloxal-Typen:
- Schwefelsäure-Harteloxieren
- Oxalsäure-Harteloxieren
- Mischsäure-Harteloxieren
Fünf Tipps für erfolgreiches Harteloxieren
Für qualitativ hochwertige Harteloxalschichten und maßhaltige Teile:
1. Fasen (Chamfer)
Keine scharfen Kanten, Grate, spitzen Merkmale. Lange Prozesszeit + exotherme Reaktion → Ecken = Stromkonzentration → lokale Überhitzung → Ausbrennen. Alle Kanten von Aluminiumteilen abrunden. Fasenradius > 0,5 mm.
2. Oberflächenrauheit
Nach Harteloxieren ändert sich Rauheit. Rauere Flächen wirken glatter; glatte Flächen werden meist schlechter (ca. 1–2 Rauheitsstufen Verschlechterung).
3. Maßzugabe
Wegen großer Schichtdicke: bei nachträglicher Bearbeitung oder Montage Bearbeitungszugabe vorsehen. Spannposition festlegen. Vor Bearbeitung dimensionsänderungen und Toleranzen der Eloxalschicht berücksichtigen, Ist-Maße vor Eloxieren so festlegen, dass nach Eloxieren Sollmaße eingehalten werden.
4. Vorrichtungsdesign
Teile führen hohe Ströme. Sorgfältiges Spannen nötig – schlechter Kontakt → Lichtbogen, Verschleiß, Ausbrennen der Kontaktstellen. Für unterschiedliche Formen/Anforderungen spezielle Vorrichtungen entwerfen und fertigen.
5. Teilweiser Schutz
Wenn auf einem Teil sowohl normales als auch Harteloxal benötigt wird: Ablauf nach Oberflächenqualität und Präzision planen. Normales Eloxal zuerst, dann Harteloxal. Nicht harteloxierende Flächen isolieren (Spritzpistole/Pinsel mit Nitrocellulose- oder Polyvinylchlorid-Binder). Isolierschicht dünn, gleichmäßig, jede Schicht 30–60 Min. bei Niedrigtemperatur trocknen. 2–4 Schichten vollständig auftragen.
Vorteile des Harteloxierens
- Oberflächenhärte ≥ HV 300 kg/mm².
- Eloxalschichtdicke > 20 µm.
- Hohe Korrosions- und Verschleißfestigkeit in Atmosphäre, ideales Isolierfilm (Durchbruchspannung bis 2000 V), fest mit Grundmetall verbunden.
- Starke Haftung: 50 % der Schicht diffundieren in die Legierung, 50 % haften auf der Oberfläche.
- Ungiftig: Oxidfilm und elektrochemischer Prozess unschädlich für Mensch.
- Gute Alternative zu Hartverchromung: geringere Kosten, festere Schichthaftung, einfachere Behandlung von Bad und Spülwasser. Immer mehr Branchen fordern Bearbeitungskomfort, Leichtbau, Umweltschutz – Aluminiumlegierung + Harteloxal ersetzt traditionelles Edelstahlspritzen und Galvanisieren.
Herstellungsprozess
- Hochleistungs-Roboterarm-Komponenten für effiziente Pick-and-Place-Automatisierung
- Industrie 4.0: Transformation der Zustandsüberwachung von Anlagen für beispiellose Effizienz
- Individuelle Gehäuse veredeln: Typ 2 & 3 Eloxieren meistern
- Warum Aluminium das bevorzugte Material für CNC-Bearbeitung ist: Vorteile, Anwendungen & Alternativen
- Amada G07 Gang-Type CNC-Drehzentrum: Präzises Hart- & Feindrehen für Klein- bis Großserie
- Materialauswahl für Spritzguss: Der vollständige Leitfaden für Thermoplaste
- CNC-Maschinen erklärt: Typen, Komponenten und wesentliche Vorteile
- Aluminium in der CNC-Bearbeitung: Vorteile, Nachteile & Legierungen erklärt
- Optimale Drehwerkzeuge & Kühlschmierstoffe für Aluminiumlegierungen wählen
- Galvanisieren vs. Eloxieren: Wichtige Unterschiede bei Metall-Oberflächenbehandlungen