



Schaftfräser vs. Nutfräser: Wesentliche Unterschiede & Einsatzbereiche
Manche unterscheiden nicht zwischen Schaftfräsern und Nutfräsern. Obwohl Einsatzbereiche sich überschneiden, sind sie nicht austauschbar. Hier die Unterschiede und wie man verschiedene Schaftfräser unterscheidet und einsetzt.
Unterschied zwischen Schaftfräser und Nutfräser
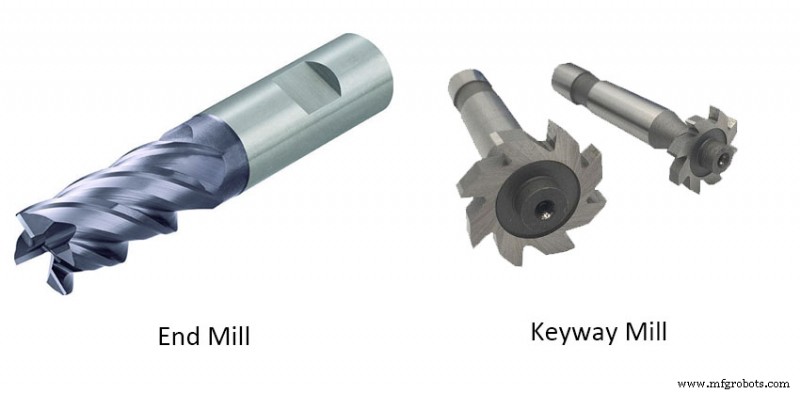
1. Unterschiedlicher Verwendungszweck
Schaftfräser bearbeiten Ebenen oder Zylinderflächen – Außendurchmesser toleranzmäßig locker. Nutfräser fertigen Passfedernuten – Außendurchmesser direkt maßgeblich für Passqualität → engere Toleranz.
2. Unterschiedliche Zahnzahl
Schaftfräser: meist ≥ 3 Zähne. Nutfräser: meist 2 Zähne.
3. Schneidengeometrie
Schaftfräser: mehrere Schneiden für Effizienz, bei größeren Durchmessern mehr Schneiden. Nutfräser: meist 2 Schneiden, hauptsächlich für Axialvorschub wie Bohrer.
4. Unterschiedliche Vorschubrichtung
Schaftfräser kann nicht axial eintauchen – muss radial eintauchen bei gleichzeitigem axialen Vorschub. Nutfräser kann axial eintauchen – wie Bohrer, erzeugt flachbodige Bohrungen.
Unterscheidung und Einsatz verschiedener Schaftfräser
1. Schaftfräser mit unterschiedlicher Zahnzahl und Schneidenlänge
Zahlwahl nach Fräsverfahren.
Beispiel: Nutfräsen mit Schnittbreite = Werkzeugdurchmesser → großer Spanraum nötig → 2-Schneiden-Schaftfräser. Seitliches Fräsen mit kleiner Schnittbreite → Werkzeugsteifigkeit priorisieren → Mehrschneiden-Schaftfräser.
Schneidenlänge wählen
Optimale Schneidenlänge nach Bearbeitungsgeometrie (z. B. Nutentiefe). Zu lange Schneide bei Fokus auf Nachschleifbarkeit → Chatter → schlechte Präzision und Oberflächenqualität.
2. Schaftfräser mit unterschiedlichen Drallwinkeln
Größerer Drallwinkel → längere Kontaktlänge Werkstück-Schneide → geringere Belastung pro Einheitslänge → längere Standzeit. Gleichzeitig steigt Schneidwiderstand → Spannzange mit hoher Klemmsteifigkeit nötig.
Bei schwer zerspanbaren Materialien (Edelstahl: geringe Wärmeleitfähigkeit, große Wärmeeinfluss auf Schneide) verlängert großer Drallwinkel Standzeit. Drallwinkel beeinflusst auch Oberflächenqualität – z. B. für glattes Finish großer Drallwinkel.
Bei großem Drallwinkel steigt Schneidwiderstand und axialer Auszugskraft → Maßnahmen nötig (hochsteife Spannzange).
Trotz Werkzeugsteifigkeit: bei geringer Werkstücksteifigkeit (Dünnblech) manchmal kleiner Drallwinkel sinnvoll.
Herstellungsprozess
- Massenproduktion vs. Einzelfertigung: Wichtige Unterschiede erklärt
- Cloud vs. Virtualisierung: Kernunterschiede & Business Impact
- Web Hosting vs. Cloud Hosting: Welche Option ist optimal für Ihre Website?
- Sensoren vs. Wandler: Klare Unterschiede & praktische Anwendungen
- Asset Utilization vs. OEE: Klärung der Schlüsselmessgrößen für Fertigungsleistung
- FRP vs. Fiberglas: Wichtige Unterschiede und industrielle Vorteile verstehen
- Schrauben vs. Bolzen: Den richtigen Befestiger für Ihr Projekt wählen
- Unterschied zwischen Rohrstahl (TS) und Hohltragstahl (HSS) verstehen
- Schalung vs. Verschalung (Shuttering vs. Formwork): Wichtige Unterschiede erklärt
- Elektrisch vs. Elektronisch: Klärung der Begriffsunterschiede