



Wie EDM-Technologie präzises Fertigen vorantreibt: Detaillierte Analyse
1. Einfluss des Bearbeitungsspaltes (Seitlicher Spalt)
Größe und Gleichmäßigkeit des Bearbeitungsspaltes wirken sich direkt auf die EDM-Genauigkeit aus. Nur durch Beherrschung der Spaltwerte und Rauheitswerte jedes Standards lassen sich Elektrodenmaß korrekt auslegen, Schrumpfmaß bestimmen und Maßumrechnung während der Bearbeitung festlegen.
2. Oberflächenrauheit
Die EDM-Oberflächenrauheit hängt von Tiefe und Gleichmäßigkeit der Entladungsgruben ab. Nur flache, gleichmäßig verteilte Gruben erzeugen geringe Rauheitswerte.
Zur Kontrolle der Gleichmäßigkeit wird Gleichenergie-Impulssteuerung eingesetzt: Erkennen der abfallenden Flanke der Spaltspannung, Steuerung der Impulsstrombreite auf konstanten Wert, gleichmäßige Impulsenergie – so wird die Rauheit mikroskopisch konsistent.
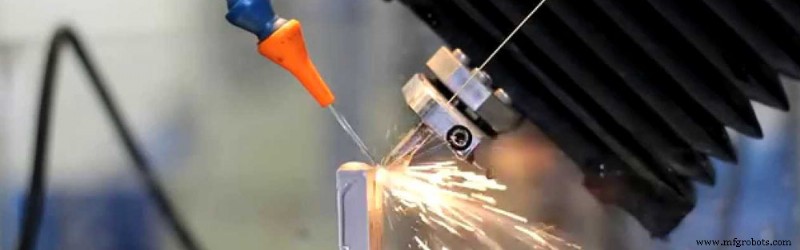
3. Einfluss der Bearbeitungsneigung
Bei Bohrungen und Kavitäten weisen Seitenwände eine Neigung auf. Ursache: ungleichmäßiger Elektrodenverschleiß (außer geforderte Neigung oder ursprüngliche Fertigungsneigung) sowie "Sekundärentladung".
(1) Verschmutzungsgrad der Arbeitsflüssigkeit
Je schmutziger die Flüssigkeit, desto mehr "Sekundärentladungen". Gleichzeitig verschlechtert sich der Spaltzustand → mehr Elektrodenerholungen → beides erhöht die Bearbeitungsneigung.
(2) Elektrodenverschleiß
Der Elektrodenverschleiß formt einen Kegel, der sich als Bearbeitungsneigung auf dem Werkstück abbildet.
(3) Bearbeitungstiefe
Mit wachsender Tiefe nimmt die Neigung zu, aber nicht proportional. Ab einer gewissen Tiefe weitet sich die obere Öffnung nicht mehr – die Neigung stagniert.
(4) Spülen vs. Absaugen
Spülen: Erosionsprodukte strömen über die Bearbeitungsfläche ab → mehr "Sekundärentladungen" → größere Neigung. Absaugen: Produkte werden über Saugrohr abgeführt, saubere Flüssigkeit strömt peripher zu → weniger "Sekundärentladungen" → geringere Neigung.
Verschiedene Bearbeitungsobjekte stellen unterschiedliche Neigungsanforderungen. Kavitäten: gewisser Ausformwinkel erwünscht, Neigung weniger kritisch. Stanzwerkzeuge mit senkrechten Wänden: strenge Neigungstoleranz. Kennt man die Einflussgesetze, lassen sich Zielwerte erreichen.
4. Ursachen und Gesetzmäßigkeiten der Kantenrundung
Schärfekanten und -ecken der Elektrode verschleißen stärker als Stirn- und Seitenflächen. Mit fortschreitendem Verschleiß rundet sich die Kante ab – das Werkstück kann nicht "scharf" gefertigt werden. Mit wachsender Tiefe wächst der Rundungsradius, doch ab einer Tiefe verlangsamt sich der Anstieg und nähert sich einem Maximalwert.
Neben Elektrodenverschleiß verursacht die gleichabständige Natur des Entladungsspaltes Kantenrundung: Bei scharfkantiger Elektrode führt der äquidistante Entladungsabstand zwangsläufig zu Rundungen am Werkstück; bei konkaven scharfen Kanten wirkt keine Entladung, aber Späneansammlung rundet ebenfalls. Selbst bei verschleißfreier Elektrode ist vollständige Schärfe durch den äquidistanten Spalt unmöglich. Für kleine Rundungsradien muss der Entladungsspalt verkleinert werden.
In der allgemeinen Kavitätenbearbeitung sind scharfe Ecken oft unkritisch. Bei Stanzwerkzeugen jedoch gefordert – erreichbar durch Erhöhung der Elektrodeneinstelltiefe.
Die EDM-Genauigkeit zeigt sich im Bearbeitungsspalt Δ, der Neigung tgα oder α, dem Kantenrundungsradius R und der Oberflächenrauheit.
Der Bearbeitungsspalt Δ lässt sich formulieren:
Δ = δ + a + d
δ: einseitiger initialer Entladungsspalt; a: einseitiger Erosionsabtrag; d: einseitiger Elektrodenverschleiß.
Die Bearbeitungsneigung tgα = (Δmax – Δmin) / h, bzw. Neigungswinkel α:
Δmax: Maximaler Bearbeitungsmaß oberer Messfläche
Δmin: Minimaler Bearbeitungsmaß unterer Messfläche
α: Neigungswinkel; h: Abstand der Messflächen
Der Kantenrundungsradius R gibt den Grad der Schärfekantenbildung an – wichtiger Indikator für Werkstücke mit scharfen Kanten und Nuten.
Während der EDM besteht ein Entladungsspalt zwischen Elektrode und Werkstück. Bliebe er konstant, ließe er sich durch Elektrodenmaßkorrektur kompensieren für höhere Genauigkeit. Tatsächlich variiert der Spalt jedoch – was die Genauigkeit beeinflusst.
Herstellungsprozess
- Elektroerosion (EDM): Präzises, berührungsloses Metallschneiden
- Wann Electrical Discharge Machining (EDM) ins Haus holen: Ein strategischer Entscheidungsleitfaden
- Funkenerosion (EDM): Der ultimative Leitfaden zur präzisen Metallfertigung
- Elektroerosion (EDM): Grundlagen & zentrale Fertigungsanwendungen
- Funkenerosion (EDM): Revolutionäre Technik jenseits von CNC
- 5 Schlüsseltechnologien der Werkzeugherstellung: Ein umfassender Leitfaden
- Revolution in der Werkzeugherstellung durch fortschrittliche EDM-Technologie
- Präzisionsbearbeitungstechnologie: Unübertroffene Genauigkeit bei komplexen Komponenten erreichen
- Top CNC-EDM-Maschinen für Präzisionsbearbeitung
- Fortschrittliche CNC-Bearbeitungszentren: Präzision für Luftfahrt & mehr