



Wesentliche Grundsätze der Bearbeitungsgenauigkeit, die jeder Zerspaner beherrschen sollte
Bearbeitungsgenauigkeit ist der Grad der Übereinstimmung zwischen den tatsächlichen geometrischen Parametern (Größe, Form, Lage) der bearbeiteten Teiloberfläche und den idealen, zeichnungsgemäßen geometrischen Parametern. Ideale geometrische Parameter: für Größe der Nennmaß, für Flächengeometrie absolute Kreise, Zylinder, Ebenen, Kegel, Geraden, für Lagen absolute Parallelität, Senkrechtigkeit, Koaxialität, Symmetrie etc. Die Abweichung der tatsächlichen von den idealen geometrischen Parametern heißt Bearbeitungsfehler.
1. Der Begriff der Bearbeitungsgenauigkeit
Bearbeitungsgenauigkeit wird hauptsächlich für den Grad der Produktfertigung verwendet. Bearbeitungsgenauigkeit und Bearbeitungsfehler sind beide Begriffe zur Bewertung der geometrischen Parameter der bearbeiteten Fläche. Bearbeitungsgenauigkeit wird durch Toleranzgrade gemessen: je kleiner der Gradwert, desto höher die Genauigkeit. Der Bearbeitungsfehler wird durch einen Zahlenwert ausgedrückt: je größer der Wert, desto größer der Fehler. Hohe Bearbeitungsgenauigkeit bedeutet kleiner Bearbeitungsfehler und umgekehrt.
Es gibt 20 Toleranzstufen von IT01, IT0, IT1, IT2, IT3 bis IT18. IT01 bedeutet höchste Bearbeitungsgenauigkeit, IT18 niedrigste. Allgemein haben IT7 und IT8 mittlere Genauigkeit.
Die tatsächlichen Parameter durch irgendein Bearbeitungsverfahren sind nie absolut genau. Aus Sicht der Teilefunktion gilt: solange der Bearbeitungsfehler im tolerierten Bereich der Zeichnung liegt, ist die Bearbeitungsgenauigkeit gewährleistet.
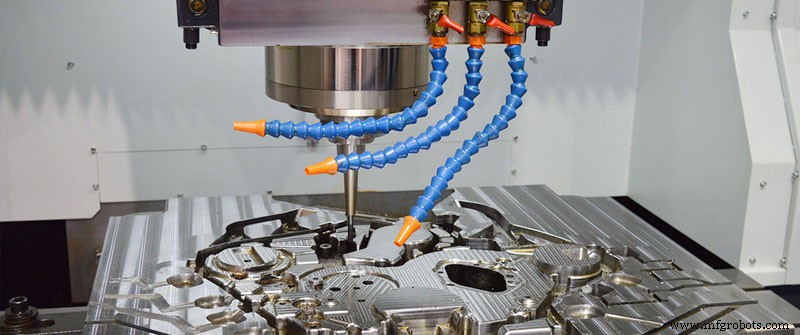
Die Maschinenqualität hängt von der Bearbeitungsqualität der Teile und der Montagequalität ab. Die Bearbeitungsqualität der Teile umfasst zwei Hauptaspekte: Bearbeitungsgenauigkeit und Oberflächenqualität.
Bearbeitungsgenauigkeit bezeichnet den Grad, in dem die tatsächlichen geometrischen Parameter (Größe, Form, Lage) nach der Bearbeitung den idealen geometrischen Parametern entsprechen. Der Unterschied heißt Bearbeitungsfehler. Die Fehlergröße spiegelt das Genauigkeitsniveau wider: je größer der Fehler, desto niedriger die Genauigkeit, je kleiner der Fehler, desto höher die Genauigkeit.
2. Verwandte Inhalte der Bearbeitungsgenauigkeit
(1) Maßgenauigkeit
Grad der Übereinstimmung zwischen tatsächlicher Größe des bearbeiteten Teils und der Mitte der Toleranzzone des Teilmaßes.
(2) Formgenauigkeit
Grad der Übereinstimmung zwischen der tatsächlichen geometrischen Form der bearbeiteten Teiloberfläche und der idealen geometrischen Form.
(3) LagenGenauigkeit
Tatsächliche LagenGenauigkeitsdifferenz zwischen den relevanten Flächen der Teile nach der Bearbeitung.
(4) Wechselbeziehungen
Beim Entwurf von Maschinenteilen und Festlegung der Bearbeitungsgenauigkeit sollte der Formfehler innerhalb der Lagetoleranz beherrscht werden, und der Lagefehler sollte kleiner sein als die Maßtoleranz. Das heißt: bei Präzisionsteilen oder wichtigen Teilflächen sollten Formgenauigkeitsanforderungen höher sein als LagenGenauigkeitsanforderungen, und LagenGenauigkeitsanforderungen höher als Maßgenauigkeitsanforderungen.
3. Einstellverfahren
- Prozesssystem einstellen
- Maschinenfehler reduzieren
- Getriebe-Kettenfehler reduzieren
- Werkzeugverschleiß reduzieren
- Spannungen und Verformungen des Prozesssystems reduzieren
- Thermische Verformung des Prozesssystems reduzieren
- Restspannungen reduzieren
4. Einflussfaktoren
(1) Bearbeitungsprinzipfehler
Bearbeitungsprinzipfehler entstehen durch approximative Schneidengeometrie oder approximatives Übertragungsverhältnis. Sie treten hauptsächlich bei Gewinde-, Zahnrad- und komplexen Freiformflächenbearbeitung auf.
In der Bearbeitung wird approximative Bearbeitung allgemein verwendet, um Produktivität und Wirtschaftlichkeit zu steigern, vorausgesetzt der theoretische Fehler erfüllt die Genauigkeitsanforderungen.
(2) Einstellfehler
Maschineneinstellfehler bezeichnen Fehler durch ungenaue Einstellung.
(3) Maschinenfehler
Maschinenfehler umfassen Fertigungsfehler, Montagefehler und Verschleiß der Maschine. Hauptsächlich: Führungsfehler, Spindeldrehfehler, Getriebe-Kettenfehler.
5. Messverfahren
Je nach Genauigkeitsinhalt und -anforderung werden unterschiedliche Messverfahren angewendet. Generell gibt es folgende Arten:
(1) Nach direkter/indirekter Messung des gemessenen Parameters
Direktmessung: Direkte Messung des Parameters zur Erlangung des Maßes. Z. B. Messschieber, Komparatoren.
Indirektmessung: Messung geometrischer Parameter, die mit dem gesuchten Maß zusammenhängen, und Berechnung des Maßes.
Offensichtlich ist Direktmessung intuitiver, Indirektmessung umständlicher. Wenn Direktmessung die Genauigkeitsanforderungen nicht erfüllt, muss Indirektmessung angewendet werden.
(2) Nach Anzeigewert des Messmittels
Absolutmessung: Anzeigewert gibt direkt das gesuchte Maß an, z. B. Messschieber.
Relativmessung: Anzeigewert gibt nur die Abweichung vom Normalmaß an. Beispiel: Komparator für Wellendurchmesser – Nullstellung mit Endmaß einstellen, dann messen. Messwert ist Differenz zwischen Wellendurchmesser und Endmaß. Relativmessung ist genauer, aber aufwendiger.
(3) Nach Berührung der Messfläche mit Messkopf
Kontaktmessung: Messkopf berührt die Messfläche, mechanische Messkraft wirkt. Z. B. Mikrometer.
Berührungslose Messung: Messkopf berührt die Messfläche nicht. Vermeidet Einfluss der Messkraft auf das Ergebnis. Z. B. Projektionsverfahren, Lichtwelleninterferometrie.
(4) Nach Anzahl der Messparameter
Einzelmessung: Jeder Parameter des Prüfstücks separat messen.
Gesamtmessung: Messung eines Gesamtindex, der relevante Parameter widerspiegelt. Z. B. Werkzeugmikroskop für Gewinde: tatsächlicher Flankendurchmesser, Halbwinkelfehler, Steigungsfehler können separat erfasst werden.
Gesamtmessung ist allgemein effizienter und zuverlässiger für Austauschbarkeit, oft für Endprüfung. Einzelmessung ermittelt Fehler jedes Parameters separat, für Prozessanalyse, Prozessprüfung, festgelegte Parameter.
(5) Nach Rolle der Messung im Fertigungsprozess
Aktive Messung: Werkstück wird während der Bearbeitung gemessen, Ergebnis direkt zur Prozesssteuerung genutzt, um Ausschuss rechtzeitig zu vermeiden.
Passive Messung: Messung nach Bearbeitung. Kann nur beurteilen, ob Teil gut ist, beschränkt auf Ausschussentdeckung und -ausschleusung.
(6) Nach Zustand des Prüfstücks während der Messung
Statische Messung: Relativ ruhende Messung. Z. B. Mikrometer für Durchmesser.
Dynamische Messung: Messfläche und Messkopf bewegen sich relativ zueinander im simulierten Arbeitszustand während der Messung.
Dynamische Messung spiegelt den Zustand nahe dem Einsatzzustand wider – Entwicklungsrichtung der Messtechnik.
Herstellungsprozess
- Präzisions-CNC-Bearbeitung für die Halbleiterindustrie: Wichtige Einblicke
- CNC-Bearbeitung 101: Grundlagen der Präzisionsfertigung meistern
- CNC-Bearbeitungskosten aufgeschlüsselt: Schlüsselfaktoren & Expertentipps zur Kostensenkung
- Top 6 Fertigungstrends 2022 für Wettbewerbsvorteile
- Präzisionsbearbeitung: Methoden zur Erreichung von Form- & LagenGenauigkeit
- 11 Wissenswerte Fakten zum CNC-Gravurfräsen
- Der umfassende Leitfaden zur Bauteilkennzeichnung: 3 bewährte Methoden für Qualität & Sicherheit
- Pleuelstange (Connecting Rod): Das kritische Bindeglied der Motorleistung
- Ölkühler (Engine Oil Cooler): Funktion, Typen, Vor-/Nachteile & Defektsymptome
- Wichtiger Leitfaden zum Thermostat Ihres Autos: Funktion, Einbau und Wartung