



Unterpulverschweißen (UP-Schweißen/SAW): Kompletter Überblick & Funktionsweise
Was ist Unterpulverschweißen (SAW)?
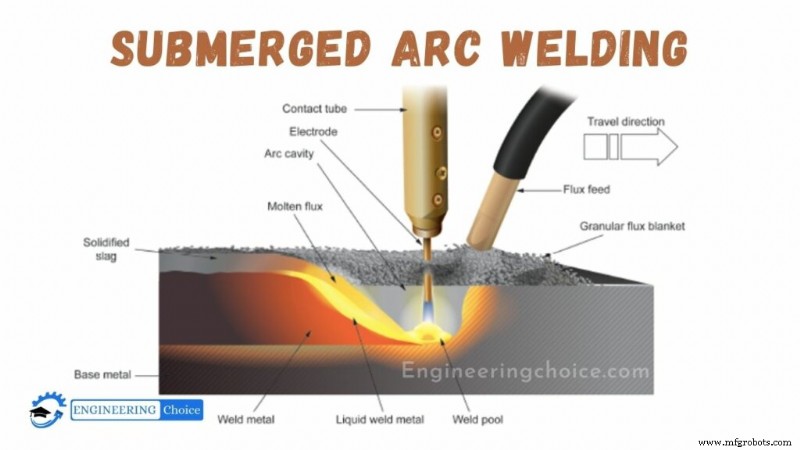
Unterpulverschweißen (SAW – Submerged Arc Welding) ist ein Fügeverfahren, bei dem ein Lichtbogen zwischen einer kontinuierlich zugeführten Elektrode und dem zu verschweißenden Werkstück erzeugt wird. Ein Pulverflussbett umgibt und bedeckt den Lichtbogen und wird, wenn geschmolzen, zum elektrischen Leiter zwischen Werkstück und Elektrode.
Das erste SAW-Patent wurde 1935 erteilt. Das Verfahren erfordert eine kontinuierlich zugeführte verbrauchbare Massiv- oder Röhrchen-Elektrode (metallgefüllt). Das geschmolzene Schweißgut und die Lichtbogenzone sind durch „Untertauchen“ unter einer Schicht granulierten, schmelzbaren Flusses (Kalk, Siliziumdioxid, Manganoxid, Calciumfluorid u. a.) vor atmosphärischer Verunreinigung geschützt.
Im geschmolzenen Zustand wird der Fluss leitfähig und stellt einen Strompfad zwischen Elektrode und Werkstück her. Diese dicke Fluss-Schicht bedeckt das Schmelzbad vollständig – verhindert Spritzer und Funken sowie die intensive UV-Strahlung und Dämpfe, die beim Lichtbogenschweißen mit Stabelektrode (SMAW) auftreten.
Wie funktioniert Unterpulverschweißen?
Unterpulverschweißen (SAW) ist ein gängiges Lichtbogenschweißverfahren: Lichtbogen zwischen kontinuierlich zugeführter Elektrode und Werkstück. Ein Pulverflussbett erzeugt ein Schutzgasschild und eine Schlacke (kann auch Legierungselemente zum Schweißbad zugeben), die die Schweißzone schützt.
Schutzgas nicht erforderlich. Der Lichtbogen ist unter dem Flussbett verborgen und während des Schweißens normalerweise nicht sichtbar. Etablierte, extrem vielseitige Schweißmethode.
Elektrode kann Massivdraht, Fülldraht oder Band aus gesintertem Blech sein. Fluss durch Verschmelzen der Bestandteile zu glasschlacke (dann zerkleinert zu Pulver) oder Agglomeration mit Binder und Kornprozess herstellbar. Chemische Natur und Korngrößenverteilung des Flusses unterstützen Lichtbogenstabilität und bestimmen mechanische Eigenschaften des Schweißguts und Nahtform.
SAW wird meist mechanisiert betrieben. Schweißstrom (typ. 300–1000 A), Lichtbogenspannung und Vorschubgeschwindigkeit beeinflussen Nahtform, Einbrandtiefe, chemische Zusammensetzung des abgeschiedenen Schweißmetalls. Da der Bediener das Schweißbad nicht beobachten kann, muss auf Parametereinstellung und Drahtpositionierung vertraut werden.
Obwohl SAW normalerweise mit Einzeldraht (AC oder DC) betrieben wird, gibt es Varianten: zwei oder mehr Drähte, Zuschneiden von Draht in die Naht vor dem Schweißen, Metallpulverzugaben.
Zusätzliche Produktivität durch Zuführung eines dünnen nicht-leitenden Drahts in die vordere Kante des Schweißbads. Kann Abscheiderate um bis zu 20 % steigern. Diese Varianten werden situationsspezifisch zur Produktivitätssteigerung durch höhere Abscheideraten und/oder Vorschubgeschwindigkeiten eingesetzt. Ersetzen des Drahts durch 0,5 mm dickes Band (typ. 60 mm breit) ermöglicht Beschichten von Bauteilen.
Anwendungen des Unterpulverschweißens
- Druckbehälter wie Kessel
- Tragkonstruktionen, Rohre, Erdbaugeräte, Schiffbau, Bahnbau, Lokomotiven
- Reparatur von Maschinenteilen
Vorteile des Unterpulverschweißens
- Starke, gesunde Schweißnähte leicht herstellbar
- Minimale Schweißrauchemission
- Minimale Lichtbogenstrahlung
- Für Innen- und Außenarbeiten geeignet
- Weniger Verzug
- Tiefer Einbrand
- Minimale Kantenverarbeitung
- Hohe Abscheideraten möglich
- Dicke Materialien schweißbar
- Mindestens die Hälfte des Flusses rückgewinnbar
Nachteile des Unterpulverschweißens
Trotz guter Vorteile gibt es Limitations:
- Begrenzt auf einige ferritische Metalle wie Stahl und Edelstahl
- Auch beschränkt auf lange gerade Nähte oder rotierte Rohre/Behälter
- Unterlage (Backing) für ordnungsgemäßen Einbrand erforderlich
- Begrenzt auf hohe Materialdicken
Herstellungsprozess
- Plasma-Lichtbogenschweißen (PAW): Prozess, Aufbau & Funktionsweise
- Schweißen erklärt: Definition, Verfahren, Arten & Anwendungen
- WIG-Schweißen (GTAW): Prozess, Vorteile & industrielle Anwendungen
- Fülldrahtschweißen (FCAW) meistern: Vollständiger Leitfaden zum Prozess
- Exothermes Schweißen erklärt: Prozess, Anwendungen & Vorteile
- Kohlenstoffbogenschweißen: Prozess, Ausrüstung & moderne Anwendungen
- Unterpulverschweißen (UP-Schweißen / SAW) erklärt: Umfassender Leitfaden
- Schweißelektroden erklärt: Arten, Anwendungen & Funktionsweise
- Lichtbogenschweißen mit Stabelektroden (SMAW): Ein umfassender Leitfaden
- Aluminium-Gasschweißen erklärt: Techniken, Tipps & Sicherheit