



Schweißelektroden verstehen: Ein umfassender Leitfaden
Was sind Schweißelektroden?
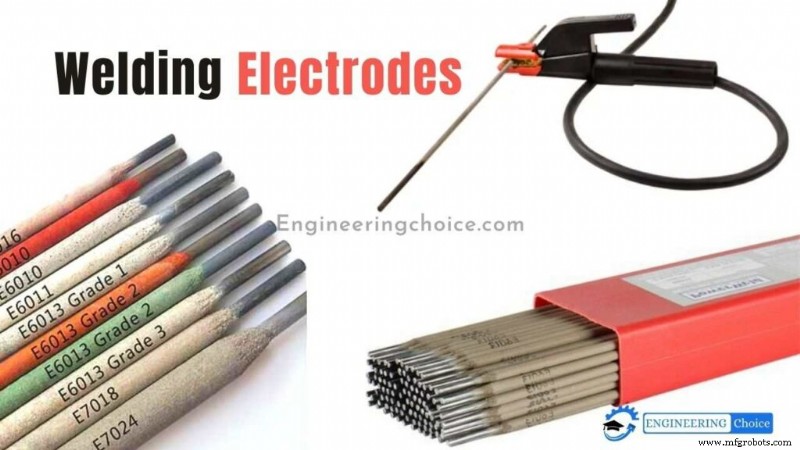
Schweißelektroden sind Drahtstücke, die mit Ihrem Schweißgerät verbunden werden, um einen Lichtbogen zu erzeugen. Strom fließt durch diesen Draht, wodurch ein Lichtbogen entsteht, der intensive Hitze erzeugt, um Metall zum Schweißen zu schmelzen und zu verschmelzen.
Eine Elektrode ist ein beschichteter Metalldraht. Sie besteht aus Materialien, die dem zu verschweißenden Metall ähnlich sind. Grundsätzlich gibt es verbrauchbare und nicht verbrauchbare Elektroden. Beim Lichtbogenschweißen mit Stabelektroden (SMAW), auch Stabschweißen genannt, sind die Elektroden verbrauchbar, was bedeutet, dass die Elektrode während des Gebrauchs verbraucht wird und mit der Schweißnaht verschmilzt.
Beim Wolfram-Inertgasschweißen (WIG) sind die Elektroden nicht verbrauchbar, sie schmelzen also nicht und werden nicht Teil der Schweißnaht. Beim Metall-Schutzgasschweißen (MIG/MAG) werden Elektroden als kontinuierlich zugeführter Draht eingesetzt. Beim Fülldrahtschweißen wird eine kontinuierlich zugeführte, verbrauchbare Röhrchen-Elektrode mit Füllstoff (Flux) im Inneren verwendet.
MEHR: Was ist Schweißen?
Wie wählt man die richtige Schweißelektrode?
Stabelektroden sind in einer Vielzahl von Typen erhältlich, die jeweils unterschiedliche mechanische Eigenschaften bieten und mit einer bestimmten Art von Schweißstromquelle arbeiten. Bei der Auswahl des Schweißstabes sind mehrere Faktoren zu berücksichtigen:
- Eigenschaften des Grundwerkstoffs
- Zugfestigkeit
- Schweißstrom
- Dicke, Form und Nahtvorbereitung des Grundwerkstoffs
- Schweißposition
- Spezifikationen und Einsatzbedingungen
- Umgebungsbedingungen am Arbeitsplatz
Bevor Sie Ihr Gerät einschalten und den Elektrodenhalter in die Hand nehmen, erfahren Sie mehr über jeden dieser Faktoren.
Eigenschaften des Grundwerkstoffs
Der erste Schritt bei der Wahl einer Elektrode besteht darin, die Zusammensetzung Ihres Grundwerkstoffs zu bestimmen. Ihr Ziel ist es, die Elektrod-Zusammensetzung an den Grundwerkstofftyp anzupassen (oder so genau wie möglich anzunähern), was eine starke Schweißnaht gewährleistet. Wenn Sie sich über die Zusammensetzung Ihres Grundwerkstoffs unsicher sind, stellen Sie sich folgende Fragen:
- Wie sieht das Metall aus? Wenn Sie an einem gebrochenen Teil oder Bauteil arbeiten, prüfen Sie auf eine grobe und körnige innere Oberfläche, was normalerweise bedeutet, dass der Grundwerkstoff Gussmetall ist.
- Ist das Metall magnetisch? Wenn der Grundwerkstoff magnetisch ist, handelt es sich wahrscheinlich um Kohlenstoffstahl oder legierten Stahl. Wenn der Grundwerkstoff nicht magnetisch ist, könnte das Material Manganstahl, austenitischer rostfreier Stahl der 300er-Serie oder eine NE-Legierung wie Aluminium, Messing, Kupfer oder Titan sein.
- Welche Art von Funken gibt das Metall ab, wenn es mit einer Schleifmaschine berührt wird? Als Faustregel gilt: Je mehr Funken sprühen, desto höher der Kohlenstoffgehalt, wie bei Stahl der Güte A-36.
Beißt ein Meißel in den Grundwerkstoff oder prallt er ab? Ein Meißel beißt in weichere Metalle wie Baustahl oder Aluminium und prallt von härteren Metallen wie hochkohlenstoffhaltigem Stahl, Chrom-Molybdän oder Gusseisen ab.
Zugfestigkeit
Um Risse oder andere Schweißfehler zu vermeiden, muss die Mindestzugfestigkeit der Elektrode an die Zugfestigkeit des Grundwerkstoffs angepasst werden. Die Zugfestigkeit einer Stabelektrode lässt sich an den ersten beiden Ziffern der AWS-Klassifizierung ablesen, die auf der Seite der Elektrode aufgedruckt ist.
Beispielsweise steht die Zahl „60“ auf einer E6011-Elektrode dafür, dass das Zusatzmaterial eine Schweißnaht mit einer Mindestzugfestigkeit von 60.000 psi (ca. 414 MPa) erzeugt und daher gut für Stahl mit ähnlicher Zugfestigkeit geeignet ist.
Schweißstrom
Einige Elektroden können nur mit Wechselstrom (AC) oder Gleichstrom (DC) betrieben werden, während andere mit beiden Stromarten kompatibel sind. Um den richtigen Stromtyp für eine bestimmte Elektrode zu ermitteln, schauen Sie auf die vierte Ziffer der AWS-Klassifizierung, die die Art der Beschichtung und den kompatiblen Schweißstrom angibt (siehe Tabelle unten).
Die Art des verwendeten Stroms beeinflusst auch das Eindringprofil der resultierenden Schweißnaht. Beispielsweise liefert eine DC+-kompatible Elektrode wie E6010 tiefe Penetration und erzeugt einen extrem straffen Lichtbogen. Sie kann auch durch Rost, Öl, Farbe und Schmutz „hindurchbrennen“. Eine DC--kompatible Elektrode wie E6012 bietet milde Penetration und eignet sich gut zum Überbrücken von zwei Fugen oder zum schnellen, hochstromigen Kehlnahtschweißen in Horizontalposition.
Eine AC-kompatible Elektrode wie E6013 erzeugt einen weichen Lichtbogen mit mittlerer Penetration und sollte zum Schweißen von sauberem, neuem Blech verwendet werden.
Dicke, Form und Nahtvorbereitung des Grundwerkstoffs
Dicke Materialien erfordern eine Elektrode mit maximaler Duktilität und niedrigem Wasserstoffgehalt, um Schweißrisse zu vermeiden. Elektroden mit AWS-Klassifizierungsnummern, die auf 15, 16 oder 18 enden, bieten ausgezeichnete niedrigwasserstoffhaltige Eigenschaften und gute Zähigkeit (hohe Kerbschlagwerte), um Restspannungen auszugleichen.
Für dünne Materialien benötigen Sie eine Elektrode, die weiche Lichtbögen erzeugt, wie eine 6013. Auch kleinere Elektrodendurchmesser sorgen für flachere Penetration, um Durchbrennen bei dünneren Materialien zu verhindern.
Sie sollten auch die Nahtausführung und Passung beurteilen. Wenn Sie an einer Naht mit enger Passung oder ohne Fase arbeiten, verwenden Sie eine Elektrode, die einen „grabenden“ Lichtbogen für ausreichende Penetration liefert, wie E6010 oder E6011. Für Materialien mit breiten Wurzelöffnungen wählen Sie eine Elektrode wie E6012, die ein konkaves Nahtbild erzeugt, das zum Überbrücken von Lücken und für Kehlnähte geeignet ist.
Schweißposition
Um zu bestimmen, für welche Position(en) eine bestimmte Elektrode qualifiziert ist, schauen Sie auf die dritte Ziffer der AWS-Klassifizierung. Hier ist die Entschlüsselung der qualifizierten Positionen:
- 1 = Flach, horizontal, vertikal und über Kopf
- 2 = Nur flach und horizontal
Beispielsweise kann eine 7018-Elektrode in flacher, horizontaler, vertikaler und Über-Kopf-Position verwendet werden.
Spezifikationen und Einsatzbedingungen
Stellen Sie sicher, dass Sie die Bedingungen beurteilen, denen das geschweißte Teil während seiner Lebensdauer ausgesetzt sein wird. Wenn es in Umgebungen mit hohen Temperaturen oder tiefen Temperaturen eingesetzt wird, die wiederholten Stoßbelastungen ausgesetzt sind, verringert eine niedrigwasserstoffhaltige Elektrode mit höherer Duktilität die Gefahr von Schweißrissen.
Achten Sie auch auf Schweißvorschriften, wenn Sie an kritischen Anwendungen wie Druckbehälter- oder Kesselbau arbeiten. In den meisten Fällen schreiben diese Vorschriften die Verwendung bestimmter Elektrodentypen vor.
Umgebungsbedingungen am Arbeitsplatz
Für optimale Ergebnisse sollten Sie immer übermäßigen Zunder, Rost, Feuchtigkeit, Farbe und Fett entfernen. Saubere Grundwerkstoffe verhindern Porosität und erhöhen die Vorschubgeschwindigkeit.
Wenn eine Reinigung des Grundwerkstoffs nicht möglich ist, liefern E6010- oder E6011-Elektroden einen tief eindringenden Lichtbogen, der in der Lage ist, Verunreinigungen zu durchdringen.
Wie liest man den Code auf Stabelektroden?
Die American Welding Society (AWS) verfügt über ein Nummernsystem, das Informationen über eine bestimmte Elektrode liefert, wie z. B. die beste Anwendung und die optimale Bedienung für maximale Wirksamkeit.
| Ziffer | Beschichtungstyp | Schweißstrom |
|---|---|---|
| 0 | Hoher Zellulose-Natrium-Gehalt | DC+ |
| 1 | Hoher Zellulose-Kalium-Gehalt | AC, DC+ oder DC- |
| 2 | Hoher Titania-Natrium-Gehalt | AC, DC- |
| 3 | Hoher Titania-Kalium-Gehalt | AC, DC+ |
| 4 | Eisenpulver, Titania | AC, DC+ oder DC- |
| 5 | Niedrigwasserstoff-Natrium | DC+ |
| 6 | Niedrigwasserstoff-Kalium | AC, DC+ |
| 7 | Hoher Eisenoxid-, Kaliumpulver-Gehalt | AC, DC+ oder DC- |
| 8 | Niedrigwasserstoff-Kalium, Eisenpulver | AC, DC+ oder DC- |
Das „E“ steht für Lichtbogenschweißelektrode. Die ersten beiden Ziffern einer 4-stelligen Nummer und die ersten drei Ziffern einer 5-stelligen Nummer stehen für die Zugfestigkeit. Beispiel: E6010 bedeutet 60.000 psi Zugfestigkeit, E10018 bedeutet 100.000 psi Zugfestigkeit.
Die vorletzte Ziffer gibt die Position an. So steht „1“ für eine All-Position-Elektrode, „2“ für eine Flach- und Horizontal-Elektrode und „4“ für eine Flach-, Horizontal-, Vertikal-abwärts- und Über-Kopf-Elektrode. Die letzten beiden Ziffern spezifizieren den Beschichtungstyp und den Schweißstrom.
| E | 60 | 1 | 10 |
|---|---|---|---|
| Elektrode | Zugfestigkeit | Position | Beschichtungstyp & Strom |
Was ist die Schweißelektrodenbeschichtung?
Elektrodenbeschichtungen sollten Gasschutz für den Lichtbogen, leichtes Zünden und Lichtbogenstabilität, eine schützende Schlacke, gute Nahtform und vor allem einen Gasschild bieten, der den umgebenden Sauerstoff verbraucht und das geschmolzene Schweißmetall schützt.
Verschiedene Elektrodentypen sind erhältlich, wobei der Typ oft durch die Art der Beschichtung definiert wird.
Die Elektrodenbeschichtung wird mit einer relativ hochwertigen Ummantelung von 1 bis 3 mm Dicke aufgebracht. Das Gewicht einer solchen Beschichtung beträgt 15 bis 30 % des Elektrodengewichts. Der größte Teil des Schweißens wird mit beschichteten Elektroden durchgeführt. Dies beschränkt den Prozess auf einen langsamen manuellen Betrieb. Wenn der Flussstoff (Flux) in einem langen Rohr platziert wird, kann die Elektrode in Form eines blanken Drahtes als Spule vorliegen.
Dann kann der geschützte Lichtbogenprozess kontinuierlich und automatisch gemacht werden. Der primäre Zweck einer leichten Beschichtung ist die Erhöhung der Lichtbogenstabilität; die Beschichtung wird auch als ionisierende Beschichtung bezeichnet. Da die Elektrodenbeschichtung spröde ist, können nur gerade Stabelektroden verwendet werden.
Funktionen der Elektrodenbeschichtungen
- Verbesserung der Lichtbogenstabilität durch Bereitstellung bestimmter Chemikalien, die diese Fähigkeit durch Ionisierung des Lichtbogenpfades haben
- Bereitstellung einer schützenden Gasatmosphäre, um die Aufnahme von Sauerstoff, Wasserstoff und Stickstoff durch das geschmolzene Metall zu verhindern
- Schützende Schlacke über heißem Metall
- Bereitstellung von Flussmittel, das hilft, Oxide und andere Verunreinigungen aus dem geschmolzenen Metall zu entfernen
- Reduzierung von Spritzern des Schweißmetalls – wenn die Beschichtung langsamer abbrennt als der Kern
- Wirkt als Entoxidationsmittel
- Verlangsamt die Abkühlrate der Schweißnaht (durch die schützende Schlackenschicht) zur Verhinderung von Härtung
- Beschichtungen sind normalerweise elektrische Isolatoren und verhindern daher die Verwendung von Elektroden in schmalen Nuten etc.
Arten von Beschichtungen:
Obwohl es universelle Merkmale innerhalb jedes Beschichtungstyps gibt, verleiht die einzigartige chemische Zusammensetzung jeder einzelnen Beschichtung unterschiedliche Eigenschaften. Informieren Sie sich unbedingt über die besten Anwendungen jeder Beschichtung, um sicherzustellen, dass Sie eine wählen, die Ihrem Projekt gut entspricht.
Zellulose:
Diese Beschichtungen bestehen zu etwa einem Drittel aus Zellulose und zu zwei Dritteln aus anderen organischen Materialien. Wenn sie dem Schweißlichtbogen ausgesetzt werden, zersetzen sich die Materialien zu drei separaten Gasen – Wasserstoff, Kohlenmonoxid und Kohlendioxid –, die den Lichtbogen verstärken. Diese zusätzliche Stärke ermöglicht es dem Strom, tiefer in das Metall einzudringen, was zu stärkeren Schweißnähten führt.
Zellulosebeschichtungen emittieren auch eine Gasschicht, die den Schweißpool vor Verunreinigungen schützt. Die Gasschicht schafft eine Barriere zwischen dem Metall und anderen Elementen wie Sauerstoff, Stickstoff und Wasserstoff, die Porosität in einer Schweißnaht erzeugen können. Porosität ist Gift für eine Schweißnaht, daher kann die Verwendung von Elektroden mit Zellulosebeschichtung dazu beitragen, qualitativ hochwertigere Schweißverbindungen zu gewährleisten.
Zellulosebeschichtungen gibt es in verschiedenen chemischen Mischungen, jede mit ihren eigenen einzigartigen Eigenschaften und besten Anwendungen. Während die Zellulosekomponente der Rezeptur eine allgemeine Faustregel ist, variieren die zusätzlichen organischen Materialien stark.
Mineralisch:
Mineralische Beschichtungen hinterlassen eine Schlackenschicht über der Schweißnaht. Während die Schlacke wie ein lästiger Nebeneffekt erscheinen mag, erfüllt sie tatsächlich einen sehr nützlichen Zweck. Die Schlacke einer mineralisch beschichteten Elektrode kühlt viel langsamer ab als eine zellulosebeschichtete Elektrode und das darunter liegende verschweißte Material.
Dies gibt Zeit, damit Verunreinigungen an die Metalloberfläche gelangen, wodurch verhindert wird, dass sie die Struktur der Schweißnaht beeinträchtigen.
Mischung:
Elektrodenbeschichtungen mit einer Kombination aus Zellulose und Mineralien sind bei Fertigern beliebt, weil sie das Beste aus beiden Welten bieten. Da diese Beschichtungen von nur wenigen Komponenten bis zu über 10 verschiedenen Inhaltsstoffen haben können, bietet die chemische Vielfalt dieser Beschichtungen eine Reihe erheblicher Vorteile.
Sowohl Schutzgas- als auch Schlackenschutz auf einer Schweißnaht zu haben, kann unglaublich nützlich sein, wenn man mit besonders eigenwilligen Grundwerkstoffen arbeitet.
Häufigste Elektrodenbeschichtungen:
Während es bestimmte Anwendungen gibt, die spezifische Elektrodenbeschichtungen und -eigenschaften erfordern, sind dies fünf der häufigsten Schweißelektrodenbeschichtungen, denen Sie wahrscheinlich begegnen werden.
Zellulose-Elektroden:
Gut geeignet für vertikale Positionen, hinterlassen Zellulose-Elektroden eine sehr dünne, sehr leicht zu entfernende Schlackenschicht. Zellulosebeschichtungen zerfallen bei Erhitzung in Wasserstoff und Kohlendioxid. Dies bietet eine effektive Schutzgasschicht über dem Schweißpool.
Dies kann jedoch das Risiko einer Wasserstoffversprödung der Schweißnaht bergen. In ihrer reinsten Form funktionieren Zellulosebeschichtungen am besten mit Gleichstrom. Durch die Zugabe verschiedener Elemente zur Beschichtung kann jedoch auch die Verwendung mit Wechselstrom ermöglicht werden. Zellulose-Elektroden geben Ihnen die gesamte Handhabung einer Rutilelektrode, aber mit tieferer Penetration und weniger problematischer Schlacke.
Rutile-Elektroden:
Fast identisch mit Zellulose, der Hauptunterschied ist, dass Rutile einen höheren Anteil an Titandioxid hat. Dies erzeugt ein Schutzgas aus Sauerstoff, Stickstoff, Kohlenstoff und Wasserstoff, wodurch Rutile-Elektroden gut für das Schweißen von niedriglegiertem Stahl geeignet sind.
Die Schlacke von Rutile-Elektroden kann jedoch Spuren von Titan im abgeschiedenen Metall hinterlassen. Die Zugabe von Zellulose zu Rutile-Elektrodenbeschichtungen bietet zusätzlichen Schutz über dem Schweißpool. Diese Elektroden erzeugen niedrigere Mengen an Spritzern und Rauchgasemissionen und eignen sich hervorragend für den Einsatz in allen Positionen.
Eisenoxid-Elektroden:
Gut für den Einsatz mit sowohl Wechsel- als auch Gleichstrom, erzeugen Eisenoxid-Elektroden Schlacke, die sehr leicht von der Schweißnaht zu entfernen ist. Die chemische Zusammensetzung dieser Beschichtung ist reich an Sauerstoff und kann dazu neigen, Schweißniederschläge zu erzeugen, die in der Gesamtfestigkeit schwächer sind.
Das Risiko einer Wasserstoffversprödung ist jedoch deutlich geringer als bei Zellulose-Elektroden. Eisenoxid-Elektroden bieten hervorragende Lichtbogenkontrolle und ermöglichen saubere, präzise Nahtplatzierung.
Basische Elektroden:
Auch als wasserstoffkontrollierte Elektroden bezeichnet, erfordern diese Elektroden vor dem Schweißen etwas mehr Sorgfalt. Elektroden müssen an einem trockenen Ort gelagert und vor Gebrauch gebacken werden. Andernfalls kann dies zu einer instabilen chemischen Zusammensetzung der Beschichtung führen, was zu einer beeinträchtigten Schweißstruktur führt.
Basische Elektroden scheiden einen niedrigen, kontrollierten Wasserstoffgehalt ab, der das Risiko von Porosität und Rissen in einer Schweißnaht minimiert. Wenn sie ordnungsgemäß gelagert und gewartet werden, sind diese Elektroden eine großartige Option für die Arbeit mit Stahl.
Eisenpulver-Elektroden:
Diese Elektroden sind Variationen anderer Elektrodenbeschichtungen, die durch die Zugabe von Eisenpulver zu einer Mischung entstehen. Metallpulver wird zu einer zunehmend beliebten Zugabe zu Elektrodenbeschichtungsmischungen, da sie die Effizienz und die allgemeine Schweißqualität erhöhen können. Eisenpulver-Elektroden sind eine häufige Variation von Zellulose-Elektroden, die die Elektrode für den Einsatz mit Wechselstrom ermöglichen.
Wenn Sie mit einer Schweißart arbeiten, die separate, beschichtete Elektroden erfordert, kann sich die Zeit, die Sie investieren, um die verschiedenen verfügbaren Optionen zu verstehen, auf den Erfolg oder Misserfolg eines Projekts auswirken. Denken Sie daran, zusätzliche Faktoren – wie Position, Zugfestigkeit und Kernmetalle – zu berücksichtigen, wenn Sie sich für eine Elektrode entscheiden.
Arten von Schweißelektroden
Die Stäbe, die für MIG- und Stabschweißen verwendet werden, sind Beispiele für verbrauchbare Elektroden. Sie enthalten Füllmaterial, das schmilzt, um Schweißverbindungen zu erzeugen.
WIG-Schweißen hingegen verwendet nicht verbrauchbare Elektroden. Diese Elektroden bestehen hauptsächlich aus Wolfram, das aufgrund seines hohen Schmelzpunkts nicht schmilzt (im Gegensatz zu verbrauchbaren Elektroden). Sie liefern lediglich einen elektrischen Lichtbogen zum Schweißen. Das Füllmaterial wird durch manuell zugeführten Draht bereitgestellt.
Daher besteht der Hauptunterschied darin, dass verbrauchbare Elektroden schmelzen, während nicht verbrauchbare Elektroden nicht schmelzen.
Beide Kategorien haben mehrere Arten von Elektroden.
Verbrauchbare Elektroden
Verbrauchbare Elektroden sind der Schlüssel zum Stab-, MIG- und Fülldrahtschweißen. Die für das Stabschweißen verwendeten verbrauchbaren Elektroden werden Stabelektroden genannt. Dazu gehören schwer beschichtete Elektroden, geschützte Lichtbogenschweißelektroden und leicht beschichtete Elektroden.
1. Leicht beschichtete Elektroden
Wie der Name schon sagt, haben leicht beschichtete Elektroden eine dünne Beschichtung auf ihrer Oberfläche, die durch Methoden wie Sprühen und Bürsten aufgebracht wird.
Diese Elektroden und ihre Beschichtungen bestehen aus verschiedenen Materialien. Das Füllmaterial weist viele Ähnlichkeiten zum zu verschweißenden Grundwerkstoff auf.
Die leichte Beschichtung dient auch einem weiteren wichtigen Zweck. Diese Beschichtung reduziert Verunreinigungen wie Schwefel und Oxide, um eine bessere Schweißqualität zu erzielen. Sie ermöglicht auch ein gleichmäßigeres Schmelzen des Füllmaterials, sodass Sie eine glatt aussehende und zuverlässige Schweißperle erzeugen können.
Da die Beschichtung dünn ist, ist die entstehende Schlacke nicht zu dick. Geschützte Lichtbogenschweißelektroden weisen einige Ähnlichkeiten mit leicht beschichteten Elektroden auf. Der Hauptunterschied besteht darin, dass sie eine dickere Beschichtung haben. Diese robusten Elektroden eignen sich für anspruchsvollere Schweißanwendungen, beispielsweise das Schweißen von Gusseisen.
2. Blank-Elektroden
Die Verwendung von Blank-Elektroden kann knifflig sein, da der Lichtbogen etwas instabil und schwer zu kontrollieren ist. Die leichte Beschichtung erhöht die Stabilität des elektrischen Lichtbogens, was die Handhabung erleichtert. Blank-Elektroden haben begrenzte Anwendungen. Beispielsweise werden sie für das Schweißen von Manganstahl verwendet.
3. Geschützte Lichtbogenschweißelektroden
Geschützte Lichtbogenschweißelektroden haben drei verschiedene Arten von Beschichtungen, die unterschiedliche Zwecke erfüllen. Eine Art von Beschichtung enthält Zellulose und verwendet eine Schutzgasschicht, um den Schweißbereich zu schützen. Der zweite Beschichtungstyp enthält Mineralien, die Schlacke erzeugen. Der dritte Beschichtungstyp besteht aus einer Kombination von Mineralien und Zellulose.
Geschützte Lichtbogenschweißelektroden erzeugen eine Schutzgasschicht, die eine wirksame Barriere bildet, um die heiße Schweißzone vor Verunreinigung und Korrosion durch die umgebende Luft zu schützen. Dies führt zu stärkeren und zuverlässigeren Schweißnähten. Die erhitzte Schweißzone muss vor atmosphärischen Gasen wie Stickstoff und Sauerstoff geschützt werden, die mit dem hochtemperierten Metall reagieren, um spröde, poröse und schwache Schweißnähte zu erzeugen.
Geschützte Lichtbogenschweißelektroden minimieren Schwefel, Oxide und andere Arten von Verunreinigungen im Grundwerkstoff, um regelmäßige, glatte und saubere Schweißnähte zu erzielen. Diese beschichteten Elektroden erzeugen auch einen stabileren elektrischen Lichtbogen im Vergleich zu Blank-Elektroden, was das Schweißen handhabbarer macht und Spritzer reduziert.
Geschützte Lichtbogenschweißelektroden erzeugen auch Schlacke aufgrund der mineralischen Beschichtung. Diese Schlacke mag wie ein Ärgernis beim Entfernen erscheinen, dient aber einem nützlichen Zweck. Sie kühlt viel langsamer ab als die geschützten Lichtbogenschweißelektroden. Dieser Prozess zieht Verunreinigungen heraus und bringt sie an die Oberfläche. Folglich erhalten Sie hochwertige Schweißnähte, die sauber, langlebig und stark sind.
Nicht verbrauchbare Elektroden
Nicht verbrauchbare Elektroden sind nicht nur deshalb einfacher zu verstehen, weil sie nicht schmelzen, sondern auch weil es nur zwei Typen gibt.
1. Kohle-Elektroden
Die erste Art ist die Kohle-Elektrode, die sowohl zum Schneiden als auch zum Schweißen verwendet wird. Diese Elektrode besteht aus Kohlenstoff-Graphit. Sie kann mit einer Kupferschicht beschichtet sein oder blank bleiben.
Die American Welding Society hat keine Spezifikationen für diese Art von Elektrode herausgegeben. Es existieren jedoch militärische Spezifikationen für Kohle-Elektroden.
2. Wolfram-Elektroden und ihre verschiedenen Arten
Die zweite Art der nicht verbrauchbaren Elektrode ist die Wolfram-Elektrode, die für WIG-Schweißen verwendet wird. Diese Elektroden bestehen aus reinem Wolfram (grüne Markierung), Wolfram mit 0,3 bis 0,5 % Zirconium (braune Markierung), Wolfram mit 2 % Thorium (rote Markierung) und Wolfram mit 1 % Thorium (gelbe Markierung).
Nicht verbrauchbare Elektroden aus reinem Wolfram haben begrenzte Verwendung und eignen sich für leichte Schweißarbeiten. Dafür gibt es zwei Gründe. Erstens besitzt reines Wolfram nicht die Haltbarkeit und Festigkeit von Wolframlegierungen. Zweitens können bei hohen Strömen Probleme mit reinem Wolfram auftreten.
Wolfram-Elektroden mit 0,3 bis 0,5 % Zirconium bieten hervorragende Ergebnisse mit Wechselstrom. Sie sind eine Verbesserung gegenüber reinem Wolfram, aber nicht so gut wie Wolfram-Elektroden mit Thorium-Gehalt.
Wolfram-Elektroden mit 1–2 % Thorium-Gehalt sind einige der am häufigsten verwendeten nicht verbrauchbaren Elektroden, da sie länger halten und einen höheren Widerstand als andere Arten von Wolfram-Elektroden haben. Sie können für höhere Ströme im Vergleich zu reinen Wolfram-Elektroden verwendet werden. Diese Elektroden bieten auch eine bessere Lichtbogenkontrolle und sind leichter zu zünden.
Bei der Verwendung einer Wolfram-Elektrode ist es besser, den maximal zulässigen Strom zu verwenden, wenn sie eine einfache zylindrische Form haben, sonst wird es schwierig, den Lichtbogen zu kontrollieren und aufrechtzuerhalten.
Für bessere Lichtbogenkontrolle und Stabilität sollten Sie die Spitzen dieser Elektroden zu einer Spitze schleifen, d. h., Sie müssen die Spitzen kegelförmig machen. Wenn Sie dies tun, müssen Sie Anzünden durch Berührung (Touch-Start) anstelle von Gleichstrom-Schweißgeräten wählen.
Beachten Sie, dass Wolfram-Elektroden mit Thorium und Zirconium eine verbesserte Haltbarkeit gegenüber reinen Wolfram-Elektroden haben, wenn Sie sich für konische Elektroden mit Touch-Start entscheiden.
Herstellungsprozess
- Herausforderungen beim Aluminiumschweißen meistern
- Schleuderschneiden (AJM): Funktionsweise & Hauptvorteile
- Edelstahl-Schweißen meistern: Umfassender Leitfaden
- Fülldrahtschweißen (FCAW) meistern: Vollständiger Leitfaden zum Prozess
- Exothermes Schweißen erklärt: Prozess, Anwendungen & Vorteile
- Schweißelektroden erklärt: Arten, Anwendungen & Funktionsweise
- Lichtbogenschweißen mit Stabelektroden (SMAW): Ein umfassender Leitfaden
- Aluminium-Gasschweißen erklärt: Techniken, Tipps & Sicherheit
- Funkenprüfung: Umfassender Leitfaden zur Klassifizierung ferroer Werkstoffe
- Ferrose Metalle: Eigenschaften, Typen und Anwendungen