



Aluminium-Gasschweißen: Techniken, Tipps & Best Practices
Nahtvorbereitung & Behandlungen
Oxyacetylen- und Oxywasserstoff-Schweißverfahren werden am häufigsten für das Gasschweißen von Aluminium und Aluminiumlegierungen verwendet. Wasserstoff kann mit Sauerstoff unter Verwendung derselben Spitzen wie Acetylen verbrannt werden. Die Temperatur ist jedoch niedriger und größere Spitzengrößen sind erforderlich.
Wenn Acetylen und Sauerstoff im richtigen Verhältnis gemischt und gezündet werden, erreicht die resultierende Flamme eine Temperatur von 3482 °C (6300 °F). Dies ist intensiv genug, um alle kommerziellen Metalle so vollständig zu schmelzen, dass die zu verbindenden Metalle tatsächlich zusammenfließen und eine vollständige Bindung durch mechanischen Druck oder Hämmern bilden.
Außer bei sehr dünnem Material wird meist Zusatzmetall in Form eines Drahtstabes zum geschmolzenen Metall hinzugefügt, um die Naht leicht zu verstärken. Wenn der Schweiß korrekt ausgeführt wird, wird der Bereich, in dem die Bindung hergestellt wird, so fest wie das Grundmetall selbst sein.
Metalle, die mit Oxyacetylen-Flamme geschweißt werden können, umfassen Eisen, Stahl, Gusseisen, Kupfer, Messing, Aluminium, Bronze sowie viele Legierungen. Die Oxyacetylen-Flamme wird auch zum Schneiden von Metall, Einsatzhärten und Glühen verwendet.
Reinigung des Grundmetalls vor dem Schweißen
Gute Reinigungspraktiken sind beim Aluminiumschweißen immer wichtig. Der erforderliche Sauberkeitsgrad und die Metallvorbereitung hängen vom gewünschten Qualitätsniveau der Nähte ab. Geeignete Vorbereitung vor dem Schweißen ist wichtig, wenn Fertigungen die Schweißqualitätsanforderungen von Fertigungscodes wie AWS D1.2 erfüllen müssen.
Hochwertige Nähte sind bei Aluminium weitaus schwieriger zu erreichen als bei Stahl. Aluminium hat ein viel größeres Potenzial, Qualitätsprobleme wie Mangel an Fusion, Mangel an Durchdringung und Porosität zu entwickeln als Stahl.
Der harte Oxid-Oberflächenfilm auf Aluminium kann Fusionseinschlüsse verursachen und muss kontrolliert werden. Die hohe Wärmeleitfähigkeit von Aluminium kann Durchdringungsprobleme verursachen. Die hohe Löslichkeit von Wasserstoff in geschmolzenem Aluminium kann Porositätsprobleme verursachen und erfordert, dass alle Feuchtigkeit und Kohlenwasserstoffe vor dem Schweißen eliminiert werden.
Die Dicke des Oxidfilms auf Aluminium muss kontrolliert und eine Hydratisierung durch übermäßige Feuchtigkeit verhindert werden.
Metalllagerung und Nahtvorbereitung – Do's and Don'ts
Lagerung
- Lagern Sie alle Schweißdrähte und Grundmetalle an einem trockenen Ort mit minimaler Temperaturschwankung.
- Schweißdraht sollte vorzugsweise in einem trockenen, beheizten Raum oder Schrank gelagert werden.
- Lagern Sie Metall vertikal, um Feuchtigkeitskondensation und Wasserabsorption zwischen den Schichten zu minimieren.
- Bringen Sie alle Zusatz- und Grundmetallmaterialien 24 Stunden vor dem Schweißen in den Schweißbereich, damit sie Raumtemperatur annehmen können.
- Halten Sie Schweißdraht ständig abgedeckt.
Nahtvorbereitung
- Verwenden Sie keine Methoden, die eine geschliffene oder verschmierte Oberfläche hinterlassen. Beispielsweise ist eine kreissägegeschnittene Oberfläche schweißbar, während eine bandsägegeschnittene Oberfläche eine verschmierte Oberfläche hinterlässt, die zu Fusionseinschlüssen führen kann und vor dem Schweißen gefeilt werden sollte, um verschmiertes Metall zu entfernen. Eine grobe Trennscheibe ist einer Schleifscheibe vorzuziehen, jedoch sollte, wenn möglich, der Einsatz jeglicher Schleifmaschine vermieden werden.
- Verwenden Sie nach Möglichkeit keine Schmiermittel im Nahtvorbereitungs-Metallbearbeitungsprozess.
- Verwenden Sie keine chlorierten Lösungsmittel im Schweißbereich, da sie in Gegenwart von elektrischen Lichtbögen giftige Gase bilden können.
- Verwenden Sie kein Oxyfuel-Gasschneiden, Kohlenstoff-Lichtbogenschneiden oder -ausfräsen oder Oxyfuel-Flammen zum Vorwärmen. Diese Prozesse schädigen den wärmebeeinflussten Bereich und fördern das Wachstum und die Hydratisierung des auf der Oberfläche vorhandenen Oxidfilms.
- Verwenden Sie Plasmalichtbogenschneiden & Ausfräsen und Laserschneiden.
- Entfernen Sie Plasmalichtbogen- und Laserschnittkanten mechanisch von 2xxx-, 6xxx- und 7xxx-Serien-Legierungen. Die geschmolzenen Kanten dieser Legierungen enthalten nachteilige Erstarrungsrisse und WEZ-Bedingungen. Entfernen Sie mindestens 3 mm (1/8 Zoll) Metall von der Schnittkante. Verwenden Sie mechanische Metallentfernungsmethoden, die Späne schneiden und entfernen.
- Bereiten Sie die Naht vor der Montage vor und reinigen Sie sie. Entfetten Sie die Oberflächen mit einem Lösungsmittel.
- Verwenden Sie saubere Tücher wie Käsetuch oder Papiertücher, um eine Schweißnaht mit Lösungsmittel zu reinigen und zu trocknen.
- Verwenden Sie keine Werkstattlappen zur Reinigung von Schweißnähten und keine Druckluft, um die Naht abzublaesen. Druckluft enthält Feuchtigkeit und Ölverunreinigungen.
- Bürsten Sie die Naht mit Edelstahldrahtbürste nur nach der Lösungsmittelreinigung. Drahtbürsten vor der Reinigung bettet Kohlenwasserstoffe und andere Verunreinigungen in die Metalloberfläche ein.
- Bürsten Sie alles Metall, das geätzt wurde, mit Edelstahldrahtbürste. Die Nebenproduktreste vom Ätzen müssen vor dem Schweißen entfernt werden.
- Reinigen Sie alle Drahtbürsten und Schneidwerkzeuge häufig.
Nahtunterlage (Weld Backing)
Temporäre Unterlagsstreifen bestehen meist aus Kupfer, eloxiertem Aluminium, rostfreiem Stahl oder verschiedenen Keramikmaterialien. Sie werden zur Kontrolle der Durchdringung verwendet und nach dem Schweißen entfernt. Es muss darauf geachtet werden, das Unterlagsmaterial nicht in den Schweißpool schmelzen zu lassen.
Permanente Unterlagsstreifen bestehen immer aus derselben Legierung wie das zu schweißende Grundmetall. Siehe AWS D1.2 für Anforderungen zur Entfernung von Unterlagsstreifen. Typischerweise wird keine Wurzelöffnung verwendet, wenn temporäres Unterlagsmaterial verwendet wird. Eine Wurzelöffnung wird typischerweise verwendet, wenn permanentes Unterlagsmaterial verwendet wird.
Vorwärmen und Zwischentemperaturen
Vorwärmen kann verwendet werden, um die thermischen Effekte der Querschnittsgröße beim Schweißen von Grundmetallen mit unterschiedlichen Dicken zu reduzieren. Wärmebehandelbare Grundmetalle und 5xxx-Grundmetalle mit mehr als 3 % Mg sollten nicht Vorwärm- und Zwischentemperaturen über 121 °C (250 °F) für mehr als 15 Minuten ausgesetzt werden. Siehe AWS D1.2.
Nachschweiß-Wärmebehandlung und Altern
Wenn wärmebehandelbare Aluminiumlegierungen geschweißt werden, verlieren sie einen erheblichen Teil ihrer mechanischen Eigenschaften in der wärmebeeinflussten Zone. Wenn das zu schweißende Grundmetall im -T4-Zustand ist, kann ein Großteil der ursprünglichen Festigkeit nach dem Schweißen durch Nachschweiß-Altern wiederhergestellt werden.
Wenn das Grundmetall im -T6-Zustand geschweißt wird, kann es nach dem Schweißen lösungsgeglüht und gealtert werden, was es in den -T6-Zustand zurückversetzt. Abhängig vom verwendeten Zusatzmetall können Nachschweiß-Wärmebehandlung und Altern Probleme verursachen.
Wenn das Zusatzmetall nicht auf die gleiche Weise auf Wärmebehandlung und Altern reagiert wie das Grundmetall, kann die Schweißverbindung mechanische Eigenschaften unter denen des Grundmetalls aufweisen. Aufgrund von Spannungskonzentrationen in der Naht selbst ist dies keine wünschenswerte Bedingung.
Daher ist die Wahl des Zusatzmetalls kritisch, wenn Nachschweiß-Wärmebehandlung und Altern durchgeführt werden. Kontaktieren Sie Hobart und holen Sie metallurgischen Rat ein, welche Zusatzmetalle für Ihre Anwendung am besten geeignet sind.
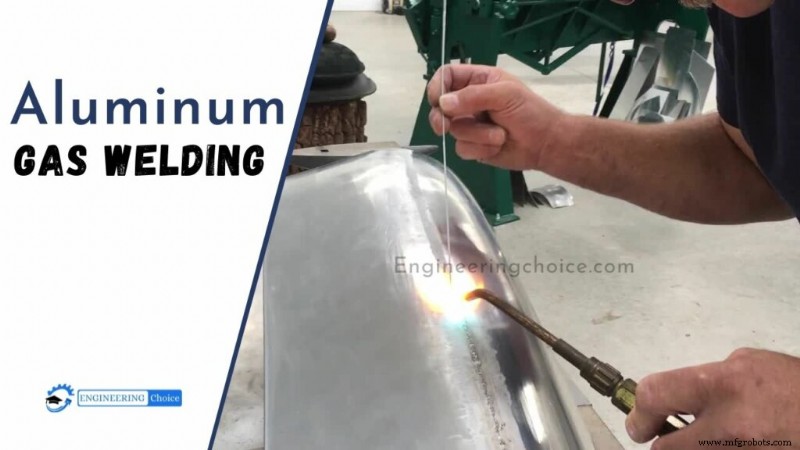
Aluminium-Gasschweißprozess
Nachdem das zu schweißende Material ordnungsgemäß vorbereitet, gefluxt und vorgewärmt wurde, wird die Flamme in kleinen Kreisen über den Startpunkt geführt, bis das Flussmittel schmilzt. Der Zusatzstab sollte im Abstand von drei bis vier Sekunden über die Oberfläche der Nahtspitze geschabt werden, sodass der Zusatzstab jedes Mal aus der Flamme herauskommt.
Die Schabewegung zeigt an, wann mit dem Schweißen begonnen werden soll, ohne das Aluminium zu überhitzen. Das Grundmetall muss geschmolzen sein, bevor der Zusatzstab aufgebracht wird. Vorhandschweißen (Forehand Welding) wird allgemein als am besten für das Aluminiumschweißen angesehen, da die Flamme den zu schweißenden Bereich vorwärmt. Beim Schweißen von dünnem Aluminium gibt es wenig Bedarf an Brennerbewegung außer dem Vorschieben.
Bei Material ab 4,8 mm (3/16 Zoll) Dicke und dicker sollte der Brenner eine sanfte seitliche Bewegung erhalten. Dies verteilt das Schweißgut über die gesamte Nahtbreite. Eine sanfte Vor- und Rückwärtsbewegung hilft dem Flussmittel, das Oxid zu entfernen.
Der Schweißstab sollte regelmäßig in den Schweißpool getaucht und mit einer Vorwärtsbewegung aus dem Pool gezogen werden. Dieser Abstreifprozess schließt den Pool, verhindert Porosität und unterstützt das Flussmittel bei der Entfernung des Oxidfilms.
SCHWEIßREGELN
Hinweis: Das folgende Verfahren gilt für Oxyacetylen, aufgrund der technischeren Natur und der variierten Verfügbarkeit von Wasserstoff.
Die Regeln sind einfach. Befolgen Sie sie oder scheitern Sie!
- Öffnen Sie die Sauerstoffflasche vollständig, um die obere Dichtung zu setzen, dann nur die Acetylenflasche leicht anknipsen. Regler auf gleiche Drücke einstellen, 2 bis 5 psi jeweils, wobei kleinere Spitzen niedrigere Drücke benötigen.
- Wählen Sie eine Brennerspitze eine Größe größer als für Stahl verwendet würde, z. B. wenn Sie eine 00 (doppelt null) Spitze für 1 mm Stahlblech wählen, dann gehen Sie auf eine 0 Spitze für 1 mm Aluminiumblech.
- Wenn ölig, reinigen Sie das Material mit Lösungsmittel, Nitroverdünnung oder Alkohol. Schrubben Sie kurz vor dem Schweißen mit Edelstahlbürste auf beiden Seiten.
- Flussmittel entweder den Stab (oder Draht), oder das Teil – oder in extremen Fällen beides. Das Flussmittel wird ein weißes Pulver sein, das zu 1/3 mit entweder 2/3 Wasser oder Alkohol gemischt wird.
- Sicherheitsvorkehrungen wie Augenschutz, ausreichende Belüftung und das Halten des Kopfes außerhalb der Dämpfe werden empfohlen.
- Wählen Sie das passende Füllmetall für die zu schweißende Legierung. Gängige schweißbare Flugzeuglegierungs-Bleche.
Hohle, fluxgefüllte Stäbe wurden vor Jahren verfügbar gemacht, aber abgesehen von der fragwürdigen Legierung hatten sie die anhaltende schlechte Angewohnheit, sich ordentlich zu teilen, die Nahtkanten aufzubauen, ohne sie zusammenzufügen.
Herstellungsprozess
- Kaltverschweißen erklärt: Metall verbinden ohne Hitze
- Herausforderungen beim Aluminiumschweißen meistern
- WIG-Schweißen (GTAW): Prozess, Vorteile & industrielle Anwendungen
- Edelstahl-Schweißen meistern: Umfassender Leitfaden
- Aluminiumlöten meistern: Expertentechniken & praktische Anleitung
- Schweißelektroden erklärt: Arten, Anwendungen & Funktionsweise
- Aluminium-Gasschweißen erklärt: Techniken, Tipps & Sicherheit
- Ferrose Metalle: Eigenschaften, Typen und Anwendungen
- Roboterschweißen meistern: Umfassender Leitfaden zu Qualität, Effizienz und Kosteneinsparungen
- MIG/MAG-Schweißen (Gas Metal Arc Welding): Verfahren, Ausrüstung, Vor- & Nachteile