



Schweißporosität verstehen: Ursachen, Symptome und Präventionstechniken
Was ist Schweißporosität?
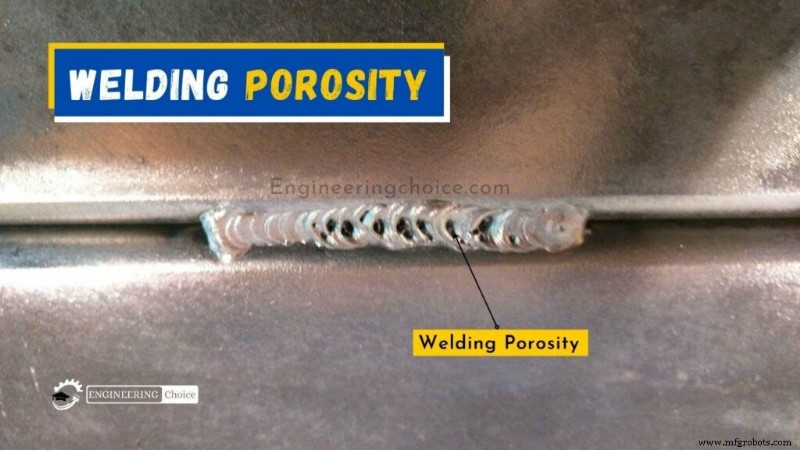
Schweißporosität ist ein Schweißfehler, der durch die Aufnahme von Stickstoff, Sauerstoff und Wasserstoffgasen verursacht wird, die im geschmolzenen Schweißpool eingeschlossen werden und während der Erstarrung freigesetzt werden, was Taschen oder Poren an der Oberfläche oder innerhalb der Perle verursacht. Porosität kann auf der Oberfläche einer Schweißnaht oder innerhalb der Schweißperle auftreten.
Die Aufnahme von Stickstoff und Sauerstoff im Schweißpool ist meist auf mangelnden Gasschutz zurückzuführen. Porosität kann zufällig verteilt sein: zufällig orientiert, ungleiche Abstände. Sie kann auch isoliert auftreten: einen Zoll (ca. 25 mm) von allen Seiten entfernt.
Porosität ist das Vorhandensein von Hohlräumen im Schweißmetall, verursacht durch das Einfrieren von Gas, das aus dem Schweißpool freigesetzt wird, während er erstarrt. Die Porosität kann mehrere Formen annehmen:
- Verteilte Porosität – Poren, die sich über die gesamte Schweißnaht verteilen.
- Oberflächenbrechende Poren – Poren, die die Oberfläche durchbrechen.
- Wurmlochporosität (Wormhole) – Verlängerungsporen, die auf dem Röntgenbild einem Fischgrätenmuster ähneln.
- Kraterporen (Crater Pipes) – Ein Schrumpfhohlraum am Ende des Schweißzugs, verursacht durch Schrumpfung während der Erstarrung.
Ursachen und Vermeidung von Fehlern beim Schweißen
1. Verteilte Porosität und Oberflächenporen
Verteilte Porosität findet man normalerweise als feine Poren über die gesamte Schweißperle. Oberflächenbrechende Poren deuten normalerweise auf eine große Menge verteilter Porosität hin. Sie wird durch die Aufnahme von Stickstoff, Sauerstoff und Wasserstoff im geschmolzenen Schweißpool verursacht, die bei der Erstarrung freigesetzt und im Schweißmetall eingeschlossen werden.
Stickstoff- und Sauerstoffaufnahme im Schweißpool stammt normalerweise von schlechtem Gasschutz. Schon 1 % Lufteintrag im Schutzgas verursacht verteilte Porosität, und mehr als 1,5 % führt zu groben oberflächenbrechenden Poren. Undichtigkeiten in der Gasleitung, zu hohe Gasdurchflussrate, Zugluft und übermäßige Turbulenz im Schweißpool sind häufige Ursachen für Porosität.
Wasserstoff kann aus verschiedenen Quellen stammen, einschließlich Feuchtigkeit von unzureichend getrockneten Elektroden, Flussmitteln oder der Werkstückoberfläche. Fett und Öl auf der Oberfläche des Werkstücks oder des Fülldrahts sind ebenfalls häufige Wasserstoffquellen.
Oberflächenbeschichtungen wie Grundierungen und Oberflächenbehandlungen wie Zinkbeschichtungen können während des Schweißens große Mengen an Rauch erzeugen. Das Risiko, das entstehende Gas einzufangen, ist bei T-Stößen größer als bei Stumpfstößen, besonders beim Kehlnahtschweißen auf beiden Seiten.
Besondere Erwähnung verdienen die sogenannten schweißgeeigneten (niedrigzinkhaltigen) Grundierungen. Es sollte nicht notwendig sein, die Grundierungen zu entfernen, aber wenn die Grundierungsdicke die Empfehlung des Herstellers überschreitet, ist Porosität wahrscheinlich, besonders bei anderen Schweißverfahren als MMA.
Wie vermeidet man verteilte Porosität und Oberflächenporen?
Die Gasquelle sollte identifiziert und wie folgt beseitigt werden:
Lufteintrag
- Luftlecks abdichten
- Schweißpool-Turbulenz vermeiden
- Füllmaterial mit ausreichendem Entoxidationsmittelgehalt verwenden
- Übermäßig hohe Gasdurchflussrate reduzieren
- Zugluft vermeiden
Wasserstoff
- Elektrode und Flussmittel trocknen
- Werkstückoberfläche reinigen und entfetten
Oberflächenbeschichtungen
- Nahtkanten unmittelbar vor dem Schweißen reinigen
- Prüfen, ob die schweißgeeignete Grundierung unter der empfohlenen Maximaldicke liegt
2. Wurmlochporosität (Wormholes)
Charakteristisch sind Wurmlochporositäten verlängerte Poren, die auf dem Röntgenbild ein Fischgrätenmuster erzeugen. Wurmlochporositäten deuten auf eine große Menge an gebildetem Gas hin, das dann im erstarrenden Schweißmetall eingeschlossen wird.
Übermäßiges Gas wird durch grobe Oberflächenverunreinigung oder sehr dicke Farb- oder Grundierungsschichten gebildet. Einkapselung ist wahrscheinlicher in Hohlräumen wie dem Spalt unter dem vertikalen Element eines horizontal-vertikalen T-Stoßes, der auf beiden Seiten kehlgenäht wird.
Beim Schweißen von T-Stößen in grundierten Platten ist es essenziell, dass die Beschichtungsdicke an der Kante des vertikalen Elements nicht über dem vom Hersteller empfohlenen Maximum liegt, typischerweise 20 µm, durch Übersprühen.
Wie vermeidet man Wurmlochporosität?
Die Beseitigung von Gas und Hohlräumen verhindert Wurmlochporosität.
Gasbildung
- Werkstückoberflächen an und angrenzend an der Schweißstelle reinigen
- Jegliche Oberflächenverunreinigung entfernen, insbesondere Öl, Fett, Rost und Rückstände von ZfP-Prüfungen
- Jegliche Oberflächenbeschichtungen im Nahtbereich entfernen, um blankes Material freizulegen
- Prüfen, ob die Grundierungsdicke unter dem Maximum des Herstellers liegt
Nahtgeometrie
- Eine Nahtgeometrie vermeiden, die einen Hohlraum schafft
3. Kraterpore (Crater Pipe)
Eine Kraterpore bildet sich während der endgültigen Erstarrung des Schweißpools und ist oft mit etwas Gasporosität verbunden.
Dieser Fehler resultiert aus Schrumpfung bei der Erstarrung des Schweißpools. Folglich werden Bedingungen, die den Flüssig-Fest-Volumenwechsel übertreiben, ihre Bildung fördern. Das Löschen des Schweißlichtbogens führt zur schnellen Erstarrung des Schweißpools.
Beim WIG-Schweißen beeinflussen autogene Techniken oder das Stoppen des Schweißdrahts vor dem Löschen des Lichtbogens die Kraterbildung und können Rohrfehler fördern.
Wie vermeidet man Kraterporen?
Kraterporen-Fehler können durch Kontrolle der Rate verhindert werden, mit der der Schweißlichtbogen gelöscht wird, oder durch die Schweißertechnik, den Lichtbogen und den Schweißdraht zu manipulieren.
Entfernung des Stopps
- Auslaufstück (Run-off Tab) verwenden, um den Schweißlichtbogen außerhalb der geschweißten Naht zu löschen
- Den Schweißstopp-Krater ausfräsen, bevor mit der nächsten Elektrode oder dem nachfolgenden Schweißzug fortgefahren wird
Schweißertechnik
- Schweißstrom progressiv reduzieren, um die Schweißpoolgröße zu verringern (Abfallfunktion / Crater-Fill-Funktion nutzen)
- Füllmaterial (WIG) zuführen, um die Schrumpfung des Schweißpools auszugleichen
Wie behebt man Porosität in Schweißnähten?
Auch mit all den verschiedenen Möglichkeiten zur Vermeidung von Porosität wird es immer eine kleine Chance geben, dass sie in Ihren Schweißnähten erscheint. Glücklicherweise kann Porosität unter bestimmten Umständen behoben werden.
Zunächst müssen Sie das Vorhandensein von Porosität durch eine Eindringprüfung oder ein Magnetpulverprüfverfahren feststellen, wie Röntgen- oder Ultraschallprüfung (für unteroberflächliche Unregelmäßigkeiten). Kleine Poren, besonders in dickeren Querschnitten, sind schwer zu erkennen.
Die Porosität selbst kann nicht genau behoben werden. Vielmehr können Sie die Schweißnaht reparieren, indem Sie den betroffenen Bereich lokalisiert ausfräsen (Gouging) oder aussschleifen. Dies gilt nur, wenn die Porosität begrenzt ist. Wenn sie weit verbreitet ist, müssen Sie die gesamte Schweißnaht entfernen, die Naht erneut vorbereiten und gemäß dem Schweißverfahren neu schweißen.
Wie viel Porosität ist in einer Schweißnaht akzeptabel?
Es gibt keine allgemein gültige Antwort auf diese Frage, da sie von Ihrem Schweißbaunorm abhängt. Das gesagt, schreibt die American Welding Society Folgendes vor: Durchmesser sichtbarer Porosität sollten 3/8 Zoll (oder 9,4 mm) oder weniger betragen, in jedem linearen Zoll der Schweißnaht, und 3,4 Zoll (oder 19 mm) in einer 12-Zoll-Länge der Schweißnaht.
Im Zweifelsfall müssen Sie Ihre Schweißbaunorm prüfen und die Schweißnaht neu machen.
Herstellungsprozess
- 9 Schweißprobleme, denen Sie begegnen werden – Expertenlösungen & Prävention
- MIG/MAG-Schweißen erklärt: Grundlagen, Technik & Tipps für Profis
- Lichtbogenschweißen (Arc Welding) erklärt: Verfahren, Funktion & Vergleich
- Schweißrauche verstehen: Gefahren & wirksame Reduktionsstrategien
- Titanschweißen meistern: Bewährte Prozesse & Techniken
- Schweißnähte verstehen: Arten, Bildung & Qualitätsmerkmale
- Stabelektrodenschweißen erklärt: Ausrüstung, Prozess & Schritt-für-Schritt-Anleitung
- Schweißporosität verstehen: Ursachen, Erkennung & Vermeidungstechniken
- Schweißspritzer verstehen: Ursachen und effektive Reduzierungstechniken
- Nahtschweißung (Bead Welds): Typen, Techniken & Anwendungen