



Schweißperlen erklärt: Arten, Merkmale und Erkennung hochwertiger Nähte
Was ist eine Schweißperle?
Eine Schweißperle entsteht durch das Auftragen von Füllmaterial auf eine Naht zwischen zwei Metallstücken. Ein Auftrag von Füllmetall in einem einzigen Schweißdurchgang, auch als Schweißperle bekannt.
Die Perle wird auf und in die Werkstückoberfläche abgeschieden, wenn der Draht oder die Elektrode geschmolzen und in den Stahl eingeschmolzen wird. Eine Strangperle (Stringer Bead) ist eine schmale Perle mit nur einer Zugbewegung oder leichter Vibration, während eine Gewebeperle (Weave Bead) breiter ist und mehr Vibration aufweist.
Eine gute Schweißnaht ist leicht zu erkennen. Sie wird gerade und gleichmäßig sein, ohne Schlacke, Risse oder Löcher. Es gibt keine Unterbrechungen in der Schweißnaht. Sie sollte nicht zu dünn sein und es sollten keine Gruben oder Krater in der Perle sein.
Wenn Sie Füllmaterial in das Werkstück einschmelzen, beeinflusst die Bewegung des Brenners, wie Sie den Schmelzpool vorantreiben und welche Art von Perle Sie in der Naht hinterlassen.
MEHR: Was ist Schweißen?
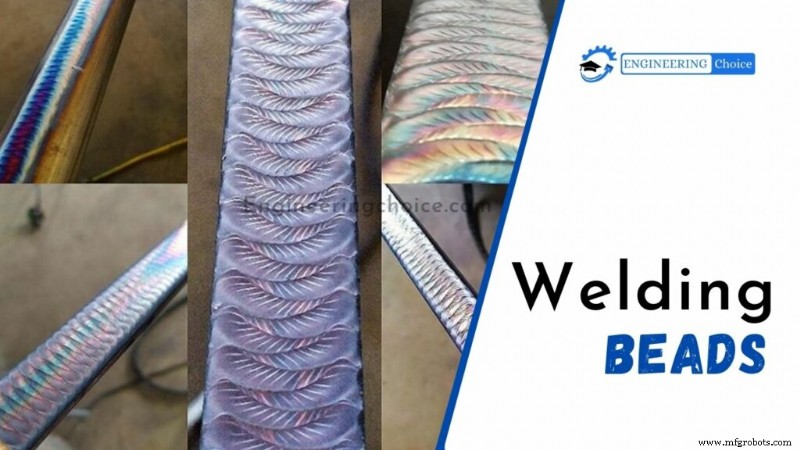
Arten von Schweißperlen
1. WIG-Schweißperlen
WIG-Schweißperlen sehen allgemein wie ein „Stapel von Dimes“ (10-Cent-Stücke) aus. Das liegt daran, dass der Schweißer mit der anderen Hand gleichmäßig verteilte „Tupfer“ von Füllmetall hinzufügt, während sich der WIG-Lichtbogen bewegt. Jeder dieser Tropfen bildet eine kreisförmige Form, wenn sie übereinander gestapelt werden.
Der Zeitpunkt der Tupfer kann das Aussehen der Schweißnaht stark beeinflussen. Eine schnellere Zufuhr des Füllmetalls führt zu engerer Dime-Abstände und umgekehrt. WIG-Schweißnähte können aufgrund ihres Aussehens zu den schönsten Schweißnähten gehören.
WIG-Schweißnähte haben nicht immer diesen „Stapel von Dimes“-Look. Manchmal gehen Schweißer „mit dem Cup“ (Gasdüse). Dabei ruht der Fülldraht auf dem zu verschweißenden Teil. Der Schweißer bewegt den WIG-Cup hin und her, während er in seiner Schweißnaht vorwärts geht.
Dies schmilzt den Fülldraht und verteilt ihn über die Schweißnaht – denken Sie an Frischkäse auf einem Bagel! Diese Technik ist besonders bei Rohrschweißern beliebt. Manchmal werden 2 oder 3 Spatelstäbe gleichzeitig verwendet, um die Menge des aufgetragenen Materials zu erhöhen. Stellen Sie sich vor, den Cup als „Weben“ statt als gerades Schweißen zu führen.
2. Stabschweißperlen (SMAW)
Stabschweißnähte können mehrere Naht-Eigenschaften haben. Die niedrigwasserstoffhaltige Stabelektroden-Familie ist sehr vielseitig. Eine niedrigwasserstoffhaltige 7018-Elektrode kann als gerader Strang gezogen werden. Diese werden als „Stringer“-Perlen bezeichnet, weil sie regelmäßig und schmal sind.
Dies ist beliebt für flaches, horizontales und Über-Kopf-Stabschweißen. Vertikale 7018-Schweißnähte können von einem Webemuster profitieren. Beim Aufwärtschweißen kann der Schweißer eine Vielzahl von Mustern verwenden, um das Füllmaterial in der Nut zu verteilen. Weben ist bei vertikalen Prüfungen viel einfacher, aber manchmal erlauben CWIs (Certified Welding Inspectors) nur Strangperlen.
Unten ist unser bevorzugtes Schweißsymbol-Referenzdiagramm. Symbole zeigen an, welche Art von Schweißnaht erforderlich ist – was Ihre Perlengröße und -art bestimmt.
Stäbe aus Zellulose, also 6010er und 7010er, müssen mit einer speziellen „Peitschen- und Pausentechnik“ (Whip and Pause) durchgeführt werden. Das Endergebnis ähnelt einer schönen WIG-Schweißnaht. Diese Schweißnähte sehen generally nicht so gut aus wie eine richtige WIG-Schweißnaht – aber der Dime-Effekt ist trotzdem sichtbar.
Bei dieser Technik zündet der Schweißer einen Lichtbogen und hält den Stab an Ort und Stelle, um einen „Dime“ zu erzeugen. Dann peitscht er heraus und kommt zurück, um den nächsten „Penny“ abzuscheiden. Für offene Wurzeln an Rohr und Blech können 6010-Zellulosestäbe wie eine 7018 gezogen werden und funktionieren hervorragend.
MEHR: Was ist Stabschweißen?
3. MIG/MAG-Perlen
Massivdraht-MIG/MAG ist sehr vielseitig, da es so viele Techniken gibt, um eine gute Schweißnaht zu erzeugen. Einige bevorzugen es, den Schmelzpool zu schieben (Push), andere ziehen ihn (Pull). Es gab immer eine Debatte darüber, ob Schieben oder Ziehen stärker ist. Da Massivdraht-MIG/MAG keine Flussmittelbeschichtung erfordert, muss der Benutzer seinen Schmelzpool nicht ziehen.
Beim Schweißen gibt es ein Sprichwort: „Wenn Schlacke da ist, musst du ziehen.“ Das liegt daran, dass in den meisten Fällen, wenn Sie einen Stabelektroden- oder Fülldraht-MIG-Brenner schieben, die Schlacke in der Schweißnaht eingeschlossen wird. Dies erzeugt Porosität. Bei Flussmittel-beschichteten Schweißtechniken ermöglicht die Ziehtechnik, dass sich die Schlacke auf der Rückseite Ihres Schmelzbads bildet und aushärtet, während Sie weiter nach vorne fahren.
Viele MIG/MAG-Schweißer weben nicht und verwenden kein Muster. Sie führen einfach eine gerade Strangperle aus. Obwohl dies eine solide Schweißnaht erzeugen kann, kann die Verwendung eines Webemusters für breitere Nähte und vertikale Schweißnähte vorteilhaft sein. Es verteilt das Füllmaterial mehr, was zu einer flacheren Perle führt.
Ein neuerer Trend ist der „MIG wie WIG“-Hype. Hierbei können bestimmte MIG-Einstellungen zu einer Perle führen, die wie die oben erwähnten WIG-Dimes aussieht. Dies ist auch weitgehend auf eine spezielle Technologie mit niedriger Drahtvorschubgeschwindigkeit zurückzuführen.
Diese Perlen sind nicht so stark, da die niedrige Hitze das Metall viel weniger durchdringt als normal. Sie sind jedoch in der Offroad-Kultur zum Standard geworden, weil sie so sauber aussehende Schweißnähte sind.
MEHR: Was ist MIG/MAG-Schweißen?
4. Fülldraht-MIG-Perlen
Fülldraht-MIG (insbesondere Dual Shield) kann in kurzer Zeit eine Menge Füllmaterial abschieden. Die meisten Fülldraht-Perlen werden als einfache Strangperlen gefahren. Vertikale Fülldraht-Schweißnähte erfordern normalerweise ein Webemuster, um den Schmelzpool zu kontrollieren.
Das Weben einer Fülldraht-Perle verhindert, dass Sie in der Mitte Ihrer Schweißnaht einen „Tropfen“ bekommen. Dies passiert, wenn die Schweißnaht zu heiß wird und das geschmolzene Metall von Ihrem Werkstück auf den Boden tropft.
MEHR: Was ist Fülldrahtschweißen?
Arten von Schweißperlen-Techniken
Im Allgemeinen ist die Brennerführung ziemlich gleich, egal ob Sie den Schweißpool mit einem separaten Fülldraht, mechanisch zugeführtem Draht oder Stabelektrode speisen. Aber es gibt einige Techniken, die meist mit einem Verfahren verwendet werden. Hauptschweißperlen-Techniken:
- Strangperlen (Stringer Beads)
- Gewebeperlen (Weave Beads)
1. Strangperlen
Strangperlen, die parallel zur Naht verlegt werden, werden für das Schweißen von rostfreien Stahlrohren verwendet, da die Neigung zur Karbidausscheidung geringer ist. Strangperlen werden für das Vorwärtsschweißen aller Kohlenstoff- und niedriglegierten Rohre in vertikal-fester Position empfohlen.
Um eine Strangperle zu erzeugen, ziehen Sie Ihre Elektrode gerade über die Naht. Es gibt kein Weben oder andere Bewegung als Ziehen oder Schieben.
Eine Strangperle steht im Gegensatz zu einer Gewebeperle. Beim Auftragschweißen erzeugt die Gewebeperle weniger Aufmischung, weil der Schweißpool immer mit dem Teil der Perle in Kontakt ist, der bei der vorherigen Oszillation erzeugt wurde, anstatt mit dem Grundwerkstoff.
2. Gewebeperlen
Gewebeperlen, die durch Weben des Brenners über die Naht erzeugt werden, können an Kohlenstoff- und niedriglegierten Stählen in gewalzter oder horizontal-fester Position verwendet werden. Der Vorteil der Verwendung von Gewebeperlen in gewalzter oder horizontal-fester Position besteht darin, dass weniger Zeit für die Fertigstellung der Schweißnähte benötigt wird.
Gewebeperlen-Schweißen ist genau so, wie es klingt: Sie erzeugen ein Webemuster, um einen größeren Bereich abzudecken. Sie verwenden diese Bewegung, um Deckschichten über Strangperlen zu schweißen (Mehrlagen-Schweißen). Mit anderen Worten, Sie verwenden dies, wenn Sie Schweißlagen übereinander schichten. Es wird verwendet, wenn Sie zwei oder mehr Schweißnähte an derselben Naht machen.
Das potenzielle Problem, das durch schlechte Webetechniken entstehen kann, ist, dass Sie die Nahtkante unterschneiden (Undercut) sowie schlechte Verschmelzung (Lack of Fusion) haben können.
Begrenzung des Webens:
Weben ist generell nur bis zum Dreifachen des Elektrodendurchmessers erlaubt. Angenommen, Sie verwenden eine 3,2 mm Elektrode, dann können Sie Ihre Elektrode nur maximal 9,6 mm bewegen, gemäß standardmäßiger Schweißverfahrensspezifikation (WPS).
In diesem Fall stellt sich die Frage, wie wir in unserem Schweißbetrieb etwas Neues machen können.
Wenn es richtig gemacht wird, verhindert das Weben, dass Schlacke eingeschlossen wird, und verringert die Porenbildung, indem es etwas mehr Zeit für das Entweichen der Gase aus dem geschmolzenen Pool beim Erstarren bietet. Weben hilft und ermöglicht auch eine bessere Verschmelzung an den Rändern der Schweißnaht. Das Metall muss entlang jeder gewünschten Linie gemäß dem verwendeten Webemuster hergestellt oder verstärkt werden.
Das Webevolumen ist normalerweise auf das 2,5- bis 3-fache des Elektrodenkerndurchmessers begrenzt. Übermäßiges Weben kann zu porösen Schweißnähten führen. Weben erhöht die Aufmischung des Schweißmetalls mit dem Grundwerkstoff und sollte beim Schweißen von legierten Stählen minimiert werden.
Herstellungsprozess
- MIG/MAG-Schweißen erklärt: Grundlagen, Technik & Tipps für Profis
- Lichtbogenschweißen (Arc Welding) erklärt: Verfahren, Funktion & Vergleich
- Walzwerke verstehen: Typen, Prozesse & Anwendungen
- Laserschweißen erklärt: Techniken, Arten & industrielle Anwendungen
- Widerstandsschweißen erklärt: Arten, Prozesse & Vorteile
- Direktes Numerisches Steuern (DNC): Definition, Funktionsweise und Haupttypen
- Schweißbelüftung erklärt: Arten, Vorteile & praktische Beispiele
- Schweißnähte verstehen: Arten, Bildung & Qualitätsmerkmale
- Wichtige Schweißsymbole: Tabellen, Deutung & Anwendungsleitfaden
- Schweißspritzer verstehen: Ursachen und effektive Reduzierungstechniken