



Große Stillstände verhindern: Wie akustische Emissionsüberwachung einem Lebensmittelhersteller Zeit und Geld sparte
Eine aktuelle Studie zur akustischen Emission (AE) deckte einen drohenden kritischen Lagerausfall auf und löste eine geplante Präventivmaßnahme aus, die einen führenden Lebensmittelhersteller vor erheblichen Kosten und ungeplanten Stillstandszeiten bewahrte.
Die AE-Ausrüstung sowie die primären Inspektionswerkzeuge wurden von Holroyd Instruments geliefert. Der Fall zeigt, wie diese Technologie ein schwerwiegendes ungeplantes Ereignis verhindern kann, teure Folgeschäden an nachgeschalteter Ausrüstung vermeidet und die langen Lieferzeiten, die zu verlängerten Ausfällen und unzufriedenen Kunden geführt hätten, eliminiert.
Die Geschichte begann im April 2010, als bei einer routinemäßigen siebentägigen Probenahme an zwei Messpunkten eines großen Stufengetriebes erhöhte Werte festgestellt wurden. Die Notfallsignale überschritten den Alarmgrenzwert und führten zu weiteren Inspektionen. Ein dritter erhöhter Wert mit aufsteigendem Trend löste einen geplanten Arbeitsauftrag im computergestützten Instandhaltungsmanagementsystem (CMMS) aus, um zu untersuchen und zu handeln. Das Getriebe aus dem Betrieb zu nehmen, war aufgrund hoher Produktionsanforderungen keine Option, und frühere Erfahrungen mit einem Lagertausch an einer Schwestertlinie erhöhten das wahrgenommene Risiko.
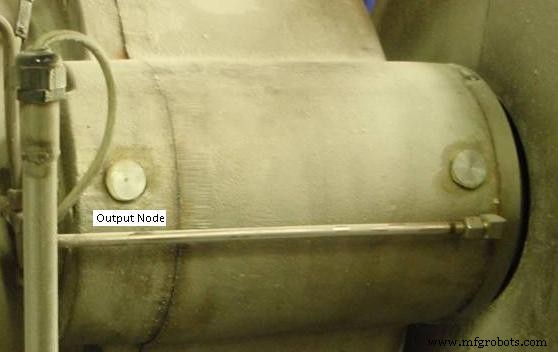
Detaillierte Inspektionen bestätigten, dass das Lager mit der höchsten Belastung tatsächlich das Ausgangslager war. Am Ausgang waren deutlich hörbare Klickgeräusche vernehmbar. Die beiden Lager an den Messpunkten – die den Motor an Ein- und Ausgang antreiben – standen im Fokus der Analyse; die angrenzenden Lager am großen Schrägstufengetriebe blieben unauffällig und leise. Der technische Leiter wurde beraten, dass eine Anomalie an einem Eingangslagers vorlag, die anderen in gutem Zustand waren, und die Produktion unter gezielter Zustandsüberwachung fortgesetzt werden konnte. Die Ölanalyse-Intervalle wurden von monatlich auf zweiwöchentlich verkürzt, und AE-Inspektionen auf einen viertägigen Zyklus umgestellt, um Vergleichsdaten für den späteren Lagertausch zu gewinnen.
Der geplante Lagertausch erforderte Koordination zwischen Produktionsplaner, Instandhaltungsleiter und Produktspezialist. Es war klar, dass das Getriebe mindestens weitere sechs Monate in Betrieb bleiben musste, bis die neuen Lager verfügbar waren. Notfallpläne für einen Notfalltausch wurden erstellt, falls AE-Werte oder Ölanalysen ein unmittelbares Versagen anzeigten, mit der Warnung, dass ein plötzlicher Lagerausfall innerhalb von Tagen oder Wochen eintreten könnte. Ein neues Lagerset wurde beschafft, und ein Termin mit dem Lagerhersteller vereinbart, um die ausgebauten Lager Anfang 2011 zu untersuchen.
Die AE-Werte blieben in dieser Wartezeit erhöht, aber Ölanalysen zeigten keine signifikanten Anstiege der Schlüsselelemente, die mit Rollenlagerausfällen assoziiert sind. In den Wochen vor dem Tausch wurden Spektren aller Getriebepunkte für die spätere Auswertung aufgezeichnet, um potenzielle Störfrequenzen von der Ölpumpe und umliegenden Komponenten auszuschließen. Ein AE-Umspektralgraph vor dem Lagertausch ist unten dargestellt.
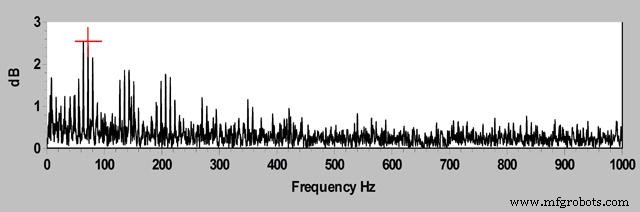
Deutlich sichtbar ist ein Peak bei 73 Hz – passend zur Lauffrequenz des Lagerrings –, der auf einen Ringflächenfehler statt auf einen Käfig- oder Wälzkörperfehler hinweist.
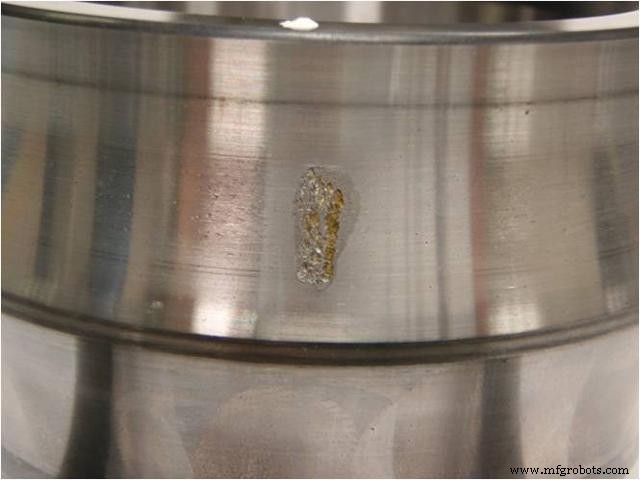
Der Lagertausch wurde durchgeführt, und die Anlage war innerhalb von 12 Stunden wieder in Betrieb, ohne ungeplanten Stillstand. Das ausgebaute Lagerset wurde mit dem Getriebe zurückgegeben, entfettet und inspiziert. Beide Lager sahen zunächst ähnlich und in gutem Zustand aus. Bei der Demontage offenbarte das verdächtige Ausgangslager einen großen Abplatzung (Spall) auf dem Innenring mit umfangreicher Grübchenbildung und Schmutz. Ein Vertreter des Lagerherstellers bestätigte, dass die Lager angesichts der rauen Betriebsbedingungen über fast zehn Jahre bewundernswert gehalten hatten – ein End-of-Life-Ausfall, der sich innerhalb von Tagen oder Wochen zu einem katastrophalen Ausfall beschleunigt hätte. Der Spall maß ca. 10 mm Länge und 2,5 mm Breite.
Nach der Instandsetzung wurden zusätzliche Spektren aufgezeichnet, um das Fehlen von Hochfrequenzrauschen zu bestätigen. Der Teppichrauschpegel sank auf ein Drittel der Vorher-Werte; der maximale Peak fiel unter 0,4 dB, und der Teppichpegel lag unter 0,2 dB.
Zusammenfassend erwies sich der tägliche Einsatz dieser Systeme und Werkzeuge als essenziell, um die Anomalie zu erkennen, bevor sie zu einem großen Ereignis eskalierte. Der Erfolg beruhte auf enger Zusammenarbeit zwischen Engineering und Betrieb, die eine geplante Instandhaltung mit minimaler Störung ermöglichte.
Wesentliche Lehren: die Angemessenheit siebentägiger Inspektionsintervalle für diese kritische Anlage, die frühzeitige Einleitung präventiver Maßnahmen, die Präzision der AE bei der Lokalisierung von Lagerfehlern, die Synergie zwischen hörbaren Klicks und Drehzahldaten, und das Vertrauen, das die Früherkennung von Anomalien für rechtzeitige Abhilfemaßnahmen gibt.
Eine unmittelbar nach dem Lagertausch durchgeführte Ursachenanalyse bestätigte, dass da die Lager das Lebensende erreicht hatten, keine Änderungen an künftigen Instandhaltungsintervallen erforderlich waren. Die AE-basierte Zustandsüberwachung gibt die Sicherheit, künftige Anomalien in einem sehr frühen Stadium zu erkennen.
Weitere Informationen zu Zustandsüberwachungssystemen finden Sie bei Kittiwake Holroyd unter www.kittiwakeholroyd.com.
Gerätewartung und Reparatur
- 5 bewährte Cloud-Computing-Strategien zur Zeitersparnis und Kostensenkung
- Raumeffizient Temperaturen mit Raspberry Pi und Nagios überwachen
- Home Energy Centre: Solar PV, Thermische Panels & Raumtemperaturen mit Raspberry Pi & Moteino überwachen
- Präzise Temperaturüberwachung im Server-Schrank mit Raspberry Pi
- Echtzeit-Ölüberwachung: Wie tragbares FT-IR proaktive Wartung vorantreibt
- Nachhaltiger Erfolg: Lektionen in Beharrlichkeit von Abraham Lincoln und Instandhaltungsführung
- Wie SAPPIs Ehinger Werk Condition Monitoring für Effizienz und Zuverlässigkeit nutzt
- Produktivität maximieren: Wie Wartungssoftware Kosten senkt und Zeit spart
- Sicherheit gewährleisten: Die essenzielle Rolle von Frachtüberwachung in Krisenzeiten und darüber hinaus
- C++ Datum & Zeit: Umfassender Leitfaden