



Clipper Windpower löst vereiste Anemometer-Ausfälle durch Six-Sigma-Root-Cause-Analyse
Mit 262 Fuß Höhe drehen Clipper Windpowers Windturbinen ihre drei robusten Rotorblätter und erzeugen genug saubere, erneuerbare Elektrizität, um 750 Haushalte 24 Stunden lang zu versorgen. Wenn der Wind in einen gefrierenden Sturm umschlägt – vereint Eis, gefrierender Regen, Schnee oder Nebel – können Anemometer, die Windgeschwindigkeit und -richtung messen, blockieren und teure Ausfallzeiten für Betreiber wie Clipper verursachen.
Über Clipper Windpower
Hauptsitz in Carpinteria, Kalifornien, ist Clipper Windpower ein schnell wachsender Führer in Windenergietechnologie, Turbinenfertigung und Projektentwicklung. Das Unternehmen beschäftigt über 850 Mitarbeiter in den USA, Dänemark und Großbritannien. Die ISO 9001-zertifizierte Fertigungs- und Montageanlage in Cedar Rapids, Iowa, ist seit März 2006 in Betrieb.
Qualität nutzen, um Turbinenverfügbarkeit zu verbessern
Während des Winters 2007‑2008 erlitten Clippers erste Turbinen in Iowa, Illinois und New York schwere gefrierende Regen- und Nebelereignisse, die Anemometerausfälle verursachten. Zwar blieben die Türme online, doch ohne funktionierende Anemometer konnten die 153-Fuß-Rotorblätter nicht optimal in den Wind ausgerichtet werden. Erste Software-Fixes lösten das Problem nicht; weitere Einheiten froren ein, was die Turbinenverfügbarkeit weiter senkte.
Angesichts einer wachsenden Ausfallliste startete Clipper eine Root-Cause-Analyse (RCA) im Six-Sigma-DMAIC-Rahmen – Define, Measure, Analyze, Improve, Control. Manager Mike Trueg, ASQ Senior Member, nutzte eine Bewertungsmatrix, um Projekte zu priorisieren, die Sicherheit, Qualität und Verfügbarkeit beeinflussen. Die RCA wurde beauftragt, herauszufinden, warum die Anemometer im Winter ausfielen, und eine dauerhafte Lösung vor der nächsten Saison zu entwickeln.
Dem DMAIC-Ansatz folgen
Die Teambildung erforderte eine Balance an Expertise. Co-Leiterin Ellen Sennett wählte zunächst Personal mit elektrischer Erfahrung, da das Problem elektrisch erschien. Das siebenköpfige Stakeholder-Team umfasste Fertigung, Feldeinsatz, Qualitätssicherung, Supply Chain und Lieferantenvertreter (siehe Abbildung 1).
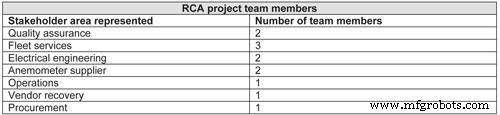
Abbildung 1
Nicht jedes Mitglied nahm an jeder Phase teil; Lieferanten stießen hinzu, sobald die Grundursache identifiziert war. Das Team folgte den Schritten in Abbildung 2.
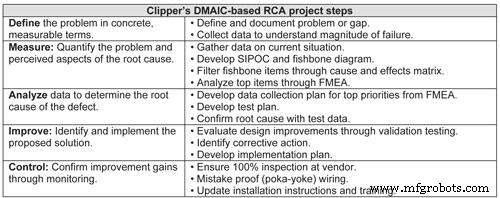
Abbildung 2
Problembeschreibung
Nach den ersten Ausfällen begann Clipper, jeden wetterbedingten Ausfall systematisch zu erfassen und lieferte so die Daten, die den RCA-Auftrag starteten.
Messung zur Quantifizierung des Problems
Gesammelte Daten zeigten, dass Niederschlag und Temperatur innerhalb der Anemometer-Spezifikationen lagen. Das Team erstellte eine SIPOC-Matrix und ein Ishikawa-Diagramm, das 45 potenzielle Ursachen identifizierte. Eine Ursache-Wirkungs-Matrix verengte diese auf neun Hochrisiko-Elemente für eine FMEA (Fehlermöglichkeits- und Einflussanalyse).
Datenanalyse zur Ermittlung der Grundursache
Das Team sammelte Beweise zu den Top-FMEA-Risiken durch Tests an 13 potenziellen Ursachen – von fehlerhaften Verdrahtungsverfahren bis hin zu Heizkreis-Mängeln. Die Analyse ergab, dass das Heizkreis-Design des Lieferanten die beworbene Spezifikation nicht erreichte und für Clippers Betriebsbedingungen unzureichend war. Das RCA-Team brachte den Lieferanten dazu, den Mangel anzuerkennen, obwohl frühere Zusammenarbeit die Lösung beschleunigt hätte.
Lösung identifizieren und implementieren
Mit der ermittelten Grundursache testete das Team verbesserte Heizkreis-Prototypen in einem Winterwetter-Simulationslabor nach Militärstandard 810F Abschnitt 521.2 für Vereisung. Drei Prototypenrunden wurden durchgeführt: Die ersten beiden scheiterten unter simulierten Bedingungen, der dritte widerstand extremen Wetter. Ziel war der Austausch von 405 Anemometern landesweit bis zum 30. März 2010.
Kontrolle zur Bestätigung der Verbesserung
Eingeführte Kontrollen umfassen:
- Lieferanten-geführte 100%-Prüfung durch einen dreitägigen Brenntest des Heizsystems, um fehlerhafte Lieferungen auszuschließen.
- In-Factory-Validierung aller Anemometer mit Turbinensteuerungen.
- Einweg-Steckverbinder-Design zur Verhinderung falscher Feldverdrahtung.
- Farbcodierte Verkabelung für Installateure.
Neues Design trotzt der Natur
Feldtests im Winter 2008‑2009 und 2009‑2010 bestätigten das Redesign. Trotz rauer Bedingungen – Winde 40–50 mph, ½ Zoll Eis, 4–8 Zoll Schnee, Temperaturen unter –15 °C – traten nur zwei wetterbedingte Ausfälle auf, eine Rate von 1,6 %, die auf ein Lieferanten-Montageproblem zurückzuführen war, nicht auf das Anemometer-Design. Die RCA wurde formell abgeschlossen.
Das Projekt hielt Kunden mit Präsentationen zu Sanierungsschritten auf dem Laufenden, was Vertrauen und Zufriedenheit förderte. Viele Clipper-Kunden, vertraut mit Six-Sigma-Tools, schätzten den transparenten Problemlösungsansatz.
Mitarbeiter im Cedar-Rapids-Überwachungszentrum profitierten ebenfalls von weniger Turbinenvorfällen während Winterstürmen. Die RCA half Clipper-Mitarbeitern, eine proaktive, präventive Denkweise anzunehmen, die bereits in der Designphase auf Fehlervermeidung fokussiert.
Qualitätskultur aufbauen
Trueg und Sennett führen die RCA auf die Notwendigkeit interner Tests und Lieferantendiversifizierung zurück. Clipper testet nun Komponenten intern vor Feldeinsatz, um künftige Risiken zu mindern. Das Projekt weckte auch Interesse an Six Sigma bei Teammitgliedern, von denen viele Green-Belt-Trainings absolvierten.
Weitere Informationen
- Empfohlene Lektüre: The Lean Six Sigma Pocket Toolbook von George, Rowlands, Price, Maxey; Statistics for the Utterly Confused von Jaisingh.
- Besuchen Sie das Knowledge Center unter www.asq.org/knowledgecenter für Ressourcen zu Root-Cause-Analyse und Six Sigma.
Über die Autorin
Janet Jacobsen ist freiberufliche Autorin mit Schwerpunkt Qualität und Compliance. Absolventin der Drake University, lebt in Cedar Rapids, Iowa. Der Artikel wurde von der American Society for Quality (ASQ, www.asq.org) bereitgestellt.
Gerätewartung und Reparatur
- Die Kraft einer klaren, prägnanten Vision: Führungserfolg vorantreiben
- Häufige Fallstricke bei der Root Cause Analysis vermeiden: Ein praktischer Leitfaden
- Worthington Industries: Null Verletzungen, Null Schaden – Das Delta-Werks Sicherheits-Exzellenz
- GE installiert fortschrittliches Mark VIe Steuerungssystem im 2.000-MW-Kraftwerk PP10 der Saudi Electricity Company
- Timken übernimmt QM Bearings zur Erweiterung des High-Performance-Antriebsstrang-Portfolios
- Klares Vision nutzen, um Wartung & Zuverlässigkeit zum Erfolg zu führen
- Toyotas TIEM Werk erhält „Company of the Year“ Award der Columbus Chamber
- So verlängern Sie die Lebensdauer Ihres Netzteils: 6 Expertentipps
- Windkraft: Umwandlung von Luftbewegung in sauberen Strom
- Lösungen freisetzen: Wie Ursachenanalyse nachhaltigen Erfolg fördert