



Wie Vibrationsanalyse Lagerausfall in Industriekühlern erkennt
In dieser Fallstudie wurde ein Außenlaufbahn-Lagerfehler an einem 1.250-Tonnen- (4.400-kW-) Luftkonditionskühler mithilfe kommerziell verfügbarer tragbarer Vibrationsanalyse-Ausrüstung und -Software identifiziert.
Der Kühler ist ein einstufiger Zentrifugalkompressor, ausgestattet mit einem Wälzlager-Schublager am motorfreien Ende und einem Gleitlager am motorgetriebenen Ende. Der dargestellte Diagnoseansatz gilt für jede rotierende Maschine – Pumpen, Lüfter, Getriebe – die Wälzkontaktlager nutzt.
Vibrationsanalyse-Werkzeuge
Im vergangenen Vierteljahrhundert haben sich Vibrationsmesswerkzeuge dramatisch weiterentwickelt. Für die meisten Industriemaschinen bleibt ein triaxialer Beschleunigungssensor der Sensor der Wahl. Während das Rohsignal proportional zur Beschleunigung ist, wird es normalerweise integriert und in Geschwindigkeitseinheiten ausgedrückt. Alle Daten dieser Fallstudie wurden mit einem triaxialen Beschleunigungssensor-Cluster erfasst, illustriert in Abbildung 2.
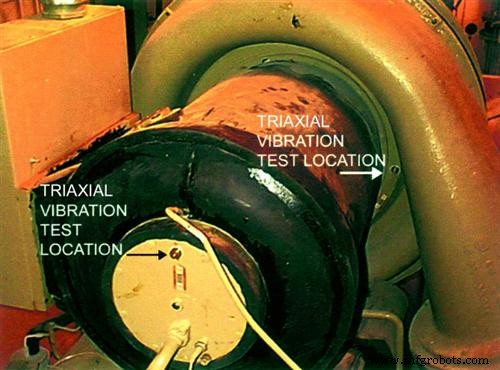
Abbildung 1. Kühler mit Vibrationsmessort an den Motorlagergehäusen.
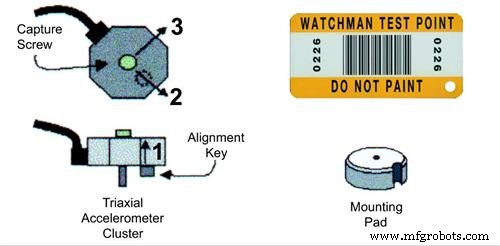
Abbildung 2. Skizze eines triaxialen Beschleunigungssensor-Clusters (links), das per Stehbolzen auf der Bronze-Scheiben-Montageplatte (unten rechts) befestigt ist. Das Cluster enthält drei Beschleunigungssensoren, die jeweils gegenseitig senkrecht zueinander stehen. Die Datenerfassung wird per Barcode aktiviert, der den Datensammler automatisch konfiguriert, aufzeichnet und speichert.
Die Montageplatte ist starr mit dem Motorlagergehäuse verbunden, und das triaxiale Cluster ist stehendbolzenmontiert, was simultane Erfassung aller drei Achsen ermöglicht.
Der barcode-basierte Aufbau garantiert wiederholbare, präzise Datenerfassung, unabhängig davon, wer den Test durchführt. Konsistente Betriebsbedingungen erzeugen konsistente Daten, solange der mechanische Zustand der Maschine unverändert bleibt.
Signalverarbeitungsoptionen variieren je nach gewünschtem Detailgrad. Routinemäßige Predictive-Maintenance-Programme erfassen typischerweise zwei Datentypen:
Gesamtschwingpegel: Eine breitbandige Schwingungsmessung, die die Gesamtamplitude über einen weiten Frequenzbereich repräsentiert. Sie ist kostengünstig zu erfassen, verarbeiten und trenden.
Schmalband: Mittels Fast Fourier Transform (FFT) wird das Schwingungssignal in diskrete Frequenzen zerlegt, dargestellt als 2-D-Spektraldiagramm von Amplitude gegen Frequenz. In diesem Fall enthält jedes Spektrum 800 diskrete Peaks, was feine Frequenzauflösung bietet.
Vibrations-Akzeptanzkriterien
Welcher Schwingpegel ist für einen 1.250-Tonnen- (4.400-kW-) Kühler akzeptabel? Der Hersteller nutzt eine Pass/Fail-Breitbandspezifikation von 0,25 in/s (Spitze). Akzeptanzgrenzen werden üblicherweise als absolute oder relative Kriterien ausgedrückt.
Das IRD General Machinery Vibration Severity Chart, zusammengefasst in Tabelle 1, ist eine weit verbreitete absolute Referenz. Jeder Zustandsband ist durch einen Faktor zwei in Geschwindigkeit getrennt, entsprechend einer 6-dB-Änderung in VdB.
Tabelle 1. IRD General Machinery Vibration Severity Chart
| Maschinenzustand | Geschwindigkeit (in./s peak) | Geschwindigkeit (VdB) |
|---|---|---|
| Sehr Rau | >0,628 | >121 |
| Rau | 0,314 < V < 0,628 | 115 < VdB < 121 |
| Leicht Rau | 0,157 < V < 0,314 | 109 < VdB < 115 |
| Mäßig | 0,0785 < V < 0,157 | 103 < VdB < 109 |
| Gut | 0,0392 < V < 0,0785 | 97 < VdB < 103 |
| Sehr Gut | 0,0196 < V < 0,0392 | 91 < VdB < 97 |
| Glatt | 0,0098 < V < 0,0196 | 85 < VdB < 91 |
| Sehr Glatt | 0,0049 < V < 0,0098 | 79 < VdB < 85 |
| Extrem Glatt | <0,0049 | <79 |
Tabelle 1. Das IRD-Diagramm bietet eine abgestufte Sicht auf Maschinenzustand für Frequenzen zwischen 1,6 und 1.667 Hz, anwendbar auf die meisten rotierenden Geräte.
Absolute Kriterien reichen für Abnahmetests, aber Predictive Maintenance verlangt sensiblere, relative Kriterien. Relative Limits werden durch Mitteln von Vibrationsspektren mehrerer identischer Maschinen unter ähnlicher Last abgeleitet. Für diese Studie wurden Spektren von 12 identischen Kühlern gemittelt. Die Bronzescheibenplatten waren identisch montiert, und Daten wurden bei jedem Kühler bei ca. 80 % Nennlast erfasst.
Nach manueller Prüfung wurden Baselinespektren festgelegt und Standardabweichungen berechnet. Eine „Mittelwert + 1 σ“-Maske wurde erzeugt. Statistisch sollten etwa 85 % der Schwingamplituden unter dieser Maske liegen. Im Gegensatz zu herstellerdefinierten Pass/Fail-Grenzen passt dieser relative Ansatz akzeptable Bereiche an die spezifische Ausrüstung an.
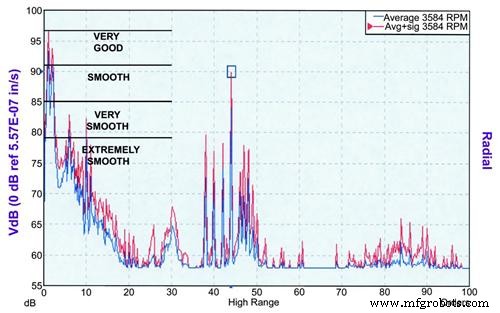
Abbildung 3. Relative Akzeptanzkriterien für den 1.250-Tonnen-Kühler, generiert aus 12 identischen Einheiten. Das blaue Spektrum ist der Durchschnitt; die rote Kurve ist Durchschnitt + 1 σ. Zum Vergleich ist das IRD Severity Chart überlagert.
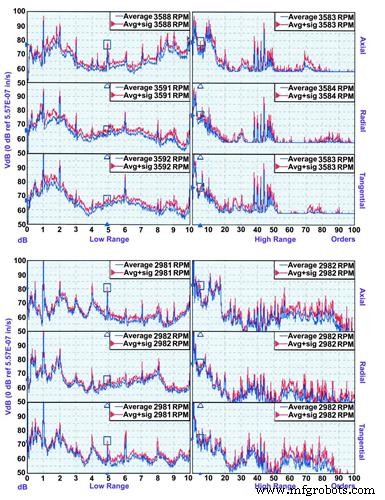
Abbildung 4. Baselinedaten von zwei Anlagen: Werk A (obere sechs Spektren) und Werk B (untere sechs). Jedes Werk beherbergt 18 identische Kühler. Werk Bs Drehzahl (2.982 rpm) spiegelt eine 50-Hz-Netzfrequenz wider, typisch für Europa. Die Daten repräsentieren das freilaufende Motorlager.
Wälzlagerprobleme
Lagerfehler gehören zu den häufigsten per Vibrationsanalyse erkannten Problemen. Frühe Defekte manifestieren sich als Schwingungskomponenten an Frequenzen, die keine Vielfachen der Wellendrehzahl sind. Diese nicht-synchronen Frequenzen werden durch Lagergeometrie bestimmt und können mit folgenden Regeln approximiert werden:
Ball Pass Frequency Outer Race (BPFO) = Anzahl Rollen × Wellendrehzahl × 0,4
Ball Pass Frequency Inner Race (BPFI) = Anzahl Rollen × Wellendrehzahl × 0,6
Fundamental Train Frequency (FTF) = Wellendrehzahl × 0,4
Der Hersteller spezifizierte ein SKF 7318 Lager. Seine Tabelle zeigt Außen- und Innenlaufbahn-Ballpassfrequenzen von 4,9×M und 7,1×M, was ein 12-Elemente-Lager bestätigt. Mit fortschreitendem Verschleiß erscheinen Harmonische (ganzzahlige Vielfache) dieser Ballpassfrequenzen im Spektrum. Je nach Defekttyp können auch 1×M-Seitenbänder vorhanden sein. Schwerer Verschleiß hebt das Hochfrequenz-Rauschboden zwischen 70×M und 100×M an.
Gängige Diagnosestrategien
Präzise Lagerausfallerkennung erfordert konsistente Datenerfassungs- und Analysemethodik. Breitbandmessgeräte übersehen oft frühen Verschleiß und bieten begrenzte Warnung vor katastrophalem Ausfall. Hochfrequenz-Stoß- oder Ultraschallmethoden können frühen Verschleiß detektieren, verpassen aber niedrigfrequente Fehler wie Unwucht oder Fluchtfehler.
Triaxiale Schmalband-Spektralanalyse mit relativen Akzeptanzkriterien liefert zuverlässige Früherkennung und kann eine breite Fehlerpalette diagnostizieren – Unwucht, Fluchtfehler, Laufradspiel, Lockerheit, Resonanz. Diese Studie nutzt diesen Ansatz.
Der Schmalband-Datensatz umfasst zwei hochauflösende (800 Linien) triaxiale Spektren von einem einzelnen Punkt an einem starren Lagergehäuse. Das Niederfrequenzspektrum deckt 0–10 Ordnungen der Wellendrehzahl ab und erfasst fundamentale Lagertöne. Das Hochfrequenzspektrum spannt 0–100 Ordnungen, offenbart Lagerton-Harmonische und das Hochfrequenz-Rauschboden. Zwar umfangreich, ermöglicht der barcode-basierte Aufbau schnelle, wiederholbare Datenerfassung, und PC-Verarbeitung ist schnell und automatisiert.
Das Fehlermodell für Lagerdefekte umfasst vier Schlüsselindikatoren:
- Harmonische Reihe von Peaks an einer nicht-synchronen Grundfrequenz.
- 1×M und/oder FTF-Seitenbänder um diese Peaks.
- Erhöhtes Hochfrequenz-Rauschboden.
- Harmonische Reihe an Wellendrehzahl aufgrund von Lagerlockerheit.
Vibrationsanalyse: Mensch vs. Computer
Das Volumen an Schmalbanddaten, das für präzise Diagnose nötig ist, erfordert computergestützte Verarbeitung. Ein Personal Computer, ausgestattet mit einem Experten-System, kann folgende Schritte in Sekunden ausführen:
- Spektren relativ zur Wellendrehzahl normalisieren.
- Amplituden wichtiger Erregerfrequenzen und Nebengeipfel extrahieren.
- Fehlermodell anwenden, um Defektmuster zu identifizieren.
- Schweregrad basierend auf der Prominenz des Musters quantifizieren.
Diese Logikregeln wurden kalibriert, indem automatisierte Diagnosen mit Expertenanalysen einer großen Maschinenpopulation verglichen wurden, sodass die Computer-Schlüsse einem erfahrenen Vibrationsanalysten entsprechen.
Abbildung 5 zeigt den textbasierten Diagnosebericht, den das Experten-System für Kühler 4 erzeugte.
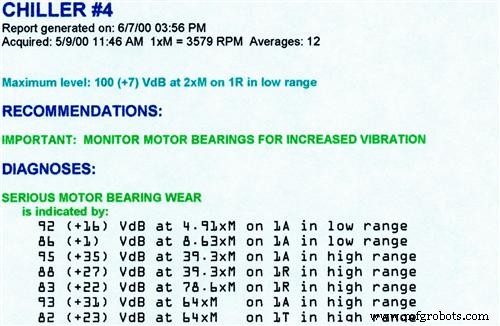
Abbildung 5. Computer-generierte Diagnoseergebnisse für Kühler 4.
Manuelle Überprüfung der Spektraldaten
Abbildung 6 präsentiert die Motor-freien-Ende-Daten, die am 25. März für Kühler 4 erfasst wurden. Die Durchschnitt + σ Maske (rot) ist zum Vergleich überlagert. Die horizontale Achse ist in „Ordnungen“ skaliert, wobei 1 Ordnung einer Wellendrehung entspricht.
Prominente nicht-synchrone Peaks erscheinen bei 4,9×M und 7,1×M in den axialen Niederfrequenzdaten – exakt BPFO und BPFI für das Motorlager. In den Hochfrequenzspektren bestätigen Harmonische im Abstand von 4,9×M die BPFO-Harmonikreihe. Das Hochfrequenz-Rauschboden entspricht der σ-Maske, was zeigt, dass Verschleiß vorhanden, aber noch nicht kritisch ist.
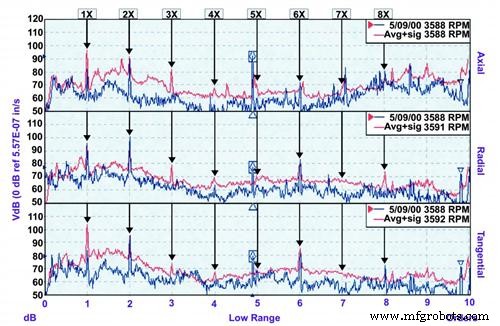
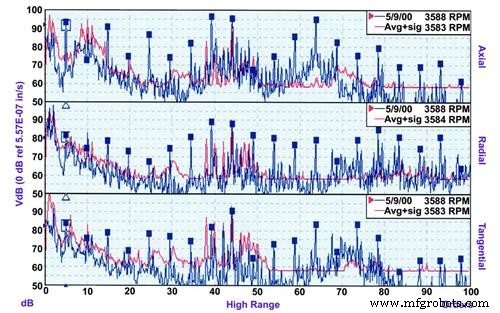
Abbildung 6. Triaxiale Vibrationsspektren für das Motor freilaufende Lager an Kühler 4. Links: Niederfrequenzdaten; Rechts: Hochfrequenzdaten. Markierte Peaks zeigen 4,9×M BPFO-Harmonikreihe.
Prognostik
Einmal ein Lagerfehler bestätigt, stellt sich die Frage nach der Restlebensdauer. Ein erfahrener Analyst verschiebt das Urteil, bis mehrere Datensätze einen Trend zeigen. Das Experten-System berechnet einen Schweregrad-Score basierend auf drei Faktoren:
- Anzahl der stützenden Peaks.
- Ausmaß, um das jeder Peak das Kriterium übersteigt.
- Absolute Amplitude jedes Peaks.
Schweregrad-Scores werden auf eine Skala von leicht, mäßig, ernst und extrem abgebildet. Im Trendplot (Abbildung 7) hat sich der Lagerausfall-Schweregrad auf einem niedrig-ernsten Level stabilisiert.
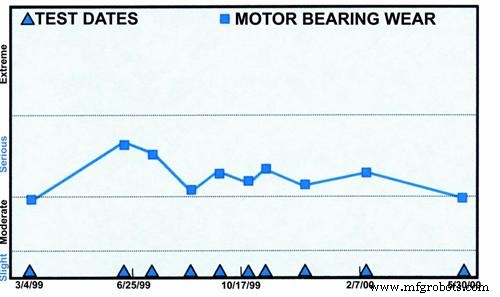
Abbildung 7. Experten-System Trendplot für Kühler 4.
Die Lebensdauer des Lagers wird weitgehend durch die Last bestimmt; aktuelle Daten zeigen keine Verschlechterung im vergangenen Jahr. Vibrationsanalyse liefert quantifizierbare Beweise für Lagergesundheit und ermöglicht proaktive Entscheidungen. Wenn Verschleiß eskaliert, wird das System den Schweregrad-Score entsprechend anheben.
Bei einem früheren Servicebesuch nutzte ein Hersteller-Ingenieur ein Gesamtschwingungsmessgerät und schloss, das Lager sei in Ordnung. Die Hersteller-Grenze von 0,25 in/s Spitze wurde wahrscheinlich eingehalten, was eine zentrale Limitation von Breitbandmessungen für Predictive Maintenance illustriert – sie übersehen subtile, nicht-synchrone Signaturen wie BPFO-Harmonische.
Fazit
Um Lagerlebensdauer zu maximieren, sollten Facility Engineers jede Maschine kontinuierlich gegen ihr modellspezifisches Durchschnitt + 1 σ Baseline überwachen. Der Experten-System-Schweregrad-Score bietet einen konsistenten, objektiven Trend, der rechtzeitige Wartungsentscheidungen informiert. Wenn der Schweregrad das extreme Level annähert, sollte ein Lagertausch geplant und das ausgebaute Lager inspiziert werden, um den Diagnosekreis zu schließen.
Über Azima DLI
Azima DLI ist ein führender Anbieter vorausschauender Maschinen-Zustandsüberwachung und -Analyse, der zuverlässige, skalierbare Lösungen liefert, die den hohen Standards der Kunden für Verfügbarkeit entsprechen. Ihre WATCHMAN Reliability Services kombinieren flexible Deployment, bewährte Diagnose-Software und tiefe analytische Expertise, um nachhaltige, kosteneffektive zustandsbasierte Instandhaltungsprogramme zu liefern. Mit Hauptsitz in Woburn, Massachusetts, und globaler Präsenz in USA, Asien-Pazifik, Zentralamerika, Europa und Südamerika hilft Azima DLI Kunden, Assetverfügbarkeit und Produktivität zu maximieren. Weitere Informationen unter www.azimadli.com.
Gerätewartung und Reparatur
- Proaktive Zustandsüberwachung: Ursachenanalyse eines 450-PS Elektromotorausfalls
- Hohe Vibration bei neuer Kreiselpumpe auf fehlerhafte Motorlagerung zurückgeführt
- Schritt-für-Schritt-Anleitung: Lager sicher zur Reparatur ausbauen
- PPL Montana steigert Anlagenverfügbarkeit durch Timken-Instandhaltungstraining
- Lagerausfälle eliminieren: Wie strategische Partnerschaften Verlässlichkeit steigerten und 230.000 $ einsparten
- Wie Schwingungsanalyse Predictive-Maintenance-Erfolg antreibt
- Effizienz maximieren: Wie vorbeugende Wartungssoftware den Fertigungserfolg antreibt
- Ölanalyse: Unverzichtbar für den Erfolg im gewerblichen Fernverkehr
- Wie Flüssigkeitsanalyse die Zuverlässigkeit von Maschinen erhöht und Ausfallzeiten reduziert
- Umfassender Leitfaden zu schwerem Abbruch- & Rückbaugerät: Auswahl & Betrieb