



Proaktive Zustandsüberwachung: Ursachenanalyse eines 450-PS Elektromotorausfalls
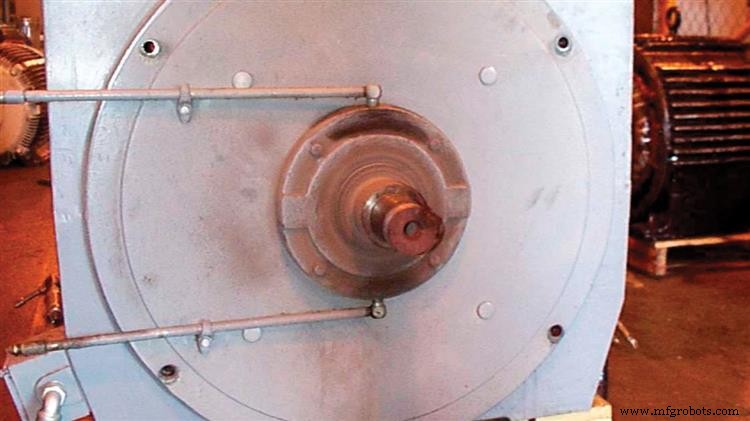
Zuverlässigkeitsteams fokussieren sich oft auf die Technologie, die Probleme erkennt, und die Kosteneinsparungen durch Verhinderung ungeplanter Ausfälle. Doch wir bleiben häufig an der Oberfläche: Wir beheben den physischen Defekt, verpassen aber die zugrundeliegende latente Ursache. Ein proaktiverer Ansatz – das Zurückverfolgen eines erkannten Problems zu seiner Wurzel – liefert tiefere werksweite Vorteile. Die folgende Fallstudie veranschaulicht diese Philosophie an einem 450-PS, 1.200 U/min, 4.160-Volt Elektromotor (siehe Foto 1).
Während einer routinemäßigen Vibrationsinspektion beobachtete ein Analyst einen starken Anstieg der Vibration von <0,1 in/s auf 0,25 in/s (Graph 1). Keine anderen Änderungen im Maschinenstrang wurden festgestellt. Spektralanalyse des ausgehenden Lagers des Motors zeigte einen ausgeprägten Peak bei 7.200 U/min und einen weiteren bei 71-facher Motordrehzahl (Graph 2).
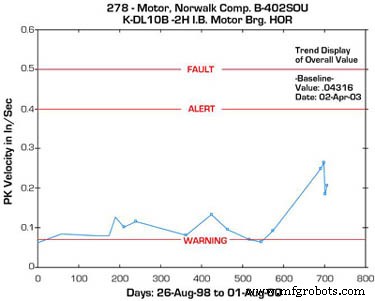
Foto 1. Der 450-PS Motor im Eastman Chemical Werk.
Die initiale Hypothese war ein elektrischer Fehler, daher führte das Motorenanalyseteam Strom- und Leistungsanalysen durch (Graph 3), die normale Ergebnisse lieferten. Ein tieferes, hochauflösendes Vibrationsspektrum wurde dann erfasst, das einen 7.239 cpm Peak identifizierte, der der Ball Pass Frequency Outer Race (BPFO) des einseitigen Lagers entsprach. Angesichts vorangegangener Erfahrung mit dieser Anwendung wurde entschieden, den Motor während eines anstehenden geplanten Wartungsfensters auszutauschen.
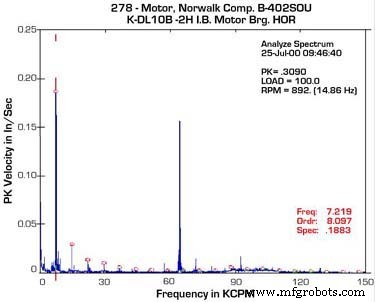
Graph 2. Spektrum des ausgehenden Lagers.
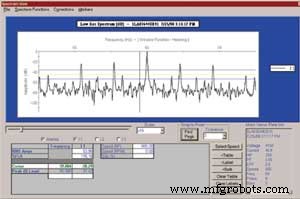
Graph 3. Stromanalysemesswerte.
Nicht hier aufhören – Die Wurzelursache suchen
Viele Zuverlässigkeitsteams stoppen nach Behebung des identifizierten Defekts und beanspruchen einen Kosteneinsparungssieg. Um den Wert von Zustandsüberwachungsdaten wirklich zu maximieren, müssen wir den Ausfall zurück zu seiner latenten Ursache verfolgen und das Lernen werksweit anwenden.
Das Motorenanalyseteam folgte dem Motor zu einer lokalen Reparaturwerkstatt, um das Lagerproblem zu bestätigen und die Wurzelursache aufzudecken. Bei der Inspektion enthielt das Fettfüllrohr Interlube Red Hi-Lo Fett, während die Werksspezifikation Exxon Polyrex EM vorsah (Foto 2). Die Demontage zeigte, dass das Fett gehärtet war, und weitere Analysen ergaben, dass das Lager zuvor mit Chevron Black Pearl Fett überholt worden war. Die inkompatiblen Fette verursachten Härtung und Außennbahnschaden.
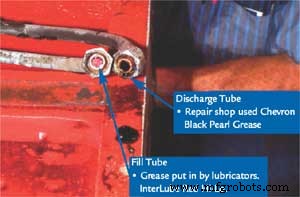
Foto 2. Fettfüll- und Entleerungsrohre zeigen Inkompatibilität.
Zusätzlich verwendete der Motor ein Pendelrollenlager in einer Riemenantriebsanwendung, was für Radiallasten nicht optimal ist. Die Entscheidung fiel, es durch ein Zylinderrollenlager zu ersetzen, um die Tragfähigkeit zu erhöhen.
Auch hier nicht aufhören
Nach Korrektur der Lager- und FETTspezifikation war der nächste Schritt zu untersuchen, wie die falschen Fette in das System gelangten und ob andere Motoren betroffen waren. Fragen tauchten auf: Wie kam das falsche Fett in dieses Lager? Nutzen andere Motoren nicht-spezifizierte Fette? Warum wich die Reparaturwerkstatt von den Werksspezifikationen ab?
Wichtige Maßnahmen basierend auf der Ursachenanalyse:
- Ergebnisse an die Lubrication Services Group kommuniziert, um das nicht-spezifizierte Fett aus allen Werksanlagen zu eliminieren. Interlube Red Hi-Lo wurde aus allen Schmierstoffbeständen entfernt.
- Gemeinsames Meeting mit der Motorenreparaturwerkstatt abgehalten, um die Auswirkungen des Mischens inkompatibler Fette zu diskutieren und zukünftige Erwartungen festzulegen.
- Neue Reparaturspezifikation entwickelt, die explizit das korrekte Fett einschließt – eine Änderung zur vorherigen Spezifikation, die diesen Aspekt ausließ.
- Dedizierter Motorenreparatur-Bewertungsprozess und Team etabliert, um ähnliche Ausfälle zu überwachen und anzugehen.
Dieser Fall demonstriert die greifbaren Vorteile, ein Zustandsüberwachungsprogramm über Oberflächenreparaturen hinaus voranzutreiben. Durch proaktives Identifizieren latenter Ursachen können wir werksweite Lösungen implementieren, die Zuverlässigkeit erhöhen und Risiko reduzieren.
Tom Whittemore Jr., Reliability Technologies Group, Eastman Chemical Company – Tennessee Operations.
Gerätewartung und Reparatur
- C# For-Schleifen meistern: Syntax, Ablauf und praktische Beispiele
- Echtzeit-Ölüberwachung: Wie tragbares FT-IR proaktive Wartung vorantreibt
- Ist Continuous Monitoring die richtige Wahl für Ihren Betrieb?
- Wie Trending die Zuverlässigkeit von Elektromotoren verbessert
- Rotorstabbruch verhindern: Wichtige Einblicke in thermische Ausdehnung und Spannung
- Häufige Fallstricke im Condition Monitoring für erfolgreiche Fabrikinstandhaltung vermeiden
- IIoT für vorausschauende Wartung: Proaktive Strategien gegen Stillstand und Kosten
- Elektromotor-Effizienz steigern: 4 bewährte Strategien
- Industrie 4.0: Transformation der Zustandsüberwachung von Anlagen für beispiellose Effizienz
- Wie Maschinen-Zustandsüberwachung kontinuierlichen Fabrikbetrieb sichert