



Kettenverschleiß-Überwachung meistern: Ein zuverlässiges Programm für Industrieketten aufbauen
Kettenverschleiß-Überwachung ist seit dem ersten geschmiedeten Glied Teil von Anlagenverlässlichkeitsprogrammen. Sie ist so integraler Bestandteil des Reliability-Programms einer Organisation, dass sie in die Branchen-Sprache einging – wie der Spruch: „Eine Kette ist nur so stark wie ihr schwächstes Glied.“
Ketten finden sich in fast jedem industriellen Prozess. Sie sind Teil der Materialförder- und Transportsysteme einer Anlage, Schlüsselkomponenten im Betrieb von Hebezeugen und Kränen oder Teil der Verbindung, die eine Sicherheits-Stop-Vorrichtung steuert.
Unabhängig von ihrer Funktion ist der Ausfall einer Komponente, die eine Kette ausmacht, für den Eigentümer kostspielig, wenn nicht katastrophal. Obwohl wir alle zustimmen, dass Kettenausfall unerwünscht ist, ist die moderne Kettenverschleiß-Überwachung in Ansatz und Häufigkeit nach wie vor vielfältig.
Typischerweise werden Kettenverlässlichkeitsinspektionen durch periodische Stichprobenverfahren oder Austauschpläne durchgeführt. Visuelle Inspektionen werden häufig zur Identifizierung von Verschleiß an Ketten angewendet, was zeitaufwändig ist und stark von Erfahrung, Einstellung und Prozesswissen des Inspektors abhängt.
Technologie existiert, die diesen kostspieligen Ansatz nicht mehr zur einzigen Option für heutige Instandhaltungsabteilungen macht. Der Einsatz von Infrarot-Fotoelektrischen Optiksystemen ermöglicht Inspektionen, die präziser, kostengünstiger sind und Trendinformationen liefern, um Ausfallrisiken zu reduzieren.
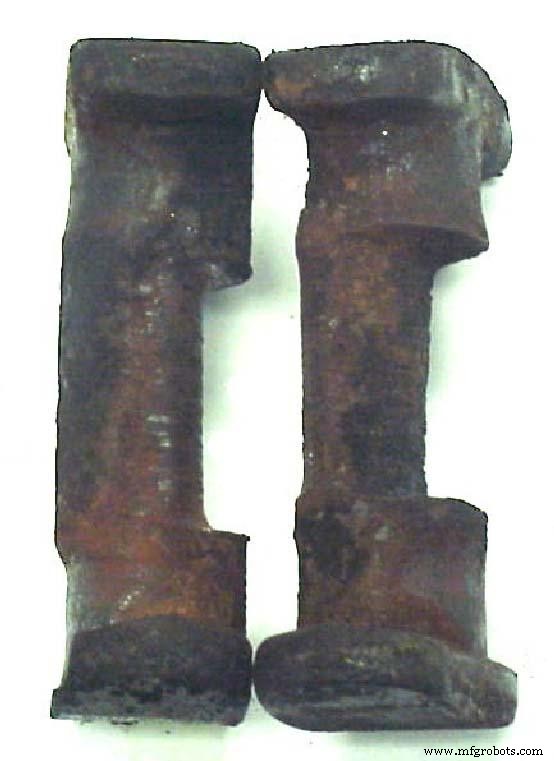
Beispiele für verschlissene Kettenbolzen, identifiziert durch ein Infrarot-Fotoelektrisches Kettenverschleiß-Überwachungssystem.
Erklärung des Fotoelektrischen Prozesses
Infrarot-Fotoelektrische Technologie wird in vielen Aspekten unseres täglichen Lebens genutzt, ohne dass die meisten sich dessen bewusst sind. Beispiele für fotoelektrische Detektoren sind die Sensorkomponenten fortschrittlichster Sicherheitssysteme, Sicherheitssteuerungen an Türschließsystemen für Aufzüge und Transportsysteme sowie Füllstandsmesser in Hochleistungs-Abfüllanlagen.
Die Anwendungen dieser Technologie sind sicherlich vielfältig. Das Grundprinzip beruht auf einer Infrarot-Lichtquelle (Sender), die einen gepulsten IR-Strahl an eine Reihe von Infrarot-Sensoren (Empfänger) sendet, die diesen Strahl überwachen. Die Kombination aus Sender und Empfänger wird als fotoelektrischer Detektor bezeichnet.
Sender und Empfänger werden auf gegenüberliegenden Seiten des zu überwachenden Bereichs installiert, und ein Signal wird erzeugt, wenn der Empfänger eine Unterbrechung des gepulsten Infrarotstrahls detektiert. Ein Auto-Scheinwerfer und eine Fotozelle könnten in einem Schulprojekt einen sehr einfachen fotoelektrischen Detektor bilden.
Die Zugabe von Infrarotlicht zu diesem Prozess ist auf die erhöhte Empfängerempfindlichkeit und Penetration zurückzuführen. Infrarotlicht ist eine Form elektromagnetischer Strahlung ähnlich wie Radiosignale, sichtbares Licht und Röntgenstrahlen. Obwohl Infrarotenergie dem sichtbaren Licht ähnelt und viele Eigenschaften teilt, ist sie für das menschliche Auge aufgrund der Wellenlängendifferenz unsichtbar. Infrarotenergie hat Wellenlängen von 0,75 Mikrometern bis 1 Millimeter.
Die Abdeckungen von fotoelektrischen Detektoren bestehen aus speziellen Materialien, die sichtbares Licht blockieren, während sie maximalen IR-Energiedurchlass ermöglichen. Dies erlaubt den Einsatz von Infrarot-Fotoelektrischen Detektoren auf gut beleuchteten Fabrikhallen oder sogar bei direkter Sonneneinstrahlung.
Historische Perspektive
Würden die meisten Unternehmen ihre Ketten-Überwachungsprogramme dokumentieren, sollte man nicht überrascht sein, Aussagen wie „Kette austauschen, wenn Förderer während Produktion streikt“ oder „Der letzte Kettenaustausch war vor etwa fünf Jahren, er ist fällig“ zu finden. Selbst das, was als proaktives Programm für Kettenverschleiß-Überwachung gilt, hat historisch die Methode verwendet, eine willkürliche Probe eines nominalen 10-Fuß-Abschnitts der Kette auszuwählen und physisch auf Dehnung zu messen, was Verschleiß anzeigen würde. Offensichtlich birgt dieser Ansatz ein erhebliches Risiko.
Stichprobenpläne hängen davon ab, dass die Probe Informationen liefert, die mit dem Zustand des gesamten Systems konsistent sind. Die Inspektion auf einen 10-Fuß-Abschnitt einer 1.000-Fuß-langen Kette zu beschränken, schafft eine Situation, in der die Wahrscheinlichkeit, den Bereich mit dem stärksten Verschleiß tatsächlich zu erfassen, „Chancen“ bietet, die selbst ein Las-Vegas-Spieler inakzeptabel fände.
Ein weiteres Problem ist die Genauigkeit der Messungen, wenn das Messgerät ein Standard-Baumarkt-Maßband ist. Die historische Alternative – visuelle Inspektion der Kette – kann zwar Kettenverschleiß erkennen, aber kann der Produktionsplan die extreme Stillstandzeit eines so arbeitsintensiven Ansatzes tolerieren, der eine stillstehende Kette für eine angemessene Inspektion benötigt? Viele Kettenarten sind geschmiert oder lackiert, und genau diese Beschichtungen, die Kette vor Verschleiß und Korrosion schützen, maskieren typische Verschleißindikatoren bei visuellen Inspektionen.
Der letzte oft genutzte Ansatz ist der periodische Austausch basierend auf Kettenalter. Dieses System zur Sicherung der Kettenverlässlichkeit mag helfen, Produktionsstillstände zu reduzieren, aber die Kosten für den Austausch noch intakter Ketten nur wegen des Alters können nie wieder hereingeholt werden.
Infrarot-Fotoelektrische Kettenverschleiß-Überwachung
Infrarot-Fotoelektrische Instrumente, speziell für Kettenverschleiß-Überwachung entwickelt, nutzen typischerweise referenzierte Technologie, um den Abstand zwischen den Vorderkanten jedes Mittelglieds der Kette präzise zu messen. Mit genauen Glied-zu-Glied-Messungen können diese Monitore einzelne Glieder oder Bolzen identifizieren, die Anzeichen abnormalen Verschleißes zeigen.
Das abgebildete Gerät ist ein tragbares, batteriebetriebenes Gerät, das alle Kombinationen von 3-, 4- und 6-Zoll-Ketten überwachen kann. Alternativ sind Geräte für Einfachteilungs-Ketten erhältlich. Diese Monitore ermöglichen die In-Motion-Überwachung der Kette, sodass die Inspektion ohne Produktionsunterbrechung durchgeführt werden kann.
Werden fest installierte Geräte genutzt, kann die kontinuierliche Überwachung der Kette instantan erfolgen und jedes Kettenglied identifizieren, das die programmierten Grenzwerte überschreitet. Sowohl Status-Monitoring-Geräte als auch fest installierte Geräte kennzeichnen jedes Glied, das außerhalb der voreingestellten Größen liegt, durch Alarmleuchten, die den spezifischen Problem Bereich anzeigen. Die meisten Geräte bieten dem Bediener Optionen zur Datenverarbeitung, einschließlich alternativer Wege für Überwachung, Datenauswertung und Problemzonen-Identifikation.
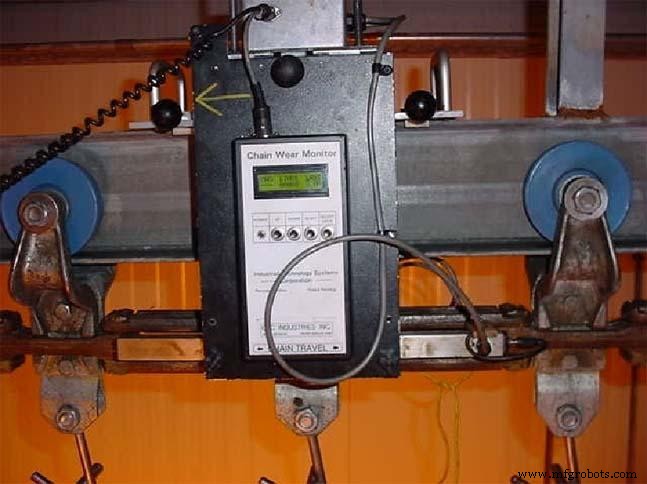
Ein tragbares Infrarot-Fotoelektrisches Kettenverschleiß-Überwachungssystem, montiert an einem Förderer.
Automatisierte Anomalie-Erkennungs- und Markierungssysteme identifizieren jedes Glied, das den Verschleiß-Grenzwert überschreitet, und in Kombination mit Trendanalyse-Software – ob periodisch oder kontinuierlich scannend – ermöglichen sie den geplanten Austausch der Kette nur dann, wenn er wirklich nötig ist. Trend-Software erfordert einen definierten Start-/Stopp-Punkt für genaue Vergleiche. Dies wird üblicherweise durch ein eindeutig identifiziertes Glied im System erreicht.
Eine Option für Start-/Stopp-Glied-Identifikation kann durch dauerhaftes Anbringen einer Magnetenbaugruppe in der Kette selbst realisiert werden, die das Gerät automatisch signalisiert, die Datenaufzeichnung bei jedem Passieren des Magneten an den Sensoren zu starten und zu stoppen. Diese Option bietet eine leicht verständliche Datenpräsentation.
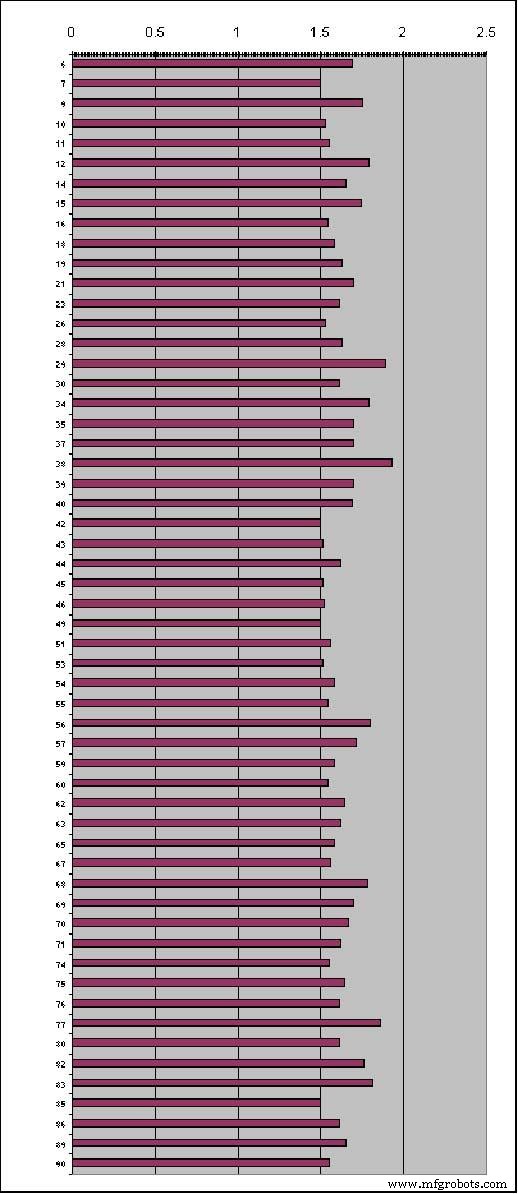
Ein Beispiel für Berichterstattungssoftware mit Balkendiagramm der Glied-Satz-Messungen.
Mehrere einzigartige Funktionen, die aus speziell entwickelter Software gewonnen werden können, ermöglichen wertvolle Analysetools wie einstellbare Spannlängen-Akzeptanzkriterien, Datenaufzeichnungs-Messbereiche (einzelnes Glied, einzelne Glied-Sätze oder 10-Fuß-Abschnitte), Trend-Overlay und Diagrammoptionen.
Genauigkeit
Bei normaler Nutzung tritt der Großteil des Kettenverschleißes an den Reibungspunkten auf. Die Reibungspunkte sind jene Bereiche, an denen der Bolzen in das Mittelglied eingreift. Verschleiß erfolgt am Mittelbolzen selbst, an der Innenseite des Mittelglieds oder in den meisten Fällen einer Kombination aus beiden. Hersteller liefern Ersatz-Wachstumstabellen, die einen Wert angeben, um die maximal empfohlene „Kettenwachstum“-Länge als Leitlinie für den Kettenaustausch zu bestimmen. Dies basiert meist auf Inspektionsdaten, die mit der gängigen nominalen 10-Fuß-Messmethode erhoben wurden. Ein Beispiel: Ein 10-Fuß-Abschnitt neuer Kette misst 120 Zoll und sollte ausgetauscht werden, wenn er 124 bis 124,5 Zoll erreicht.
Ein zu beachtendes Problem ist, dass Verschleiß nicht gleichmäßig über den gemessenen Kettenabschnitt verteilt sein muss. Der Verschleiß an einem Glied kann viel stärker sein als an einem angrenzenden. Diese Bedingung birgt die Möglichkeit, dass eine kurz vor dem Ausfall stehende Kette innerhalb akzeptabler Toleranzen misst.
Der Einsatz von Einzelglied-Messtechnologie eliminiert diesen Fehler, erhöht die Zuverlässigkeit der Inspektion und reduziert das Risiko katastrophaler Kettenausfälle. Ein scannendes Infrarot-Fotoelektrisches System bietet Genauigkeit innerhalb von 0,02 Zoll. Dies ist noch signifikanter, wenn man bedenkt, dass dies an einer in Bewegung befindlichen Kette gemessen wird.
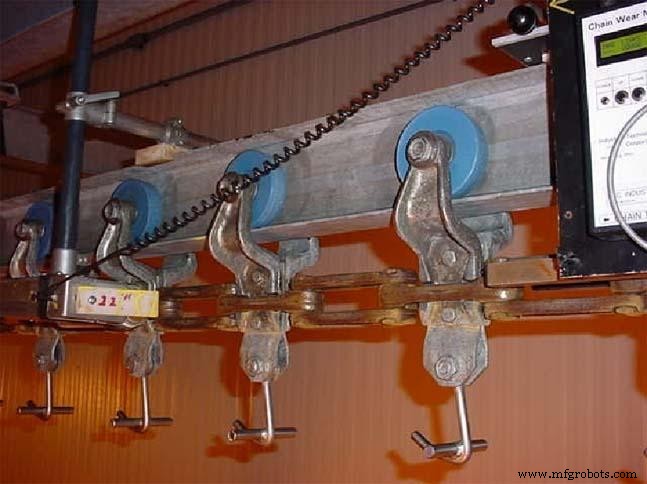
Dieses System ist mit einem automatischen Farbsprüh-Markierungssystem ausgestattet, das einzelne Glieder markiert, die nicht innerhalb akzeptabler Toleranzgrenzen liegen.
Bedienpersonal
Obwohl die Bedienung standardmäßiger Infrarot-Fotoelektrischer Ketten-Überwachungssysteme nicht viel schwieriger ist als die eines typischen Desktop-PCs, gibt es Überlegungen, die bei der Bedienung dieses Systemtyps bewertet werden sollten. Das erste und wichtigste ist Sicherheit. Immer wenn Personal physisch um bewegte Industrieanlagen arbeiten muss, gibt es Sicherheitsfragen, die sorgfältig überwacht werden müssen. Mindestens sollte Sicherheitstraining OSHA-Sicherheitstraining und anlagenspezifische Sicherheitsprüfung umfassen. Lockout-Tagout-Verfahren müssen ebenfalls befolgt werden, um Kettenbewegung während Monitor-Installation und -Entfernung zu verhindern.
Je nach Art der zu inspizierenden Einheit muss die Bedienerausbildung den Betrieb von angetriebenen Ketteneinheiten (Förderer, Kräne, Hebezeuge etc.), Geräteinstallation, Linienbegehung, Softwarebedienung, Dateispeicherung und -wiederherstellung sowie Dateninterpretation abdecken. Oft ist beidseitiger Zugang zur Kette nicht möglich und erfordert Sichtausschnitte. Diese Operation erfordert eine Person, die die Lastanforderungen verschiedener Einheitentypen versteht, um strukturelle Schwächung erforderlicher Stützen zu verhindern. Da diese Inspektion verlasslichkeitsbasiert ist und keine Vorschrift darstellt, müssen Akzeptanzkriterien festgelegt werden, um nützliche Daten zu liefern.
Die Entwicklung maximaler Wachstumstoleranzen erfordert Personen mit Erfahrung in deren Entwicklung. Empfohlene Ausbildung und Erfahrung können variieren, aber eine gute Richtlinie wäre 30 Stunden Klassenzimmer-Training zu allen relevanten Themen und mindestens sechs Monate praktische Erfahrung, bevor eine Person als qualifiziert für eigenständige Inspektionen gilt.
Die Nutzung von Infrarot-Fotoelektrischer Technologie zur Kettenüberwachung stellt einen großen Verbesserungssprung in diesem wichtigen Teil des Reliability-Programms eines Unternehmens dar. Allein die Kosteneinsparungen rechtfertigen die Prüfung der Anwendbarkeit dieser Technologie.
Ein aktuelles Beispiel für Kosteneinsparungen wurde von einem Fleischverarbeitungsunternehmen entwickelt, das vor Implementierung dieser Technologie die nominale 10-Fuß-Messmethode zur Inspektion nutzte. Über einen Zweijahreszeitraum wurden ihre Ausfallvorfälle um 100 % reduziert (von durchschnittlich sieben Ausfällen pro 12-Monats-Periode auf null ungeplante Ausfälle).
Es wurde berechnet, dass jeder Ausfall dem Unternehmen 2.416 $ an Wartungsreparaturkosten, 3.765 $ an verlorenener Arbeitszeit und 1.184 $ an Produktionsumsatz kostete. Die Gesamtkosten beliefen sich auf 51.555 $ jährlich. Zusätzliche Einsparungen wurden bei Kettenlebensdauer-Verlängerung, Ersatzteil-Bestandsreduktion, geplanter Wartungsterminierung und verlängertem Kettenaustausch realisiert.
Dies ist nur eines von vielen Beispielen, in denen, wenn Kettenverlässlichkeit kritisch für die Anlagenproduktion oder Personensicherheit ist, die Nutzung von Einzelglied-Inspektionsmethoden in ihrer Anwendung selbstfinanzierend sind.
Gerätewartung und Reparatur
- Wie Weyerhaeusers Infrarot-Thermografie 30.000 $ sparte und Verlässlichkeit boostete
- Instandhaltungsplanung meistern: Von reaktiven Reparaturen zu proaktivem Erfolg
- Ein erfolgreiches vorbeugendes Instandhaltungsprogramm auf solidem Fundament aufbauen
- Condition Monitoring: Katalysator für Predictive Maintenance Erfolg
- Implementierung von Total Productive Maintenance (TPM): Ein bewährter 12-Schritte-Plan für Null Ausfälle
- Entwicklung eines robusten elektrischen Wartungsprogramms: Ein praktischer Leitfaden
- Wie zuverlässigkeitsbasierte Programme Arbeitssicherheit steigern und Kosten senken
- Zuverlässigkeit nachhaltig sichern: Spitzenleistung in langfristigen Erfolg verwandeln
- Reliability-Programm starten: Ein bewährter Fahrplan
- Erfolgreiches Fertigungs-Ausbildungsprogramm starten: Ein praktischer Leitfaden