



Einsatz von Schwingungsanalyse und Querkanal-Phasenmessung zur Fehlererkennung
Moderne Schwingungsdatenkollektoren unterstützen routinemäßig mehrere gleichzeitige Sensoren und ermöglichen so die leistungsstarke Querkanal-Phasenanalyse.
Für die Querkanal-Phasenmessung benötigen Sie lediglich ein zusätzliches Kabel und einen Sensor über den Standard-Analysator und das Schwingungs-Routenkabel hinaus.
Querkanal-Phasenanalyse kann strukturelle Lockerheit, Integritätsprobleme, Fehlausrichtung und Resonanzzustände aufdecken, die sonst schwer zu detektieren sind.
Wie funktioniert es?
Die normale Routenakquisition trennt sich überlagernde Sinuswellen nach Frequenz und zeigt jede als eindeutigen Spektralpeak an.
Phasenanalyse isoliert eine einzelne Frequenz und misst ihre Bewegung relativ zu einer Referenz. Die Referenz kann ein Tachometerimpuls von Reflexionsband, ein Key Phaser oder ein weiteres Schwingungssignal in einer Querkanal-Konfiguration sein.
Wenn ein Tachometerimpuls eine Rechteckwelle und das Schwingungssignal eine Sinuswelle erzeugt, werden ihre Spitzenzeitpunkte verglichen. Der resultierende Zeitunterschied wird in Grad ausgedrückt und spiegelt die Drehbewegung wider.
Bei rotierenden Maschinen erzeugt die Vorderkante des Reflexionsbands einen Tachometerimpuls; der nachfolgende Schwingungspeak zeigt den Schwerpunkt auf der Welle an. (Dieser Artikel deckt nicht Fälle ab, in denen der Schwerpunkt nicht mit dem Schwingungshöhepunkt übereinstimmt, aber seien Sie sich bewusst, dass dies vorkommen kann.)
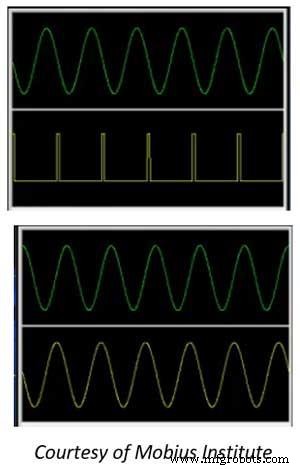
Mit zwei Sensoren in Querkanalanordnung vergleicht der Analysator die Schwingungsspitzen jedes Signals. Der Nutzer kann die Zielfrequenz festlegen – meist die Wellendrehzahl.
Ein typischer Ansatz platziert Sensor A am motorseitigen vertikalen Ausleger und Sensor B am Motorfuß, dann beobachtet man ihre relative Phase. Ein Sensor kann fixiert bleiben, während der andere an weitere Punkte bewegt wird.
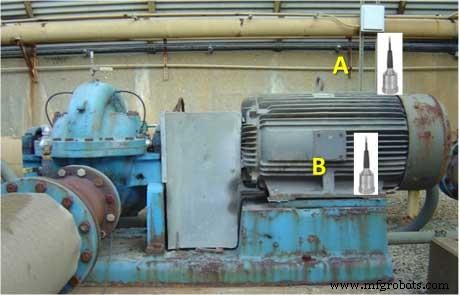
Zeigt Sensor B ±30° relativ zu Sensor A, bewegen sich die beiden Punkte im Gleichschritt – ein Normalzustand. Eine ±180°-Anzeige deutet auf gegenphasige Bewegung hin, oft verursacht durch einen Riss, der das Gehäuse trennt, meist in Fußnähe. Dokumentieren Sie den Befund für spätere Analyse.
Bewegt man Sensor B zum Fußbolzen: Ein Nullgrad-Wert bedeutet, die Bolzenplatte bewegt sich mit dem Motoroberteil mit, was auf festen Sitz hindeutet. Umgekehrt signalisiert ein ±180°-Versatz zwischen Fuß und Bolzen Lockerheit an dieser Stelle.
Wenden Sie dieselbe Logik auf Basis und Fundament an: Stimmen alle Punkte mit Sensor A überein, liegt keine relative Lockerheit vor.
Als Nächstes positionieren Sie Sensor A am motorseitigen Einlauf und wiederholen die Prüfungen. Dann bewegen Sie Sensor A über die Kupplung zum Pumpen-Ein- und Auslauf und dokumentieren jedes Ergebnis.
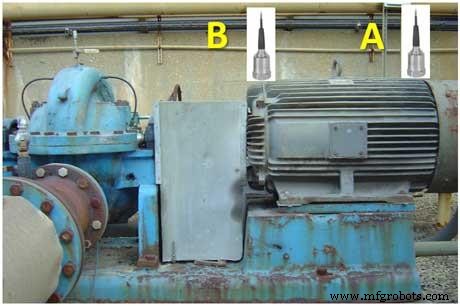
Nach der Bewertung einzelner Komponenten vergleichen Sie die Messwerte entlang des Maschinenzugs in vertikaler und horizontaler Richtung. Eine Maschine kann vertikal ausgerichtet, aber horizontal fehlausgerichtet sein – beide Achsen sind essenziell.
Angenommen, Sensor A bleibt fix bei null Grad, bewegen Sie Sensor B von Lager zu Lager entlang des Zugs. Ein Nullgrad-Wert an einem Lager bestätigt korrekte Ausrichtung; ein ±180°-Wert deutet darauf hin, dass das Ende sich entgegengesetzt zur Referenz bewegt – ein Hinweis auf winklige Fehlausrichtung.
Beispielsweise zeigt Sensor B ±180° am Pumpen-Einlauflager, erwarten Sie Null Grad am Pumpen-Auslauflager. Konsistente In-Phase-Messwerte über alle Lager bestätigen korrekte Ausrichtung.
Wiederholen Sie das Verfahren horizontal, indem Sie Sensor A am motorseitigen horizontalen Auslauf positionieren und Sensor B entlang derselben Seite bewegen, dann zur gegenüberliegenden Seite. Dokumentieren Sie jeden Messwert.
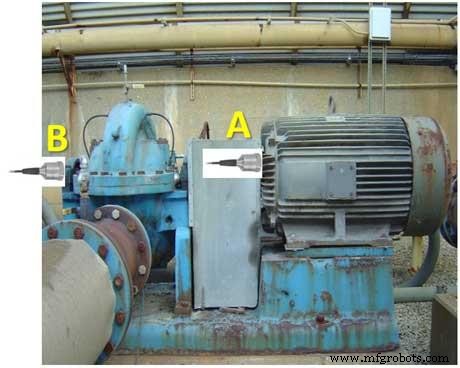
Axiale Phasenmessungen bieten zusätzlichen Einblick. Platzieren Sie Sensor A am motorseitigen Einlauflager und Sensor B am Pumpen-Auslauflager in axialer Richtung. In-Phase-Messwerte sind normal; ein ±180°-Versatz signalisiert winklige Fehlausrichtung, da die Wellen sich während der Drehung gegeneinander drücken.
Querkanal-Phase bewertet auch die strukturelle Integrität des Maschinenfundaments. Montieren Sie Sensor A vertikal am motorseitigen Auslauflager und bewegen Sie Sensor B in 5- bis 7,5-cm-Schritten entlang des Fundaments.
Konsistente In-Phase-Messwerte deuten auf keine Durchbiegung hin. Ein 90°- oder 180°-Versatz zwischen Vorder- und Rückseite des Fundaments deutet auf signifikante Flexibilität oder strukturellen Defekt hin. Ein 180°-Versatz von der Vorder- zur entsprechenden Rückseite ist typischerweise ein Warnsignal, da er impliziert, dass sich das Fundament in entgegengesetzte Richtungen biegt.
Was ist mit Amplitude?
Phasenmesswerte werden von zwei Kennzahlen begleitet: Phasenwinkel in Grad und Schwingungsamplitude. Manche Analysatoren bezeichnen dies als „Peak & Phase“, wobei der Peak die maximale Schwingung an der gewählten Frequenz darstellt.
In der Abbildung unten zeigen Kreise auf dem Fundament die Phasenrichtung (Strichmarkierung), während der innere Wert die Geschwindigkeit in Zoll pro Sekunde anzeigt. Die Amplitude steigt von 0,114 in/s am linken Rand auf 0,954 in/s nahe der Mitte, dann fällt sie rechts wieder ab. Da die Phase konstant bleibt, deutet dieses Muster auf ein Steifigkeitsproblem statt Resonanz hin.
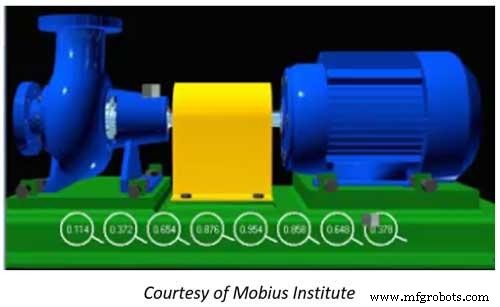
Ein solches lokalisiertes Steifigkeitsproblem weist oft auf unzureichende Verpressung oder fehlende Verstärkung hin. Ziehen Sie einen Ingenieur hinzu, um eine Verstärkung zu konstruieren, die die Steifigkeit verbessert, ohne andere Bereiche zu beeinträchtigen.
Zusammenfassung
Querkanal-Phase ist eine unverzichtbare Funktion moderner Zweikanal-Analysatoren und befähigt Techniker, Maschinenprobleme frühzeitig zu erkennen, zu bestätigen und zu dokumentieren. Ein solides Verständnis normaler Maschinenbewegungen ist für die korrekte Interpretation essenziell.
Gerätewartung und Reparatur
- Implementierung von Total Productive Maintenance (TPM): Ein bewährter 12-Schritte-Plan für Null Ausfälle
- Wesentlicher Leitfaden: Wann und wie man einen Feuerlöscher sicher einsetzt
- Farbsprayer meistern: Profi-Leitfaden für gleichmäßige, sichere Beschichtung
- Werkzeugtaster (Tool Sensor) an der Holz-CNC nutzen
- Energieverbrauch in der Fertigung senken: Bewährte Strategien für Kosteneinsparungen & Nachhaltigkeit
- Wie Schwingungsanalyse Predictive-Maintenance-Erfolg antreibt
- Geplante vorbeugende Wartung (PPM) meistern: Schritt-für-Schritt-Anleitung für dauerhaften Anlagenbetrieb
- Wie Luftfilter Schwerlastmaschinen effizient am Laufen halten
- Kraftstofffilter bei Baumaschinen verstehen: Sauberer Kraftstoff für Spitzenleistung
- Sicherer Transport schwerer Baumaschinen: Expertenrat