



Enge Toleranzen meistern: Bewährte Strategien für präzise Fertigung
Enge Toleranzen meistern: Bewährte Strategien für präzise Fertigung
In der Großserienfertigung ist eine der größten Schwierigkeiten, die Zerspaner erleben, das Halten von Werkzeugen auf notwendigen Toleranzen in Bohrungen, Wänden und Gewinden. Typischerweise ist dies ein iterativer Prozess, der mühsam und stressig sein kann, besonders für unerfahrene Zerspaner. Während jeder Auftrag eine einzigartige Reihe von Herausforderungen präsentiert, gibt es Faustregeln, die befolgt werden können, um sicherzustellen, dass Ihr Teil seinen Genauigkeitsanforderungen gerecht wird.
Was ist eine Toleranz?
Eine Toleranz ist ein zulässiger Variationsbetrag in einem Teil oder Schneidwerkzeug, in den eine Dimension fallen kann. Beim Erstellen eines Teilezeichens dürfen Werkzeugtoleranzen nicht übersehen werden, da Werkzeugtoleranzen zu Teilevariationen führen können. Teil Toleranzen müssen gleich oder größer sein als Werkzeugtoleranzen, um Teilegenauigkeit zu gewährleisten.
Schneidwerkzeugtoleranzen werden oft auf die kritischsten Dimensionen eines Werkzeugs angewendet, wie Fräserdurchmesser, Schneidenlänge, Schaftdurchmesser und Gesamtlänge. Bei der Auswahl eines Schneidwerkzeugs für einen Auftrag ist es kritisch, eine Marke zu wählen, die strenge Toleranzstandards und zuverlässige Chargenkonstanz einhält. Hersteller wie Harvey Tool und Helical Solutions zeigen Toleranzen für viele kritische Werkzeugdimensionen prominent an und inspizieren jedes Werkzeug gründlich, um sicherzustellen, dass es die spezifizierten Toleranzen erfüllt. Unten ist der Tabellenkopf für Harvey Tools Linie von Miniatur-Schaftfräsern – Quadratisch – Kurz & Standard.
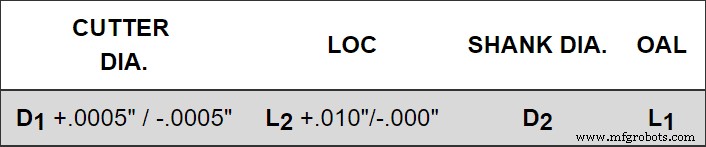
Toleranzen helfen, Wiederholbarkeit und Spezifität zu schaffen, besonders in einer Branche, in der sogar ein Tausendstel Zoll ein Endprodukt machen oder brechen kann. Dies gilt besonders für Miniaturwerkzeuge, wo Harvey Tool erfahren im Design und der Fertigung von Werkzeugen ab 0,001" Durchmesser ist.
Wie werden Toleranzen verwendet?
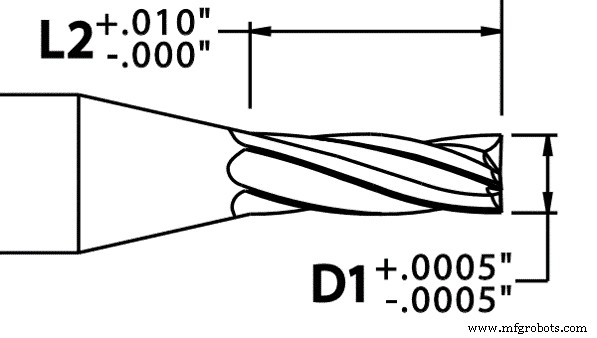
Beim Betrachten einer Toleranz gibt es eine obere und untere Dimension, was den Bereich bedeutet, in dem die Dimension des Werkzeugs abweichen kann – sowohl über als auch unter dem, was seine Größe sein soll. Im untenstehenden Beispiel würde der Größenbereich eines 0,030" Fräserdurchmesser-Werkzeugs überall zwischen 0,0295" und 0,0305" liegen.
Toleranzen bei Bohroperationen halten
Bohrungen erfordern oft die engsten Maßtoleranzen, da sie allgemein perfekt mit einem Passbauteil ausgerichtet sein sollen. Um Toleranzen zu halten, beginnen Sie zuerst mit dem Testen des Rundlaufs sowohl Ihrer Maschine als auch Ihres Werkzeugs. Dieser einfache, aber oft übersehene Schritt kann Zerspanern viel Zeit und Frustration ersparen.
Zentrierbohrer (Spotting Drills)
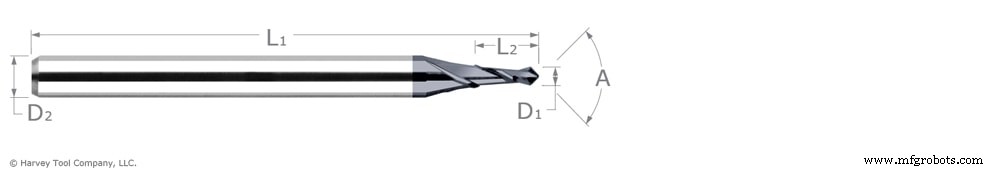
Zentrierbohrer ermöglichen Bohrern einen sehr präzisen Startpunkt, was das Wandern oder Abweichen von einem gewünschten Pfad minimiert. Dies kann besonders vorteilhaft sein bei der Bearbeitung unregelmäßiger Oberflächen, wo der Zugriff auf den perfekten Bohrungsstandort schwieriger sein kann.
Reibahlen (Reamers)
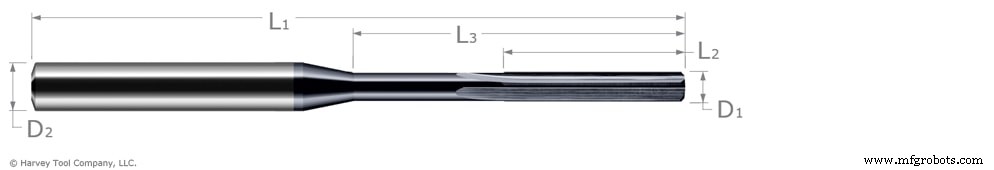
Reiben ist großartig für jede sehr enge Toleranzvorgabe, da viele Miniatur-Reibahlen viel engere Toleranzen haben als Bohrer. Harvey Tools Miniatur-Reibahlen haben beispielsweise Toleranzen von +0,0000"/-0,0002" für unbeschichtete Optionen und +0,0002"/-0,0000" für AlTiN-beschichtete Werkzeuge. Reibahlen schneiden an ihrer gefasten Kante, entfernen eine minimale Menge Material innerhalb einer Bohrung mit dem ultimativen Ziel, sie auf Maß zu bringen. Da die Schneidkante einer Reibahle so klein ist, hat das Werkzeug einen größeren Kerndurchmesser und ist somit ein steiferes Werkzeug.
Enge Toleranzen beim Wände fräsen halten
Vorsicht vor Durchbiegung (Deflection)
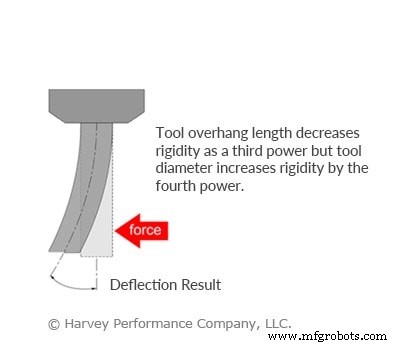
Das Halten von Toleranzen beim Wände fräsen wird durch Durchbiegung erschwert, also die Krümmung, die ein Werkzeug erfährt, wenn eine Kraft auf es angewendet wird. Wo ein Winkel an einer Wand aufgrund von Durchbiegung erscheint, wählen Sie ein Werkzeug mit Reichweite (Reached Tool), um weniger Durchbiegung entlang des Werkzeughalses zu ermöglichen. Weiterhin nehmen Sie mehr axiale Schnitttiefen und fräsen in Schritten mit Schlichtdurchgängen, um weniger Druck auf das Werkzeug auszuüben. Für Oberflächentoleranzen kann ein langgeschliffenes Werkzeug erforderlich sein, um Spuren eines Werkzeugpfads auf einem Teil zu minimieren. Für weitere Informationen zu Möglichkeiten zur Minimierung von Durchbiegung lesen Sie „Tool Deflection & Its Remedies“.
Eckenradius-Schaftfräser (Corner Radius End Mills)
Eckenradius-Schaftfräser verschleißen langsamer als ein Quadrat-Schaftfräser, da sie keine scharfe Kante haben. Durch die Nutzung von Eckenradius-Werkzeugen wird das Ausbrechen an der Werkzeugkante minimiert, was zu einer gleichmäßigen Druckverteilung auf jede der Schneidkanten führt. Da die schärfere Kante an einem Quadratwerkzeug weniger haltbar und anfälliger für Rissbildung aufgrund der Spannungskonzentration an diesem Punkt ist, wäre ein Eckenradius-Werkzeug viel steifer und somit weniger anfällig für Toleranzvariationen. Aus diesem Grund wird empfohlen, ein Schruppwerkzeug mit Eckenradiusprofil und ein Schlichtwerkzeug mit Quadratprofil für eine Kantentoleranz zu verwenden. Beim Entwerfen eines Teils und Berücksichtigung der Fertigung: Wenn es Potenzial für eine Wand mit Radius im Gegensatz zu einer Wand mit quadratischer Kante gibt, ermöglicht eine Wand mit Radius leichtere Bearbeitbarkeit und weniger Werkzeugwechsel.
Enge Toleranzen beim Gewindeschneiden halten
Gewinde auf Toleranz zu bringen dreht sich alles um Spanabfuhr. Das Evakuieren von Spänen ist ein häufig übersehenes Problem; wenn Späne innerhalb einer Bohrung vor einem Gewindeschneidevorgang nicht entfernt wurden, könnte es Interferenzen in der Werkzeugspitze geben, die zu Vibrationen und Rattern innerhalb eines Gewindes führen. Dies würde die Kontinuität des Gewindes verringern und auch die Kontaktpunkte verändern. Diskontinuität eines Gewindes könnte der Unterschied zwischen Bestehen und Nichtbestehen eines Teils sein, und da Gewindeschneiden typischerweise der letzte Vorgang beim Bearbeiten ist, um Beschädigungen der Gewinde zu verringern, erhöht es auch die Wahrscheinlichkeit, dass Späne von anderen Anwendungen in der Bohrung verbleiben.
Toleranzen – Zusammenfassung
Wenn Sie weiterhin Probleme beim Halten enger Toleranzen trotz dieses Blogbeitrags haben, konsultieren Sie das Harvey Tool oder Helical Solutions Tech-Team, da das Problem außerhalb Ihrer Maschine liegen könnte. Temperatur und Luftfeuchtigkeit können beeinflussen, wie zäh ein Material ist, und zu Werkstückausdehnung und -kontraktion führen. Zusätzlich kann das Fundament von Gebäuden durch Außentemperatur expandieren und kontrahieren, was zu erhöhtem Rundlauf und unregelmäßigen Vibrationen in einer Spindel führen kann.
CNC-Maschine
- Expertenleitfaden: Wartung Ihrer Lösemittel-Rückgewinnungsdestille für Spitzenleistung
- 5 Expertentipps für präzises Blechdesign
- 3 bewährte Strategien für langfristige Generatorwartung
- 7 Expertentipps zur Auswahl der idealen Werkstatt (Machine Shop)
- Enge Toleranzen in der CNC-Bearbeitung erreichen: Ein 10-Jahre-bewährter Prozess
- Professioneller Leitfaden: Langlebige Formen per 3D-Druck herstellen
- Stromag-Kupplungen richtig warten für maximale Lebensdauer
- Schwerlastmaschinen reibungslos am Laufen halten: Wartungstipps & Best Practices
- Bewährte Strategien zur Wartung industrieller hydraulischer Bohrsysteme
- Bewährte Strategien zur Wartung gebrauchter Baumaschinen