



Zähe Materialien zerspanen: Tipps für bessere Oberfläche & Standzeit
Zähe Materialien zerspanen: Tipps für bessere Oberfläche & Standzeit
Zerspaner stehen vor vielen Problemen und Herausforderungen bei der Fertigung zäher Materialien (Gummy Materials). Zu diesen Materialtypen gehören niedriglegierte Stähle, rostfreie Stähle, Nickel-Legierungen, Titan, Kupfer und Metalle mit hohem Chromgehalt. Zähe Materialien neigen dazu, lange, fadenförmige Späne zu produzieren und sind anfällig für Aufbauschneide (Built-Up Edge, BUE). Diese häufigen Probleme können Oberflächenqualität, Werkzeugstandzeit und Teil Toleranzen beeinträchtigen.
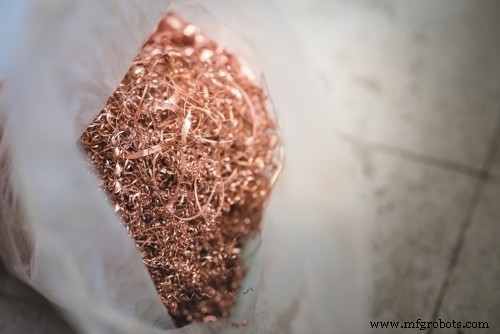
Kontinuierlicher Span mit Aufbauschneide
Kontinuierliche Späne sind lange, bandförmige Späne, die entstehen, wenn das Werkzeug durch ein Material schneidet und Späne entlang der durch die Schneidkante des Werkzeugs erzeugten Scherebene trennt. Diese Späne gleiten mit konstanter Strömung an der Werkzeugfläche hoch, um einen langen und fadenförmigen Span zu erzeugen. Die hohen Temperaturen, Drücke und Reibung, die beim Schneiden entstehen, sind alles Faktoren, die zu den klebrigen Spänen führen, die an der Schneidkante haften. Wenn diese Aufbauschneide groß genug wird, kann sie abbrechen und überschüssiges Material auf dem Werkstück hinterlassen oder das Werkstück ausreißen und eine schlechte Oberflächenqualität hinterlassen.
Kühlmittel (Coolant)
Die Verwendung großer Mengen Kühlmittel kann bei der Temperaturkontrolle und Spanabfuhr beim Bearbeiten zäher Materialien helfen. Temperatur ist eine große treibende Kraft hinter Aufbauschneide. Je höher die Temperatur wird, desto leichter und schneller kann sich eine Aufbauschneide bilden. Kühlmittel hält lokale Temperaturen niedriger und kann verhindern, dass das Material sich verfestigt und kaltverfestigt (Work Hardening und Galling). Lange, fadenförmige Späne haben das Potenzial, sich um das Werkzeug zu „nisten“ und Werkzeugversagen zu verursachen. Kühlmittel hilft, diese Späne in kleinere Stücke zu brechen und sie durch Schockkühlung von der Schneidwirkung wegzubewegen, was zur Frakturierung des Spans in kleinere Stücke führt. Kühlmittel sollte direkt auf den Kontaktbereich von Werkzeug und Werkstück aufgebracht werden, um die maximale Wirkung zu erzielen.
Werkzeugeingriff (Tool Engagement)
Laufparameter (Running Parameters)
Das Werkzeug sollte ständig in das Werkstück gefahren werden. Das Verweilen des Werkzeugs kann Kaltverfestigung verursachen und die Chance von Galling und Aufbauschneide erhöhen. Eine Kombination aus höheren Vorschüben und niedrigeren Drehzahlen sollte ebenfalls verwendet werden, um die Materialabtragsraten auf einem vernünftigen Niveau zu halten. Eine Erhöhung der Vorschübe erhöht die Temperatur weniger als eine Erhöhung der Drehzahl. Dies hängt mit Spanverdünnung (Chip Thinning) und der Fähigkeit eines Werkzeugs zusammen, das Material zu schneiden, anstatt an ihm zu reiben.
Gleichlauffräsen (Climb Milling)
Gleichlauffräsen ist die bevorzugte Methode, da es mehr Wärme in den Span als in das Werkzeug leitet. Beim Gleichlauffräsen wird der größte Spanquerschnitt zuerst erzeugt, was dem Werkzeug erlaubt, das Material viel leichter zu durchschneiden. Die durch Reibung erzeugte Wärme, wenn das Werkzeug in das Werkstück eindringt, wird auf den Span statt auf das Werkzeug übertragen, da der dickste Teil des Spans mehr Wärme halten kann als der dünnste.
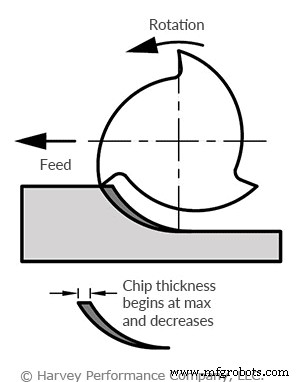
Erster Werkstückeingriff (Initial Workpiece Engagement)
Plötzliche, große Kraftänderungen, wie wenn ein Werkzeug initial ein Werkstück berührt, haben negative Auswirkungen auf die Werkzeugstandzeit. Die Verwendung eines Bogen-Eintritts-Werkzeugpfads (Arc-In Tool Path) für den initialen Materialeingriff ermöglicht erhöhte Stabilität mit einem allmählichen Anstieg der Schneidkräfte und Hitze. Ein allmählicher Werkzeugeintritt wie dieser ist immer die bevorzugte Methode gegenüber einem abrupten geraden Eintritt.
Werkzeugauswahl (Tool Selection)
Ein Werkzeug mit einer scharfen und robusten Schneidkante sollte für die Bearbeitung zäher Materialien ausgewählt werden. Helical bietet Werkzeuge an, die speziell für Titan und rostfreien Stahl entwickelt wurden, um Ihren Werkzeugauswahlprozess zu vereinfachen.
Zusätzlich hilft die Wahl eines Werkzeugs mit der richtigen Beschichtung für das Material, das Sie bearbeiten, die Schneidkante zu schützen und führt zu einer weit geringeren Chance von Aufbauschneide oder Galling als ein unbeschichtetes Werkzeug. Ein Werkzeug mit höherer Schneidenanzahl kann Werkzeugverschleiß über mehrere Schneidkanten verteilen und die Werkzeugstandzeit verlängern. Werkzeugverschleiß ist nicht immer linear bei zähen Materialien; sobald etwas Verschleiß erscheint, passiert Werkzeugversagen relativ schnell. Ein Werkzeugwechsel bei den ersten Anzeichen von Verschleiß kann notwendig sein, um sicherzustellen, dass Teile nicht ausgeschlachtet werden.
Zähe Materialien – Zusammenfassung
Jedes Material bearbeitet sich etwas anders, aber das Verständnis dessen, was passiert, wenn das Werkzeug das Werkstück schneidet und wie dies Werkzeugstandzeit und Oberfläche beeinflusst, wird einen langen Weg gehen, um jeden Auftrag erfolgreich abzuschließen. Aufbauschneide und übermäßige Hitze können minimiert werden, indem das richtige Werkzeug und die richtige Beschichtung für das Material ausgewählt und die oben genannten Tipps und Techniken befolgt werden. Schließlich sollten Sie den Rundlauf Ihrer Maschine überprüfen und maximale Steifigkeit vor Beginn Ihres Zerspanungsvorgangs sicherstellen.
CNC-Maschine
- 4 bewährte Strategien zur Steigerung der Rentabilität Ihres Fertigungswerks
- Holzdrehmaschine meistern: Schritt-für-Schritt-Anleitung für Einsteiger
- Enge Toleranzen meistern: Bewährte Strategien für präzise Fertigung
- Effizienz maximieren mit bewährter Einzelschneiden-Fräser-Strategie
- Professionelle CNC-Bearbeitungstipps für Titan – Luftfahrt, Automobil & mehr
- 7 essenzielle Werkzeugbeschichtungen für überlegenes CNC-Zerspanen
- 5-Achs-CNC-Effizienz maximieren: 4 bewährte Insider-Tipps
- Die besten Bronzelager-Materialien für Ihre Ausrüstung wählen
- Beste Materialien für CNC-Bearbeitung auswählen: Praktischer Leitfaden
- Die richtigen Materialien für CNC-Bearbeitung wählen: Praktischer Leitfaden