



8 häufige Fehler, die die Schaftfräser-Standzeit verkürzen
8 häufige Fehler, die die Schaftfräser-Standzeit verkürzen
Zu schnell oder zu langsam fahren beeinflusst die Werkzeugstandzeit
Die richtigen Drehzahlen und Vorschübe für Ihr Werkzeug und Ihren Vorgang zu bestimmen, kann ein komplexer Prozess sein, aber das Verständnis der idealen Drehzahl (U/min) ist notwendig, bevor Sie Ihre Maschine starten, um eine ordnungsgemäße Werkzeugstandzeit zu gewährleisten. Ein Werkzeug zu schnell zu fahren kann suboptimale Spangrößen oder sogar katastrophalen Werkzeugbruch verursachen. Umgekehrt kann eine niedrige Drehzahl zu Durchbiegung, schlechter Oberfläche oder einfach verringerten Materialabtragsraten führen. Wenn Sie unsicher sind, was die ideale Drehzahl für Ihren Auftrag ist, kontaktieren Sie den Werkzeughersteller.
Zu wenig oder zu viel Vorschub
Ein weiterer kritischer Aspekt von Drehzahlen und Vorschüben: der beste Vorschub für einen Auftrag variiert erheblich nach Werkzeugtyp und Werkstückmaterial. Wenn Sie Ihr Werkzeug mit zu niedrigem Vorschub fahren, riskieren Sie das Wiederaufschneiden von Spänen und beschleunigen den Werkzeugverschleiß. Wenn Sie Ihr Werkzeug mit zu hohem Vorschub fahren, können Sie Werkzeugbruch verursachen. Dies gilt besonders für Miniaturwerkzeuge.
Traditionelles Schruppen verwenden
Während traditionelles Schruppen gelegentlich notwendig oder optimal ist, ist es im Allgemeinen dem High Efficiency Milling (HEM) unterlegen. HEM ist eine Schrupptechnik, die eine niedrigere radiale Schnitttiefe (RDOC) und eine höhere axiale Schnitttiefe (ADOC) verwendet. Dies verteilt den Verschleiß gleichmäßig über die Schneidkante, leitet Wärme ab und verringert die Chance von Werkzeugbruch. Neben der drastischen Erhöhung der Werkzeugstandzeit kann HEM auch eine bessere Oberfläche und höhere Materialabtragsrate erzeugen, was es zu einem rundum Effizienzschub für Ihre Werkstatt macht.
Falsche Werkzeugspannung und ihre Auswirkungen auf die Werkzeugstandzeit
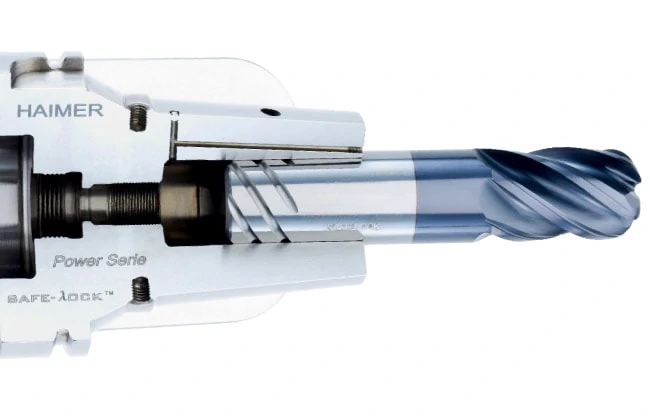
Richtige Laufparameter haben weniger Auswirkungen in suboptimalen Werkzeugspannsituationen. Eine schlechte Maschine-zu-Werkzeug-Verbindung kann Werkzeugrundlauf, Herausziehen und Ausschuss verursachen. Im Allgemeinen gilt: Je mehr Kontaktpunkte ein Werkzeughalter mit dem Werkzeugschaft hat, desto sicherer die Verbindung. Hydraulische und Schrumpfutter bieten höhere Leistung als mechanische Spannmethoden, ebenso wie bestimmte Schaftmodifikationen, wie Helicals ToughGRIP-Schäfte und Haimer Safe-Lock™.
Variable Helix/Steigung-Geometrie nicht nutzen
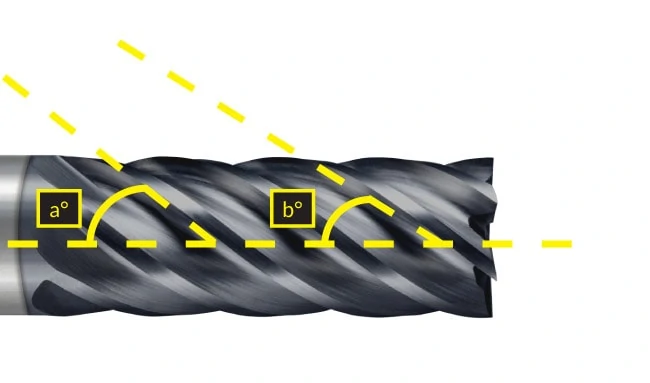
Eine Eigenschaft einer Vielzahl von Hochleistungsschaftfräsern: variable Helix oder variable Steigung (Variable Pitch) Geometrie ist eine subtile Änderung der Standard-Schaftfräsergeometrie. Dieses geometrische Merkmal stellt sicher, dass die Zeitintervalle zwischen Schneidkantenkontakt mit dem Werkstück variiert sind, anstatt simultan bei jeder Werkzeugdrehung. Diese Variation minimiert Rattern, indem sie Harmonische reduziert, was die Werkzeugstandzeit erhöht und überlegene Ergebnisse produziert.
Falsche Beschichtung wählen kann die Werkzeugstandzeit beeinträchtigen
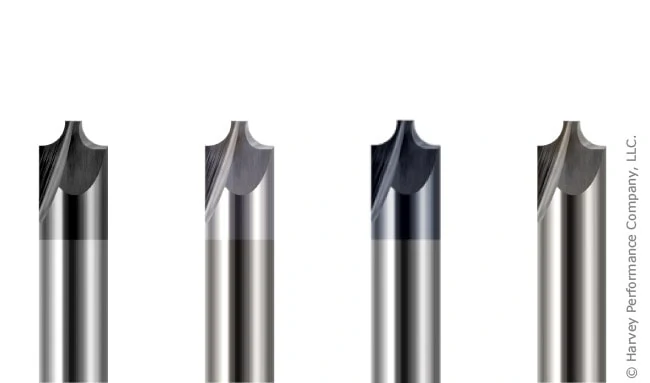
Trotz marginal höherer Kosten kann ein Werkzeug mit einer für Ihr Werkstückmaterial optimierten Beschichtung den Unterschied ausmachen. Viele Beschichtungen erhöhen die Schmierfähigkeit, verlangsamen natürlichen Werkzeugverschleiß, während andere Härte und Abriebfestigkeit erhöhen. Allerdings sind nicht alle Beschichtungen für alle Materialien geeignet, und der Unterschied ist bei ferro- und nicht-ferroen Materialien am deutlichsten. Zum Beispiel erhöht eine Aluminium-Titan-Nitrid (AlTiN) Beschichtung Härte und Temperaturbeständigkeit in ferroen Materialien, hat aber eine hohe Affinität zu Aluminium, was Werkstückanhaftung am Schneidwerkzeug verursacht. Eine Titandiborid (TiB₂) Beschichtung hingegen hat eine extrem niedrige Affinität zu Aluminium und verhindert Schneidkantenaufbau und Spanverpackung und verlängert die Werkzeugstandzeit.
Zu lange Schneidenlänge (Length of Cut) verwenden
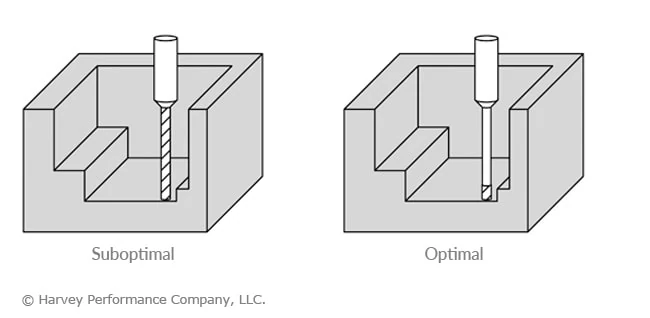
Während eine lange Schneidenlänge (LOC) für einige Aufträge absolut notwendig ist, besonders in Schlichtoperationen, verringert sie die Steifigkeit und Festigkeit des Schneidwerkzeugs. Als allgemeine Regel sollte die LOC eines Werkzeugs nur so lang sein, wie nötig, um sicherzustellen, dass das Werkzeug so viel wie möglich von seinem ursprünglichen Substrat behält. Je länger die LOC eines Werkzeugs, desto anfälliger für Durchbiegung wird es, was wiederum seine effektive Werkzeugstandzeit verringert und die Bruchgefahr erhöht.
Falsche Schneidenanzahl (Flute Count) wählen
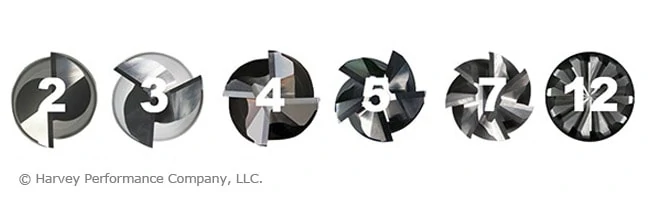
So einfach es scheint, hat die Schneidenanzahl eines Werkzeugs einen direkten und bemerkenswerten Einfluss auf seine Leistung und Laufparameter. Ein Werkzeug mit niedriger Schneidenanzahl (2 bis 3) hat größere Spankammern und einen kleineren Kern. Wie bei LOC: Je weniger Substrat auf einem Schneidwerkzeug verbleibt, desto schwächer und weniger steif ist es. Ein Werkzeug mit hoher Schneidenanzahl (5 oder höher) hat natürlich einen größeren Kern. Allerdings sind hohe Schneidenzahlen nicht immer besser. Niedrige Schneidenzahlen werden typischerweise in Aluminium und nicht-ferroen Materialien verwendet, teils weil die Weichheit dieser Materialien mehr Flexibilität für erhöhte Materialabtragsraten erlaubt, aber auch wegen der Eigenschaften ihrer Späne. Nicht-ferro-Materialien produzieren normalerweise längere, fadenförmigere Späne und eine niedrigere Schneidenzahl hilft, das Wiederaufschneiden von Spänen zu reduzieren. Hohe Schneidenzahlen sind meist für härtere ferro-Materialien notwendig, sowohl für ihre erhöhte Festigkeit als auch weil Spanwiederaufschneiden weniger ein Problem ist, da diese Materialien oft viel kleinere Späne produzieren.
CNC-Maschine
- Fiix Mobile App: Feldarbeit für Wartungsteams optimieren
- 3 bewährte Strategien zur Verlängerung der Lebensdauer Ihrer CNC-Maschine
- 4 kritische Anzeichen, dass Ihr Motor kurz vor dem Ausfall steht
- 5 bewährte Strategien zur Qualitätssteigerung von Blechteilen
- Top 5 Strategien zur Erhöhung der Korrosionsbeständigkeit von Metallbauteilen
- Werkzeugstandzeit maximieren & Produktivität steigern: 5 bewährte Strategien
- Bewährte Strategien zur Verlängerung der Lebensdauer Ihrer Stempelwerkzeuge
- Bewährte Strategien zur Verlängerung der Stempellebensdauer und Minimierung von Ausfallzeiten
- Stanzwerkzeuge langlebiger machen: 5 bewährte Strategien zur Lebensdauerverlängerung
- Wendeplattenfräser: Umfassender Leitfaden zu Effizienz und Leistung