



High Efficiency Milling meistern: Techniken & Vorteile
Dieser Beitrag ist einer von mehreren Blog-Artikeln zum Thema High Efficiency Milling. Für ein vollständiges Verständnis dieser beliebten Bearbeitungsmethode lesen Sie bitte auch die weiteren HEM-Artikel unten!
High Speed Machining vs. HEM I Chip Thinning bekämpfen I Eintauchen in die Schnitttiefe I 4 Hauptarten von Werkzeugverschleiß vermeiden I Einführung in das Trochoidalfräsen
High Efficiency Milling definiert
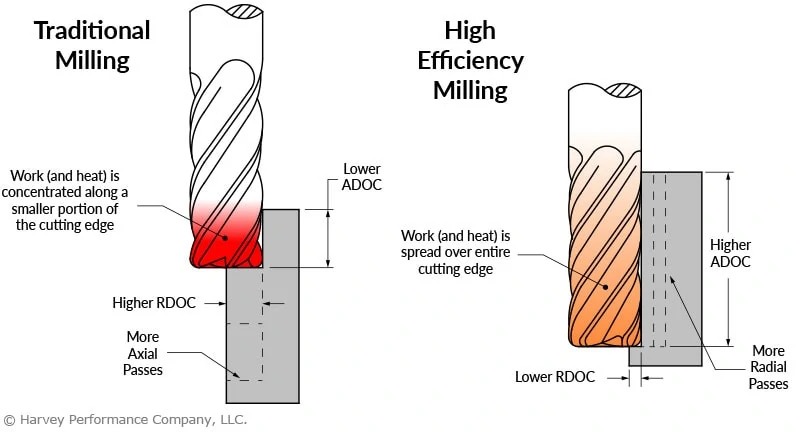
HEM ist eine Frästechnik für das Schruppen, die einen geringeren radialen Schnitttiefe (RDOC) und eine höhere axiale Schnitttiefe (ADOC) nutzt. Dies verteilt den Verschleiß gleichmäßig über die Schneide, leitet Wärme ab und verringert das Risiko von Werkzeugbruch.
Diese Strategie unterscheidet sich vom traditionellen oder konventionellen Fräsen, das typischerweise einen höheren RDOC und einen niedrigeren ADOC erfordert. Traditionelles Fräsen verursacht Wärmekonzentrationen in einem kleinen Bereich des Schneidwerkzeugs und beschleunigt den Verschleißprozess. Zudem erfordert traditionelles Fräsen mehr axiale Zustiche, während HEM-Werkzeugpfade mehr radiale Zustiche verwenden.
Weitere Informationen zur Optimierung der Schnitttiefe im Zusammenhang mit HEM finden Sie unter „Eintauchen in die Schnitttiefe: Peripherie, Nuten & HEM-Ansätze“.
Eingebaute CAM-Anwendungen
Die Bearbeitungstechnologie hat sich mit der Entwicklung schnellerer, leistungsstärkerer Maschinen weiterentwickelt. Um Schritt zu halten, haben viele CAM-Anwendungen eingebaute Funktionen für HEM-Werkzeugpfade entwickelt, darunter das Trochoidalfräsen – eine Methode, um Nuten zu erstellen, die breiter sind als der Schneiddurchmesser des Werkzeugs.
HEM basiert weitgehend auf der Theorie des radialen Chip Thinning, dem Phänomen, das bei variierendem RDOC auftritt und sich auf die Chipdicke und den Vorschub pro Zahn bezieht. HEM passt die Parameter an, um während des gesamten Schruppvorgangs eine konstante Belastung des Werkzeugs aufrechtzuerhalten, was zu aggressiveren Materialabtragsraten (MRR) führt. Auf diese Weise unterscheidet sich HEM von anderen Hochleistungs-Werkzeugpfaden, die unterschiedliche Methoden zur Erreichung signifikanter MRR verwenden.
Hier klicken, um mehr über die effizienzsteigernde Kraft von High Efficiency Milling zu erfahren
Praktisch jede CNC-Maschine kann HEM ausführen – der Schlüssel ist eine schnelle CNC-Steuerung. Beim Umstellen von einem regulären Programm auf HEM werden etwa 20 Zeilen HEM-Code für jede Zeile regulären Codes geschrieben. Ein schneller Prozessor ist erforderlich, um den Code vorauszublicken und mit dem Vorgang Schritt zu halten. Darüber hinaus wird eine fortschrittliche CAM-Software benötigt, die die Werkzeugbelastung durch Anpassung von IPT und RDOC intelligent verwaltet.
High Efficiency Milling Fallstudien
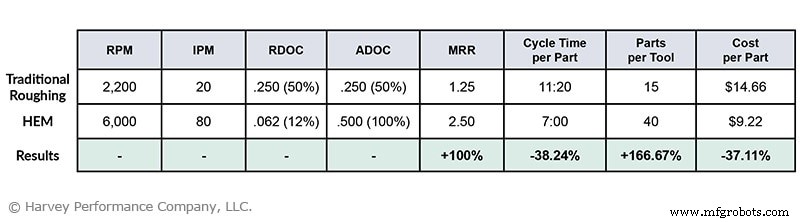
Das folgende Beispiel zeigt das Ergebnis, das ein Zerspaner beim Einsatz eines Helical Solutions HEV-5-Werkzeugs für einen HEM-Vorgang in 17-4PH-Edelstahl erzielte. Bei der HEM-Bearbeitung griff dieser 1/2"-Durchmesser, 5-Schneiden-Schaftfräser das Teil nur zu 12 % radial, aber zu 100 % axial ein. Der Zerspaner konnte den Werkzeugverschleiß reduzieren und 40 Teile mit einem einzigen Werkzeug fertigstellen, im Vergleich zu nur 15 mit einem traditionellen Schrupp-Werkzeugpfad.
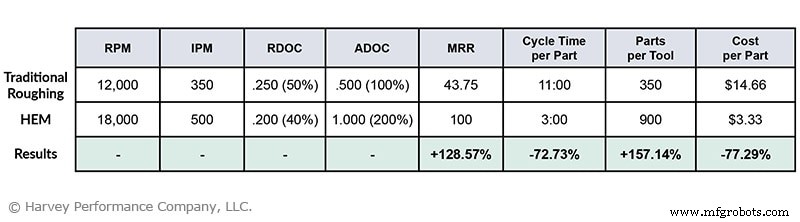
Die Wirkung von HEM auf eine Schruppanwendung zeigt auch die folgende Fallstudie. Bei der Bearbeitung von 6061-Aluminium mit Helical's H45AL-C-3, einem 1/2", 3-Schneiden-Schrupper, konnte ein Zerspaner ein Teil in 3 Minuten fertigstellen, gegenüber 11 Minuten mit einem traditionellen Schrupp-Werkzeugpfad. Ein Werkzeug konnte mit HEM 900 Teile herstellen – eine Steigerung von mehr als 150 % gegenüber der traditionellen Methode.
Bedeutung des Werkzeugs für HEM
Im Allgemeinen ist HEM eine Frage der Werkzeugführung – nicht des Werkzeugs selbst. Praktisch jedes Werkzeug kann HEM ausführen, aber die Verwendung von Werkzeugen, die den Strapazen von HEM standhalten, führt zu größerem Erfolg. Man kann einen Marathon in jeder Art von Schuhen laufen, aber man würde wahrscheinlich die besten Ergebnisse und Leistung mit Laufschuhen erzielen.
HEM wird oft als Bearbeitungsmethode für größere Werkzeugdurchmesser angesehen, wegen der aggressiven MRR des Vorgangs und der Zerbrechlichkeit von Werkzeugen unter 1/8" Größe. Dennoch kann auch Mikrowerkzeug für HEM eingesetzt werden.
Die Verwendung von Mikrowerkzeugen für HEM kann zusätzliche Herausforderungen schaffen, die vor Beginn des Vorgangs verstanden werden müssen.
Beste Werkzeuge für HEM:
- Hohe Schneidenanzahl für erhöhte MRR.
- Großer Kerndurchmesser für zusätzliche Festigkeit.
- Werkzeugbeschichtung, optimiert für das Werkstückmaterial für erhöhte Schmierfähigkeit.
- Variable Teilung/Variable Helix-Ausführung für reduzierte Harmonische.
Wesentliche Erkenntnisse
HEM ist ein Bearbeitungsvorgang, der weltweit in Werkstätten immer beliebter wird. Eine Frästechnik für das Schruppen, die einen geringeren RDOC und höheren ADOC als traditionelles Fräsen nutzt, verteilt HEM den Verschleiß gleichmäßig über die Schneide eines Werkzeugs, reduziert Wärmekonzentrationen und verlangsamt die Werkzeugverschleißrate. Dies gilt besonders für Werkzeuge, die am besten geeignet sind, die Vorteile von HEM zu fördern.
CNC-Maschine
- Hocheffiziente Graphen-Solarzellen: 9% Wirkungsgrad durch TFSA-Dotierung
- Spiralwinkel bei Schneidwerkzeugen: Vor- & Nachteile von langsamen vs. schnellen Helix
- Trochoidalfräsen meistern: Ein umfassender Leitfaden
- Schnitttiefe meistern: Peripherie-, Nuten- & HEM-Strategien für präzises Fräsen
- CNC-Fräsen-Genauigkeit meistern: Bewährte Schritte für Präzisionsteile
- Fräsmaschinen: Typen, Funktionen und Anwendungen in der CNC-Fertigung
- CNC-Fräsen meistern: Umfassender Leitfaden für Präzisionsbearbeitung
- High-Feed-Schaftfräser-Mechanik enthüllt: Für überlegene Fräsleistung
- Expertenratgeber: Die richtigen Fräswerkzeuge für optimale Leistung wählen
- CNC-Werkzeugvoreinstellung & -messung: Leitfaden für Präzision & Effizienz