



Schnitttiefe meistern: Peripherie-, Nuten- & HEM-Strategien für präzises Fräsen
Dieser Beitrag ist einer von mehreren Blog-Artikeln zum Thema High Efficiency Milling. Für ein vollständiges Verständnis dieser beliebten Bearbeitungsmethode lesen Sie bitte auch die weiteren HEM-Artikel unten!
Einführung in High Efficiency Milling I High Speed Machining vs. HEM I Chip Thinning bekämpfen I 4 Hauptarten von Werkzeugverschleiß vermeiden I Einführung in das Trochoidalfräsen
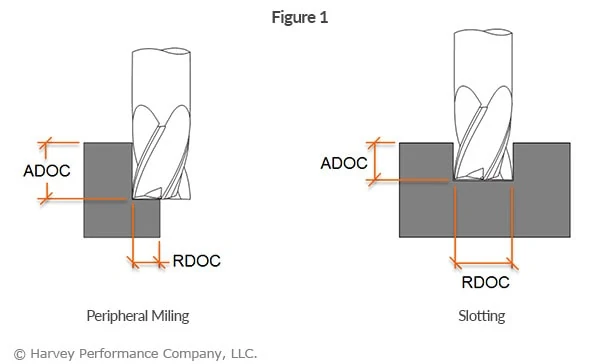
Jeder Bearbeitungsvorgang erfordert eine Strategie für radiale und axiale Schnitttiefe. Die radiale Schnitttiefe (RDOC), die Distanz, um die ein Werkzeug in ein Werkstück eintritt; und die axiale Schnitttiefe (ADOC), die Distanz, um die ein Werkzeug entlang seiner Mittellinie in ein Werkstück eingreift, sind das Rückgrat der Bearbeitung. Die Bearbeitung mit 적절한 Tiefen – ob Nutenfräsen oder Peripheriefräsen (Profilieren, Schruppen und Finishen) – ist entscheidend für Ihren Bearbeitungserfolg (Abbildung 1).
Im Folgenden werden Sie mit den traditionellen Methoden für sowohl Peripheriefräsen als auch Nutenfräsen vertraut gemacht. Zusätzlich werden High Efficiency Milling (HEM) Strategien – und geeignete Schnitttiefen für diese Methode – erklärt.
Schnelle Definitionen:
Radiale Schnitttiefe (RDOC): Die Distanz, um die ein Werkzeug in ein Werkstück eintritt. Auch als Überdeckung, Schnittbreite oder XY bezeichnet.
Axiale Schnitttiefe (ADOC): Die Distanz, um die ein Werkzeug entlang seiner Mittellinie in ein Werkstück eingreift. Auch als Zustelltiefe oder Schnitttiefe bezeichnet.
Peripheriefräsen: Eine Anwendung, bei der nur ein Prozentsatz des Fräserdurchmessers des Werkzeugs mit einem Teil in Eingriff ist.
Nutenfräsen (Slotting): Eine Anwendung, bei der der gesamte Fräserdurchmesser des Werkzeugs mit einem Teil in Eingriff ist.
High Efficiency Milling (HEM): Eine neuere Bearbeitungsstrategie, bei der ein geringer RDOC und ein hoher ADOC mit erhöhten Vorschubgeschwindigkeiten kombiniert werden, um höhere Materialabtragsraten und geringeren Werkzeugverschleiß zu erreichen.
Peripheriefräsen-Stile und geeignete RDOC
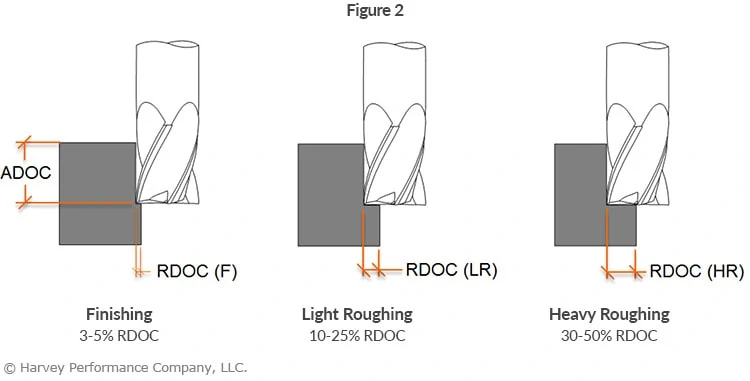
Der Umfang, in dem ein Werkzeug während des Peripheriefräsens radial in ein Werkstück eingreift, hängt von der durchgeführten Operation ab (Abbildung 2). Bei Finish-Anwendungen werden kleinere Materialmengen von einer Wand entfernt, was etwa 3–5 % des Fräserdurchmessers pro radialem Zustich entspricht. Bei schweren Schruppanwendungen sind 30–50 % des Fräserdurchmessers des Werkzeugs mit dem Teil in Eingriff. Obwohl schweres Schruppen einen höheren RDOC als Finishen erfordert, ist der ADOC aufgrund der Belastung des Werkzeugs meist kleiner als beim Finishen.
Nutenfräsen-Stile und geeignete ADOC-Eingriff
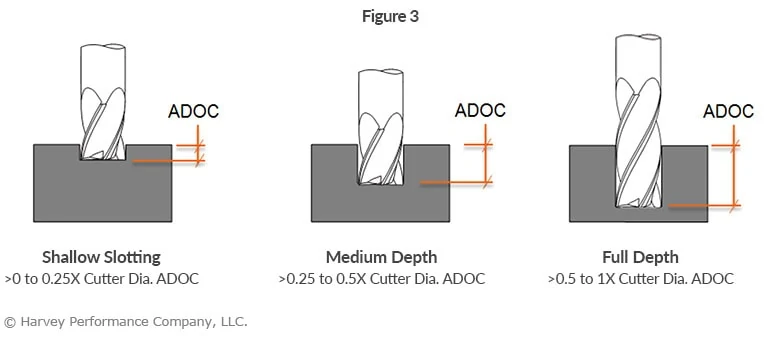
Der Umfang, in dem ein Werkzeug während eines Nutenfräsvorgangs axial in ein Teil eingreift, muss für das verwendete Werkzeug angemessen sein (Abbildung 3). Ein ungeeigneter Ansatz könnte zu Werkzeugdurchbiegung und -schäden sowie schlechter Teilequalität führen.
Schaftfräser gibt es in verschiedenen Schneidenlängen sowie zahlreichen Ausladungsoptionen. Die Wahl des Werkzeugs, das die Fertigstellung eines Projekts mit der geringsten Durchbiegung und höchsten Produktivität ermöglicht, ist entscheidend. Da der für das Nutenfräsen benötigte ADOC niedriger sein kann, ist oft eine kurze Schneidenlänge die stärkste und geeignetste Werkzeugwahl. Wenn die Nuttiefe zunimmt, werden längere Schneidenlängen notwendig, aber Ausladungswerkzeuge sollten dort verwendet werden, wo es zulässig ist.
Schnitttiefe-Strategie für High Efficiency Milling (HEM)
Die Kombination eines geringen RDOC und eines hohen ADOC mit Hochleistungs-Werkzeugpfaden ist eine Bearbeitungsstrategie, die als High Efficiency Milling oder HEM bekannt ist. Mit diesem Bearbeitungsstil können Vorschubgeschwindigkeiten erhöht und Schnitte gleichmäßig gehalten werden, um Spannungen gleichmäßig über den Schneidteil des Werkzeugs zu verteilen und die Werkzeugstandzeit zu verlängern.
Traditionelle Strategie
- Hoher RDOC
- Geringer ADOC
- Konservativer Vorschub
Neuere Strategie – High Efficiency Milling (HEM)
- Geringer RDOC
- Hoher ADOC
- Erhöhter Vorschub
Hier klicken, um auf unser kostenloses edukatives Webinar zu High Efficiency Milling zuzugreifen
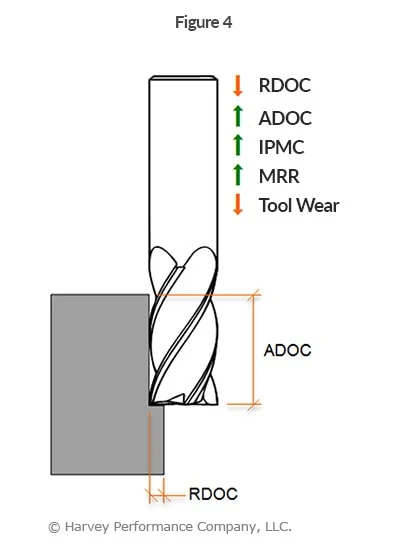
HEM beinhaltet die Verwendung von 7–30 % des Werkzeugdurchmessers radial und bis zum doppelten Fräserdurchmesser axial, gepaart mit erhöhten Vorschubgeschwindigkeiten (Abbildung 4). Unter Berücksichtigung von Chip Thinning kann diese Kombination von Laufparametern zu deutlich höheren Materialabtragsraten (MRR) führen. Moderne CAM-Software bietet oft eine komplette Hochleistungslösung mit eingebauten Funktionen für HEM-Werkzeugpfade. Diese Prinzipien können auch auf trochoidale Werkzeugpfade für Nutenanwendungen angewendet werden.
CNC-Maschine
- CNC-Fräsen meistern: Kompletter Leitfaden zu Bedienung und Einrichtung
- Expertenleitfaden: Schaftfräser-Fehlerbehebung – Verschleiß & Bruch vermeiden
- High Efficiency Milling (HEM) für Mikrozerspanung: Techniken & Vorteile
- High Efficiency Milling meistern: Techniken & Vorteile
- Trochoidalfräsen meistern: Ein umfassender Leitfaden
- Tiefkavitätenfräsen meistern: Strategien gegen Werkzeugauslenkung und für bessere Spanabfuhr
- Schnittgeschwindigkeit, Vorschub und Schnitttiefe in der Zerspanung verstehen
- CNC-Waffengravur: 3 bewährte Markierungsmethoden für ATF-Standards
- CNC-Fräsen-Genauigkeit meistern: Bewährte Schritte für Präzisionsteile
- Expertenratgeber: Die richtigen Fräswerkzeuge für optimale Leistung wählen