



Trochoidalfräsen meistern: Ein umfassender Leitfaden
Dieser Beitrag ist einer von mehreren Blog-Artikeln zum Thema High Efficiency Milling. Für ein vollständiges Verständnis dieser beliebten Bearbeitungsmethode lesen Sie bitte auch die weiteren HEM-Artikel unten!
Einführung in High Efficiency Milling I High Speed Machining vs. HEM I Chip Thinning bekämpfen I Eintauchen in die Schnitttiefe I 4 Hauptarten von Werkzeugverschleiß vermeiden
Was ist Trochoidalfräsen?
Trochoidalfräsen ist eine Bearbeitungsmethode, um Nuten zu erstellen, die breiter sind als der Schneiddurchmesser des Werkzeugs. Dies wird durch eine Reihe von Kreisbewegungen erreicht, bekannt als trochoidaler Werkzeugpfad. Als Form des High Efficiency Milling (HEM) nutzt Trochoidalfräsen hohe Geschwindigkeiten bei gleichzeitig geringer radialer Schnitttiefe (RDOC) und hoher axialer Schnitttiefe (ADOC).
Trochoidalfräsen basiert weitgehend auf der Theorie des Chip Thinning in der Bearbeitung. Herkömmliches Denken besagt, dass Schneidwerkzeuge eine optimale Spanlast haben, die die ideale Breite und Größe der erzeugten Späne bestimmt. Das Konzept der Bekämpfung von Chip Thinning beinhaltet die Bearbeitung mit einer Spanlast, die „optimal“ ist, um eine konstante maximale Spandicke aufrechtzuerhalten.
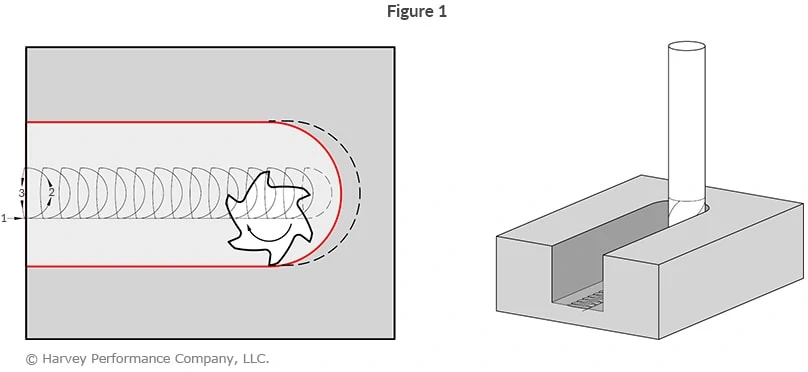
Im Gegensatz zu einem vollständig linearen radialen Werkzeugpfad beim konventionellen Fräsen nutzt Trochoidalfräsen einen Spiralwerkzeugpfad mit geringem RDOC, um Belastung und Verschleiß am Werkzeug zu reduzieren (Abbildung 1).
Vorteile des Trochoidalfräsens
- Verringerte Schnittkräfte
- Reduzierte Wärme
- Höhere Bearbeitungsgenauigkeit
- Verbesserte Werkzeugstandzeit
- Kürzere Zykluszeiten
- Ein Werkzeug für mehrere Nutgrößen
Trochoidalfräsen kann in bestimmten Anwendungen sehr vorteilhaft sein. Die reduzierte radiale Eingriffsbreite der Schneide verringert die im Schnitt entstehende Wärme und reduziert gleichzeitig die Schnittkräfte und die Belastung der Spindel. Die reduzierten radialen Kräfte ermöglichen eine höhere Genauigkeit während der Produktion und machen es möglich, feinere und präzisere Merkmale an einem Teil zu bearbeiten.
Zusätzlich ermöglicht die geringere radiale Schnitttiefe eine höhere axiale Schnitttiefe, was bedeutet, dass die gesamte Länge der Schneide genutzt werden kann. Dies stellt sicher, dass Wärme und Schnittkräfte über die Schneide des Werkzeugs verteilt werden, anstatt auf einem einzelnen Abschnitt konzentriert zu sein. Die reduzierte Hitze und der Verschleiß, kombiniert mit ihrer gleichmäßigen Verteilung auf der Schneide, führen zu einer deutlich verbesserten Werkzeugstandzeit im Vergleich zu konventionellen Nutfräsmethoden.
Angesichts der reduzierten zerstörerischen Kräfte können die Schnittgeschwindigkeiten des Werkzeugs erhöht werden. Da die gesamte Schneidlänge genutzt wird, kann Trochoidalfräsen die Notwendigkeit mehrerer axialer Schnitttiefen eliminieren. Erhöhte Laufparameter und eine reduzierte Anzahl von Zustichen verkürzen die Zykluszeit erheblich.
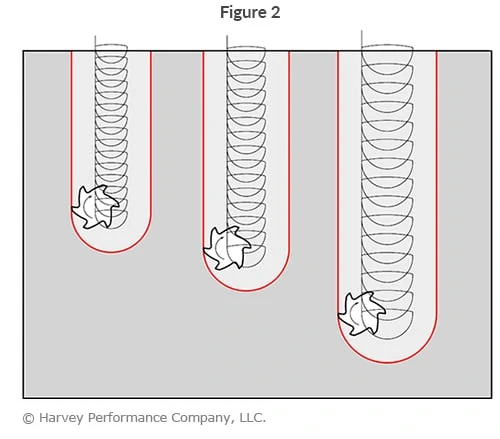
Da Trochoidalfräsen ein Werkzeug verwendet, um eine Nut zu bearbeiten, die breiter ist als sein Schneiddurchmesser, kann dasselbe Werkzeug verwendet werden, um Nuten unterschiedlicher Größen zu erstellen, anstatt nur einer. Dies kann Platz in Ihrem Werkzeugmagazin freimachen und Zeit bei Werkzeugwechseln sparen, je nach den Anforderungen des Teils (Abbildung 2).
Obwohl Nutenfräsen ein Schruppvorgang ist, führen die reduzierte radiale Schnitttiefe und die verringerten Schnittkräfte beim Trochoidalfräsen oft zu einer verbesserten Oberflächenqualität gegenüber einem konventionellen Nutfräs-Werkzeugpfad. Ein abschließender Finishing-Zustich entlang der Werkstückwände könnte jedoch erforderlich sein, um eventuelle Wülste zu entfernen, die durch die Spiralbewegung des Schneidwerkzeugs entstehen.
Hier klicken, um mehr über die effizienzsteigernde Kraft von High Efficiency Milling zu erfahren
Herausforderungen des Trochoidalfräsens
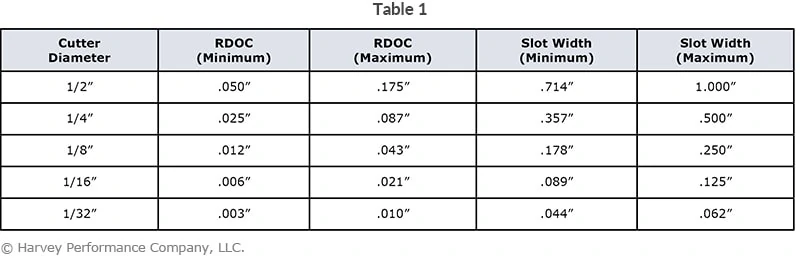
Die Herausforderungen des Trochoidalfräsens liegen typischerweise bei Maschinen und Software. Die richtige Maschine, um von Trochoidalfräsen zu profitieren, ist nicht nur in der Lage, hohe Geschwindigkeiten und Vorschübe zu fahren, sondern auch, einen ständig wechselnden Vorschub zu bewältigen, während das Werkzeug seinen Spiralpfad entlang bewegt. Die Unfähigkeit, einen variablen Vorschub zu haben, verursacht Chip Thinning, was zu nicht idealen Ergebnissen und potenziell zu Werkzeugbruch führen kann. Spezielle Software kann ebenfalls erforderlich sein, um Werkzeugpfade und Vorschübe für diesen Prozess zu programmieren. Dies wird durch Faktoren wie das Verhältnis des Fräserdurchmessers zur Nutgröße sowie die radiale Schnitttiefe für diese verschiedenen Verhältnisse weiter verkompliziert. Die meisten Angaben deuten darauf hin, dass der Fräserdurchmesser 50 %–70 % der endgültigen Nutbreite betragen sollte, während die radiale Schnitttiefe 10 %–35 % des Fräserdurchmessers betragen sollte (Tabelle 1), aber die sicherste Option ist immer, den Werkzeughersteller zu konsultieren.
Trochoidalfräsen und Mikrobearbeitung
Vorteile bei der Mikrobearbeitung
Mikrobearbeitung kann ebenfalls vom Trochoidalfräsen profitieren. Die verringerte radiale Eingriffsbreite und die geringeren Schnittkräfte, die während eines trochoidalen Werkzeugpfads entstehen, setzen die Schneidwerkzeuge geringeren Kräften aus. Dies ist besonders wichtig für Werkzeuge mit kleinerem Durchmesser, da sie schwächer und weniger steif sind und die reduzierten Schnittkräfte die Chance von Durchbiegung und Bruch verringern.
Herausforderungen bei der Mikrobearbeitung
Während Trochoidalfräsen mit Mikrowerkzeugen theoretisch vorteilhaft ist, gibt es zusätzliche Herausforderungen bei kleineren Werkzeugen. Mikro-Schneidwerkzeuge sind aufgrund von Spindellaufunrundheit und Vibrationen, Materialinkonsistenzen, ungleichmäßiger Belastung und vielen anderen Variablen, die während der Bearbeitung auftreten, viel anfälliger für Bruch. Je nach Anwendung kann es sinnvoll sein, das Werkzeug mit dem größten Durchmesser für die zusätzliche Festigkeit zu verwenden. Obwohl es potenzielle Vorteile auf Mikroebene gibt, muss der Maschineneinrichtung und dem Material mehr Aufmerksamkeit geschenkt werden, um den Werkzeugen die höchste Erfolgswahrscheinlichkeit zu geben.
Genau wie bei HEM gilt als allgemeine Regel: Trochoidalfräsen sollte nicht in Betracht gezogen werden, wenn Werkzeuge mit Schneiddurchmessern unter 0,031" verwendet werden. Obwohl möglich, kann Trochoidalfräsen bei Durchmessern unter 0,062" immer noch prohibitiv anspruchsvoll oder riskant sein, und Ihre Anwendung und Maschine müssen sorgfältig geprüft werden.
Fazit
Trochoidalfräsen ist eine High Efficiency Milling-Technik (hohe Geschwindigkeit, hoher ADOC, niedriger RDOC), die durch einen kreisförmigen oder trochoidalen Werkzeugpfad gekennzeichnet ist. Dieser Frässtil bietet nachweislich signifikante Vorteile für den Bearbeitungsprozess, wie die Erhöhung der Werkzeugstandzeit, die Reduzierung der Bearbeitungszeiten und die Verringerung der benötigten Werkzeuge für einen Auftrag. Es ist jedoch entscheidend, eine Maschine und Software zu haben, die hohe Geschwindigkeiten und Vorschübe sowie ständig wechselnde Vorschubraten bewältigen können, um kritischen Werkzeugausfall zu vermeiden. Während Mikrowerkzeuge immer noch vom Trochoidalfräsen profitieren können, muss das Risiko von Werkzeugbruch sorgfältig abgewogen werden, besonders bei Fräserdurchmessern unter 0,062". Obwohl Trochoidalfräsen Ihre Bearbeitungseffizienz in vielen Anwendungen steigern kann, ist es immer ratsam, vorher Ihren Werkzeughersteller zu konsultieren.
Ein großartiges Beispiel für Trochoidalfräsen in Aktion sehen Sie in diesem Video, in dem ein 1/2" Helical Solutions Schaftfräser mit variabler Helix und variabler Teilung verwendet wurde, um einen Block aus 316-Edelstahl zu bearbeiten.
CNC-Maschine
- CNC-Fräsen meistern: Präzisions-Metallfertigung erklärt
- Schnitttiefe meistern: Peripherie-, Nuten- & HEM-Strategien für präzises Fräsen
- Gegenlauffräsen vs. Gleichlauffräsen: Die richtige Schnitttechnik wählen
- Tiefkavitätenfräsen meistern: Strategien gegen Werkzeugauslenkung und für bessere Spanabfuhr
- Siemens 808D CNC-Steuerung: Ebenenwahl (G17–G19) verstehen
- CNC-Fräsen-Genauigkeit meistern: Bewährte Schritte für Präzisionsteile
- Fräs-Effizienz durch Drehtechnologie steigern
- Fräskapazität von CNC-Drehzentren: Wichtige Einblicke & Benchmarks
- Expertenratgeber: Die richtigen Fräswerkzeuge für optimale Leistung wählen
- Fräsen vs. Drehen: Die wichtigsten Gemeinsamkeiten erklärt