



Werkzeugstandzeit maximieren: Ramping-Techniken meistern
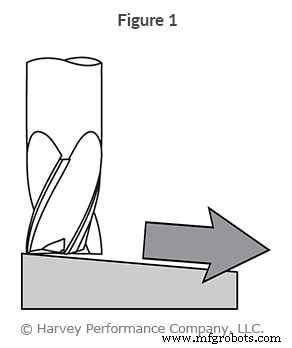
Schlechte Werkzeugstandzeit und vorzeitiger Werkzeugausfall sind in jeder Bearbeitungsanwendung ein Anliegen. Etwas so Einfaches wie die Werkzeugpfadauswahl – und wie ein Werkzeug erstmals in ein Teil eintritt – kann den Unterschied ausmachen. Der Werkzeugeintritt hat großen Einfluss auf den Gesamterfolg, da er eine der anspruchsvollsten Operationen für einen Fräser ist. Das Ramping in ein Teil über einen kreisförmigen oder linearen Werkzeugpfad ist eine der beliebtesten und oftmals erfolgreichsten Methoden (Abbildung 1). Erfahren Sie unten, was Ramping ist, seine Vorteile und in welchen Situationen es angewendet werden kann.
Sehen Sie sich unser Mikrobearbeitungs-Webinar an, um mehr Standzeit aus Ihren Mikro-Schneidwerkzeugen herauszuholen
Was ist Ramping?
Ramping bezeichnet die gleichzeitige radiale und axiale Bewegung eines Schneidwerkzeugs, wodurch ein winkliger Werkzeugpfad entsteht. Oft wird diese Methode verwendet, um ein Teil anzufahren, wenn geschlossene Formen wie Taschen, Kavitäten, Gravuren und Löcher erstellt werden müssen. Dadurch entfällt die Notwendigkeit, mit einem Schaftfräser oder Bohrer einen Startpunkt zu erstellen. Ramping ist besonders wichtig in der Mikrobearbeitung, wo selbst das geringste Ungleichgewicht in den Schnittkräften Werkzeugausfall verursachen kann.
Es gibt zwei Arten von Ramping-Werkzeugpfaden: Linear und Kreisförmig (Abbildung 2).
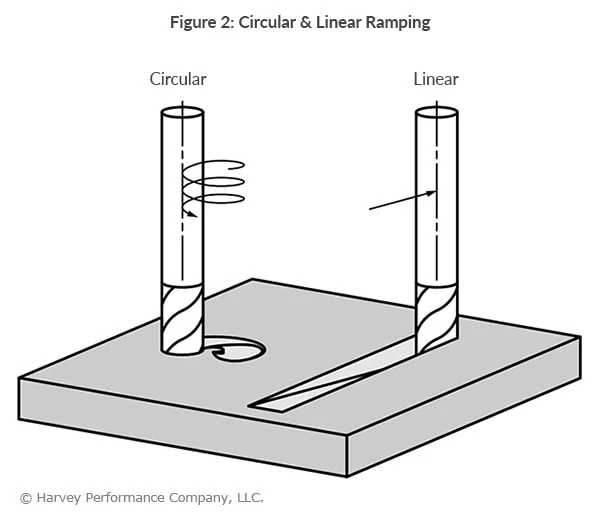
Lineares Ramping beinhaltet die Bewegung eines Schneidwerkzeugs entlang zweier Achsen (der Z-Achse und einer der X-, Y-Achsen). Diese Methode hat eine deutlich höhere radiale Eingriffsbreite mit komplementär erhöhten Schnittkräften, die nur auf zwei Achsen verteilt sind.
Kreisförmiges Ramping (Helixinterpolation) hat eine spiralförmige Bewegung des Schneidwerkzeugs, die alle drei Achsen (X, Y und Z) einbezieht. Diese Methode hat typischerweise eine geringere radiale Eingriffsbreite am Schneidwerkzeug, wobei die Schnittkräfte auf drei verschiedene Achsen verteilt werden. Dies ist die empfohlene Methode, da sie die längste Werkzeugstandzeit gewährleistet.
Empfohlene Start-Rampwinkel:
Weiche/Nicht-ferritische Materialien: 3°–10°
Harte/Ferritische Materialien: 1°–3°
Vorteile des Ramping
Wenn ein Werkzeug über eine Ramping-Methode in das Teil eintritt, nimmt es allmählich an Tiefe zu, wodurch jede Schockbelastung auf Schaftfräser verhindert wird. Dies reduziert Kosten, die durch unnötigen Werkzeugbruch entstehen. Ramping erzeugt im Vergleich zum Eintauchen kleinere Späne, was die Späneabfuhr schneller und einfacher macht. Dadurch kann die Zykluszeit verkürzt werden, indem der Schaftfräser mit schnelleren Parametern gefahren wird. Ramping schafft auch einen zusätzlichen Platz im Werkzeugwechsler, der andernfalls von einem Bohrer belegt wäre, der einen Starthohlraum bearbeitet.
Bogenfahrt (Arcing)
Ähnlich wie Ramping sowohl in Methode als auch Nutzen, ist die Bogenfahrt eine weitere Technik zur Annäherung an ein Werkstück (siehe Abbildung 3).
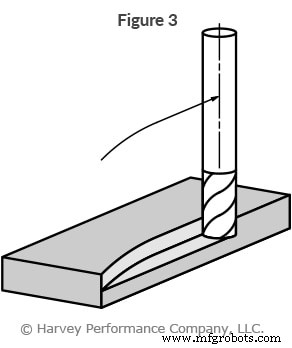
Während Ramping von oben in das Teil eintritt, erfolgt die Bogenfahrt von der Seite. Der Schaftfräser folgt einem gekrümmten Werkzeugpfad (oder Bogen) beim Fräsen, wodurch die Belastung des Werkzeugs beim Eintritt in das Teil allmählich zunimmt sowie beim Austritt allmählich abnimmt. Auf diese Weise werden Schockbelastung und möglicher Werkzeugbruch vermieden.
Weitere Informationen zu Ramping, Bogenfahrt und anderen Werkzeugeinfahr-Methoden finden Sie in Helical Solutions' „Types of Tool Entry“.
CNC-Maschine
- Was ist ein Stempelwerkzeug? Ein essenzieller Leitfaden für Holzwerker
- Der Schlüssel zum Zuverlässigkeitserfolg: Kulturwandel vor Technologie
- Strategische Auswahl von Zuverlässigkeitsverbesserungs-Tools
- Wie die Schneidenanzahl die Schaftfräser-Leistung beeinflusst
- Wesentliche Werkzeugeinfahr-Techniken für Präzisionsbearbeitung
- Trochoidalfräsen meistern: Ein umfassender Leitfaden
- Industry 4.0 Erfolg hängt von Cross-Chain Collaboration ab
- Die richtigen Werkzeugstahl-Güten für optimale Leistung wählen
- Neues Werkzeug zur CNC-Maschine hinzufügen: Schritt-für-Schritt-Anleitung
- Umfassende Mazak M-Serie G-Code-Referenz für CNC-Fachkräfte