



Hochgeschwindigkeitsfräsen (HSC) erklärt: Effizienz und Präzision steigern
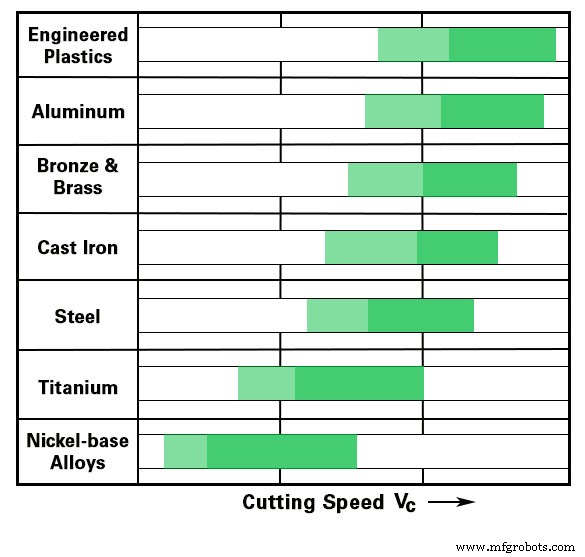
Der Begriff „Hochgeschwindigkeitsfräsen“ (High Speed Cutting, HSC) hat in der Fertigungsindustrie in den letzten 5 bis 10 Jahren stark an Bedeutung gewonnen. Trotz seines „Buzzword“-Status bleibt die Definition dieses Prozesses etwas unscharf oder wird bestenfalls locker als „Fräsen mit ausreichend hoher Drehzahl“ definiert. Die Realität des HSC ist differenzierter, verdient aber Aufmerksamkeit aufgrund der signifikanten Effizienzgewinne. In diesem Beitrag beleuchten wir Entstehung und Entwicklung des Hochgeschwindigkeitsfräsens als Prozess. Forschung und Entwicklung der HSC-Methodik wurde Ende der 70er und Anfang der 80er Jahre maßgeblich durch das Advanced Manufacturing Research Program vorangetrieben, gefördert von DARPA. Ziel war es, ein schnelleres Materialabtragen durch signifikant höhere Drehzahlen und Vorschübe als traditionell üblich zu identifizieren. Dieses Programm testete Schnittgeschwindigkeiten (vc) von nur 1,27 mm/min bis über 24.000 m/min. Ähnliche Forschung fand Mitte der 80er an der TU Darmstadt statt. Das Ergebnis: Der „Sweet Spot“ eines HSC-Prozesses variiert je nach Werkstoff und Schneidengeometrie. Generell lassen sich diese Sweet Spots wie folgt definieren:
Ist die Schwelle in den HSC-Bereich erreicht, zeigen sich die Vorteile dieser Schnittmethode. Die Vorteile des Hochgeschwindigkeitsfräsens realisieren sich in vier Hauptbereichen:
1.) Erhöhte Bearbeitungsgenauigkeit
Mit steigender Schnittgeschwindigkeit nimmt die Schnittkraft aufgrund eines Phänomens namens Thixotropie ab – die Eigenschaft eines Materials, durch die Scherbeanspruchung an der Schneide „arbeitsweich“ zu werden und nach Abschluss des Schnittprozesses in die ursprünglichen Härteeigenschaften zurückzukehren. Diese Eigenschaft trifft besonders auf Aluminiumlegierungen zu, was Aluminium zum idealen Kandidaten für HSC-Prozesse macht.
2.) Verbesserte Oberflächenqualität
Allgemeines Zerspanungswissen besagt, dass Reibungswärme beim Fräsen zu nahezu gleichen Teilen an beiden Seiten der Schneide entsteht (ca. 80 % der gesamten induzierten Reibungswärme), weitere 20 % durch die Verformung oder das Biegen des entstehenden Spans. Beim HSC wird der Span so schnell abgeführt, dass der Großteil (ca. 60 %) dieser reibungsbasierten Wärme nicht genügend Zeit hat, in das umgebende Werkstück oder den Werkzeug selbst zu leiten. Resultat: Die bearbeitete Oberfläche weist eine überlegene Qualität auf mit spürbarer Reduktion temperaturbedingter Werkstückdegradation.
3.) Reduzierte Gratbildung
Basierend auf Studien zu HSC-Best Practices ist eine deutliche Abnahme der Gratbildung zu beobachten, sobald eine ausreichend hohe Schnittgeschwindigkeit erreicht ist. Diese Reduktion ist Funktion sowohl der Schnittgeschwindigkeit als auch der richtigen geometrischen Auslegung der Schneide. Kurz: Ein für den Werkstoff passend ausgelegter Schneidwerkzeug, das mit ausreichender Geschwindigkeit rotiert, bewirkt einen Schnitt, der schnell und sauber genug ist, um das Material vollständig zu scheren – wodurch Gratbildung reduziert oder eliminiert wird.
4.) Verbesserte Spanabfuhr
Ähnlich wie bei der Gratreduzierung ist die Verbesserung der Spanabfuhr beim HSC primär Ergebnis der Schneidengeometrie in Kombination mit dem hohen Energiezustand durch die applizierte Drehzahl. Mit Schnittgeschwindigkeiten über 500 m/min und einem für hohen Spanvolumen in kurzer Zeit optimierten Werkzeug kann der Span mit hoher Geschwindigkeit aus dem Bearbeitungsbereich ausgestoßen werden, was die Gefahr von Nachbearbeitung von Spänen oder Werkstückschäden durch Rückstände stark reduziert. Da Spindeldrehzahlen von 8.000 bis 12.000 min⁻¹ am Markt sehr verbreitet sind, können Hersteller, die ihre Strategien an HSC-Best-Practices anpassen, die Vorteile beim Fräsen von Stahl, Gusseisen und Nickelbasislegierungen bereits nutzen. Für Nichteisenmetalle wie Messing, Aluminium und technische Kunststoffe wird eine deutlich höhere Drehzahlfähigkeit benötigt – wer hier die HSC-Vorteile nutzen will, muss auf Fräsmaschinen mit Hochgeschwindigkeitsspindeln von 25.000 bis 50.000 min⁻¹ oder mehr setzen. Angesichts wachsender Anforderungen an Präzision und Qualität bietet HSC einen Weg, „klüger, nicht härter“ zu arbeiten – durch die Synergie von Werkstoff, Schneidwerkzeug und Schnittgeschwindigkeit, die Leistungsniveaus ermöglicht, die in traditionellen Zerspanungspraktiken unerreicht bleiben.
CNC-Maschine
- High-Speed-3D-Druck mit dem AION500 MK3 – Unübertroffene Geschwindigkeit, Präzision und Festigkeit
- Drehen verstehen: Ein Schlüsselprozess der Präzisionszerspanung
- GT-32 Hochgeschwindigkeits-CNC-Drehmaschine – Präzision, Steifigkeit und Geschwindigkeit
- Drehen: Der Schlüssel-CNC-Prozess für Präzisionsmaschinenshops
- Wasserstrahlschneiden erklärt: Präzise, vielseitige Fertigungstechnik
- Zahngeschwindigkeit verstehen: Wie Zahnradgröße und Drehzahl die Kraftübertragung bestimmen
- EDM-Drahtschneiden erklärt: Wie Funkenerosion präzise Schnitte formt
- Hochgeschwindigkeits-Expandiermetall-Produktionsmaschine – Präzision & Effizienz
- Drehzahlreduziergetriebe verstehen: Auswahl, Installation und Wartung
- Hartmetall-Schneidwerkzeuge: Eigenschaften, Typen & Vorteile